
Comparez le parcours complet, pas un seul cycle
Une comparaison de devis doit séparer le prix de la matière du coût de transformation. Un prix de matière brute plus élevé peut être compensé par moins d'interruptions machine, mais l'inverse peut aussi être vrai si la pièce nécessite un soudage, une manutention particulière ou une approbation supplémentaire. Demandez quelle opération génère l'économie attendue, quelle proportion du lot subit cette opération, et si l'estimation inclut l'ébavurage, le contrôle et toute fabrication secondaire. Pour un prototype, le temps d'ingénierie peut l'emporter sur une petite différence de cycle ; pour un lot répété, une production stable et sans surveillance peut compter davantage.
Incluez également les coûts de changement de série et de qualité. Un changement de nuance peut affecter les décalages d'outils, la gestion des copeaux, l'état de surface et les contrôles de matière entrante du fournisseur. Si le processus exige une nouvelle mise en train ou une qualification, comptez cet effort au lieu de comparer uniquement le segment d'usinage. L'estimation la plus utile distingue le temps de production récurrent du temps de validation ponctuel du processus.
Considérez ensemble la finition et l'acceptation
La nuance d'usinage seule ne détermine pas l'aspect fini ni le résultat dimensionnel. L'état des arêtes, l'usure des outils, les marques d'avance, la manutention et toute étape de revêtement ou de placage peuvent influencer ce que voit l'inspecteur. Définissez les surfaces et dimensions critiques sur le plan, et assurez-vous que le fournisseur sait si la pièce sera assemblée ou finie après usinage. Une substitution de matière ne doit pas être justifiée par un échantillon d'apparence correcte si cet échantillon a sauté une étape en aval faisant partie de la production normale.
Pour les caractéristiques à ajustement serré, demandez-vous si la chaleur de l'assemblage ou de la finition pourrait modifier la séquence d'usinage. Un parcours peut consister à ébaucher, fabriquer, détendre si spécifié, puis finir l'usinage ; un autre peut usiner la surface finale avant l'assemblage. La bonne séquence dépend de la conception et du processus qualifié. Rendez la séquence visible dans le plan de fabrication afin que le choix de matière soit évalué sur une pièce réaliste, et non sur un essai isolé sur barre.
Un dossier de décision pratique
Gardez la sélection traçable au moyen d'une courte note indiquant la révision du plan, la nuance demandée, l'alternative proposée le cas échéant, le parcours d'assemblage en aval et la personne ayant approuvé le changement. Consignez les preuves utilisées : géométrie représentative de la pièce, périmètre des essais, résultats de contrôle et toute limitation de processus. Cela est particulièrement utile lorsque l'acheteur, le fournisseur d'usinage et l'atelier d'assemblage détiennent chacun un segment différent du parcours.
N'utilisez pas une déclaration générique telle que “ même résistance ” ou “ usinabilité équivalente ” pour clore la revue. Ces affirmations ne répondent pas à la question de savoir si la nuance supporte la soudure, la finition, la traçabilité ou la qualification client spécifiées. Si une propriété ou une exigence est inconnue, conservez-la comme question d'ingénierie ouverte plutôt que de la traiter comme une autorisation de substitution.
Choisir entre l'acier 12L14 et le 1018 n'est pas simplement un duel entre une nuance à coupe rapide et un substitut moins cher. La bonne question est de savoir ce que la pièce doit faire après l'usinage. Le 12L14 peut être attractif lorsque le temps de cycle, les détails fins et le fractionnement reproductible des copeaux dominent ; le 1018 est souvent le point de départ plus pratique lorsque le soudage, le formage ou une plus grande flexibilité de fabrication importent. La décision doit être prise à partir du parcours complet — usinage, finition, assemblage et contrôle — et non à partir d'un seul indicateur d'atelier.
Sommaire
- Commencez par l'opération suivante de la pièce
- Ce que change l'avantage de l'usinage libre
- Pourquoi le soudage change la décision de nuance
- Adaptez la matière à l'ensemble des caractéristiques
- Points à régler avant la validation
- FAQ
Commencez par l'opération suivante de la pièce
Une entreprise de tournage de pièce d'espacement qui est coupée, ébavurée et installée présente un cahier des charges matière différent de celui d'une équerre qui sera soudée dans un châssis. Listez les opérations réelles dans l'ordre : ébauche, perçage, filetage, ébavurage, placage ou revêtement, assemblage et contrôle final. Indiquez ensuite celles qui sont des exigences fixes et celles qui ne sont que des choix habituels. Si le soudage est une exigence du plan, un procédé du fournisseur ou une possibilité d'assemblage ultérieur, ne le traitez pas comme un détail mineur à venir. Une nuance choisie pour faciliter le contrôle des copeaux peut devenir un mauvais choix si elle impose une refonte de la méthode d'assemblage.
De même, le terme “ usinable ” est incomplet sans la géométrie réelle. Un composant de grande série comportant de nombreuses petites caractéristiques percées peut tirer davantage profit d'une évacuation régulière des copeaux qu'un simple bloc de petite série. Une broche longue et élancée peut être limitée par la déflexion et le support, et non par la vitesse de coupe nominale. La taille de la pièce, la forme du brut, la tolérance, l'état de surface, la taille du lot et le montage machine influencent tous la question de savoir si le comportement de coupe de l'alliage procure un avantage réel sur le coût total.
| Condition de décision | Le 12L14 mérite un examen plus attentif lorsque… | Le 1018 mérite un examen plus attentif lorsque… |
|---|---|---|
| Objectif principal | La productivité d'usinage et le fractionnement des copeaux dominent | La flexibilité de fabrication ou l'assemblage est importante |
| Parcours en aval | La pièce est principalement usinée et finie | Le soudage ou le formage est spécifié ou probable |
| Géométrie | Des petites caractéristiques répétées créent une charge de contrôle des copeaux | Un usinage simple ne justifie pas une nuance spéciale |
| Qualification | La nuance et le procédé sont déjà approuvés | La conception existante ou les contrôles fournisseurs nomment le 1018 |
Ce tableau est une aide au tri, non une certification matière. Confirmez la spécification d'achat, l'état et la documentation exigés pour la commande réelle. Les informations du site sur le matériau 12L14 et l'acier 1018 constituent des points de départ utiles pour vérifier de quelle nuance il s'agit ; elles ne remplacent ni le plan directeur ni le certificat matière.
Ce que change l'avantage de l'usinage libre
Le 12L14 est couramment choisi pour son comportement de décolletage lié à sa chimie contenant du plomb. Dans une opération adaptée, une fragmentation des copeaux plus facile peut réduire les longs copeaux filandreux et aider à maintenir un rythme de production régulier. Cela peut compter sur les travaux de tournage automatique où l'enchevêtrement répété des copeaux provoque des arrêts, des nettoyages de la zone d'outil ou un fonctionnement sans surveillance irrégulier. Le gain potentiel n'est pas seulement une “ vitesse plus élevée ” ; il peut s'agir de moins d'interruptions et d'une gestion plus prévisible d'une séquence de caractéristiques.
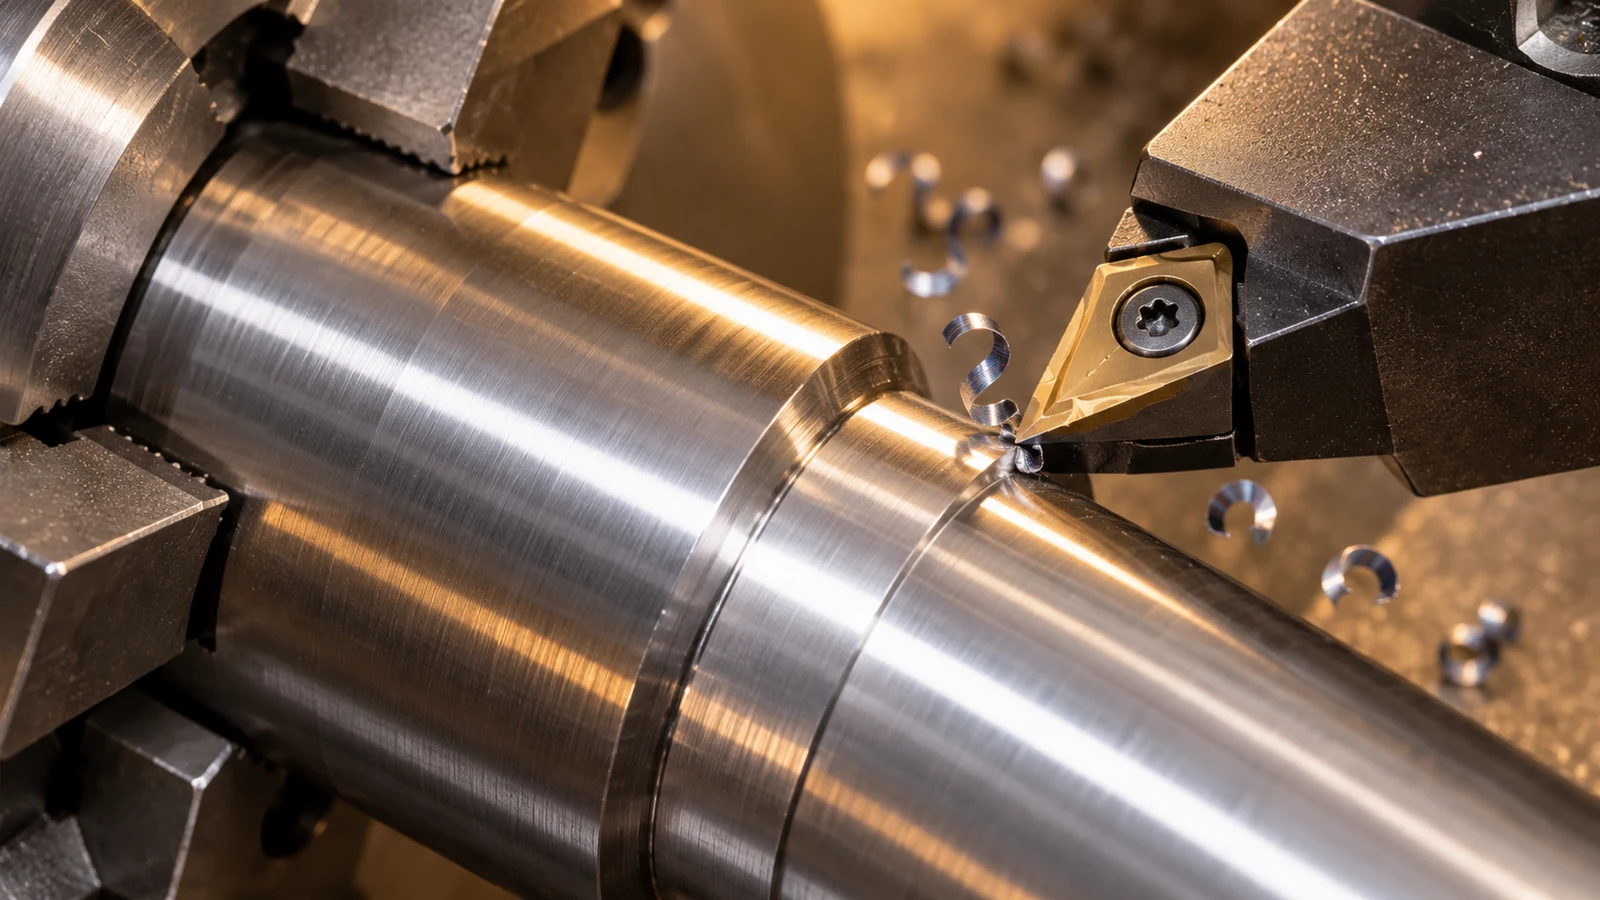
Mais le bénéfice dépend du procédé. La géométrie de l'outil, l'état du tranchant, l'avance, la profondeur de passe, l'arrosage, la qualité de la barre et la rigidité de la machine influencent encore le résultat. Si la pièce se résume à quelques grandes faces et un trou percé, la gestion des copeaux n'est peut-être pas le goulot d'étranglement. Si un petit alésage, une gorge étroite ou un trou transversal génère des copeaux difficiles, la nuance peut influencer l'opération plus fortement. Validez la gamme de production avec des caractéristiques représentatives plutôt que d'appliquer un classement général d'usinabilité à chaque pièce.
Le 1018 peut toujours s'usiner avec succès dans un procédé bien choisi. La comparaison pertinente est le cycle stable pour la géométrie et la qualité requises, y compris le montage, la durée de vie des outils et la finition — et non un numéro de catalogue considéré isolément. Pour les composants tournés, examinez les informations du site sur capacité de tournage CNC dans le contexte de la caractéristique et de la forme de stock faisant l'objet du devis.
Pourquoi le soudage change la décision de nuance
La distinction la plus lourde de conséquences peut apparaître après l'usinage. La chimie de décolletage du 12L14 n'est généralement pas le choix évident lorsqu'une pièce doit être soudée ; les mêmes additions d'alliage qui favorisent la fragmentation des copeaux peuvent compliquer le comportement au soudage. Les exigences de soudage doivent donc être confirmées avec l'autorité de conception responsable et une procédure de soudage qualifiée, plutôt que déduites du fait que la pièce est en acier. Le 1018 est souvent envisagé lorsque la fabrication conventionnelle et le soudage font partie de la gamme, mais la spécification exacte, l'épaisseur, la conception du joint, l'état et la procédure restent déterminants.
Demandez où le joint est réalisé et à quoi il doit résister. La pièce est-elle soudée à un élément structurel, pointée avant l'usinage final, ou assemblée uniquement pour un capot non critique ? L'apport de chaleur déformera-t-il un alésage de précision ou décalera-t-il une référence ? Un usinage après soudage est-il nécessaire ? Ces questions peuvent rendre coûteux un choix nominalement facile à usiner une fois inclus les montages, les changements de séquence et le contrôle. Ne remplacez jamais une nuance soudable désignée par du 12L14 sur la seule base d'un essai en atelier ayant mesuré le temps de coupe.
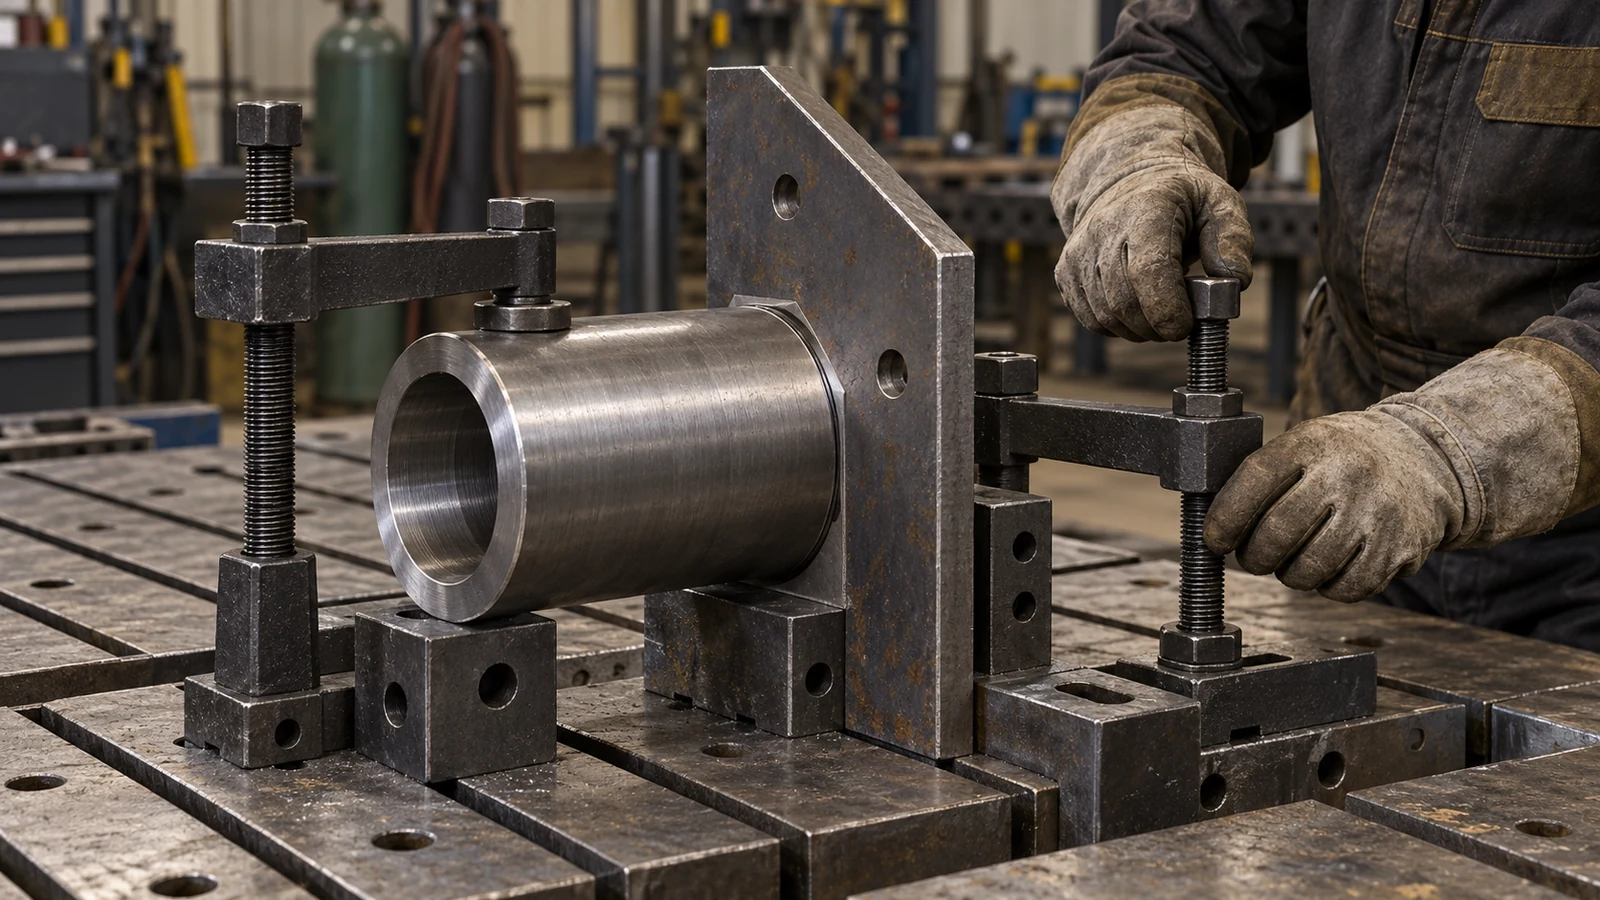
Lorsque l'assemblage n'est pas clairement spécifié, levez l'ambiguïté avant l'approvisionnement. L'hypothèse d'un acheteur selon laquelle un composant sera “ simplement usiné ” peut différer de la gamme réelle de l'assembleur. La note matière, le plan et le bon de commande fournisseur doivent s'accorder sur la nuance et tout état ou certification requis.
Adaptez la matière à l'ensemble des caractéristiques
La sélection des matériaux interagit aussi avec la façon dont la pièce est maintenue et coupée. Pour un arbre élancé, les efforts de tournage peuvent provoquer une déflexion, une conicité ou du broutement ; une nuance de décolletage n'éliminera pas une stratégie de maintien inadaptée. Pour un bloc avec des trous sécants, l'accès de l'outil et l'ébavurage peuvent dominer. Pour une caractéristique filetée, la forme du filet, l'engagement et la méthode de contrôle importent plus qu'une étiquette générale telle que “ facile à usiner ”. Séparez les caractéristiques qui conditionnent la fonction de celles qui ne font que consommer du temps de cycle.
Établissez une courte liste de risques par caractéristique avant de choisir la nuance :
- Identifier les opérations qui produisent des copeaux longs ou difficiles.
- Signaler les trous croisés, les alésages profonds, les gorges étroites et les coupes interrompues.
- Marquer les surfaces qui seront soudées, formées, revêtues ou utilisées comme références.
- Préciser quelles dimensions et finitions sont critiques pour l'acceptation.
- Confirmer si le lot est un prototype, une production répétitive ou un travail en volume sans surveillance.
Cela permet de comparer les options de matériaux en utilisant les véritables facteurs de coût. Si le 12L14 fait gagner du temps sur une opération à haute fréquence mais crée un problème d'assemblage en aval, ce n'est pas un gain net. Si le 1018 exige une approche de coupe légèrement différente mais maintient un itinéraire d'assemblage simple et approuvé, son risque de fabrication total peut être plus faible.
Points à régler avant la validation
Avant de diffuser le plan ou le bon de commande, indiquer explicitement la nuance de matériau et identifier la source de l'exigence. Confirmer le certificat matière requis, l'état, les dimensions et toute attente de traçabilité. Si une substitution est proposée, comparer l'ensemble de l'itinéraire de production et obtenir l'approbation du responsable de conception ou de qualité. “ Acier équivalent ” ne constitue pas un enregistrement de contrôle des modifications suffisant lorsque la soudabilité, le comportement mécanique ou la qualification client peuvent être affectés.
Pour une revue fabriquer-ou-substituer, demander au fournisseur d'identifier l'opération censée en bénéficier, comment le bénéfice sera mesuré et quel processus en aval pourrait être affecté. Un essai contrôlé peut comparer la stabilité des cycles, les changements d'outils, la gestion des copeaux et l'inspection des pièces finies. Il ne doit pas modifier silencieusement une exigence matière sur une production diffusée.
FAQ
Le 12L14 est-il toujours plus rapide à usiner que le 1018 ?
Il est choisi pour son comportement de décolletage, mais la performance réelle des cycles dépend de l'opération, de l'outillage, du montage et des exigences d'acceptation. Un essai de processus représentatif est plus utile que de supposer un avantage de vitesse universel.
Le 12L14 peut-il être utilisé pour un composant soudé ?
Ne pas supposer qu'il convient pour une soudure spécifiée. Sa chimie de décolletage peut rendre le soudage moins simple. Confirmer la nuance avec l'autorité de conception et une procédure de soudage qualifiée avant utilisation.
Quand le 1018 est-il le choix le plus pratique ?
Il peut être préférable lorsque la pièce doit s'intégrer à un itinéraire de fabrication spécifié, lorsque le soudage ou le formage importe, ou lorsque l'avantage d'usinage d'une autre nuance ne compense pas ses risques en aval.
Un atelier peut-il substituer une nuance sans modifier le plan ?
Uniquement si le processus applicable d'approbation et de contrôle des modifications le permet. Les substitutions de matériaux peuvent affecter la fabrication, la qualification et l'inspection même lorsque la géométrie finie semble inchangée.