
Confronta il percorso completo, non un singolo ciclo
Un confronto tra preventivi dovrebbe separare il prezzo del materiale dal costo di trasformazione. Un prezzo più alto della materia prima può essere compensato da un minor numero di interruzioni della macchina, ma può valere anche il contrario se il pezzo richiede saldatura, manipolazione speciale o approvazioni aggiuntive. Chiedi quale operazione genera il risparmio atteso, su quale quota del lotto viene eseguita tale operazione e se la stima include sbavatura, ispezione e qualsiasi fabbricazione secondaria. Per un prototipo, il tempo di ingegneria può superare una piccola differenza di ciclo; per un lotto ripetuto, una produzione stabile e non presidiata può contare di più.
Includi anche i costi di cambio produzione e di qualità. Un cambio di grado può influire sugli offset degli utensili, sulla gestione dei trucioli, sulle condizioni superficiali e sui controlli dei materiali in ingresso del fornitore. Se il processo richiede un nuovo setup o una qualifica, conta questo sforzo invece di confrontare solo la fase di taglio. La stima più utile distingue il tempo di produzione ricorrente dalla validazione una tantum del processo.
Considera insieme finitura e accettazione
Il solo grado di lavorabilità non determina l'aspetto finale o il risultato dimensionale. La condizione dei bordi, l'usura degli utensili, i segni di avanzamento, la manipolazione e qualsiasi fase di rivestimento o placcatura possono influenzare ciò che vede l'ispettore. Definisci sul disegno le superfici e le dimensioni critiche e assicurati che il fornitore sappia se il pezzo verrà assemblato o finito dopo la lavorazione. Una sostituzione di materiale non dovrebbe essere giustificata da un campione dall'aspetto gradevole se il campione ha saltato una fase a valle che fa parte della produzione normale.
Per le caratteristiche ad accoppiamento stretto, considera se il calore dell'assemblaggio o della finitura potrebbe alterare la sequenza di lavorazione. Un percorso può prevedere sgrossatura, fabbricazione, distensione dove specificato e finitura; un altro può lavorare la superficie finale prima dell'assemblaggio. La sequenza corretta dipende dal progetto e dal processo qualificato. Rendi visibile la sequenza nel piano di fabbricazione, così che la scelta del materiale sia valutata su un pezzo realistico, non su una prova isolata su barra.
Un registro decisionale pratico
Mantieni tracciabile la selezione con una breve nota che indichi la revisione del disegno, il grado richiesto, l'eventuale alternativa proposta, il percorso di assemblaggio a valle e la persona che ha approvato la modifica. Registra le evidenze utilizzate: geometria rappresentativa del pezzo, ambito della prova, risultati delle ispezioni e qualsiasi limitazione del processo. Questo è particolarmente utile quando acquirente, fornitore di lavorazione e officina di assemblaggio possiedono ciascuno un segmento diverso del percorso.
Non usare un'affermazione generica come “stessa resistenza” o “lavorabilità equivalente” per chiudere la revisione. Tali affermazioni non rispondono alla domanda se il grado supporti la saldatura, la finitura, la tracciabilità o la qualifica del cliente specificate. Se una proprietà o un requisito è sconosciuto, mantienilo come questione ingegneristica aperta invece di trattarlo come permesso di sostituzione.
Scegliere tra acciaio 12L14 e 1018 non è semplicemente una sfida tra un grado a taglio rapido e un sostituto più economico. La domanda utile è cosa deve fare il pezzo dopo la lavorazione. Il 12L14 può essere attraente quando dominano tempo di ciclo, dettaglio fine e rottura ripetibile del truciolo; il 1018 è spesso il punto di partenza più pratico quando contano saldatura, formatura o una maggiore flessibilità di fabbricazione. La decisione dovrebbe essere presa sull'intero percorso — lavorazione, finitura, assemblaggio e ispezione — non su una singola metrica di officina.
Contenuti
- Parti dall'operazione successiva del pezzo
- Cosa cambia il vantaggio della lavorabilità
- Perché la saldatura cambia la scelta del grado
- Abbina il materiale all'insieme delle caratteristiche
- Domande da definire prima del rilascio
- FAQ
Parti dall'operazione successiva del pezzo
Un distanziale tornito che viene tagliato, sbavato e installato ha una specifica di materiale diversa da una staffa che verrà saldata in un telaio. Elenca le operazioni reali in sequenza: sgrossatura, foratura, filettatura, sbavatura, placcatura o rivestimento, giunzione e ispezione finale. Poi indica quali sono requisiti fissi e quali sono semplicemente scelte abituali. Se la saldatura è un requisito di disegno, un processo del fornitore o una possibile assemblaggio successivo, non trattarla come un dettaglio futuro di secondaria importanza. Una qualità selezionata per un facile controllo del truciolo può rivelarsi una scelta scarsa se impone una riprogettazione del metodo di giunzione.
Allo stesso modo, la parola “lavorabile” è incompleta senza la geometria effettiva. Un componente ad alto volume con molte piccole caratteristiche forate può trarre maggior beneficio da un'evacuazione costante del truciolo rispetto a un semplice blocco a basso volume. Un perno lungo e snello può essere limitato dalla deflessione e dal supporto, non dalla velocità di taglio nominale. Dimensioni del pezzo, forma del grezzo, tolleranza, finitura, dimensione del lotto e setup della macchina influenzano tutti se il comportamento di taglio della lega produce un vantaggio significativo sul costo totale.
| Condizione decisionale | Il 12L14 merita un'analisi più approfondita quando… | Il 1018 merita un'analisi più approfondita quando… |
|---|---|---|
| Obiettivo primario | Dominano produttività di lavorazione e rottura del truciolo | La flessibilità di fabbricazione o la giunzione sono importanti |
| Percorso a valle | Il pezzo è principalmente lavorato e finito | La saldatura o la formatura è specificata o probabile |
| Geometria | Caratteristiche piccole ripetute creano un onere di controllo del truciolo | Una semplice lavorazione non giustifica una qualità speciale |
| Qualifica | Il grado e il processo sono già approvati | La progettazione esistente o i controlli del fornitore indicano il nome 1018 |
Questa tabella è un ausilio di selezione, non una certificazione del materiale. Confermare la specifica di acquisto, la condizione e la documentazione richiesta per l'ordine effettivo. Le informazioni del sito su informazioni sul materiale 12L14 che informazioni sull'acciaio 1018 sono utili punti di partenza per verificare di quale grado si stia parlando; non sostituiscono il disegno di riferimento o il certificato del materiale.
Cosa cambia il vantaggio della lavorabilità
Il 12L14 è comunemente scelto per il comportamento di lavorabilità a macchina libera associato alla sua chimica contenente piombo. In un'operazione adeguata, una più facile rottura del truciolo può ridurre i trucioli lunghi e filiformi e aiutare a mantenere un ritmo di produzione costante. Ciò può essere importante nelle lavorazioni di tornitura automatica, dove l'intreccio ripetuto dei trucioli causa pause, pulizia dell'area utensile o funzionamento non presidiato incoerente. Il potenziale guadagno non è solo “velocità più alta”; possono essere meno interruzioni e una gestione più prevedibile di una sequenza di lavorazioni.
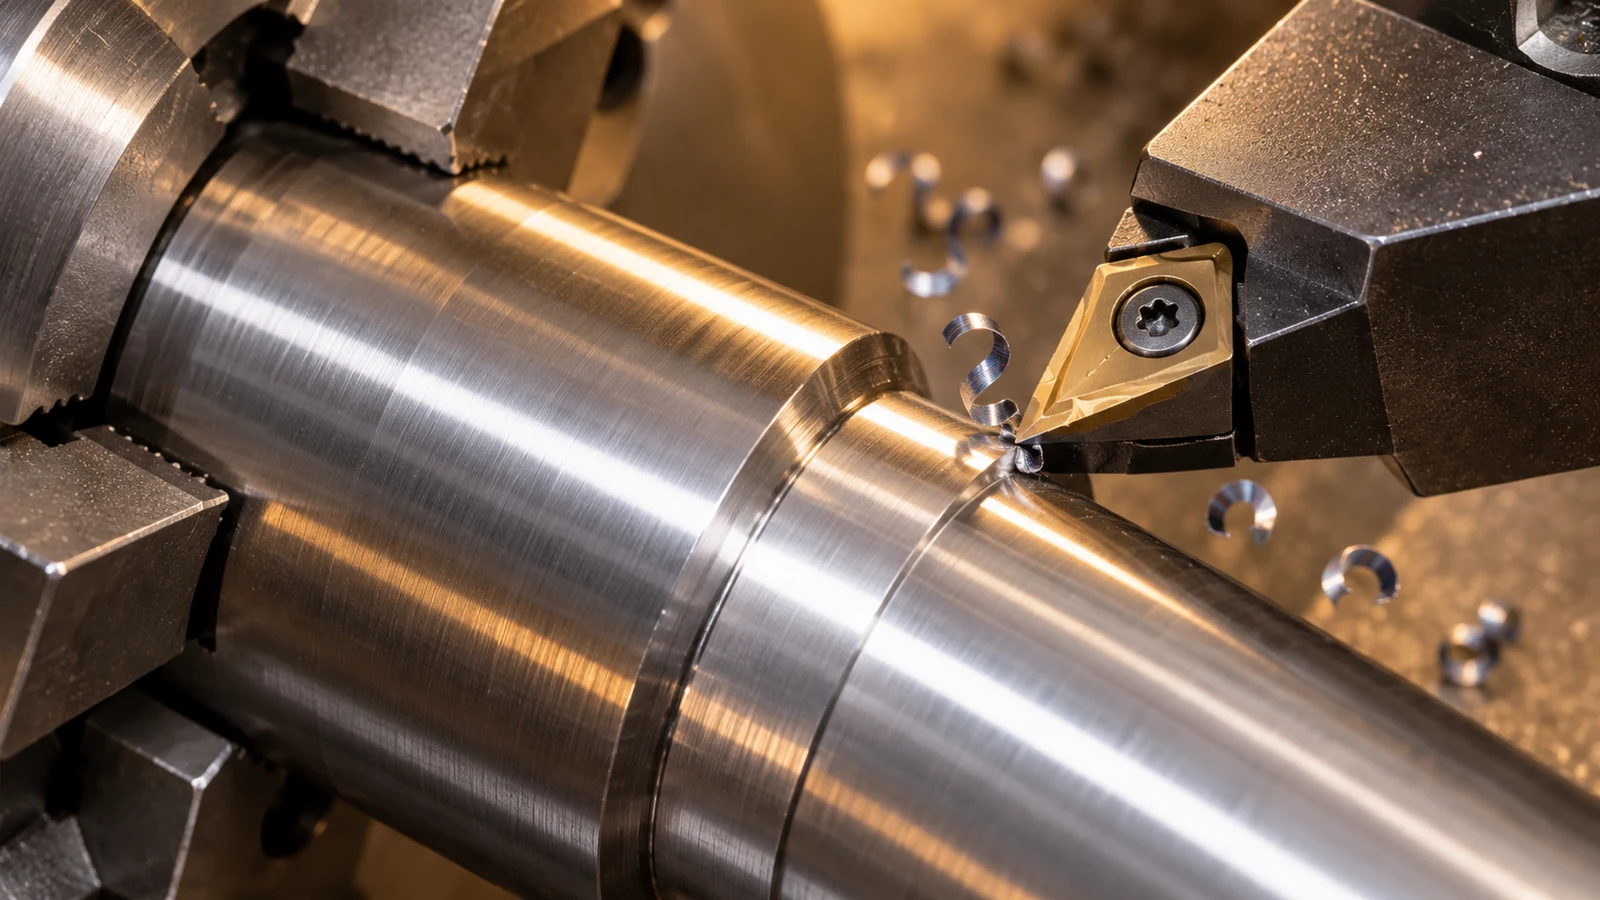
Ma il beneficio dipende dal processo. La geometria dell'utensile, la condizione del tagliente, l'avanzamento, la profondità di taglio, l'erogazione del refrigerante, la qualità della barra e la rigidità della macchina influenzano comunque il risultato. Se il pezzo è per lo più costituito da alcune superfici ampie e un foro praticato, la gestione dei trucioli potrebbe non essere il collo di bottiglia. Se un foro minuscolo, una gola stretta o un foro trasversale generano trucioli difficili, il grado può influenzare l'operazione in modo più marcato. Validare il percorso produttivo con lavorazioni rappresentative anziché applicare una classificazione generale di lavorabilità a ogni pezzo.
Il 1018 può comunque essere lavorato con successo in un processo ben scelto. Il confronto rilevante è il ciclo stabile per la geometria e la qualità richieste, inclusi setup, durata dell'utensile e finitura—non un numero di catalogo considerato isolatamente. Per i componenti torniti, esaminare le informazioni del sito su Capacità di tornitura CNC nel contesto della lavorazione e della forma del materiale da quotare.
Perché la saldatura cambia la scelta del grado
La distinzione più significativa può emergere dopo la lavorazione. La chimica di lavorabilità a macchina libera del 12L14 generalmente non è la scelta diretta quando un pezzo deve essere saldato; le stesse aggiunte di lega che favoriscono la rottura del truciolo possono complicare il comportamento in saldatura. I requisiti di saldatura dovrebbero quindi essere confermati con l'autorità di progettazione responsabile e con una procedura di saldatura qualificata, anziché dedotti dal fatto che il pezzo è in acciaio. Il 1018 è spesso considerato quando la fabbricazione convenzionale e la saldatura fanno parte del percorso, ma la specifica esatta, lo spessore, il progetto del giunto, la condizione e la procedura restano determinanti.
Chiedere dove viene realizzato il giunto e a cosa deve resistere. Il pezzo viene saldato a un elemento strutturale, posizionato con punti di saldatura prima della lavorazione finale, o unito solo per un coperchio non critico? L'apporto termico deformerà un foro di precisione o sposterà un datum? È richiesta una lavorazione dopo la saldatura? Queste domande possono rendere costosa una scelta nominalmente facile da lavorare una volta inclusi attrezzature, modifiche di sequenza e ispezione. Non sostituire mai un grado saldabile specificato con il 12L14 basandosi solo su una prova in officina che ha verificato il tempo di taglio.
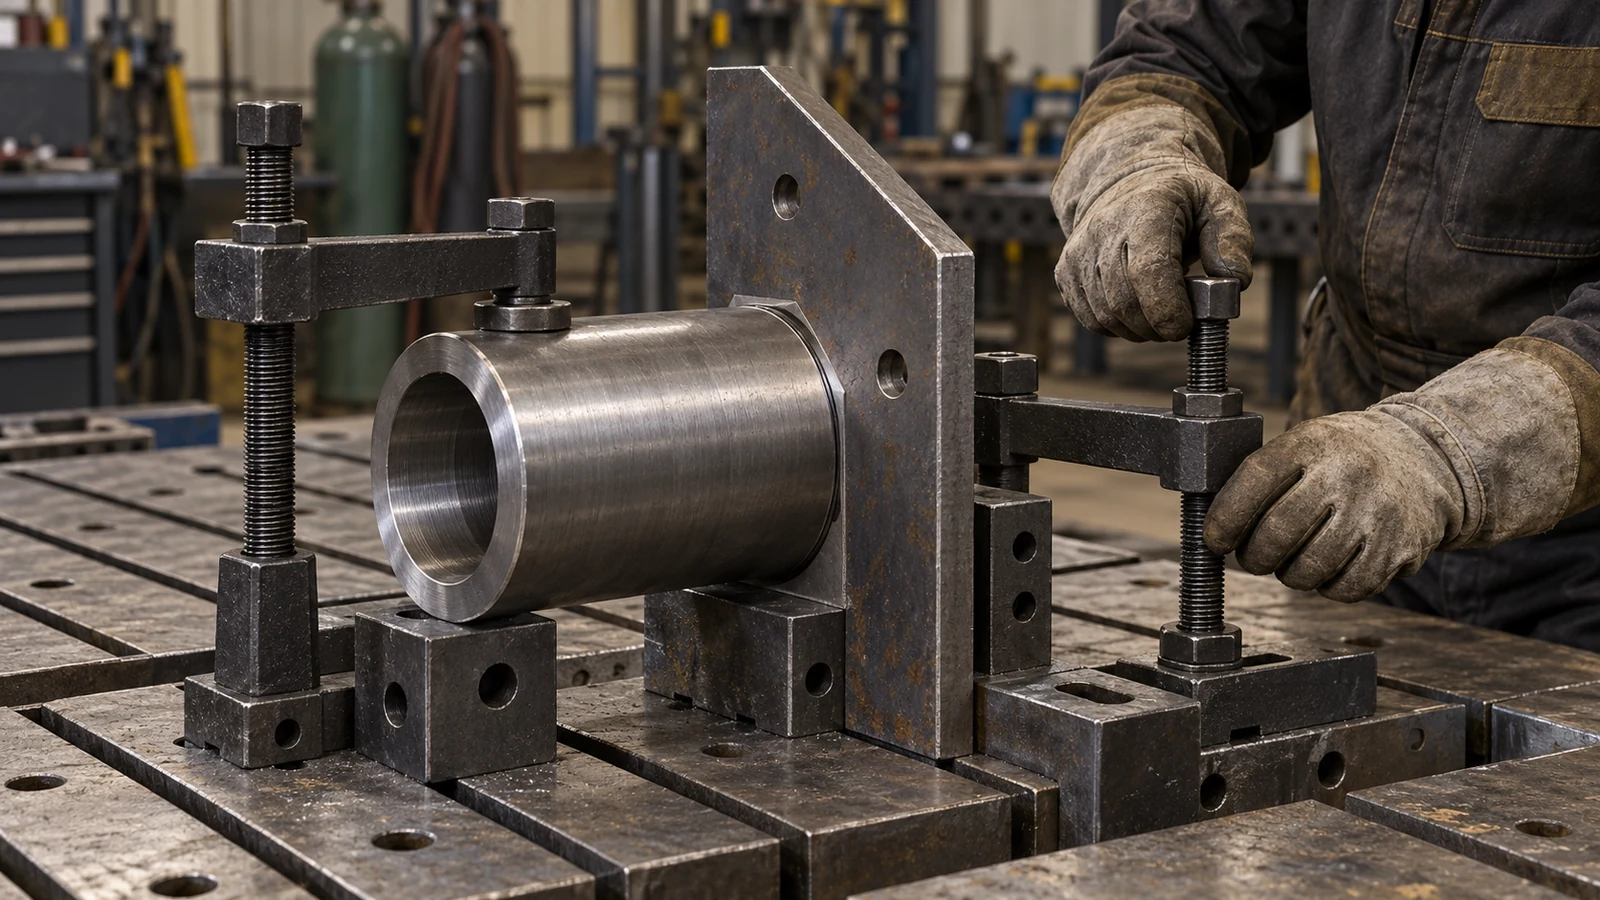
Quando il collegamento non è chiaramente specificato, risolvere l'ambiguità prima dell'approvvigionamento. L'ipotesi di un acquirente che un componente sarà “solo lavorato” può differire dal percorso effettivo dell'assemblatore. La nota del materiale, il disegno e l'ordine di acquisto del fornitore devono concordare sul grado e su qualsiasi condizione o certificazione richiesta.
Abbina il materiale all'insieme delle caratteristiche
La selezione del materiale interagisce anche con il modo in cui il pezzo viene trattenuto e tagliato. Per un albero snello, le forze di tornitura possono causare flessione, conicità o vibrazioni; un grado a macchina libera non eliminerà una strategia di supporto inadeguata. Per un blocco con fori intersecanti, l'accesso dell'utensile e la rimozione delle bave possono dominare. Per una filettatura, la forma della filettatura, l'impegno e il metodo di ispezione contano più di un'etichetta generica come “facile da lavorare”. Separare le lavorazioni che controllano la funzione da quelle che consumano solo tempo ciclo.
Compilare un breve elenco dei rischi legati alle lavorazioni prima di scegliere il grado:
- Identificare le operazioni che producono trucioli lunghi o difficili.
- Segnalare fori trasversali, alesature profonde, scanalature strette e tagli interrotti.
- Contrassegnare le superfici che saranno saldate, formate, rivestite o utilizzate come datum.
- Specificare quali dimensioni e finiture sono critiche per l'accettazione.
- Confermare se il lotto è un prototipo, una produzione ripetitiva o un lavoro in volume non presidiato.
Ciò consente di confrontare le opzioni di materiale utilizzando i reali fattori di costo. Se il 12L14 fa risparmiare tempo su un'operazione ad alta frequenza ma crea un problema di giunzione a valle, non rappresenta un guadagno netto. Se il 1018 richiede un approccio di taglio leggermente diverso ma mantiene il percorso di assemblaggio semplice e approvato, il suo rischio produttivo complessivo può essere inferiore.
Domande da definire prima del rilascio
Prima di rilasciare il disegno o l'ordine di acquisto, indicare esplicitamente la qualità del materiale e identificare l'origine del requisito. Confermare il certificato di materiale richiesto, la condizione, le dimensioni e qualsiasi aspettativa di tracciabilità. Se viene proposta una sostituzione, confrontare l'intero percorso produttivo e ottenere l'approvazione del responsabile della progettazione o della qualità. “Acciaio equivalente” non è un record di controllo delle modifiche sufficiente quando la saldabilità, il comportamento meccanico o la qualifica del cliente possono essere interessati.
Per una revisione make-versus-substitute, chiedere al fornitore di identificare l'operazione che si prevede trarrà beneficio, come verrà misurato il beneficio e quale processo a valle potrebbe essere interessato. Una prova controllata può confrontare la stabilità del ciclo, i cambi utensile, la gestione dei trucioli e l'ispezione del pezzo finito. Non deve modificare silenziosamente un requisito di materiale su una produzione rilasciata.
FAQ
Il 12L14 è sempre più veloce da lavorare rispetto al 1018?
Viene scelto per la sua attitudine alla lavorazione a truciolo lungo, ma le prestazioni effettive del ciclo dipendono dall'operazione, dall'attrezzatura, dall'allestimento e dai requisiti di accettazione. Una prova di processo rappresentativa è più utile che presumere un vantaggio di velocità universale.
Il 12L14 può essere utilizzato per un componente saldato?
Non presumere che sia adatto per una saldatura specificata. La sua chimica per la lavorazione a truciolo lungo può rendere la saldatura meno semplice. Confermare la qualità con l'autorità di progettazione e con una procedura di saldatura qualificata prima dell'uso.
Quando il 1018 è la scelta più pratica?
Può essere preferibile quando il pezzo deve adattarsi a un percorso di fabbricazione specificato, quando la saldatura o la formatura sono importanti, o quando il vantaggio di lavorazione di un'altra qualità non compensa i suoi rischi a valle.
Un'officina può sostituire una qualità senza modificare il disegno?
Solo se il processo applicabile di approvazione e controllo delle modifiche lo consente. Le sostituzioni di materiale possono influire sulla fabbricazione, sulla qualifica e sull'ispezione anche quando la geometria finita appare invariata.