
قارن المسار الكامل، لا دورة واحدة
يجب أن تفصل مقارنة عروض الأسعار بين سعر المادة وتكلفة التحويل. قد يُعوَّض ارتفاع سعر المادة الخام بانخفاض عدد انقطاعات الآلة، لكن العكس قد يكون صحيحًا أيضًا إذا احتاج الجزء إلى لحام أو مناولة خاصة أو موافقة إضافية. اسأل أي عملية تحقق التوفير المتوقع، وما نسبة الدفعة التي تمر بهذه العملية، وهل يشمل التقدير إزالة النتوءات والفحص وأي تصنيع ثانوي. بالنسبة للنموذج الأولي، قد يفوق وقت الهندسة فرقًا صغيرًا في زمن الدورة؛ وبالنسبة لدفعة متكررة، قد يكون الإنتاج المستقر دون إشراف أكثر أهمية.
ضمّن تكاليف التغيير والجودة أيضًا. قد يؤثر تغيير الدرجة على إزاحات الأدوات وإدارة الرقائق وحالة السطح وفحوصات المواد الواردة لدى المورد. إذا تطلبت العملية إعدادًا أو تأهيلًا جديدًا، فاحسب ذلك الجهد بدلًا من مقارنة قطاع القطع فقط. التقدير الأكثر فائدة يميّز بين وقت الإنتاج المتكرر والتحقق من العملية لمرة واحدة.
اعتبر التشطيب والقبول معًا
درجة التصنيع الآلي وحدها لا تحدد المظهر النهائي أو النتيجة الأبعادية. يمكن أن تؤثر حالة الحواف وتآكل الأدوات وعلامات التغذية والمناولة وأي خطوة طلاء أو تغطية على ما يراه المفتش. حدّد الأسطح والأبعاد الحرجة على الرسم، وتأكد من أن المورد يعرف ما إذا كان الجزء سيُوصل أو يُشطّب بعد التصنيع الآلي. لا ينبغي تبرير استبدال المادة بعينة جيدة المظهر إذا كانت العينة قد تجاوزت خطوة لاحقة تُعد جزءًا من الإنتاج الطبيعي.
بالنسبة للميزات متقاربة الملاءمة، ضع في الاعتبار ما إذا كانت حرارة الوصل أو التشطيب قد تغيّر تسلسل التصنيع الآلي. قد يقوم مسار بالتصنيع الآلي الخشن ثم التصنيع ثم التخفيف من الإجهاد حيث يُحدد ثم التصنيع الآلي النهائي؛ وقد يقوم مسار آخر بتصنيع السطح النهائي آليًا قبل التجميع. يعتمد التسلسل الصحيح على التصميم والعملية المؤهلة. اجعل التسلسل ظاهرًا في خطة التصنيع حتى يُقيَّم اختيار المادة مقابل جزء واقعي، لا مقابل اختبار معزول لقضيب مادة خام.
سجل قرار عملي
حافظ على إمكانية تتبع الاختيار بملاحظة قصيرة تذكر مراجعة الرسم والدرجة المطلوبة والبديل المقترح إن وُجد ومسار الوصل اللاحق والشخص الذي وافق على التغيير. سجّل الأدلة المستخدمة: هندسة الجزء التمثيلية ونطاق التجربة ونتائج الفحص وأي قيد في العملية. يكون هذا مفيدًا بشكل خاص عندما يملك المشتري ومورد التصنيع الآلي وورشة التجميع كلٌّ منهم قطاعًا مختلفًا من المسار.
لا تستخدم عبارة عامة مثل “نفس القوة” أو “قابلية تصنيع آلي مكافئة” لإغلاق المراجعة. هذه الادعاءات لا تجيب عما إذا كانت الدرجة تدعم اللحام المحدد أو التشطيب أو التتبع أو تأهيل العميل. إذا كانت خاصية أو متطلبًا غير معروف، فاحتفظ به كسؤال هندسي مفتوح بدلًا من اعتباره إذنًا بالاستبدال.
اختيار الفولاذ 12L14 مقابل 1018 ليس مجرد منافسة بين درجة سريعة القطع وبديل أرخص. السؤال المفيد هو ما الذي يجب أن يفعله الجزء بعد التصنيع الآلي. يمكن أن يكون 12L14 جذابًا عندما يهيمن زمن الدورة والتفاصيل الدقيقة وتكسير الرقائق القابل للتكرار؛ وغالبًا يكون 1018 نقطة البداية الأكثر عملية عندما تهم قابلية اللحام والتشكيل ومرونة التصنيع الأوسع. يجب اتخاذ القرار من المسار الكامل — التصنيع الآلي والتشطيب والوصل والفحص — لا من مقياس واحد في أرضية المصنع.
المحتويات
- ابدأ بالعملية التالية للجزء
- ما الذي تغيّره ميزة التصنيع الآلي الحر
- لماذا يغيّر اللحام قرار الدرجة
- طابق المادة الخام مع مجموعة الميزات
- أسئلة يجب حسمها قبل الإفراج
- الأسئلة الشائعة
ابدأ بالعملية التالية للجزء
تختلف مواصفة المواد لقطعة مباعدة مخروطة يتم قطعها وإزالة نتوءاتها وتركيبها عن مواصفة كتيفة ستُ welded في إطار. اسرد العمليات الفعلية بالتسلسل: التخشين، والثقب، والسن، وإزالة النتوءات، والطلاء الكهربائي أو التغطية، والوصل، والفحص النهائي. ثم حدد أيها متطلبات ثابتة وأيها مجرد خيارات مألوفة. إذا كان اللحام متطلبًا في الرسم، أو عملية لدى المورد، أو احتمالًا لتجميع لاحق، فلا تعامله كتفصيل ثانوي مستقبلي. قد تصبح درجة مختارة لسهولة التحكم في الرايش خيارًا سيئًا إذا فرضت إعادة تصميم طريقة الوصل.
وبالمثل، فإن كلمة “قابل للتصنيع الآلي” ناقصة دون الهندسة الفعلية. قد يستفيد مكوّن عالي الحجم ذو ميزات مثقوبة صغيرة كثيرة من الإخلاء المتسق للرايش أكثر من كتلة بسيطة منخفضة الحجم. وقد تكون دبوسًا طويلًا نحيفًا محدودًا بالانحراف والدعم، لا بسرعة القطع الاسمية. إن حجم الجزء، وشكل المخزون، والتفاوت، والتشطيب، وحجم الدفعة، وإعداد الماكينة كلها تحدد ما إذا كان سلوك قطع السبيكة يحقق ميزة فعلية في التكلفة الإجمالية.
| شرط القرار | تستحق 12L14 نظرة أقرب عندما… | تستحق 1018 نظرة أقرب عندما… |
|---|---|---|
| الهدف الأساسي | إنتاجية التصنيع الآلي وكسر الرايش هي الغالبة | مرونة التصنيع أو الوصل مهمة |
| المسار اللاحق | الجزء يُصنَّع آليًا ويُشطَّب بشكل أساسي | اللحام أو التشكيل محدد أو محتمل |
| الهندسة | الميزات الصغيرة المتكررة تخلق عبئًا في التحكم في الرايش | التصنيع الآلي البسيط لا يبرر درجة خاصة |
| التأهيل | تمت الموافقة بالفعل على الدرجة والعملية | التصميم الحالي أو ضوابط المورد تسمي 1018 |
هذا الجدول أداة فرز، وليس شهادة مواد. أكّد مواصفات الشراء والحالة والتوثيق المطلوب للطلب الفعلي. معلومات الموقع عن معلومات مادة 12L14 و معلومات فولاذ 1018 نقاط بداية مفيدة للتحقق من الدرجة التي تجري مناقشتها؛ وهي لا تحل محل الرسم الحاكم أو شهادة المواد.
ما الذي تغيّره ميزة التصنيع الآلي الحر
غالبًا ما يُختار 12L14 لسلوك القطع الحر المرتبط بكيميته الحاوية على الرصاص. في عملية مناسبة، يمكن لسهولة تكسّر الرقائق أن تقلل الرقائق الطويلة المتشابكة وتساعد في الحفاظ على إيقاع إنتاج ثابت. وقد يكون ذلك مهمًا في أعمال الخراطة الآلية حيث يؤدي تشابك الرقائق المتكرر إلى توقفات أو تنظيف منطقة الأداة أو تشغيل غير متسق دون مراقبة. ليست الميزة المحتملة مجرد “سرعة أعلى”؛ بل قد تكون توقفات أقل وتعاملًا أكثر قابلية للتنبؤ مع تسلسل الميزات.
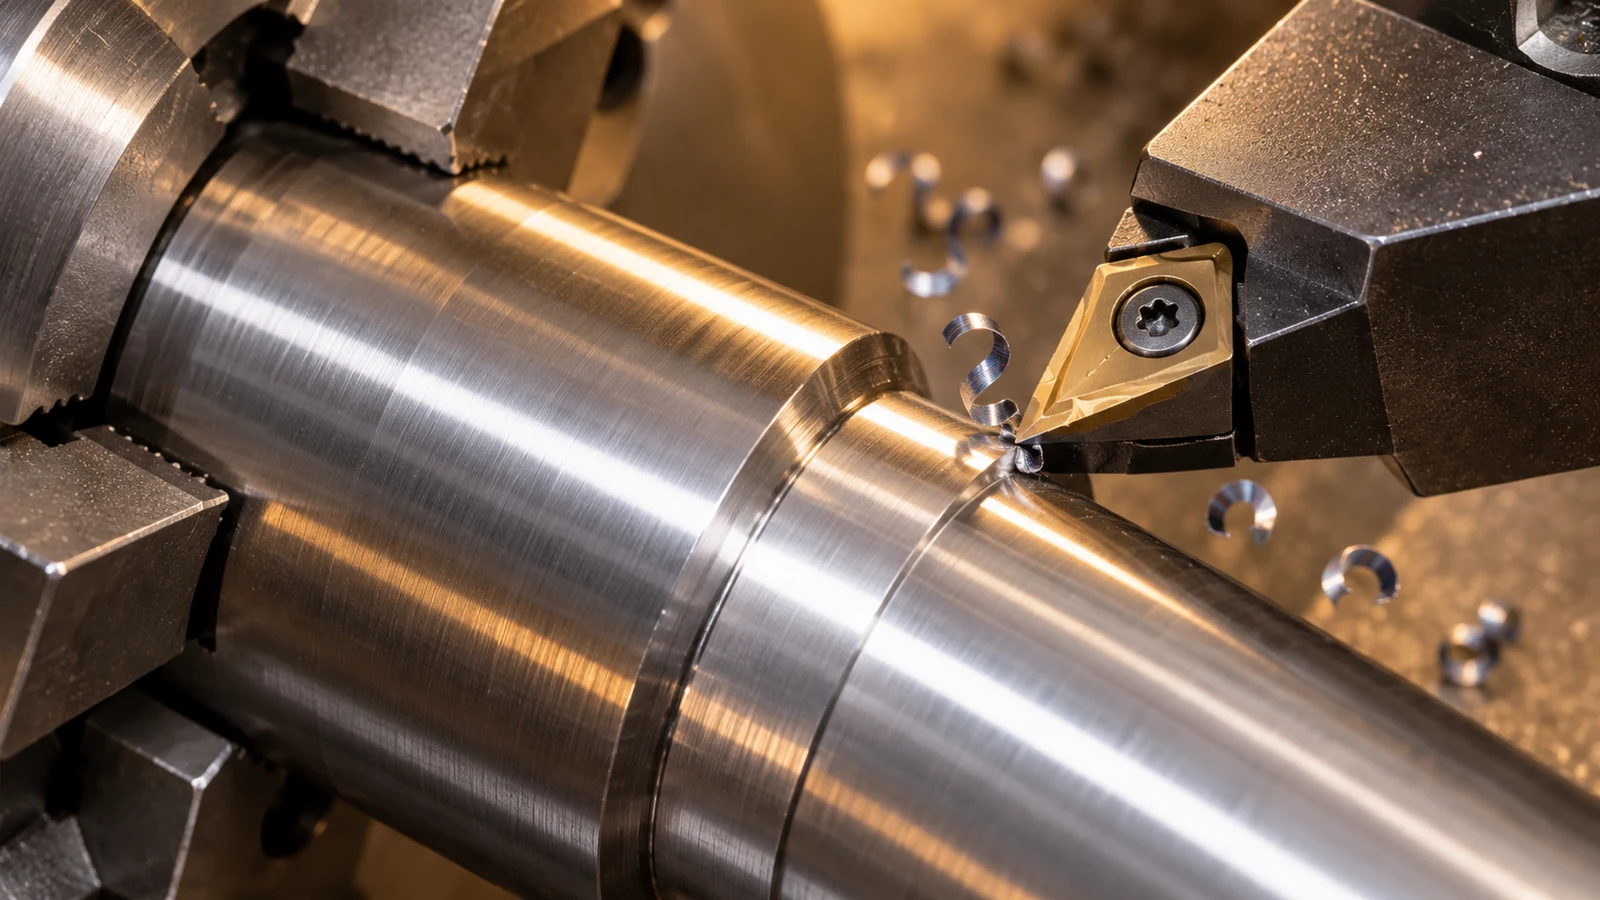
لكن الفائدة خاصة بالعملية. فلا تزال هندسة الأداة وحالة الحد واسترجاع القطع وعمق القطع وتوصيل سائل التبريد وجودة القضيب وصلابة الماكينة تؤثر في النتيجة. إذا كان الجزء في معظمه بضعة أوجه عريضة وثقب محفور واحد، فقد لا تكون إدارة الرقائق هي عنق الزجاجة. وإذا كان تجويف صغير أو أخدود ضيق أو ثقب متقاطع يولّد نشارة صعبة، فقد تؤثر الدرجة في العملية بقوة أكبر. تحقق من مسار الإنتاج باستخدام ميزات تمثيلية بدلًا من تطبيق تصنيف قابلية قطع عام على كل جزء.
لا يزال 1018 قابلًا للتصنيع بنجاح في عملية مختارة جيدًا. والمقارنة ذات الصلة هي الدورة المستقرة للهندسة والجودة المطلوبتين، بما في ذلك الإعداد وعمر الأداة والتشطيب — وليس رقم كتالوج يُنظر إليه بمعزل عن غيره. بالنسبة للمكونات المخروطة، راجع معلومات الموقع عن قدرة الخراطة CNC في سياق الميزة وشكل المخزون المطلوب تسعيره.
لماذا يغيّر اللحام قرار الدرجة
قد يظهر الفرق الأكثر أهمية بعد التصنيع. فكيمياء القطع الحر في 12L14 ليست عمومًا الخيار المباشر عندما يجب لحام الجزء؛ إذ إن الإضافات السبائكية نفسها التي تعزز تكسّر الرقائق يمكن أن تعقّد سلوك اللحام. لذلك يجب تأكيد متطلبات اللحام مع الجهة المسؤولة عن التصميم وإجراء لحام مؤهل، بدلًا من استنتاجها من كون الجزء من الفولاذ. غالبًا ما يُنظر إلى 1018 حيث يكون التصنيع التقليدي واللحام جزءًا من المسار، لكن المواصفات الدقيقة والسماكة وتصميم الوصلة والحالة والإجراء لا تزال هي الحاكمة.
اسأل أين تُصنع الوصلة وما الذي يجب أن تتحمله. هل يُلحم الجزء بعنصر إنشائي، أو يُثبّت موضعيًا قبل التصنيع النهائي، أو يُوصل فقط بغطاء غير حرج؟ هل سيشوّه إدخال الحرارة تجويفًا دقيقًا أو يزيح مرجعًا؟ هل يلزم تصنيع بعد اللحام؟ قد تجعل هذه الأسئلة خيارًا سهل التصنيع اسميًا مكلفًا بمجرد تضمين التثبيتات وتغييرات التسلسل والفحص. لا تستبدل أبدًا درجة قابلة للحام محددة بالاسم بـ 12L14 استنادًا فقط إلى تجربة ورشة فحصت زمن القطع.
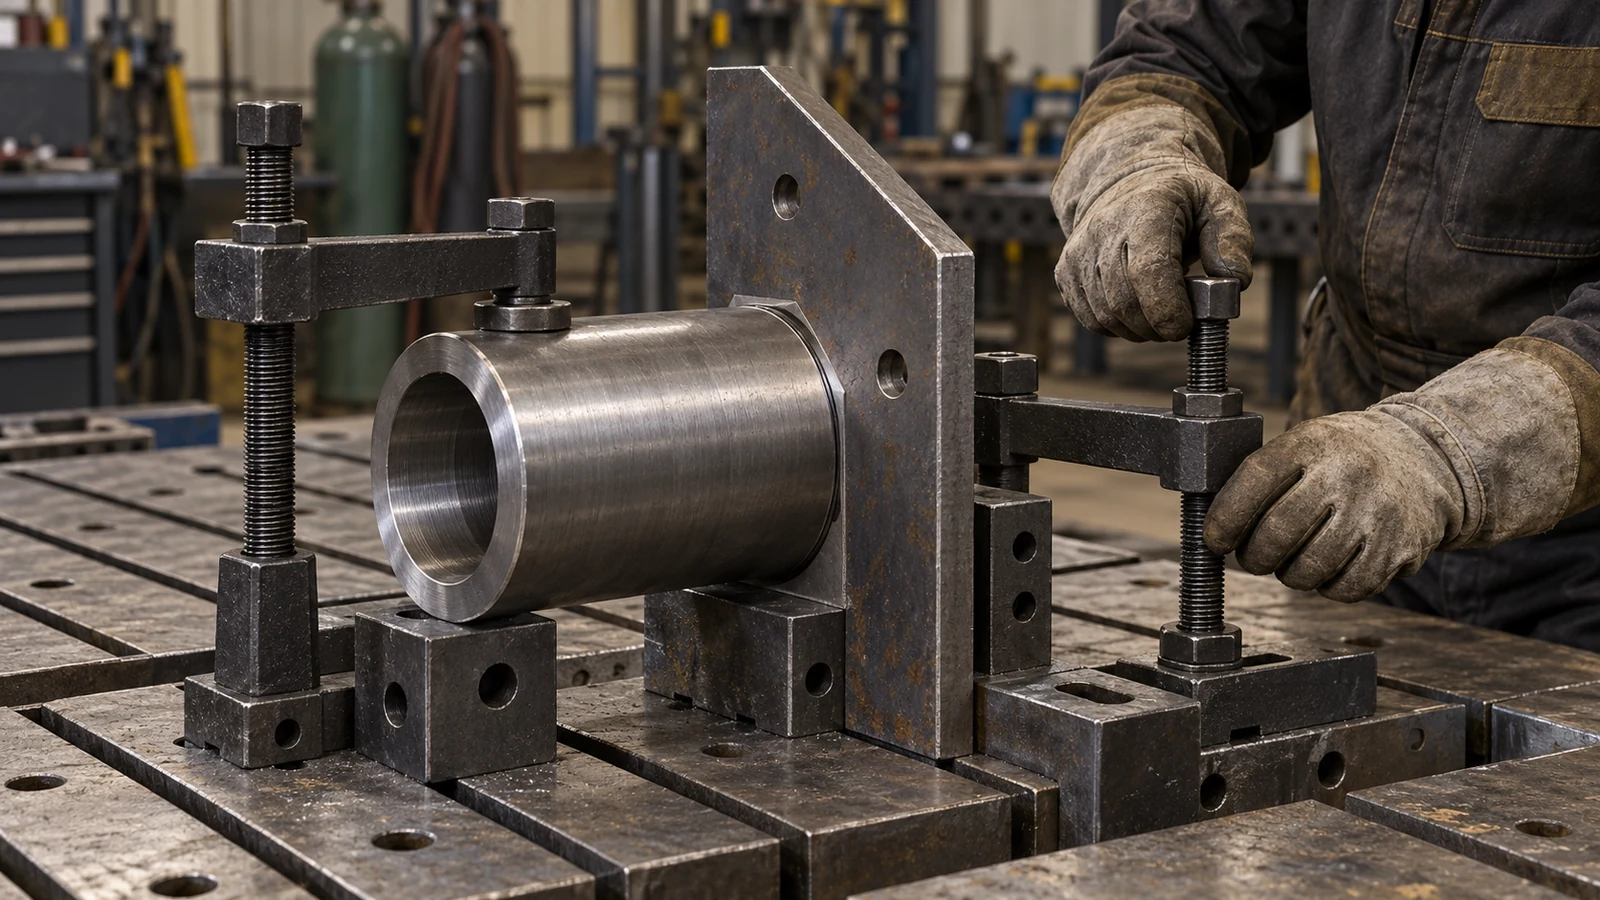
عندما لا يكون الربط محددًا بوضوح، احسم الغموض قبل الشراء. فقد يختلف افتراض المشتري بأن المكوّن “سيُصنّع فقط” عن المسار الفعلي للمجمّع. يجب أن تتفق ملاحظة المواد والرسم وأمر شراء المورد على الدرجة وأي حالة أو شهادة مطلوبة.
طابق المادة الخام مع مجموعة الميزات
يتفاعل اختيار المواد أيضًا مع طريقة تثبيت الجزء وقطعه. فبالنسبة لعمود نحيل، قد تتسبب قوى الخراطة في الانحراف أو الاستدقاق أو الاهتزاز؛ ولن تقضي درجة القطع الحر على استراتيجية دعم غير مناسبة. وبالنسبة لكتلة ذات ثقوب متقاطعة، قد يهيمن وصول الأداة وإزالة النتوءات. وبالنسبة لميزة ملولبة، فإن شكل السن والتشابك وطريقة الفحص أهم من تسمية عامة مثل “سهل التصنيع”. افصل الميزات التي تتحكم في الوظيفة عن تلك التي تستهلك وقت الدورة فقط.
أنشئ قائمة صغيرة بمخاطر الميزات قبل اختيار الدرجة:
- حدد العمليات التي تنتج رقائق طويلة أو صعبة.
- أشر إلى الثقوب المتقاطعة والتجاويف العميقة والأخاديد الضيقة والقطع المتقطع.
- حدد الأسطح التي ستُستخدم للحام أو التشكيل أو الطلاء أو كأسطح مرجعية (Datums).
- حدد الأبعاد والتشطيبات الحرجة للقبول.
- تأكد مما إذا كانت الدفعة نموذجًا أوليًا أو إنتاجًا متكررًا أو عملًا بكميات دون إشراف.
يتيح ذلك مقارنة خيارات المواد باستخدام محركات التكلفة الفعلية. فإذا وفّر 12L14 الوقت في عملية عالية التكرار لكنه أنشأ مشكلة في الربط اللاحق، فهو ليس مكسبًا صافيًا. وإذا تطلب 1018 أسلوب قطع مختلفًا بشكل طفيف لكنه أبقى مسار التجميع بسيطًا ومعتمدًا، فقد تكون مخاطر التصنيع الإجمالية له أقل.
أسئلة يجب حسمها قبل الإفراج
قبل إصدار الرسم أو أمر الشراء، حدد درجة المادة صراحةً وحدد مصدر المتطلب. تأكد من شهادة المادة المطلوبة وحالتها وأبعادها وأي توقعات للتتبع. وإذا اقتُرح بديل، فقارن مسار الإنتاج بأكمله واحصل على موافقة الجهة المسؤولة عن التصميم أو الجودة. ولا يُعد “الفولاذ المكافئ” سجلًا كافيًا لضبط التغييرات عندما قد تتأثر قابلية اللحام أو السلوك الميكانيكي أو تأهيل العميل.
لمراجعة التصنيع مقابل الاستبدال، اطلب من المورد تحديد العملية المتوقع أن تستفيد، وكيف سيُقاس هذا الاستفادة، وأي عملية لاحقة قد تتأثر. ويمكن لتجربة خاضعة للرقابة أن تقارن استقرار الدورة وتغييرات الأدوات والتعامل مع الرقائق وفحص الجزء النهائي. ويجب ألا تغيّر بصمت متطلب مادة في إنتاج مُصدَر.
الأسئلة الشائعة
هل 12L14 دائمًا أسرع في التشغيل الآلي من 1018؟
يُختار لسلوكه في القطع الحر، لكن أداء الدورة الفعلي يعتمد على العملية والأدوات والإعداد ومتطلبات القبول. والتجربة العملية التمثيلية أنفع من افتراض ميزة سرعة عالمية.
هل يمكن استخدام 12L14 لمكوّن ملحوم؟
لا تفترض أنه مناسب للحام المحدد. فتركيبه الكيميائي للقطع الحر قد يجعل اللحام أقل سهولة. تأكد من الدرجة مع الجهة المسؤولة عن التصميم ومن إجراء لحام مؤهل قبل الاستخدام.
متى يكون 1018 الخيار الأكثر عملية؟
قد يكون مفضلًا عندما يجب أن يتوافق الجزء مع مسار تصنيع محدد، أو عندما تكون قابلية اللحام أو التشكيل مهمة، أو عندما لا تعوّض ميزة التشغيل الآلي لدرجة أخرى مخاطرها اللاحقة.
هل يمكن لورشة استبدال درجة بأخرى دون تغيير الرسم؟
فقط إذا سمحت عملية الموافقة والتحكم في التغييرات المعمول بها بذلك. يمكن أن تؤثر بدائل المواد على التصنيع والتأهيل والفحص حتى عندما تبدو الهندسة النهائية دون تغيير.