
Un diamètre tourné qui augmente ou diminue sur sa longueur n'est pas automatiquement un problème de contre-poupée. Confirmez d'abord que le plan exige un cylindre droit, puis mesurez le même diamètre à plusieurs positions axiales et selon plus d'une orientation angulaire. La répartition permet de distinguer une véritable conicité d'une ovalisation, d'un faux rond, d'un mouvement de la matière ou d'une erreur de mesure. Ce n'est qu'après cette distinction que vous devez modifier l'alignement, le support, l'outillage ou la séquence de coupe.
Pour un arbre long et élancé, la force de coupe peut fléchir la pièce en l'éloignant de l'outil. Pour une pièce courte et rigide, une tendance similaire du diamètre peut plutôt indiquer un alignement d'axe, une référence de montage, une variation thermique ou un décalage d'outil. Le diagnostic utile consiste à modifier une seule condition à la fois et à vérifier si l'erreur suit la pièce, le montage, l'outil ou l'axe de la machine.
Confirmer l'erreur avant de régler la machine
Commencez par la définition de la caractéristique. Un plan peut montrer une conicité volontaire, un dégagement, un raccord ou une transition de diamètre qui ressemble à une exigence de cylindre droit lorsque l'on n'examine qu'une seule vue. Vérifiez la cote, les références de datum, les tolérances géométriques et les vues en coupe. Si la caractéristique est spécifiée comme cylindrique, identifiez quel diamètre ou quelle caractéristique de forme est non conforme et comment l'acceptation est mesurée.
Nettoyez la pièce et les contacts de mesure, laissez la pièce et l'instrument atteindre une température stable et utilisez un instrument calibré approprié. Relevez les diamètres près des deux extrémités et à des emplacements intermédiaires. À chaque station, faites tourner la pièce et prenez des relevés à plusieurs positions angulaires. Une variation axiale cohérente sur toute la circonférence suggère une conicité ; un relevé qui change avec la rotation suggère qu'une ovalisation, une excentricité ou un faux rond peuvent également être présents.
Lire la répartition des mesures
Une comparaison bout à bout en deux points peut montrer qu'une différence existe, mais elle explique rarement pourquoi. Une courte cartographie de mesure est plus diagnostique. Relevez chaque station axiale, position angulaire, montage, condition de support, outil ou plaquette, et si la mesure a été prise avant ou après le desserrage. Conservez les données liées au datum de la pièce afin qu'un montage ultérieur ne réinitialise pas la référence.
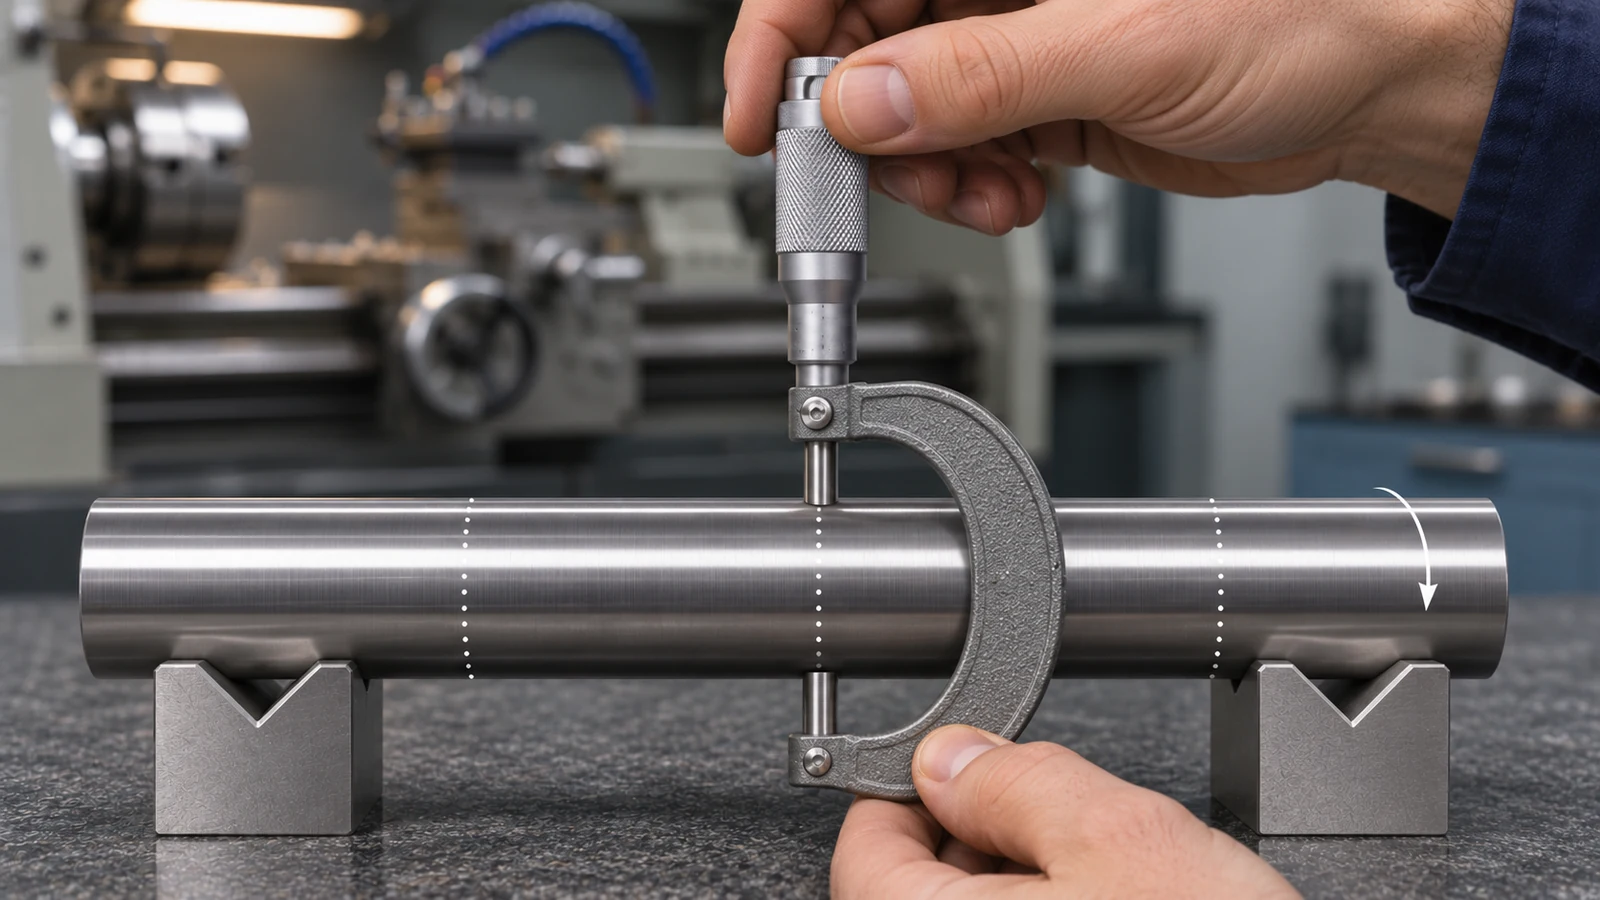
| Motif observé | Ce que cela peut indiquer | Vérification suivante |
|---|---|---|
| Le diamètre varie régulièrement le long de l'axe à plusieurs positions angulaires | Alignement des axes, flexion de la pièce, géométrie de la trajectoire d'outil ou dérive thermique | Répéter après une coupe contrôlée avec une seule variable de réglage modifiée |
| Les relevés varient principalement lorsque la pièce tourne | Forme non circulaire, excentricité, déformation au serrage ou configuration de mesure | Mesurer le faux rond et la circularité séparément de la dimension axiale |
| L'erreur est plus importante après desserrage | Déformation au serrage ou libération de contraintes résiduelles | Comparer les mesures en position serrée et à l'état libre selon une méthode définie |
| L'erreur change après un changement d'outil ou une passe répétée | Usure de l'outil, positionnement de la plaquette, correction d'offset ou variation de l'effort de coupe | Inspecter la plaquette et vérifier la référence d'outil et la compensation |
Ce sont des indices de diagnostic, pas des preuves uniques. Plusieurs causes peuvent produire des relevés similaires ; l'étape suivante consiste donc en un essai contrôlé plutôt qu'en un réglage immédiat de la machine.
Réaliser une coupe d'essai contrôlée
Choisir une configuration reproductible et réaliser une coupe légère et régulière sur la longueur concernée. Mesurer la pièce aux mêmes stations et positions angulaires. Si le résultat change lorsque vous retournez la pièce ou modifiez le point de support, l'erreur peut être liée au maintien en position, au support ou à la rigidité de la pièce. Si elle reste alignée sur la direction Z de la machine d'une pièce de test à l'autre, examiner la géométrie de la machine, l'alignement de la tourelle, la hauteur de pointe de l'outil et l'état thermique.
Pour un arbre long, comparer la coupe non supportée à une coupe correctement supportée uniquement lorsque le plan et l'opération le permettent. Une pression de contre-pointe trop élevée peut cintrer une pièce ; un support insuffisant peut entraîner une flexion ou des vibrations. Un contrôle d'alignement de la contre-pointe n'est pertinent que lorsque l'opération utilise une contre-pointe ou un support entre-pointes. Ne pas l'ajuster pour corriger une conicité sur une opération sans rapport réalisée uniquement en mandrin.
De même, vérifier la mise à niveau de la machine ou la géométrie des axes uniquement lorsque des preuves reproductibles désignent la machine. Un essai avec barre de contrôle, un balayage au comparateur ou une procédure d'étalonnage de la machine doivent suivre la méthode du constructeur de la machine et le processus de maintenance qualifié de l'atelier.
Associer les causes probables aux vérifications utiles
Workpiece deflection: slender sections, long tool overhang, aggressive engagement, or an unsuitable support arrangement can let cutting forces move the work away from the tool. Compare the affected length and cut direction, then review support, tool reach, and stock allowance.
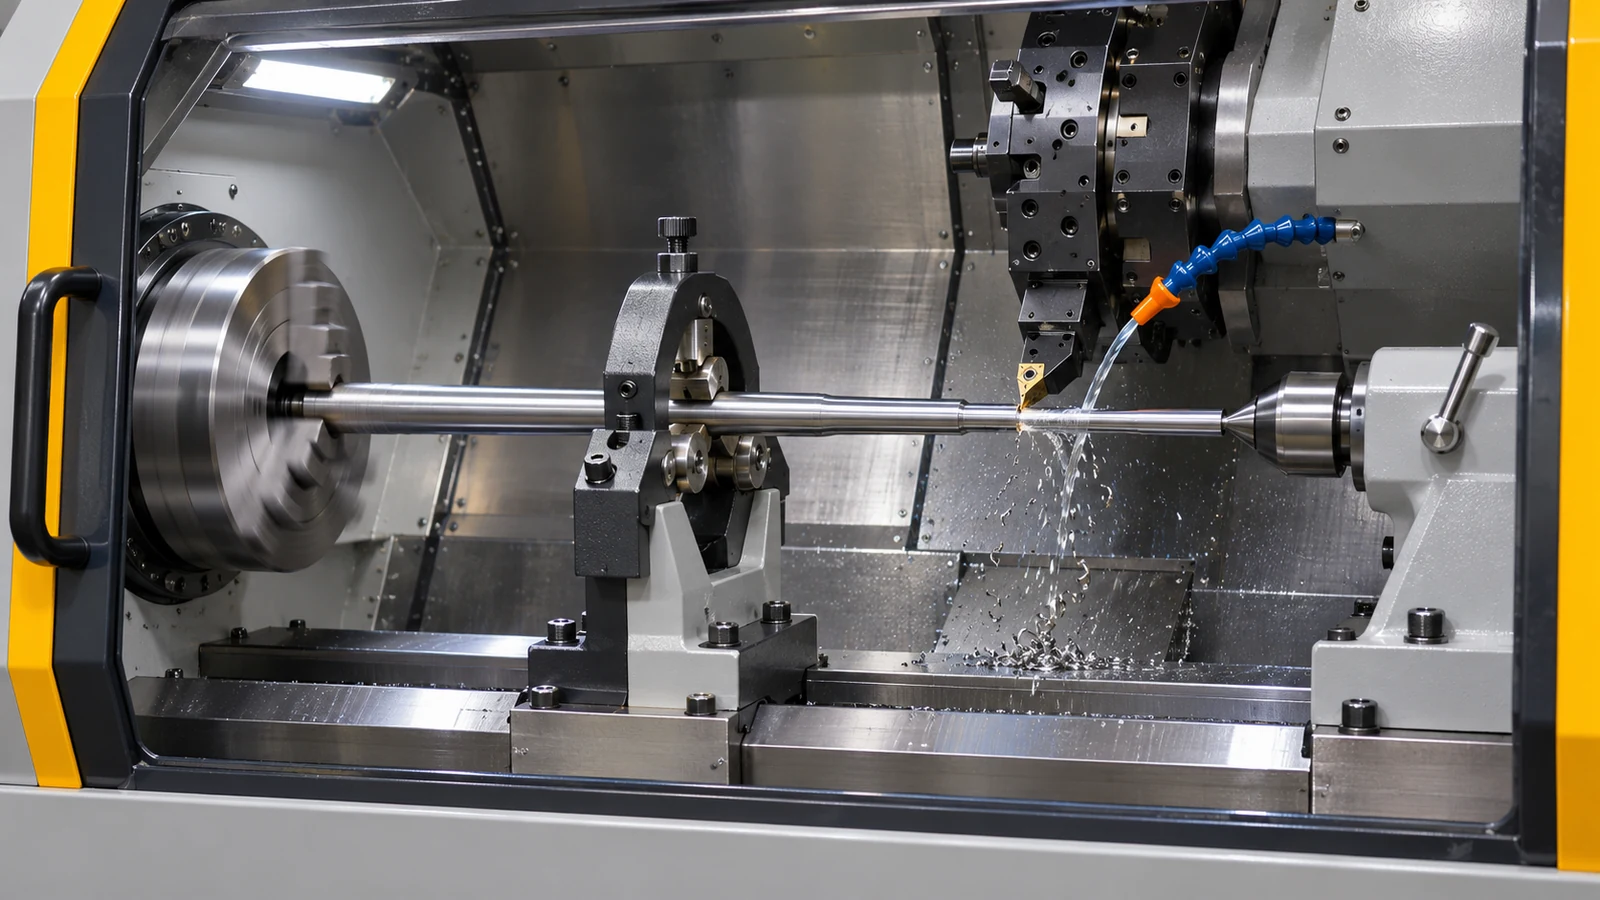
Alignment and setup: spindle-to-axis geometry, turret alignment, tool center height, jaw condition, and datum transfer can create a systematic trend. Verify with the machine maker’s method and a repeatable reference, rather than compensating a single part by eye.
Thermal change: machine warm-up, coolant condition, part temperature, and long cycle variation can shift dimensions. Compare measurements at a controlled temperature and at consistent points in the production cycle before changing offsets.
Tool and program effects: a worn edge, insert seating, nose-radius compensation, taper interpolation, or an incorrect work offset can produce a predictable dimensional change. Review the program path and tool data against the drawing, then confirm the reference point on a safe test part.
JUCHENG’s Processus de tournage CNC context is relevant when the part is rotational; broader la planification des procédés d'usinage CNC helps when the taper appears after a datum transfer or a later finishing operation. These pages describe process context, not a guaranteed correction for a specific machine.
Corriger la trajectoire sans masquer la cause
Once a test isolates the source, make one correction, repeat the same cut, and compare the same measurement map. A tool offset can compensate a stable, understood size bias. It cannot safely correct a changing taper caused by deflection, thermal drift, or inconsistent clamping. Record the adjustment and the condition under which it is valid.
If the part changes after unclamping, review the clamping sequence and material removal balance. If the error grows with unsupported length, review the support and cutting-force path. If it follows a particular tool or station, inspect tool seating, offset, and turret condition. Avoid increasing tailstock pressure or adding a broad offset before establishing which mechanism is active; either can make one measurement look better while shifting another feature.
Lier l'exigence du plan au contrôle
Before production, agree on the datum, measurement locations, instrument, and acceptance condition for the cylindrical feature. Size at two ends alone does not establish roundness, cylindricity, or coaxiality. If the function depends on those characteristics, the drawing should identify the relevant control and datum scheme, and the inspection plan should use a method that evaluates it.
For a supplier review, share the drawing revision, material and stock condition, quantity, critical diameters and lengths, support or assembly interfaces, and any required inspection report. The correct correction depends on that combination; a universal taper limit or offset rule cannot replace the drawing.
Questions fréquentes
Une conicité sur une pièce tournée CNC signifie-t-elle toujours que la contre-poupée est désalignée ?
Non. L'alignement de la contre-poupée importe lorsque l'opération utilise le support de contre-poupée. Une conicité peut aussi provenir de la déflexion de la pièce, de la géométrie de la machine, du réglage de l'outil, d'une variation thermique, du bridage ou de la trajectoire programmée.
Combien de points faut-il mesurer le long d'un diamètre tourné ?
Utilisez suffisamment de stations axiales et de positions angulaires pour montrer si l'erreur est progressive, localisée ou dépendante de la rotation. Le plan d'inspection exact doit correspondre à la tolérance du plan, à la longueur de la caractéristique, au risque et à la méthode de mesure.
Une correction d'outil peut-elle éliminer une conicité ?
Elle peut corriger un biais dimensionnel répétable lorsque la cause est comprise et stable. Elle ne doit pas servir à masquer une déflexion variable, une dérive thermique ou une erreur de forme que le plan contrôle séparément.