
Um diâmetro torneado que aumenta ou diminui ao longo do seu comprimento não é automaticamente um problema de contraponto. Primeiro, confirme que o desenho exige um cilindro reto; em seguida, meça o mesmo diâmetro em várias posições axiais e em mais de uma orientação angular. O padrão separa uma conicidade verdadeira de ovalização, batimento, movimento do material ou erro de medição. Somente após essa distinção você deve alterar o alinhamento, o apoio, as ferramentas ou a sequência de corte.
Para um eixo longo e esbelto, a força de corte pode flexionar a peça para longe da ferramenta. Para uma peça curta e rígida, uma tendência de diâmetro semelhante pode indicar, em vez disso, alinhamento do eixo, uma referência de setup, variação térmica ou um offset de ferramenta. O diagnóstico útil vem de alterar uma condição por vez e verificar se o erro acompanha a peça, o setup, a ferramenta ou o eixo da máquina.
Confirme o erro antes de ajustar a máquina
Comece pela definição da característica. Um desenho pode mostrar uma conicidade deliberada, um alívio, uma transição ou uma mudança de diâmetro que parece um requisito de cilindro reto quando apenas uma vista é analisada. Verifique a cota, as referências de datum, os controles geométricos e as vistas em corte. Se a característica for especificada como cilíndrica, identifique qual diâmetro ou característica de forma está falhando e como a aceitação é medida.
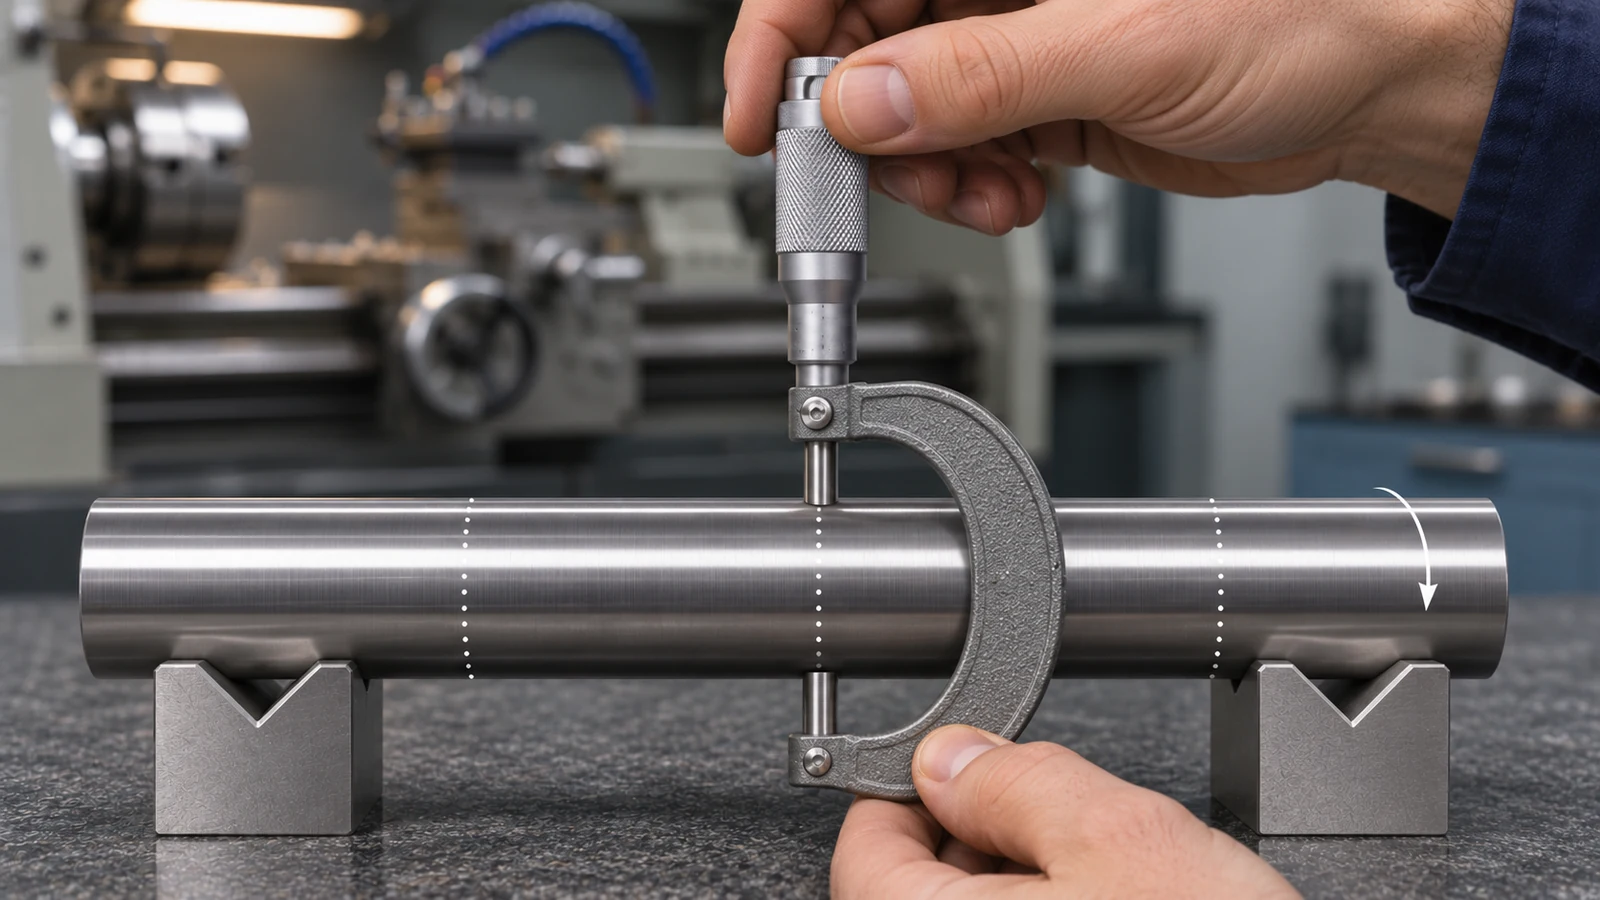
Limpe a peça e os contatos de medição, deixe a peça e o instrumento atingirem uma temperatura estável e use um instrumento calibrado adequado. Registre os diâmetros próximos a ambas as extremidades e em locais intermediários. Em cada estação, gire a peça e faça leituras em várias posições angulares. Uma variação axial consistente ao redor da circunferência sugere conicidade; uma leitura que muda com a rotação sugere que ovalização, excentricidade ou batimento também podem estar presentes.
Leia o padrão de medição
Uma comparação de duas pontas de extremidade a extremidade pode mostrar que existe uma diferença, mas raramente explica o porquê. Um mapa de medição curto é mais diagnóstico. Registre cada estação axial, posição angular, setup, condição de apoio, ferramenta ou pastilha e se a medição foi feita antes ou depois de soltar a fixação. Mantenha os dados vinculados ao datum da peça para que um setup posterior não redefina a referência.
| Padrão observado | O que isso pode indicar | Próxima verificação |
|---|---|---|
| O diâmetro varia de forma constante ao longo do eixo em várias posições angulares | Alinhamento do eixo, deflexão da peça, geometria da trajetória da ferramenta ou deriva térmica | Repetir após um corte controlado com uma variável de setup alterada |
| As leituras variam principalmente conforme a peça gira | Forma fora de redondeza, excentricidade, distorção por fixação ou setup de medição | Medir batimento e circularidade separadamente do tamanho axial |
| O erro é maior após a desfixação | Distorção por fixação ou liberação de tensões residuais | Comparar medições com a peça fixada e no estado livre usando um método definido |
| O erro muda após uma troca de ferramenta ou passada repetida | Desgaste da ferramenta, assentamento do inserto, offset ou força de corte variável | Inspecionar o inserto e verificar a referência e a compensação da ferramenta |
Estas são pistas de diagnóstico, não provas únicas. Várias causas podem produzir leituras semelhantes, portanto o próximo passo é um teste controlado em vez de um ajuste imediato da máquina.
Use um corte de teste controlado
Escolher um setup repetível e fazer um corte leve e consistente ao longo do comprimento afetado. Medir a peça nas mesmas estações e posições angulares. Se o resultado mudar ao inverter a peça ou alterar o ponto de apoio, o erro pode estar relacionado à fixação, ao apoio ou à rigidez da peça. Se permanecer alinhado com a direção Z da máquina em diferentes peças de teste, investigar a geometria da máquina, o alinhamento do carrossel, a altura do centro da ferramenta e o estado térmico.
Para um eixo longo, comparar o corte sem apoio com um corte devidamente apoiado apenas quando o desenho e a operação o permitirem. Pressão excessiva da contraponta pode empenar a peça; apoio insuficiente pode permitir deflexão ou vibração. A verificação do alinhamento da contraponta só é relevante quando a operação utiliza contraponta ou apoio entre pontas. Não ajustá-la para corrigir conicidade numa operação não relacionada que usa apenas a placa.
Da mesma forma, verifique o nivelamento da máquina ou a geometria dos eixos apenas quando evidências repetíveis apontarem para a máquina. Um teste com barra de teste, varredura com relógio comparador ou procedimento de calibração da máquina deve seguir o método do fabricante da máquina e o processo de manutenção qualificado da oficina.
Relacione as causas prováveis a verificações úteis
Deflexão da peça: seções esbeltas, grande balanço da ferramenta, engajamento agressivo ou um arranjo de suporte inadequado podem permitir que as forças de corte afastem a peça da ferramenta. Compare o comprimento afetado e a direção do corte, depois revise o suporte, o alcance da ferramenta e a sobremetal.
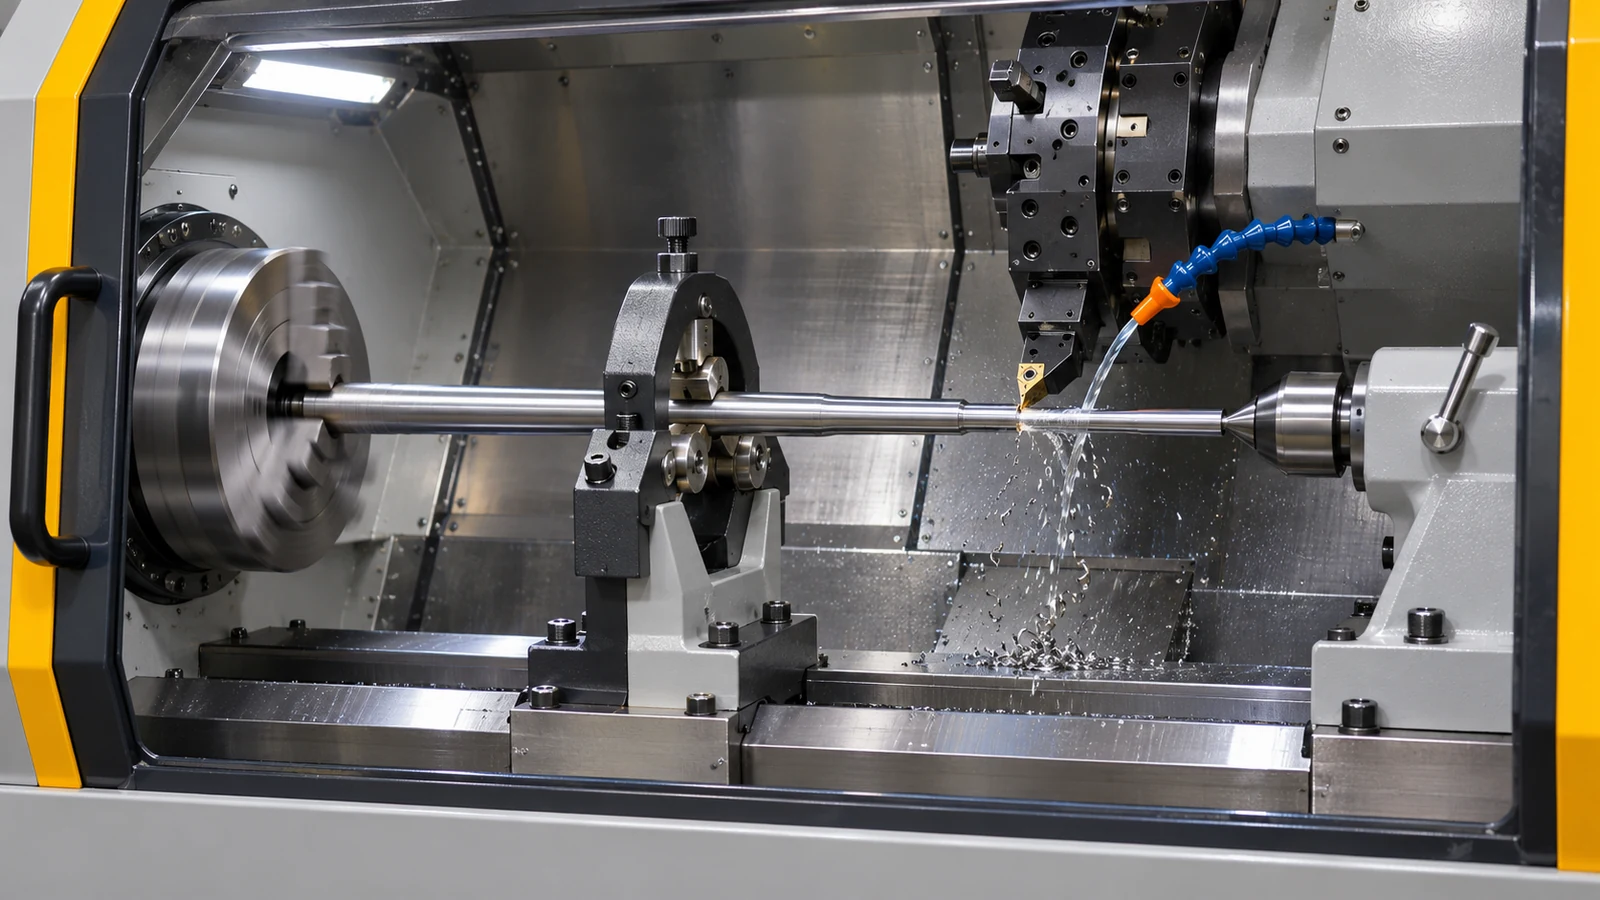
Alinhamento e setup: a geometria fuso-eixos, o alinhamento do carrossel, a altura do centro da ferramenta, a condição das castanhas e a transferência de datum podem criar uma tendência sistemática. Verifique com o método do fabricante da máquina e uma referência repetível, em vez de compensar uma peça isolada a olho.
Variação térmica: o aquecimento da máquina, a condição do fluido de corte, a temperatura da peça e a variação de ciclos longos podem deslocar dimensões. Compare medições a uma temperatura controlada e em pontos consistentes do ciclo de produção antes de alterar offsets.
Efeitos da ferramenta e do programa: uma aresta desgastada, o assentamento da pastilha, a compensação do raio de ponta, a interpolação de cone ou um offset de peça incorreto podem produzir uma variação dimensional previsível. Revise o caminho do programa e os dados da ferramenta em relação ao desenho, depois confirme o ponto de referência em uma peça de teste segura.
JUCHENG’s processo de torneamento CNC é relevante quando a peça é rotacional; o contexto mais amplo de planejamento de processo de usinagem CNC ajuda quando o cone aparece após uma transferência de datum ou uma operação de acabamento posterior. Estas páginas descrevem o contexto do processo, não uma correção garantida para uma máquina específica.
Corrija a rota sem mascarar a causa
Depois que um teste isolar a fonte, faça uma correção, repita o mesmo corte e compare o mesmo mapa de medição. Um offset de ferramenta pode compensar um desvio de tamanho estável e compreendido. Ele não pode corrigir com segurança um cone variável causado por deflexão, deriva térmica ou fixação inconsistente. Registre o ajuste e a condição sob a qual ele é válido.
Se a peça mudar após a desfixação, revise a sequência de fixação e o equilíbrio de remoção de material. Se o erro crescer com o comprimento sem suporte, revise o suporte e o caminho das forças de corte. Se ele seguir uma ferramenta ou estação específica, inspecione o assentamento da ferramenta, o offset e a condição do carrossel. Evite aumentar a pressão do cabeçote móvel ou adicionar um offset amplo antes de estabelecer qual mecanismo está ativo; qualquer um dos dois pode fazer uma medição parecer melhor enquanto desloca outra característica.
Vincule o requisito do desenho à inspeção
Antes da produção, acorde o datum, os locais de medição, o instrumento e a condição de aceitação para a característica cilíndrica. Medir o tamanho apenas nas duas extremidades não estabelece circularidade, cilindricidade ou coaxialidade. Se a função depender dessas características, o desenho deve identificar o controle relevante e o esquema de datum, e o plano de inspeção deve usar um método que os avalie.
Para uma revisão de fornecedor, compartilhe a revisão do desenho, o material e a condição do estoque, a quantidade, os diâmetros e comprimentos críticos, as interfaces de suporte ou montagem e qualquer relatório de inspeção exigido. A correção correta depende dessa combinação; um limite de conicidade universal ou uma regra de compensação não podem substituir o desenho.
Perguntas frequentes
A conicidade em uma peça torneada em CNC sempre significa que a contraponta está desalinhada?
Não. O alinhamento da contraponta importa quando a operação utiliza apoio da contraponta. A conicidade também pode decorrer de deflexão da peça, geometria da máquina, montagem da ferramenta, variação térmica, fixação ou trajetória programada.
Quantos pontos devem ser medidos ao longo de um diâmetro torneado?
Use estações axiais e posições angulares suficientes para mostrar se o erro é gradual, localizado ou dependente da rotação. O plano de inspeção exato deve corresponder à tolerância do desenho, ao comprimento da característica, ao risco e ao método de medição.
Uma compensação de ferramenta pode eliminar uma conicidade?
Ela pode corrigir um desvio dimensional repetível quando a causa é compreendida e estável. Não deve ser usada para ocultar deflexão variável, deriva térmica ou um erro de forma que o desenho controla separadamente.