
Choisissez entre l'usinage CNC, la découpe laser et la découpe au jet d'eau en partant de la géométrie finie, et non du nom de la machine. Le laser et le jet d'eau sont généralement envisagés pour les profils découpés dans de la tôle ou de la plaque ; l'usinage CNC est plus adapté lorsque la pièce nécessite des poches, des alésages, des filetages, des faces précises ou des caractéristiques sur plusieurs faces. Une ébauche découpée suivie d'une finition CNC est souvent la voie pratique lorsqu'un seul procédé ne peut fournir à la fois un contour économique et des interfaces fonctionnelles.
L'arbitrage ne se résume pas à la vitesse contre la précision. L'apport thermique, l'état des bords, le matériau, l'épaisseur, l'imbrication, l'utilisation de la matière, le maintien en position et le nombre d'opérations ultérieures influent tous sur le coût de la pièce acceptée. Définissez quels bords et quelles faces assurent le positionnement, l'étanchéité, l'assemblage ou la reprise de charge avant de comparer les devis.
Partez de la géométrie qui doit être finie
Classez chaque caractéristique selon sa fabrication et sa fonction. Un contour plat peut être découpé rapidement, tandis qu'un alésage de palier, un trou taraudé, une face d'étanchéité, un lamage ou une poche tridimensionnelle peuvent nécessiter un usinage ultérieur. La question clé est de savoir si le bord découpé est lui-même fonctionnel ou s'il ne fait que définir l'ébauche.
Si une pièce est essentiellement un profil bidimensionnel, les procédés de découpe peuvent réduire l'enlèvement de matière par rapport au fraisage du contour complet dans la masse. Si la pièce comporte plusieurs plans usinés, un espacement précis entre les faces ou des caractéristiques référencées à un datum commun, la CNC peut simplifier la voie en créant ces relations dans des montages contrôlés. Un profil plat avec quelques caractéristiques critiques peut combiner les deux approches.
Ce que chaque voie est conçue pour faire
La découpe laser dirige un faisceau thermique concentré à travers la matière. Elle peut être efficace pour les profils de tôle imbriqués, mais le résultat utilisable dépend de l'alliage, de l'épaisseur, de la réflectivité, du gaz d'assistance, des paramètres de découpe, de l'exigence sur les bords et de l'équipement. La matière affectée thermiquement ou la déformation peuvent compter près d'une soudure, d'une surface d'étanchéité, d'un bord critique en fatigue ou d'une caractéristique usinée ultérieurement. Ne supposez pas qu'un bord découpé au laser est un datum fini.
La découpe au jet d'eau abrasif enlève la matière avec un jet abrasif à haute pression. Elle évite la zone affectée thermiquement associée à la découpe laser, ce qui peut être utile pour les matériaux sensibles à la chaleur ou les conceptions où une altération thermique est inacceptable. La coupe peut néanmoins présenter une conicité, des stries, une variation des bords et un grade de finition qui dépendent des réglages du procédé. Le jet d'eau ne doit pas être considéré comme un substitut à une surface d'ajustement usinée simplement parce que le procédé est à froid.
usinage CNC enlève de la matière avec un outil de coupe et peut créer des géométries planes et tridimensionnelles, des trous, des filetages, des poches et des interfaces contrôlées. Son économie dépend de la forme du brut, de l'enlèvement de matière, de l'accès de l'outil, du nombre de montages, du maintien en position et du contrôle. Le fraisage à partir de plaque ou de billette peut gaspiller de la matière sur un profil mince, alors qu'il peut être approprié lorsque la pièce finie nécessite un détail tridimensionnel substantiel. Voir le site capacité de fraisage CNC pour le contexte du procédé.
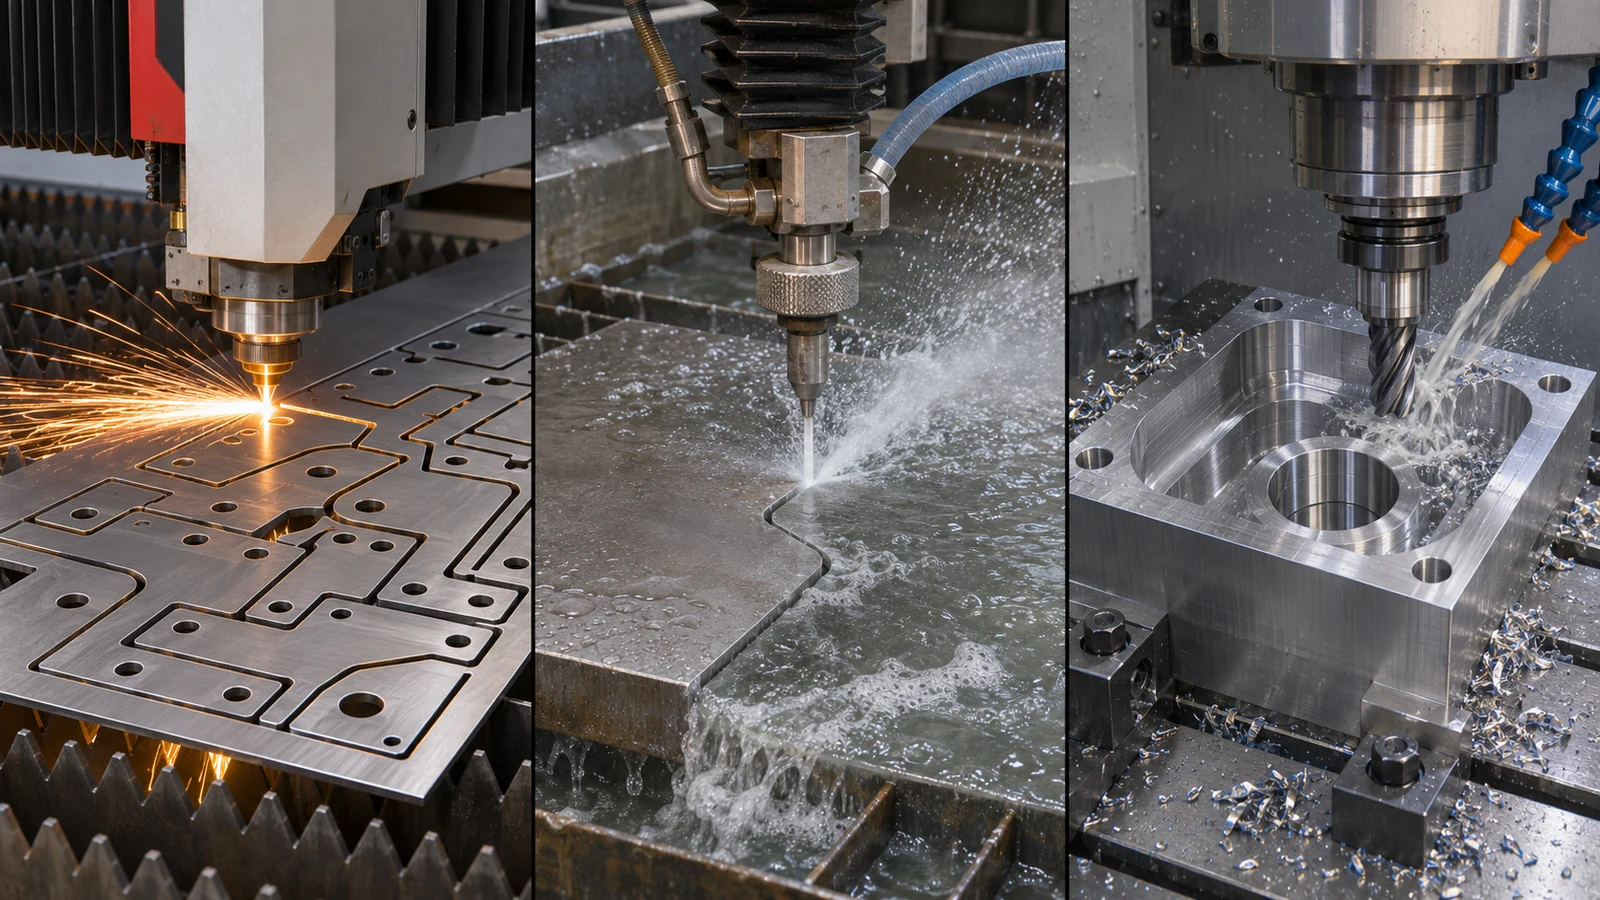
Comparez le procédé autour de la pièce
| Facteur de décision | La découpe laser | Jet d'eau abrasif | usinage CNC |
|---|---|---|---|
| Géométrie de départ typique | Profil de tôle ou de plaque | Profil de tôle ou de plaque | Plaque, barre, billette, extrusion ou ébauche près des cotes |
| Résistance des caractéristiques | Découpe de profil rapide ; un usinage ultérieur peut être nécessaire pour les alésages, les filetages et les faces de référence | Découpe de profil à froid ; une finition peut encore être nécessaire pour les bords fonctionnels et les interfaces | Performant pour les caractéristiques 3D, les faces usinées, les trous, les poches et les détails filetés |
| Considération thermique | Procédé thermique ; examiner l'apport de chaleur et l'état des bords pour le matériau et l'application | Aucune ZAT thermique due au jet de coupe ; inspecter le profil et la finition des bords | Coupe mécanique ; examiner la force de coupe, le maintien en position, les bavures et la déformation |
| Principaux facteurs de coût | Imbrication, épaisseur, réponse du matériau, exigence de bord et volume | Temps de coupe, consommation d'abrasif, épaisseur, qualité du bord et volume | Préparation, matière, temps d'enlèvement, accès outil, inspection et finition |
| Meilleure question suivante | Le bord est-il acceptable tel que coupé ? | Le profil de coupe est-il suffisamment précis pour l'opération suivante ? | Les fonctions requises peuvent-elles partager des références et des montages accessibles ? |
Ceci est un tableau de présélection de procédés, et non un tableau universel de tolérances ou d'épaisseurs. La capacité réelle varie selon la machine, le matériau, la géométrie, les paramètres de coupe et la méthode d'acceptation. Demandez aux fournisseurs des preuves sur la pièce spécifique plutôt que d'appliquer des chiffres génériques.
L'état des bords peut changer la voie
Les bords découpés au laser peuvent nécessiter un ébavurage ou un usinage si les scories, la conicité du bord, les effets thermiques ou l'état de surface local peuvent affecter l'ajustement, la fatigue, le revêtement ou l'assemblage. Les bords découpés au jet d'eau évitent l'apport thermique du laser, mais la direction de coupe, le comportement du jet abrasif et les réglages de qualité peuvent laisser une conicité ou des stries. Les deux procédés peuvent produire une ébauche utile tout en laissant l'interface fonctionnelle à une opération ultérieure.
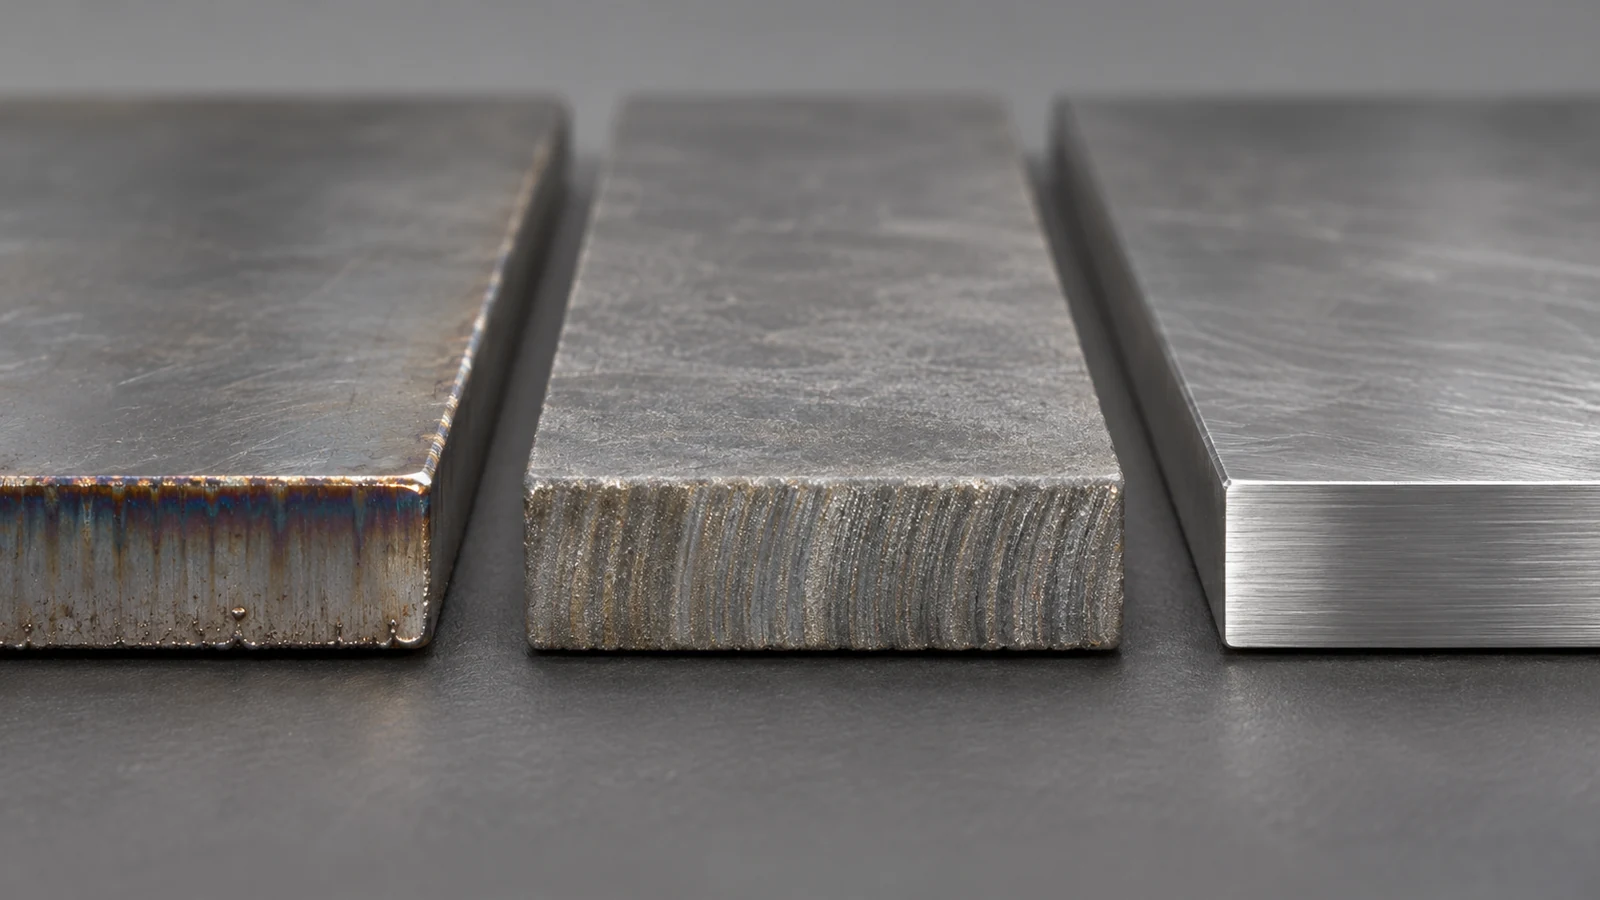
Pour l'usinage CNC, le risque correspondant n'est pas une ZAT mais l'interaction des efforts de coupe, de l'enlèvement de matière, de l'accessibilité des outils, du bridage et des contraintes résiduelles. Les pièces minces peuvent se déformer lors du desserrage ; un bord usiné peut présenter des bavures ; une grande portée peut fléchir. La gamme doit définir quelles fonctions sont dégrossies, lesquelles sont finies, comment la pièce est positionnée et quand elle est inspectée.
Utilisez une voie hybride lorsque l'ébauche est simple
Une ébauche découpée au laser ou au jet d'eau suivie d'un usinage CNC peut être pertinente lorsque le périmètre est une découpe bidimensionnelle peu coûteuse mais que la pièce nécessite aussi des alésages précis, des faces d'étanchéité, des trous taraudés ou des poches fraisées. Le profil de coupe peut servir d'enveloppe d'ébauche tandis que les références usinées établissent la relation finale entre les fonctions.
Cette gamme hybride ne fonctionne que si l'ébauche dispose de suffisamment de surépaisseur pour la finition et peut être positionnée de manière répétable. Définissez la surépaisseur sur le plan ou la gamme de fabrication, identifiez les surfaces de référence créées en premier et établissez si le bord coupé peut servir de localisation. Si le bord n'est pas maîtrisé à cette fin, utilisez une référence usinée à la place. Un fournisseur d'usinage CNC doit recevoir l'état de l'ébauche, la direction de coupe si pertinente, la surépaisseur, la quantité et les fonctions d'acceptation finales.
Faites en sorte que la demande de prix compare des éléments comparables
Envoyez le même modèle et la même révision de plan à chaque fournisseur. Identifiez les surfaces critiques, les dimensions d'ajustement, les exigences de trous et de filetages, les ruptures d'arêtes, la finition, le matériau et son état, la quantité et les documents d'inspection. Demandez si le devis inclut la pièce finie ou seulement l'ébauche découpée, et si l'ébavurage, l'usinage secondaire, la finition, l'inspection, l'emballage et la certification matière sont inclus.
Comparez le coût total et le risque par pièce acceptée. Un prix de découpe de profil bas peut augmenter si le bord nécessite un nettoyage intensif ou si une opération supplémentaire est nécessaire pour positionner la pièce. Un devis CNC seul peut être inutilement élevé si une grande partie de la matière est enlevée simplement pour créer un contour plat. Précisez ce qui doit être fonctionnellement maîtrisé et laissez la proposition de gamme expliquer comment le fournisseur la produira et la vérifiera.
Questions fréquentes
Le jet d'eau est-il toujours meilleur que le laser pour le métal épais ?
Aucune règle universelle ne s'applique. Comparez l'alliage réel, l'épaisseur, l'exigence de bord, le risque de déformation, la qualité de coupe, le débit et l'opération suivante. Une pièce épaisse et thermosensible peut favoriser le jet d'eau, tandis qu'une autre géométrie peut être mieux servie par une autre voie.
Le laser ou le jet d'eau peuvent-ils produire une pièce de précision finie ?
Ils peuvent produire des pièces finies lorsque la géométrie et les exigences d'acceptation correspondent à la capacité du procédé. Si la pièce nécessite des alésages contrôlés, des filetages, plusieurs faces de référence ou des caractéristiques tridimensionnelles, prévoyez une étape d'usinage ou une autre étape de finition.
Quand faut-il combiner découpe et usinage CNC ?
Combinez-les lorsqu'un flan découpé réduit les chutes ou le temps de découpe et que le CNC crée les caractéristiques qui contrôlent l'ajustement, l'étanchéité, l'alignement ou l'assemblage. Le flan doit inclure une surépaisseur appropriée et une stratégie de positionnement reproductible.