
길이 방향을 따라 커지거나 작아지는 선삭 직경이 반드시 심압대 문제인 것은 아닙니다. 먼저 도면이 직선 원통을 요구하는지 확인한 다음, 여러 축 방향 위치와 하나 이상의 각도 방향에서 동일한 직경을 측정하십시오. 이 패턴을 통해 진성 테이퍼와 타원도, 런아웃, 소재 변형 또는 측정 오류를 구분할 수 있습니다. 그 구분이 이루어진 후에야 정렬, 지지, 공구 또는 절삭 순서를 변경해야 합니다.
길고 가느다란 축의 경우 절삭력이 공작물을 공구로부터 휘게 만들 수 있습니다. 짧고 강성인 부품의 경우 유사한 직경 경향은 대신 축 정렬, 셋업 기준, 열 변화 또는 공구 오프셋을 가리킬 수 있습니다. 유용한 진단은 한 번에 하나의 조건을 변경하고 오차가 부품, 셋업, 공구 또는 기계 축을 따라가는지 확인함으로써 이루어집니다.
기계를 조정하기 전에 오차를 확인하십시오
피처 정의부터 시작하십시오. 도면은 하나의 뷰만 검토할 때 직선 원통 요구 사항처럼 보이는 의도적인 테이퍼, 릴리프, 블렌드 또는 직경 전이를 나타낼 수 있습니다. 치수, 데이텀 참조, 기하학적 제어 및 단면도를 확인하십시오. 피처가 원통형으로 지정된 경우 어떤 직경 또는 형상 특성이 불합격인지, 그리고 합격 여부가 어떻게 측정되는지 파악하십시오.
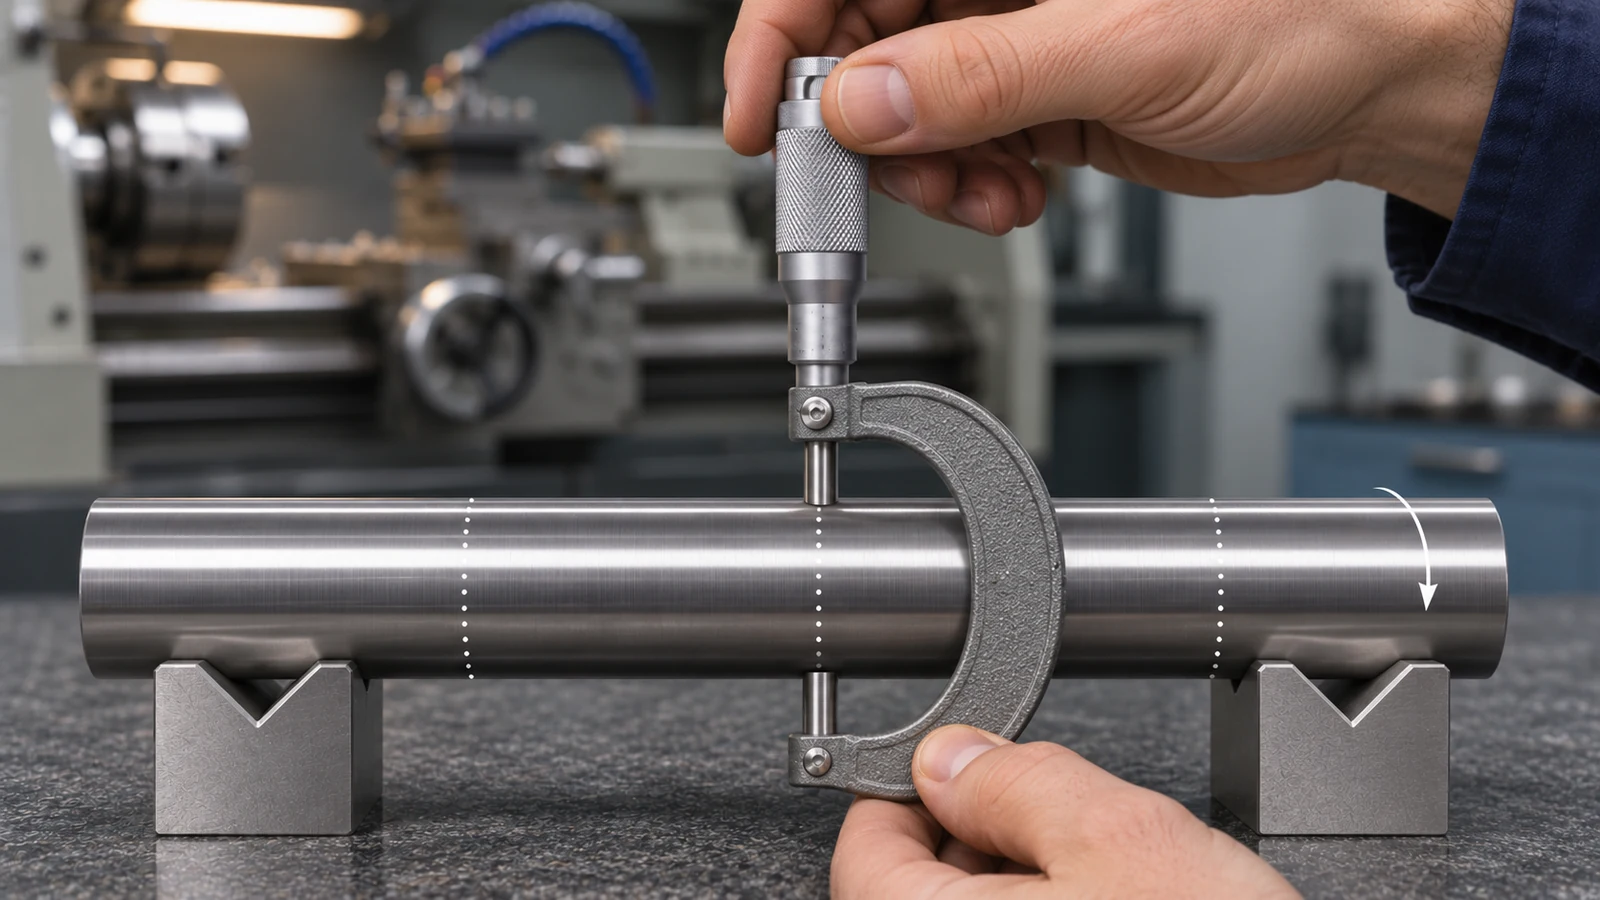
부품과 측정 접점을 청소하고, 부품과 측정기가 안정된 온도에 도달하도록 한 후 적합한 교정된 측정기를 사용하십시오. 양쪽 끝과 중간 위치 근처의 직경을 기록하십시오. 각 스테이션에서 부품을 회전시키고 여러 각도 위치에서 판독값을 측정하십시오. 원주를 따라 일관된 축 방향 변화는 테이퍼를 시사하며, 회전에 따라 판독값이 변하면 타원도, 편심 또는 런아웃이 함께 존재할 수 있음을 시사합니다.
측정 패턴을 읽으십시오
양 끝단 간 2점 비교는 차이가 존재함을 보여줄 수 있지만 그 이유를 설명하는 경우는 드뭅니다. 짧은 측정 맵이 더 진단적입니다. 각 축 방향 스테이션, 각도 위치, 셋업, 지지 조건, 공구 또는 인서트, 그리고 측정이 클램핑 해제 전에 이루어졌는지 후에 이루어졌는지를 기록하십시오. 이후 셋업이 기준을 재설정하지 않도록 데이터를 부품 데이텀과 연결해 두십시오.
| 관찰된 패턴 | 나타낼 수 있는 것 | 다음 점검 |
|---|---|---|
| 여러 각도 위치에서 축을 따라 직경이 일정하게 변함 | 축 정렬, 공작물 처짐, 공구 경로 형상 또는 열 변동 | 하나의 셋업 변수를 변경한 상태에서 제어된 절삭 후 반복 측정 |
| 주로 부품이 회전함에 따라 측정값이 변동함 | 진원도 이탈 형상, 편심, 척킹 변형 또는 측정 셋업 | 런아웃과 진원도를 축 방향 치수와 별도로 측정 |
| 언클램핑 후 오차가 더 큼 | 클램핑 변형 또는 잔류 응력 해방 | 정의된 방법을 사용하여 클램프 상태와 자유 상태 측정값 비교 |
| 공구 교체 또는 반복 패스 후 오차 변화 | 공구 마모, 인서트 안착, 오프셋 또는 절삭력 변화 | 인서트를 검사하고 공구 기준 및 보정을 확인 |
이는 진단 단서일 뿐 고유한 증거는 아닙니다. 여러 원인이 유사한 측정값을 만들 수 있으므로, 다음 단계는 즉각적인 기계 조정이 아니라 제어된 시험입니다.
통제된 시험 절삭을 사용하십시오
반복 가능한 셋업을 선택하고 영향을 받는 길이 전체에 걸쳐 가볍고 일정한 절삭을 수행하십시오. 동일한 스테이션과 각도 위치에서 부품을 측정하십시오. 부품을 반대로 돌리거나 지지점을 변경했을 때 결과가 달라지면, 오차는 공작물 고정, 지지 또는 부품 강성과 관련이 있을 수 있습니다. 시험편 전반에 걸쳐 오차가 기계의 Z 방향과 계속 정렬되어 있으면 기계 형상, 터릿 정렬, 공구 중심 높이 및 열 상태를 조사하십시오.
긴 샤프트의 경우 도면과 작업이 허용할 때만 지지 없는 절삭과 적절히 지지된 절삭을 비교하십시오. 심압대 압력이 너무 높으면 공작물이 휘어질 수 있고, 지지가 너무 적으면 처짐이나 진동이 발생할 수 있습니다. 심압대 정렬 점검은 작업에서 심압대 또는 센터 간 지지를 사용하는 경우에만 관련이 있습니다. 척만 사용하는 무관한 작업에서 테이퍼를 교정하기 위해 이를 조정하지 마십시오.
마찬가지로, 반복 가능한 증거가 기계를 가리킬 때만 기계 수평 조정 또는 축 형상을 점검하십시오. 테스트 바, 인디케이터 스위프 또는 기계 교정 절차는 기계 제작사의 방법과 작업장의 검증된 유지보수 프로세스를 따라야 합니다.
예상 원인을 유용한 점검과 연결하십시오
공작물 처짐: 가느다란 단면, 긴 공구 오버행, 과도한 절입, 또는 부적절한 지지 배치는 절삭력이 공작물을 공구로부터 멀어지게 할 수 있습니다. 영향을 받는 길이와 절삭 방향을 비교한 후, 지지, 공구 도달 거리, 소재 여유를 검토하십시오.
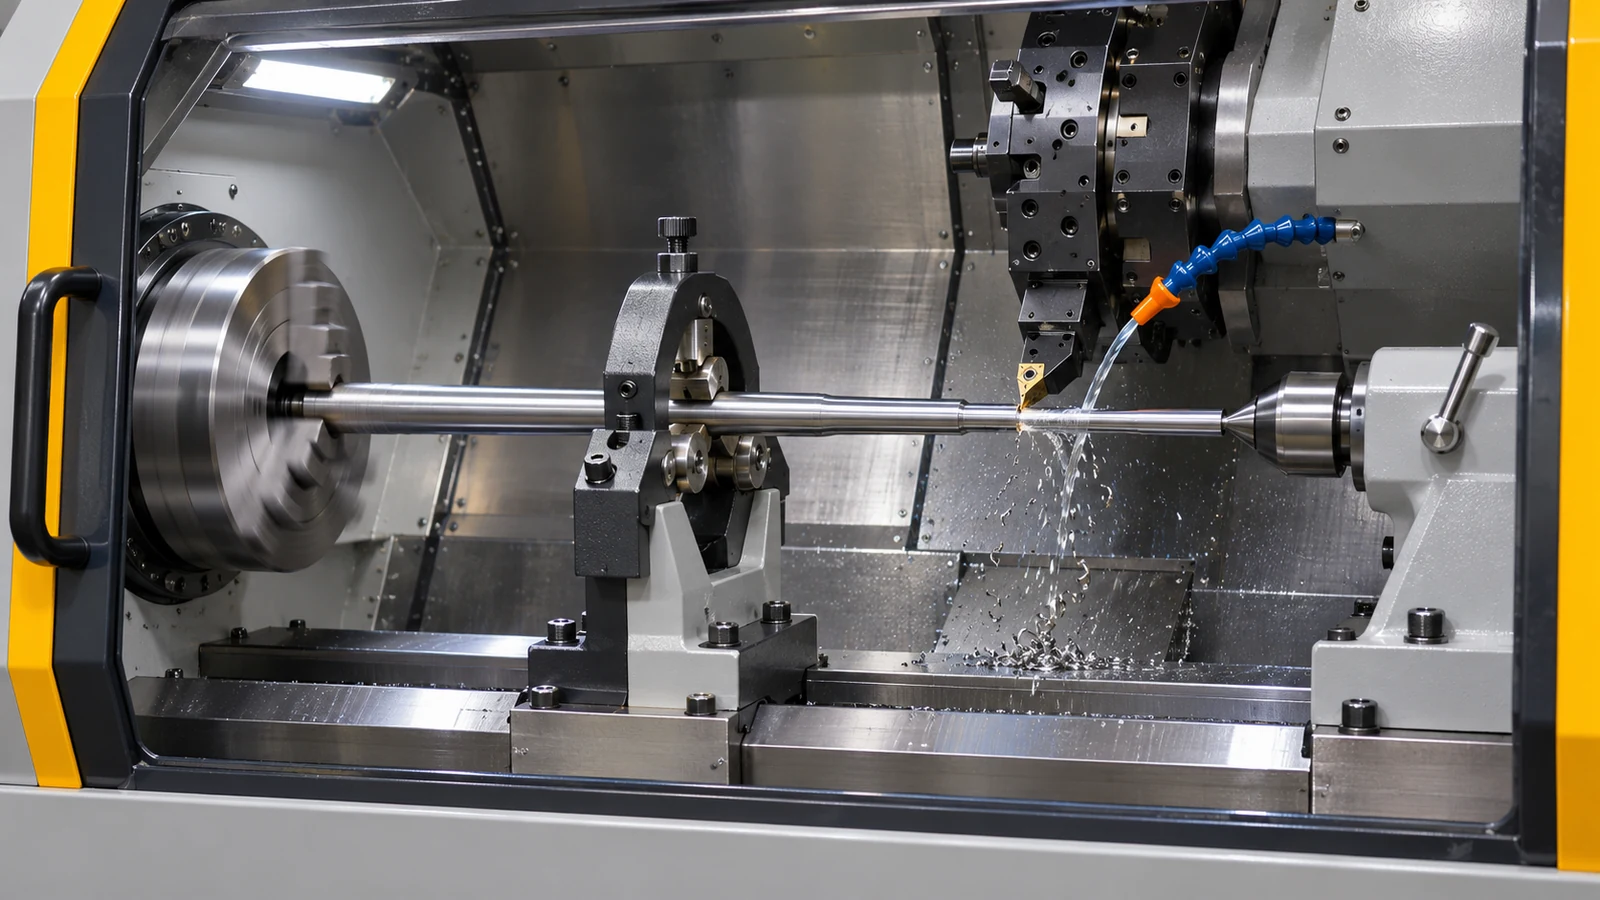
정렬 및 셋업: 스핀들-축 기하학, 터렛 정렬, 공구 중심 높이, 조 상태, 기준점 전환은 체계적인 경향을 만들 수 있습니다. 단일 부품을 눈대중으로 보정하기보다는, 제조사의 방법과 반복 가능한 기준으로 검증하십시오.
열 변화: 기계 예열, 절삭유 상태, 부품 온도, 긴 사이클 변동은 치수를 변화시킬 수 있습니다. 오프셋을 변경하기 전에, 제어된 온도와 생산 사이클의 일관된 시점에서 측정값을 비교하십시오.
공구 및 프로그램 영향: 마모된 날, 인서트 안착, 노즈 반경 보정, 테이퍼 보간, 또는 잘못된 공작물 오프셋은 예측 가능한 치수 변화를 일으킬 수 있습니다. 도면과 대조하여 프로그램 경로와 공구 데이터를 검토한 후, 안전한 시험 부품에서 기준점을 확인하십시오.
JUCHENG의 CNC 선삭 공정 맥락은 부품이 회전체일 때 관련이 있으며, 보다 광범위한 CNC 가공 공정 계획 은 기준점 전환 후 또는 후속 정삭 작업 후에 테이퍼가 나타날 때 도움이 됩니다. 이 페이지들은 공정 맥락을 설명하는 것이지, 특정 기계에 대한 보정을 보장하는 것이 아닙니다.
원인을 감추지 않고 경로를 수정하십시오
시험으로 원인을 분리한 후에는 한 번의 보정을 수행하고, 동일한 절삭을 반복하고, 동일한 측정 맵을 비교하십시오. 공구 오프셋은 안정적이고 이해된 치수 편차를 보상할 수 있습니다. 그러나 처짐, 열 변동, 또는 일관되지 않은 클램핑으로 인한 변화하는 테이퍼를 안전하게 보정할 수는 없습니다. 조정 내용과 그것이 유효한 조건을 기록하십시오.
클램핑 해제 후 부품이 변하면 클램핑 순서와 재료 제거 균형을 검토하십시오. 지지되지 않은 길이에 따라 오차가 커지면 지지와 절삭력 경로를 검토하십시오. 특정 공구나 스테이션을 따라가면 공구 안착, 오프셋, 터렛 상태를 점검하십시오. 어떤 메커니즘이 작용하는지 확인하기 전에 심압대 압력을 높이거나 광범위한 오프셋을 추가하는 것을 피하십시오. 둘 중 어느 것이든 한 측정값은 좋아 보이게 하면서 다른 형상은 이동시킬 수 있습니다.
도면 요구 사항을 검사와 연결하십시오
생산 전에 원통 형상에 대한 기준점, 측정 위치, 측정 기기, 합격 조건에 합의하십시오. 양 끝단의 치수만으로는 진원도, 원통도, 동축도를 확립할 수 없습니다. 기능이 이러한 특성에 의존한다면, 도면은 관련 제어와 기준점 체계를 명시해야 하며, 검사 계획은 이를 평가하는 방법을 사용해야 합니다.
공급업체 검토를 위해 도면 리비전, 재료 및 소재 상태, 수량, 중요 직경과 길이, 지지 또는 조립 인터페이스, 그리고 필요한 검사 보고서를 공유하십시오. 올바른 보정은 그 조합에 달려 있습니다. 보편적인 테이퍼 한계나 오프셋 규칙이 도면을 대체할 수는 없습니다.
자주 묻는 질문
CNC 선삭 부품의 테이퍼는 항상 심압대가 정렬되지 않았음을 의미합니까?
아닙니다. 심압대 정렬은 작업에서 심압대 지지가 사용될 때 중요합니다. 테이퍼는 공작물 처짐, 기계 형상, 공구 설정, 열 변화, 클램핑 또는 프로그래밍된 경로에서도 발생할 수 있습니다.
선삭된 직경을 따라 몇 개의 지점을 측정해야 합니까?
오차가 점진적인지, 국부적인지, 회전 의존적인지를 보여줄 수 있을 만큼 충분한 축 방향 위치와 각도 위치를 사용하십시오. 정확한 검사 계획은 도면 공차, 형상 길이, 위험도 및 측정 방법과 일치해야 합니다.
공구 오프셋으로 테이퍼를 제거할 수 있습니까?
원인이 파악되고 안정적일 때 반복 가능한 치수 편향을 보정할 수 있습니다. 그러나 변화하는 처짐, 열 드리프트 또는 도면에서 별도로 관리하는 형상 오차를 숨기는 데 사용해서는 안 됩니다.