
Le choix d'usiner une pièce en acier avant ou après le traitement thermique dépend des caractéristiques qui doivent résister à la déformation, de la dureté à laquelle l'opération de coupe doit faire face et de la présence d'un surépaisseur pour une rectification finale ou une étape d'usinage à grande dureté. La valeur par défaut fiable n'est pas une séquence universelle. C'est un itinéraire guidé par le plan qui précise l'état du matériau à chaque opération et l'état dans lequel les dimensions critiques sont acceptées.
La norme SAE AMS2759 établit les exigences générales pour les processus de traitement thermique spécifiés sur les pièces en acier ; elle ne crée pas une séquence d'usinage unique pour chaque géométrie. Utilisez la spécification d'achat et la procédure de traitement thermique en vigueur, puis faites convenir à la fabrication et à la conception la surépaisseur, les références et les points d'arrêt d'inspection. La page capacités de traitement thermique de JUCHENG est la référence de processus pertinente, mais le plan de la pièce détermine l'itinéraire.
Choisir la séquence en fonction de la caractéristique déterminante
Commencez par la caractéristique la plus susceptible de se déplacer ou de perdre de la surépaisseur : un siège de roulement, un alésage d'étanchéité, un arbre long, une paroi mince, une face de référence plane ou un motif de trous étroitement lié. Demandez ensuite ce que le traitement thermique peut modifier dans cette caractéristique et quelle opération de finition peut le corriger. Si la dimension finale est critique, inspectez la pièce après la dernière opération susceptible de la modifier matériellement—pas seulement avant le traitement thermique.
| État de la pièce | Gamme à évaluer | Ce qui doit être résolu |
|---|---|---|
| La géométrie peut tolérer le mouvement attendu et la surépaisseur finale subsiste | Usinage d'ébauche, traitement thermique, puis usinage de finition ou rectification | Surépaisseur, récupération des références, risque de déformation et inspection finale |
| Les caractéristiques sont simples et l'état pré-trempé spécifié est usinable pour le travail | Usiner dans l'état fourni, puis vérifier si un traitement supplémentaire est nécessaire | État du matériau, faisabilité de l'outil/du processus et approbation du client |
| La dureté ou la surface d'usure n'est requise que dans une zone localisée | Examiner le traitement localisé et l'ordre des opérations d'usinage, de masquage et de finition | Profondeur de la couche traitée ou de la zone traitée, effets de bord, déformation et exigences du plan |
| La géométrie finale est trop sensible pour une surépaisseur après traitement | Examiner une gamme de fabrication qualifiée avant de valider la conception | Choix du matériau, forme du brut, méthode de traitement et critères d'acceptation mesurables |
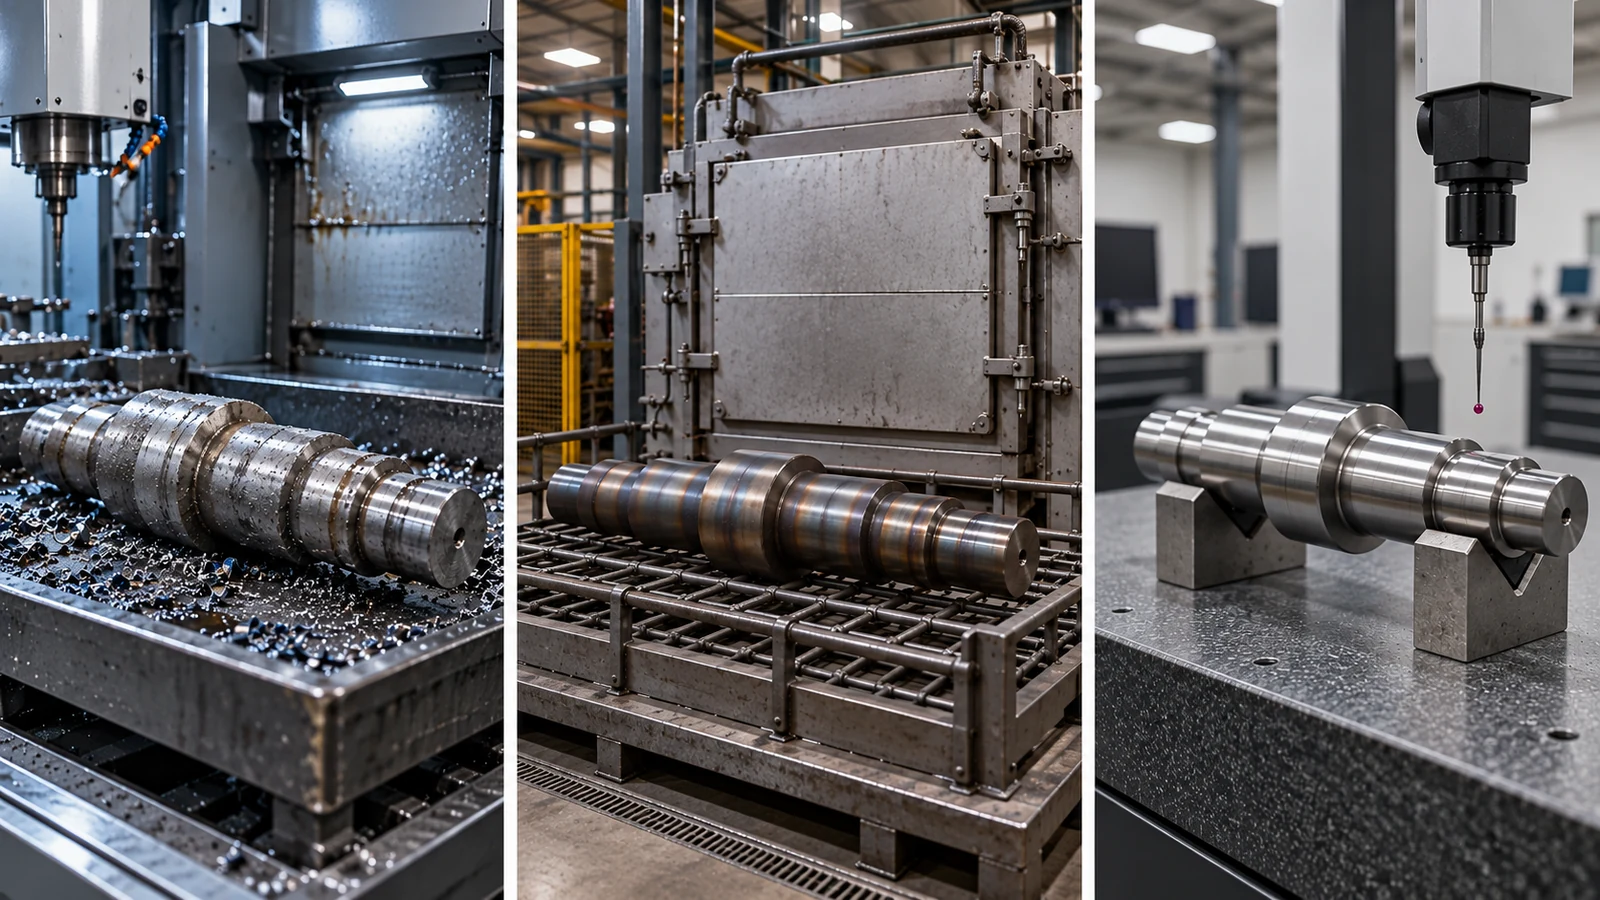
Ce tableau est une aide à la planification, non une spécification. La famille de matériaux, l'épaisseur de section, la géométrie de la pièce, la méthode de traitement et les exigences du client peuvent modifier la réponse. “ Traitement thermique après usinage ” n'est pas suffisamment détaillé si la pièce nécessite une opération de finition ou un contrôle après traitement.
Ébaucher d'abord lorsque la pièce nécessite une surépaisseur de correction
Lorsque le traitement thermique risque de déformer la pièce, l'ébauche avant traitement permet d'enlever la majeure partie de la matière tout en laissant du matériau sur les surfaces nécessitant une correction. Le plan ou la gamme de fabrication doit préciser où subsiste cette surépaisseur et quelles surfaces établissent la référence après traitement. Sans stratégie de référence stable, une passe de finition peut respecter les cotes individuelles tout en perdant les relations entre elles.
Planifier le support et l'orientation utilisés pendant le traitement avec le prestataire de traitement thermique. La forme, les variations de section, les trous et les portées non supportées peuvent influencer les déformations. Ne pas garantir qu'une gamme de traitement thermique particulière éliminera les déformations. Si les dimensions finales sont proches du brut disponible, évaluer le risque avant l'usinage plutôt que de découvrir après traitement qu'une surface ne peut pas être reprise.
Finir après traitement uniquement lorsque la gamme le permet
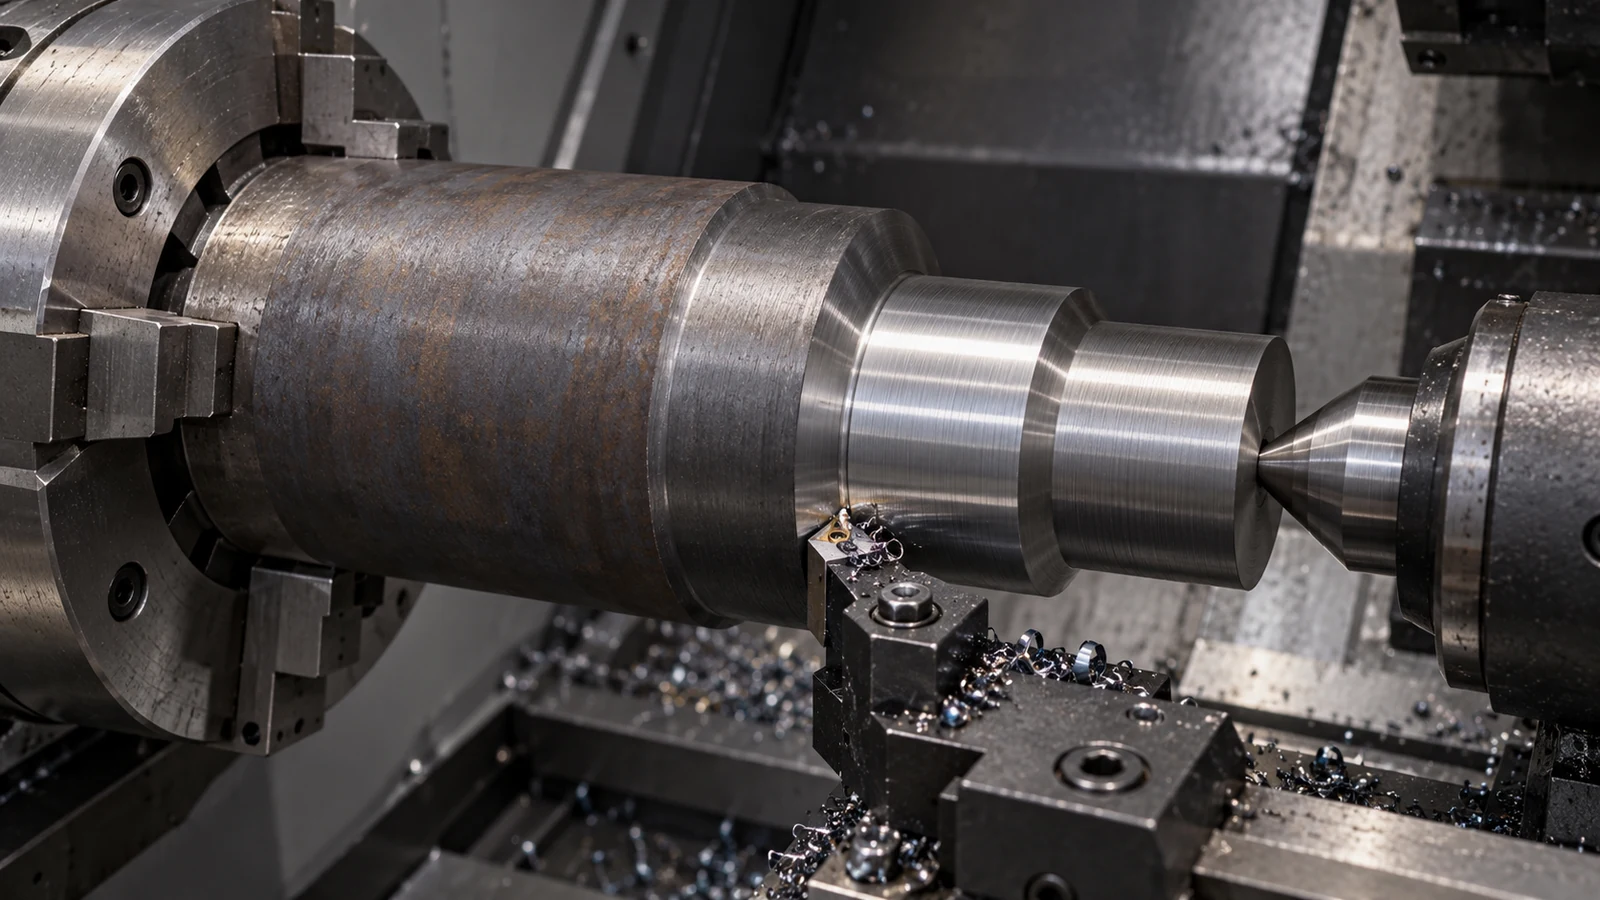
L'usinage final ou la rectification peuvent rétablir certaines dimensions et surfaces, mais ils ajoutent des décisions de mise en train et de contrôle. Identifier les surfaces usinées en finition, celles susceptibles d'être rectifiées, et vérifier si la dureté et la géométrie requises sont compatibles avec l'opération choisie. La capacité de rectification de précision page décrit la famille de procédés ; elle n'implique pas que toute surface traitée thermiquement soit rectifiable ni que la rectification soit automatiquement requise.
Après l'opération finale, contrôler les relations fonctionnelles à partir des références du plan. Enregistrer l'état traité et le relier aux enregistrements du matériau et du lot. Si la pièce est revêtue, plaquée ou marquée ensuite, définir quels contrôles ont lieu avant et après ces étapes. La Guide des procédés d'usinage CNC fournit un contexte de flux de travail plus large, tandis que cette décision concerne le séquençage autour du traitement thermique.
Points à régler avant de valider le plan
- Quelle nuance de matériau, quel état initial, quelle plage de dureté et quelle spécification de traitement s'appliquent ?
- Quelles dimensions ou relations de référence peuvent changer pendant le traitement ?
- Où une surépaisseur de finition est-elle requise, et y a-t-il suffisamment de matière disponible après le processus ?
- Qui contrôle les enregistrements de traitement, la traçabilité des lots et tout point d'arrêt requis ?
- Quelles dimensions sont acceptées avant traitement, après traitement et après finition finale ?
Résolvez ces questions avec l'autorité de conception, le fournisseur d'usinage et la source de traitement thermique. Le résultat doit être une séquence d'opérations et un plan d'inspection liés au dessin réel, et non une règle copiée sur l'usinage de matériau “ tendre ” ou “ dur ”.