
القطر المخرّط الذي يزداد أو ينقص على طوله ليس تلقائيًا مشكلة في الغراب. أولاً تأكد من أن الرسم يتطلب أسطوانة مستقيمة، ثم قِس نفس القطر في عدة مواضع محورية وفي أكثر من اتجاه زاوي واحد. النمط يفصل التدرج الحقيقي عن البيضاوية، أو الانحراف الدوراني، أو حركة المادة، أو خطأ القياس. فقط بعد هذا التمييز يجب عليك تغيير المحاذاة، أو الدعم، أو الأدوات، أو تسلسل القطع.
بالنسبة لعمود طويل ونحيف، يمكن لقوة القطع أن تثني قطعة العمل بعيدًا عن الأداة. بالنسبة لقطعة قصيرة وصلبة، قد يشير اتجاه قطر مشابه بدلاً من ذلك إلى محاذاة المحور، أو مرجع إعداد، أو تغير حراري، أو إزاحة أداة. يأتي التشخيص المفيد من تغيير شرط واحد في كل مرة والتحقق مما إذا كان الخطأ يتبع القطعة، أو الإعداد، أو الأداة، أو محور الماكينة.
تأكد من الخطأ قبل ضبط الماكينة
ابدأ بتعريف الميزة. قد يُظهر الرسم تدرجًا متعمدًا، أو تخفيفًا، أو انتقالًا، أو انتقال قطر يبدو كمتطلب أسطوانة مستقيمة عند مراجعة منظر واحد فقط. تحقق من البُعد، ومراجع البيانات، والضوابط الهندسية، ومناظر المقاطع. إذا كانت الميزة محددة كأسطوانية، فحدد أي قطر أو خاصية شكلية تفشل وكيف يُقاس القبول.
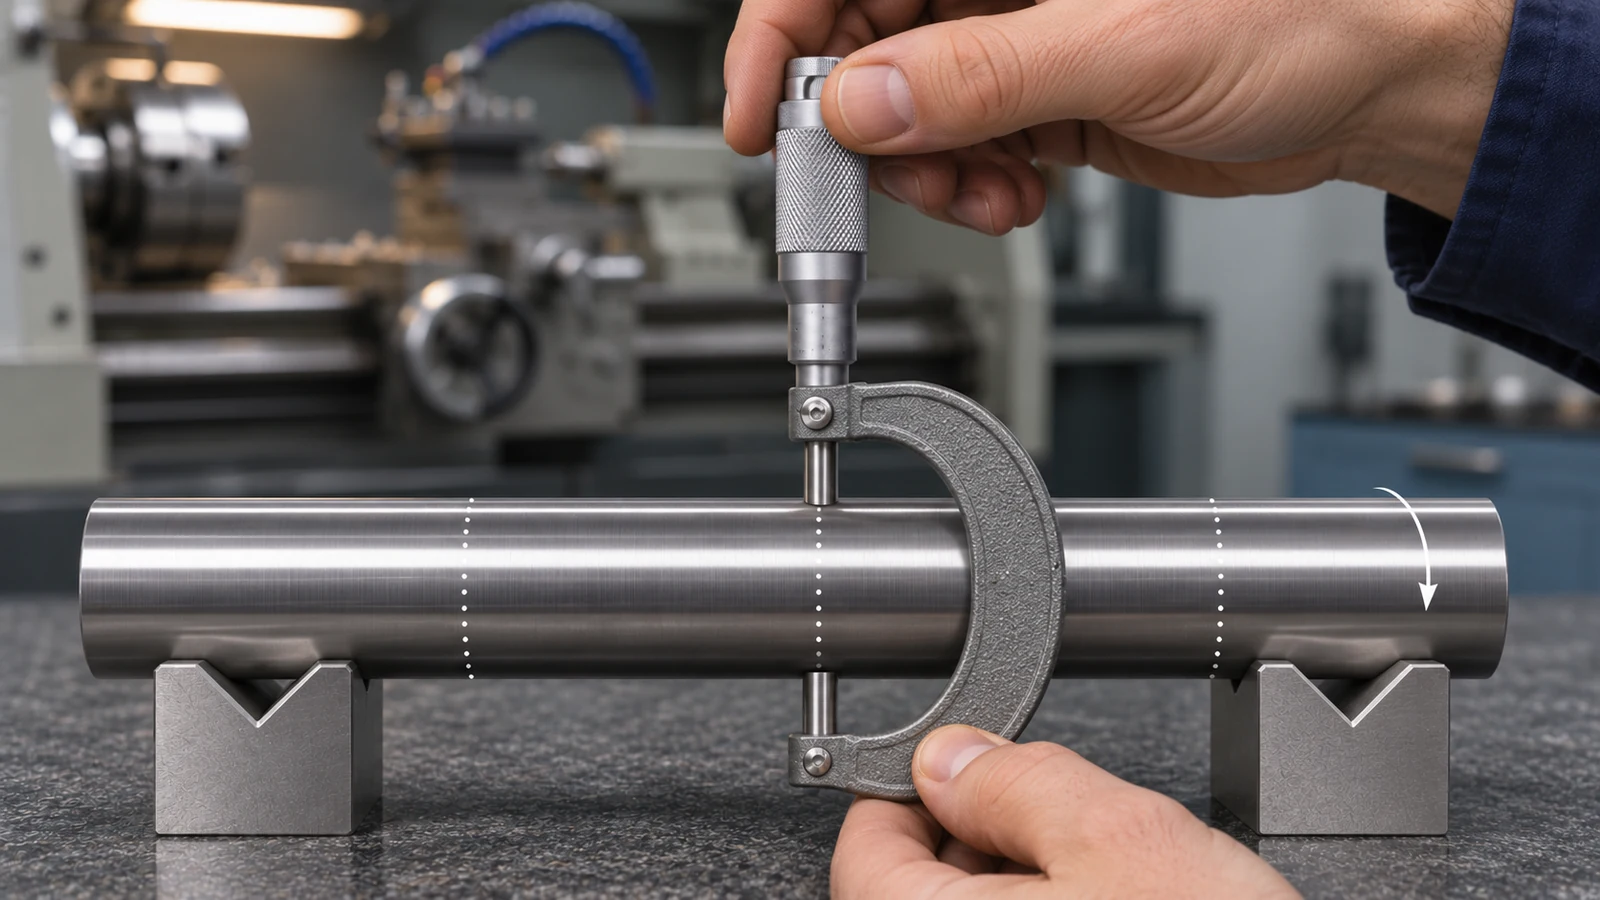
نظّف القطعة وجهات اتصال القياس، واترك القطعة والأداة تصلان إلى درجة حرارة مستقرة، واستخدم أداة معايرة مناسبة. سجّل الأقطار قرب الطرفين وفي المواضع الوسيطة. في كل محطة، أدر القطعة وخذ قراءات في عدة مواضع زاوية. التغير المحوري المتسق حول المحيط يشير إلى تدرج؛ القراءة المتغيرة مع الدوران تشير إلى أن البيضاوية، أو اللامركزية، أو الانحراف الدوراني قد تكون موجودة أيضًا.
اقرأ نمط القياس
مقارنة طرفية من نقطتين يمكن أن تُظهر وجود فرق، لكنها نادرًا ما تشرح السبب. خريطة قياس قصيرة أكثر تشخيصًا. سجّل كل محطة محورية، وموضع زاوي، وإعداد، وحالة دعم، وأداة أو إدخال، وما إذا كان القياس قد أُخذ قبل أو بعد فك التثبيت. احتفظ بالبيانات مرتبطة بمرجع القطعة حتى لا يعيد إعداد لاحق تعيين المرجع.
| النمط الملاحظ | ما يمكن أن يشير إليه | الفحص التالي |
|---|---|---|
| القطر يتغير بثبات على طول المحور في عدة مواضع زاوية | محاذاة المحاور، أو انحراف قطعة العمل، أو هندسة مسار الأداة، أو الانجراف الحراري | أعد القياس بعد قطع مُتحكَّم فيه مع تغيير متغير إعداد واحد |
| تتفاوت القراءات بشكل رئيسي مع دوران الجزء | شكل غير دائري، أو لا مركزية، أو تشوّه ناتج عن التثبيت في الظرف، أو إعداد القياس | قِس الانحراف والدائرية بشكل منفصل عن الحجم المحوري |
| الخطأ أكبر بعد فك التثبيت | تشوّه التثبيت أو تحرّر الإجهاد المتبقي | قارن القياسات أثناء التثبيت وفي الحالة الحرة باستخدام طريقة محددة |
| يتغير الخطأ بعد تغيير الأداة أو تكرار التمريرة | تآكل الأداة، أو استقرار القطعة القابلة للتبديل، أو الإزاحة، أو تغيّر قوة القطع | افحص القطعة القابلة للتبديل وتحقق من مرجع الأداة والتعويض |
هذه أدلة تشخيصية وليست براهين قاطعة. قد تُنتج عدة أسباب قراءات متشابهة، لذا فإن الخطوة التالية هي إجراء اختبار مُتحكَّم فيه بدلاً من تعديل فوري على الماكينة.
استخدم قطع اختبار مُتحكَّم فيه
اختر إعدادًا قابلًا للتكرار ونفّذ قطعًا خفيفًا ومتسقًا على الطول المتأثر. قِس الجزء عند نفس المحطات والمواضع الزاوية. إذا تغيّرت النتيجة عند عكس الجزء أو تغيير نقطة الدعم، فقد يكون الخطأ مرتبطًا بتثبيت قطعة العمل أو الدعم أو صلابة الجزء. وإذا بقي متوافقًا مع اتجاه Z للماكينة عبر قطع الاختبار، فتحقق من هندسة الماكينة ومحاذاة البرج وارتفاع مركز الأداة والحالة الحرارية.
بالنسبة لعمود طويل، قارن القطع غير المدعوم بالقطع المدعوم بشكل صحيح فقط عندما يسمح الرسم التشغيلي والعملية بذلك. ضغط الغراب المسنّد المرتفع جدًا قد يُقوّس قطعة العمل؛ وقد يسمح الدعم غير الكافي بالانحراف أو الاهتزاز. فحص محاذاة الغراب المسنّد يكون ذا صلة فقط عندما تستخدم العملية غرابًا مسنّدًا أو دعمًا بين المراكز. لا تضبطه لتصحيح الاستدقاق في عملية غير ذات صلة تعتمد على الظرف فقط.
وبالمثل، تحقق من تسوية الماكينة أو هندسة المحاور فقط عندما تشير أدلة قابلة للتكرار إلى الماكينة. يجب أن يتبع فحص قضيب الاختبار أو مسح المؤشر أو إجراء معايرة الماكينة طريقة مُصنّع الماكينة وعملية الصيانة المؤهلة في الورشة.
طابق الأسباب المحتملة مع الفحوصات المفيدة
Workpiece deflection: slender sections, long tool overhang, aggressive engagement, or an unsuitable support arrangement can let cutting forces move the work away from the tool. Compare the affected length and cut direction, then review support, tool reach, and stock allowance.
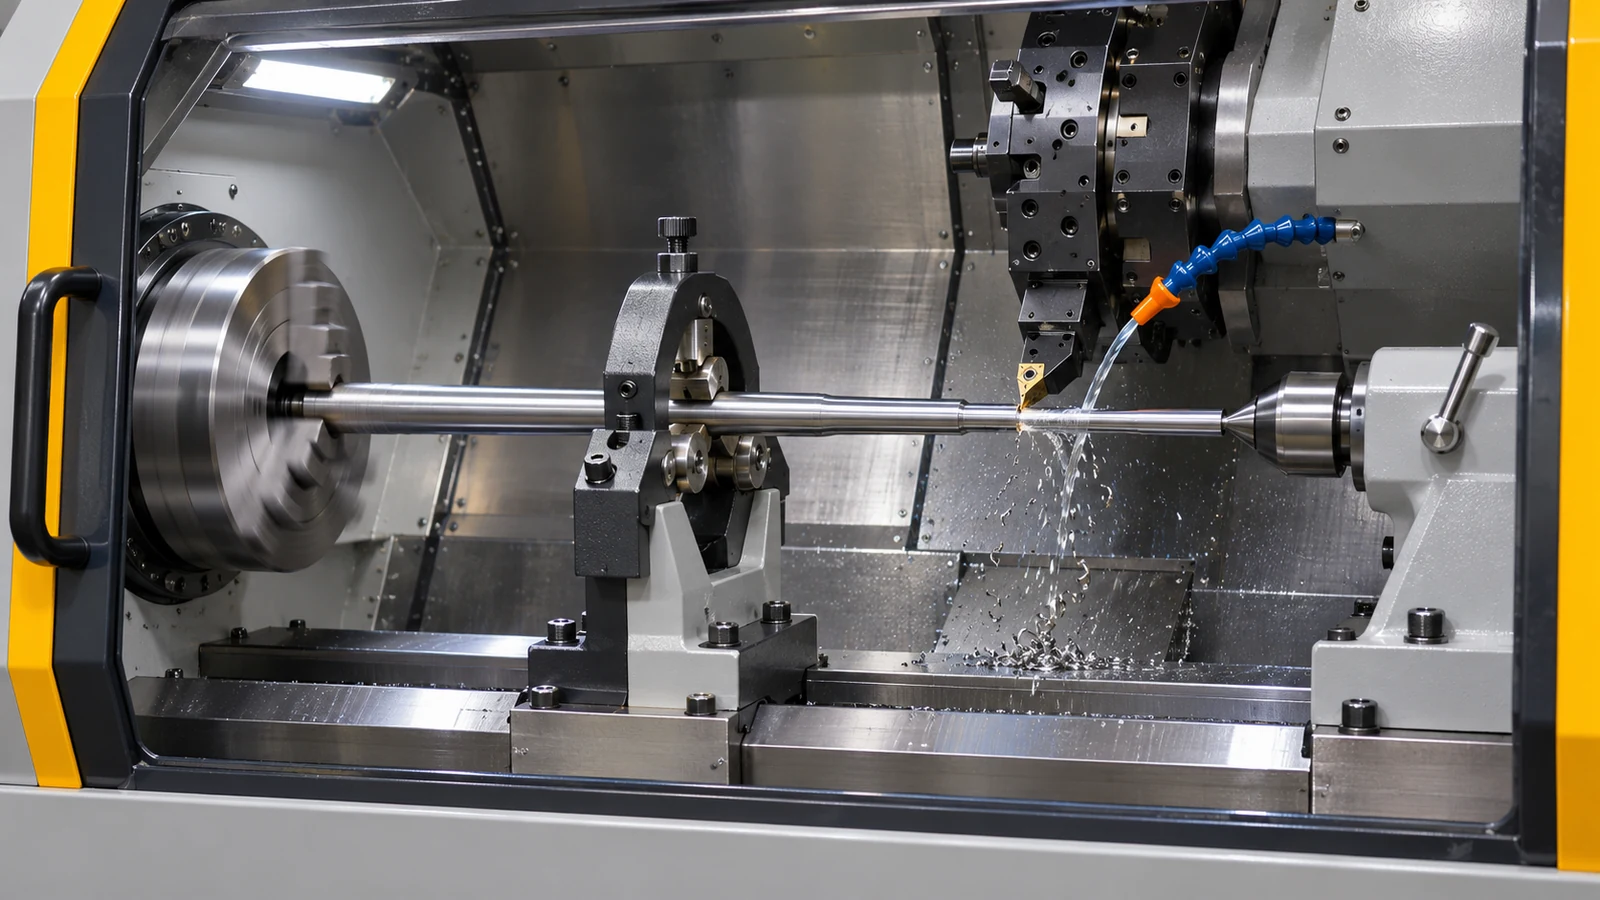
Alignment and setup: spindle-to-axis geometry, turret alignment, tool center height, jaw condition, and datum transfer can create a systematic trend. Verify with the machine maker’s method and a repeatable reference, rather than compensating a single part by eye.
Thermal change: machine warm-up, coolant condition, part temperature, and long cycle variation can shift dimensions. Compare measurements at a controlled temperature and at consistent points in the production cycle before changing offsets.
Tool and program effects: a worn edge, insert seating, nose-radius compensation, taper interpolation, or an incorrect work offset can produce a predictable dimensional change. Review the program path and tool data against the drawing, then confirm the reference point on a safe test part.
JUCHENG’s عملية الخراطة CNC context is relevant when the part is rotational; broader تخطيط عملية التصنيع الآلي CNC helps when the taper appears after a datum transfer or a later finishing operation. These pages describe process context, not a guaranteed correction for a specific machine.
صحّح المسار دون إخفاء السبب
Once a test isolates the source, make one correction, repeat the same cut, and compare the same measurement map. A tool offset can compensate a stable, understood size bias. It cannot safely correct a changing taper caused by deflection, thermal drift, or inconsistent clamping. Record the adjustment and the condition under which it is valid.
If the part changes after unclamping, review the clamping sequence and material removal balance. If the error grows with unsupported length, review the support and cutting-force path. If it follows a particular tool or station, inspect tool seating, offset, and turret condition. Avoid increasing tailstock pressure or adding a broad offset before establishing which mechanism is active; either can make one measurement look better while shifting another feature.
اربط متطلب الرسم بالتفتيش
Before production, agree on the datum, measurement locations, instrument, and acceptance condition for the cylindrical feature. Size at two ends alone does not establish roundness, cylindricity, or coaxiality. If the function depends on those characteristics, the drawing should identify the relevant control and datum scheme, and the inspection plan should use a method that evaluates it.
For a supplier review, share the drawing revision, material and stock condition, quantity, critical diameters and lengths, support or assembly interfaces, and any required inspection report. The correct correction depends on that combination; a universal taper limit or offset rule cannot replace the drawing.
الأسئلة الشائعة
هل يعني الاستدعاء (taper) في قطعة مُدارة بالـ CNC دائمًا أن الغراب (tailstock) غير محاذى؟
لا. محاذاة الغراب مهمة عندما تستخدم العملية دعم الغراب. يمكن أن ينشأ الاستدعاء أيضًا من انحراف قطعة العمل، أو هندسة الماكينة، أو إعداد الأداة، أو التغير الحراري، أو التثبيت، أو المسار المبرمج.
كم عدد النقاط التي يجب قياسها على طول قطر مُدار؟
استخدم عددًا كافيًا من المحطات المحورية والمواضع الزاوية لإظهار ما إذا كان الخطأ تدريجيًا أو موضعيًا أو معتمدًا على الدوران. يجب أن تتوافق خطة الفحص الدقيقة مع تفاوت الرسم، وطول الميزة، والمخاطر، وطريقة القياس.
هل يمكن لتعويض الأداة إزالة الاستدعاء؟
يمكنه تصحيح انحياز أبعادي متكرر عندما يكون السبب مفهومًا ومستقرًا. لا ينبغي استخدامه لإخفاء انحراف متغير، أو انجراف حراري، أو خطأ في الشكل يتحكم فيه الرسم بشكل منفصل.