
Le tournage dur et la rectification ne sont pas des appellations de finition interchangeables. Le tournage dur utilise une arête de coupe définie, généralement un outil CBN ou céramique choisi en fonction du matériau et de l'état de la pièce ; la rectification enlève de la matière au moyen de grains abrasifs. Pour une pièce de révolution trempée, le tournage dur peut être attractif lorsque la géométrie est accessible à un outil de tournage et que les exigences de cote, de forme et d'état de surface du plan peuvent être satisfaites dans un montage stable. La rectification reste importante lorsque la pièce exige une circularité, une cylindricité, une texture de surface ou une maîtrise de l'intégrité de surface plus serrées que ce que la voie de tournage proposée peut démontrer.
La décision doit commencer par la caractéristique critique et sa méthode de mesure. Une surface d'aspect lisse ne prouve pas la circularité, et un diamètre nominal ne décrit pas toute la surface fonctionnelle. Examinez la référence de la spécification, l'état du matériau, les coupes interrompues, la rigidité de la paroi, la taille du lot et le contrôle final avant de choisir la voie.
Les procédés laissent des types de preuves différents
Le tournage dur forme la surface avec un outil à pointe unique. La géométrie de la pointe de l'outil et l'avance laissent une texture périodique et orientée, tandis que l'usure de l'outil, la force de coupe, la rigidité de la machine et le maintien de la pièce influent sur la cote et la forme. Le procédé peut combiner plusieurs caractéristiques de révolution en un seul montage, réduisant les manipulations et les changements de référence. Son résultat doit néanmoins satisfaire la géométrie et l'état de surface spécifiés de la pièce.
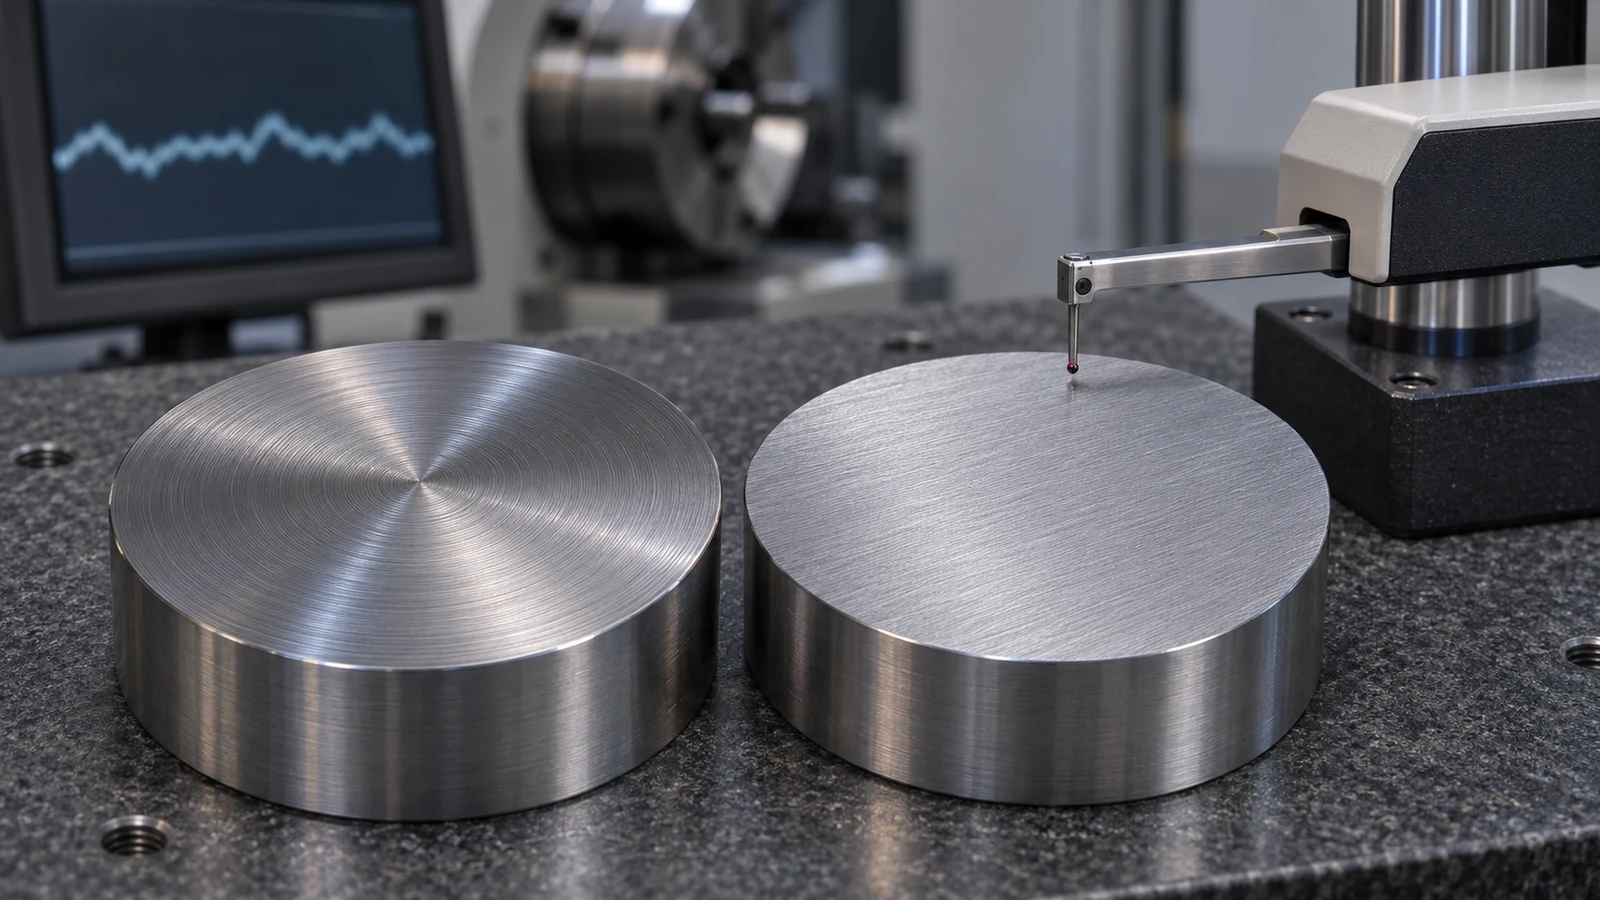
La rectification utilise de nombreux points de coupe abrasifs répartis sur une meule. La spécification de la meule, le dressage, le maintien de la pièce, le liquide de refroidissement, l'état de la machine et la méthode de rectification choisie façonnent le résultat. La rectification cylindrique peut convenir aux diamètres extérieurs de précision ; les caractéristiques internes ou planes nécessitent une voie adaptée à leur géométrie. Le mot “ rectifié ” seul ne définit pas la circularité, la cylindricité ou la rugosité requises.
Les deux voies peuvent modifier une surface par la chaleur et l'action mécanique. Leurs effets dépendent du matériau, de la dureté, de l'état de l'outil ou de la meule, de l'engagement, de la stratégie de refroidissement et des paramètres du procédé. Si la fatigue, l'usure, le contact ou l'étanchéité dépendent de la couche superficielle, convenez du contrôle et des preuves requis au lieu de supposer qu'un procédé est toujours plus sûr.
Adapter la voie à l'exigence
| État de la pièce | Le tournage dur peut convenir lorsque… | La rectification peut convenir lorsque… |
|---|---|---|
| Géométrie | Les surfaces critiques sont de révolution et accessibles avec un outil de tournage | La fonction nécessite une surface ou un profil que la configuration de tournage proposée ne peut pas générer |
| Contrôle de forme | La forme requise peut être maintenue et vérifiée dans une configuration de tournage rigide et répétable | La circularité, la cylindricité ou une relation spécifique nécessite une voie de rectification démontrée |
| Texture de surface | La texture spécifiée est compatible avec l'outil de tournage, l'avance et la réponse du matériau | La surface fonctionnelle nécessite une texture que la voie de tournage ne peut pas produire de manière fiable |
| Plan de production | La combinaison de fonctions dans une seule configuration réduit la manutention sans affaiblir l'acceptation | Une opération de finition dédiée offre un contrôle répétable pour la fonction critique |
| Risque à examiner | Usure de l'outil, coupes interrompues, déflexion et modifications de la couche superficielle | État de la meule, brûlure, contraintes résiduelles, contrôle de forme et régularité de la configuration |
Il s'agit de critères de décision, et non de limites de process numériques. Un seuil universel de dureté, de Ra ou de tolérance est trompeur sans l'alliage, l'état de traitement thermique, la géométrie, l'équipement et la méthode de mesure. Demandez au fournisseur de démontrer comment la voie sélectionnée respectera le plan.
La géométrie et le montage peuvent trancher la question
Un arbre comportant plusieurs épaulements, gorges et diamètres accessibles peut bénéficier du tournage dur si une configuration de serrage stable permet d'établir la référence de contrôle. Mais une pièce longue et élancée peut fléchir sous l'effort de coupe, et une surface interrompue peut solliciter la plaquette différemment lorsque l'outil entre et sort de la coupe. Une bague mince peut se déformer avec l'une ou l'autre méthode de maintien en position. Dans chaque cas, la voie doit tenir compte de la rigidité et du contrôle à l'état libre.
La rectification a ses propres limites d'accès et de localisation. Un épaulement, un dégagement étroit, une surface interrompue ou une caractéristique interne peuvent nécessiter une meule et un trajet d'approche adaptés. Des montages de rectification multiples peuvent introduire des opérations de manutention et d'alignement. Le choix du procédé porte donc sur un itinéraire complet, et non sur la machine intrinsèquement plus précise.
Pour le contexte sur les deux opérations associées, consultez les pages un tournage CNC et rectification de précision du site. Elles décrivent les catégories de procédés ; le plan de la pièce et le plan d'inspection convenu déterminent l'adéquation.
Inclure l'intégrité de surface dans la réception
L'intégrité de surface va au-delà de la rugosité. Selon l'application, elle peut inclure la microstructure, la variation de dureté, les contraintes résiduelles, les effets thermiques, les bavures et les défauts sous la surface visible. Un résultat de profilomètre traite de la texture selon une méthode définie ; il n'établit pas à lui seul l'état sous-jacent ni la forme.
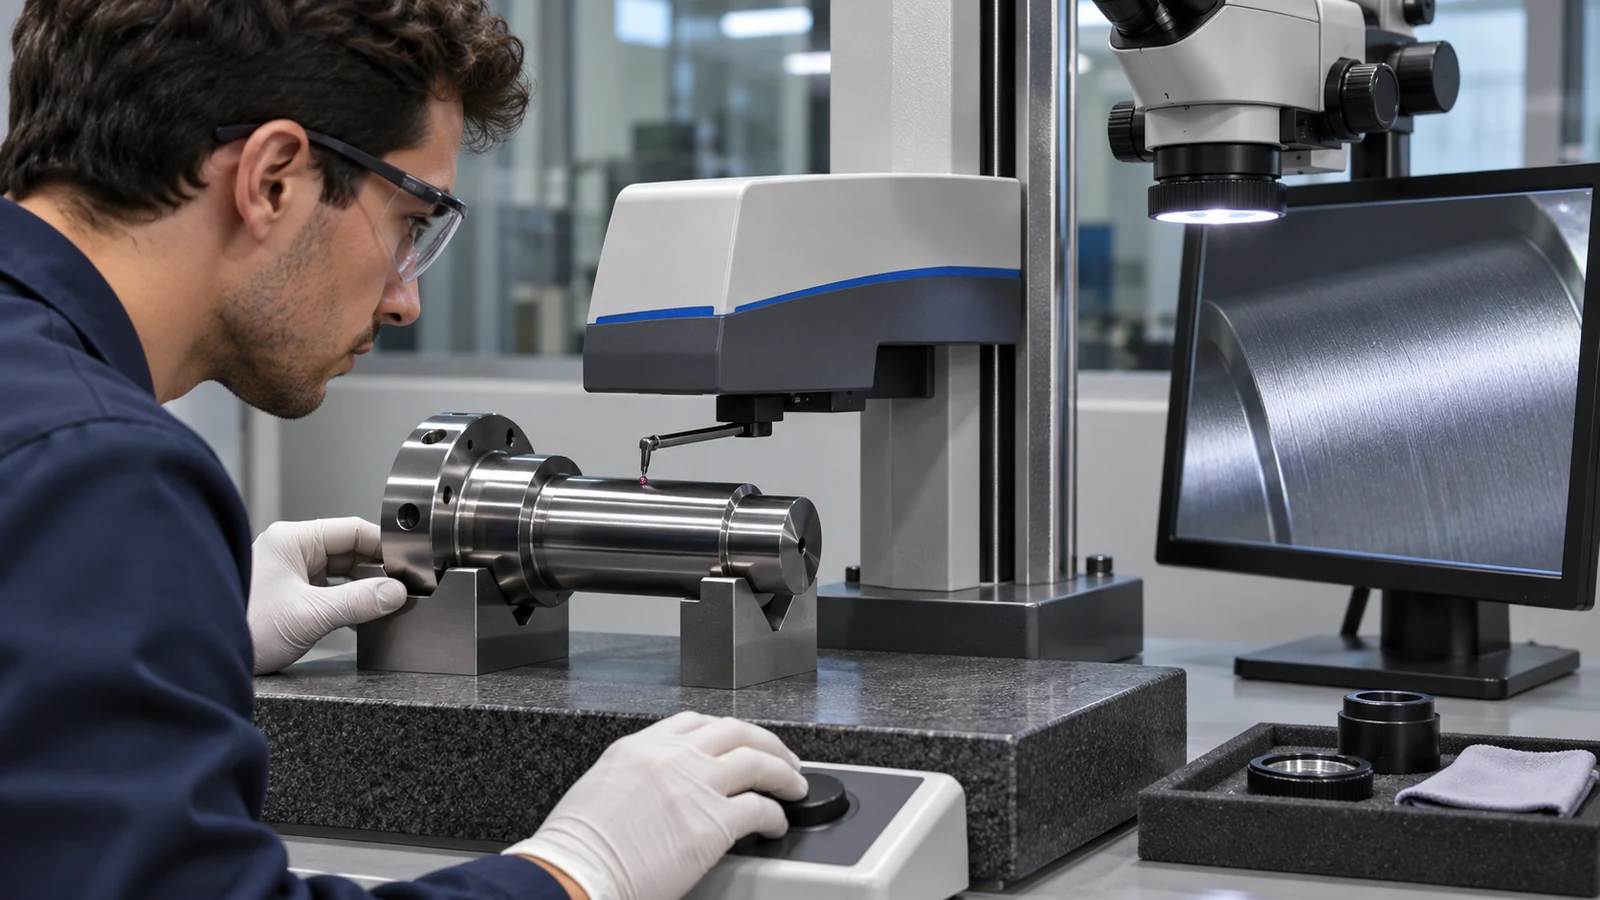
Si un composant est soumis à la fatigue, entre en contact avec une autre pièce trempée, assure l'étanchéité contre une face conjuguée ou fonctionne sous usure, l'autorité de conception doit identifier les caractéristiques de surface qui importent. Le plan d'acceptation peut alors exiger un paramètre de rugosité et une longueur de coupure définis, une mesure de forme, un contrôle de dureté, une preuve métallographique ou une qualification de procédé. Sélectionnez les essais en fonction de la fonction et des spécifications applicables, et non parce qu'un nom de procédé particulier suggère qu'ils sont nécessaires.
Il ne faut pas supposer que la rectification élimine tout risque thermique, ni que le tournage dur endommage toutes les surfaces. Surveillez le procédé sélectionné à l'aide de preuves pertinentes pour le matériau et l'application.
Une rectification légère peut être la bonne opération finale
Une séquence hybride peut utiliser le tournage pour un enlèvement de matière efficace et la création de formes, puis réserver une faible surépaisseur de rectification pour la surface ou la forme qui en a besoin. Cela peut préserver la continuité des références tout en confiant à l'opération finale la responsabilité d'une exigence spécifique. La surépaisseur, le transfert de références et l'inspection après rectification doivent être convenus avant que la pièce n'entre en production.
Ne laissez pas automatiquement une quantité fixe de matière pour la rectification. La surépaisseur requise dépend de la déformation réelle au traitement thermique, du matériau, de la géométrie et du procédé de finition. Si la surépaisseur est trop faible, l'opération finale peut ne pas nettoyer complètement la caractéristique ; une surépaisseur trop importante peut augmenter le coût et modifier la géométrie. Confirmez l'itinéraire à l'aide du plan, de l'état du matériau et d'un plan de procédé qualifié.
Ce qu'il faut indiquer dans le plan et la demande de prix
Identifiez la nuance et l'état du matériau, l'état de traitement thermique à chaque opération, les diamètres et longueurs critiques, le schéma de références, les contrôles de forme, la texture de surface, les caractéristiques interrompues, la quantité et les preuves d'inspection. Précisez si une caractéristique s'applique avant ou après un revêtement, un placage ou une autre étape de finition. Si la caractéristique finale est rectifiée, définissez ce qui est contrôlé plutôt que de vous fier à l'appellation du procédé.
Demandez au fournisseur d'expliquer la séquence, la méthode de localisation, la surépaisseur, les contrôles en cours de fabrication et la mesure finale. Un devis équitable compare les pièces acceptées et inclut l'outillage, les montages, la finition, l'inspection et toute opération sous-traitée. Cela rend l'arbitrage visible sans promettre un résultat de coût ou de performance avant l'examen de la pièce.
Questions fréquentes
Le tournage dur est-il toujours moins cher que la rectification ?
Non. Il peut réduire les montages ou combiner des caractéristiques, mais l'usure des outils, le matériau, la géométrie, la taille des lots, la finition et l'inspection peuvent modifier le coût total. Comparez un itinéraire complet pour les mêmes exigences d'acceptation.
La rectification produit-elle toujours une meilleure surface ?
Pas pour tous les matériaux, meules, montages et exigences. Spécifiez la texture et la forme qui importent, puis vérifiez-les avec une méthode convenue.
Une même pièce peut-elle utiliser à la fois le tournage dur et la rectification ?
Oui. Le tournage peut créer la géométrie principale et éliminer la majeure partie de la matière, tandis que la rectification finit les surfaces sélectionnées. La séquence et les surépaisseurs doivent tenir compte du traitement thermique, du transfert de référence et de l'inspection finale.