
Обработанный диаметр, который увеличивается или уменьшается по длине, не обязательно указывает на проблему с задней бабкой. Сначала убедитесь, что на чертеже требуется прямой цилиндр, затем измерьте один и тот же диаметр в нескольких осевых положениях и при более чем одной угловой ориентации. Характер изменения позволяет отличить истинную конусность от овальности, биения, смещения заготовки или ошибки измерения. Только после этого следует менять выравнивание, поддержку, инструмент или последовательность резания.
Для длинного тонкого вала сила резания может отгибать заготовку от инструмента. Для короткой жёсткой детали аналогичная тенденция изменения диаметра может указывать вместо этого на выравнивание оси, базу настройки, тепловое изменение или смещение инструмента. Полезная диагностика получается при изменении одного условия за раз и проверке, следует ли ошибка за деталью, настройкой, инструментом или осью станка.
Подтвердите ошибку перед регулировкой станка
Начните с определения элемента. На чертеже может быть показана намеренная конусность, поднутрение, плавный переход или переход диаметра, которые при рассмотрении только одного вида выглядят как требование прямого цилиндра. Проверьте размер, ссылки на базы, геометрические допуски и виды в разрезе. Если элемент задан как цилиндрический, определите, какой диаметр или характеристика формы не соответствует, и как измеряется приёмка.
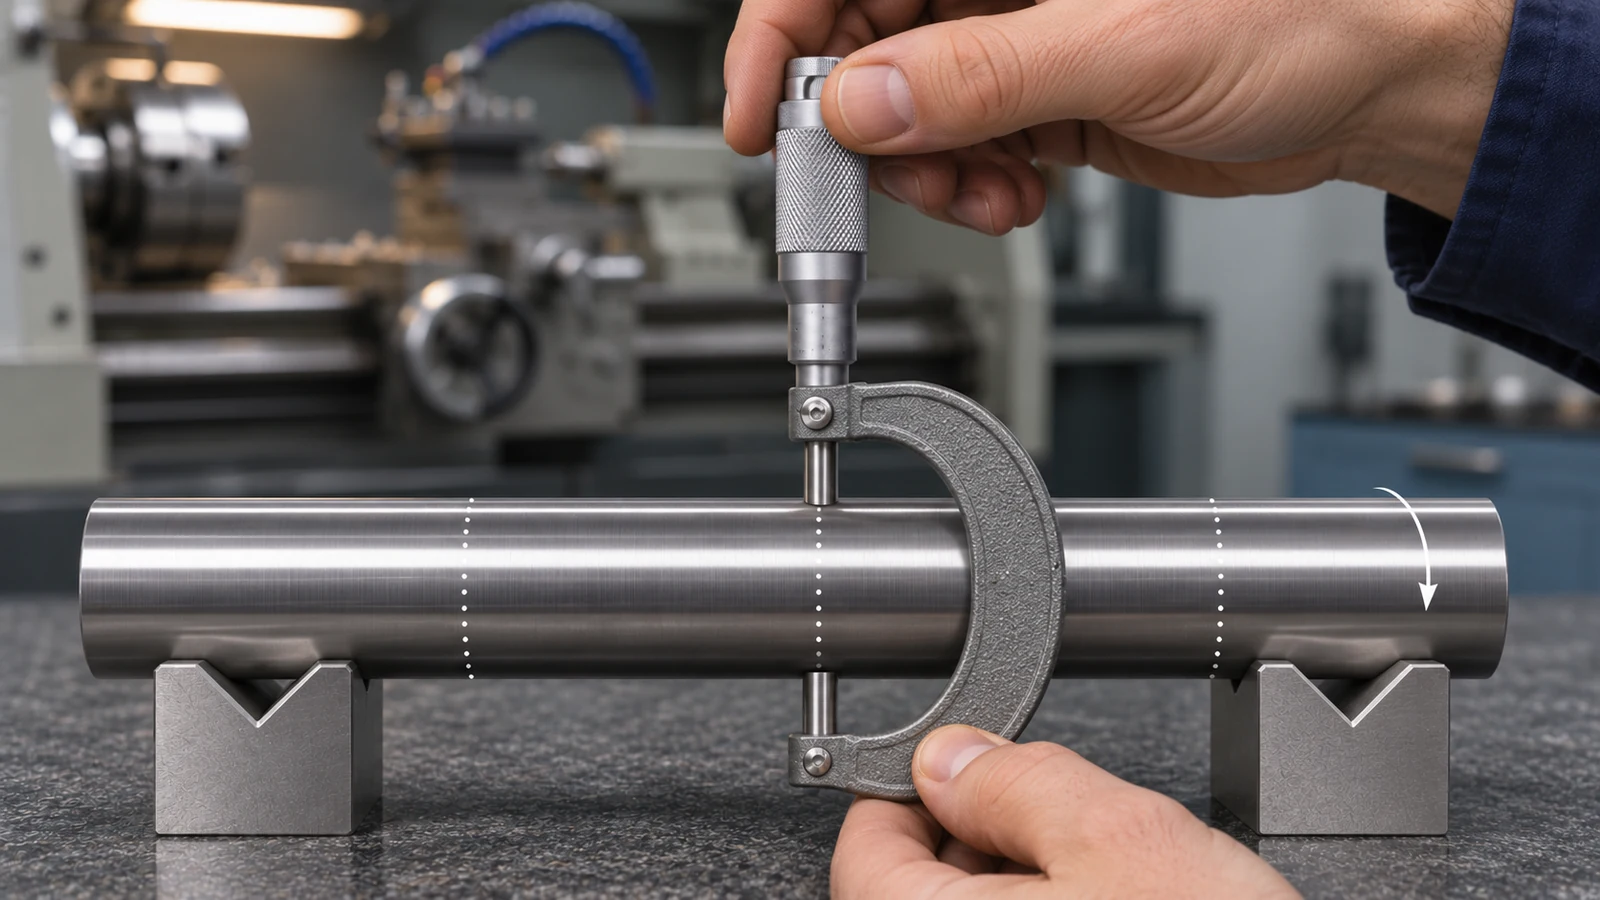
Очистите деталь и измерительные контакты, дайте детали и инструменту достичь стабильной температуры и используйте подходящий калиброванный инструмент. Записывайте диаметры вблизи обоих концов и в промежуточных положениях. На каждой позиции поворачивайте деталь и снимайте показания в нескольких угловых положениях. Постоянное осевое изменение по окружности указывает на конусность; изменение показаний при вращении указывает на то, что также могут присутствовать овальность, эксцентриситет или биение.
Прочитайте характер измерений
Сравнение двух точек от конца до конца может показать наличие различия, но редко объясняет причину. Короткая карта измерений более информативна для диагностики. Записывайте каждую осевую позицию, угловое положение, настройку, условие поддержки, инструмент или пластину и то, было ли измерение выполнено до или после разжатия. Привязывайте данные к базе детали, чтобы последующая настройка не сбрасывала отсчёт.
| Наблюдаемая картина | На что это может указывать | Следующая проверка |
|---|---|---|
| Диаметр равномерно изменяется вдоль оси в нескольких угловых положениях | Соосность осей, прогиб заготовки, геометрия траектории инструмента или тепловой дрейф | Повторите после контролируемого реза с изменением одной переменной настройки |
| Показания меняются в основном при вращении детали | Некруглость формы, эксцентриситет, деформация от зажима или схема измерения | Измеряйте биение и круглость отдельно от осевого размера |
| Погрешность больше после разжима | Деформация от зажима или снятие остаточных напряжений | Сравните измерения в зажатом и свободном состоянии по определённой методике |
| Погрешность меняется после смены инструмента или повторного прохода | Износ инструмента, посадка пластины, коррекция или изменение силы резания | Осмотрите пластину и проверьте привязку инструмента и компенсацию |
Это диагностические признаки, а не однозначные доказательства. Несколько причин могут давать схожие показания, поэтому следующий шаг — контролируемый тест, а не немедленная регулировка станка.
Выполните контролируемый пробный рез
Выберите воспроизводимую настройку и выполните лёгкий равномерный рез по поражённой длине. Измерьте деталь в тех же точках и угловых положениях. Если результат меняется при перевороте детали или смене точки опоры, погрешность может быть связана с закреплением, опорой или жёсткостью детали. Если она остаётся совмещённой с направлением Z станка на разных тестовых деталях, исследуйте геометрию станка, соосность револьверной головки, высоту центра инструмента и тепловое состояние.
Для длинного вала сравнивайте рез без поддержки с резом с надлежащей поддержкой только тогда, когда это допускают чертёж и операция. Слишком высокое давление задней бабки может изогнуть заготовку; недостаточная поддержка может допустить прогиб или вибрацию. Проверка соосности задней бабки актуальна только тогда, когда в операции используется задняя бабка или поддержка в центрах. Не регулируйте её для исправления конусности в несвязанной операции только с патроном.
Аналогично, проверяйте нивелировку станка или геометрию осей только тогда, когда воспроизводимые данные указывают на станок. Проверка контрольной оправки, обход индикатором или процедура калибровки станка должны соответствовать методу производителя станка и квалифицированному процессу обслуживания предприятия.
Сопоставьте вероятные причины с полезными проверками
Отклонение заготовки: тонкие сечения, большой вылет инструмента, агрессивное врезание или неподходящая схема поддержки могут позволить силам резания отвести заготовку от инструмента. Сравните затронутую длину и направление резания, затем проверьте поддержку, вылет инструмента и припуск на обработку.
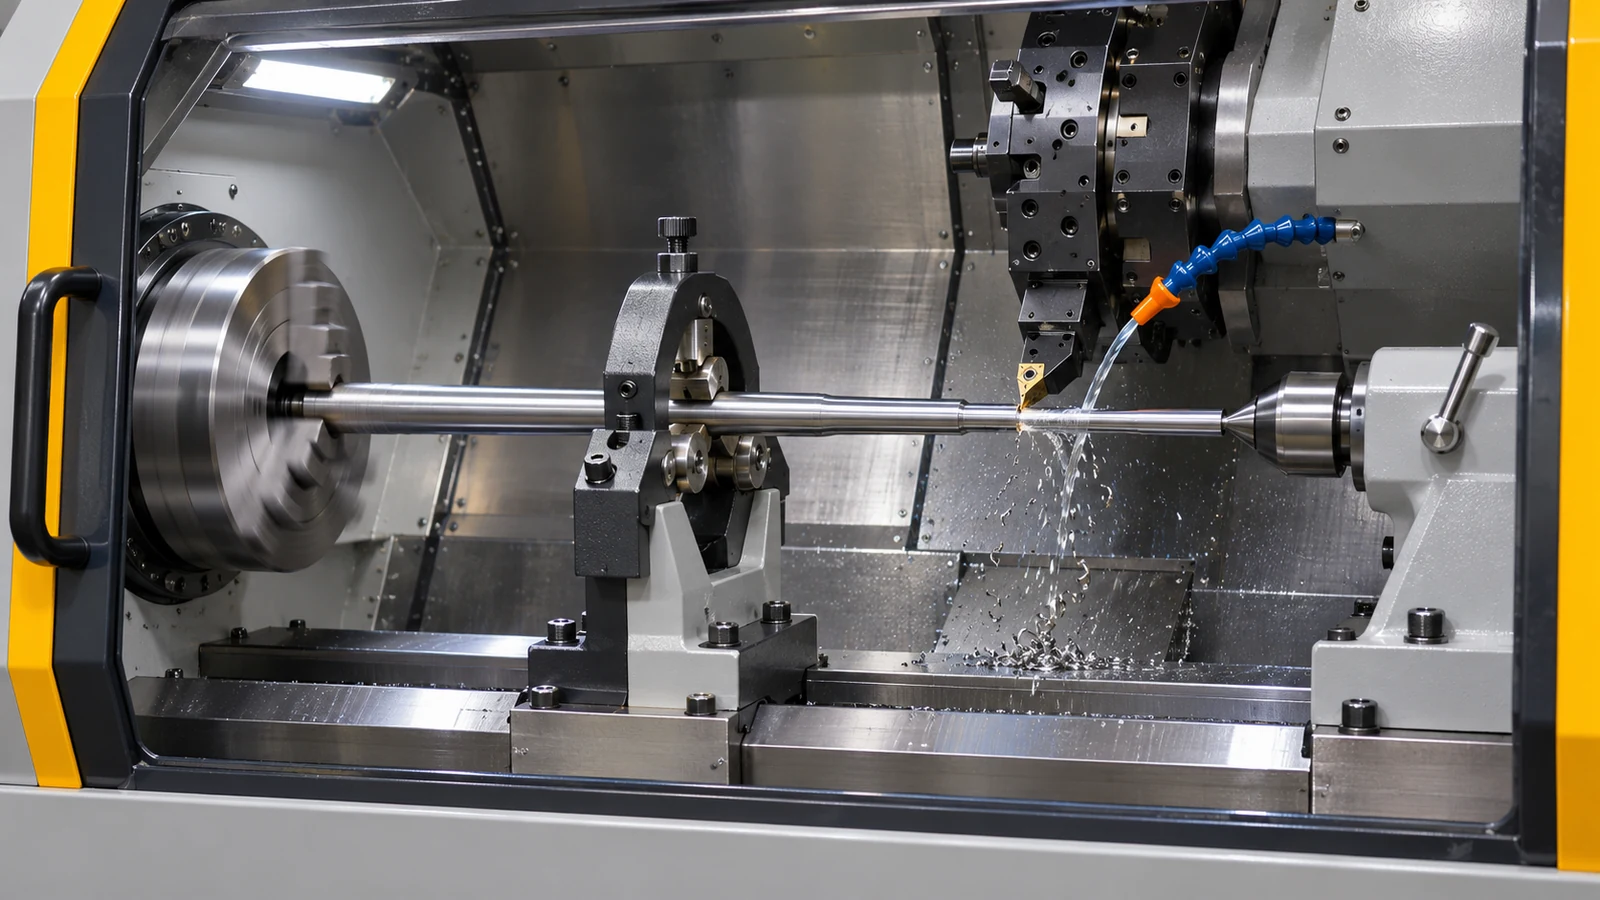
Выравнивание и наладка: геометрия «шпиндель–оси», выравнивание револьверной головки, высота центра инструмента, состояние кулачков и перенос баз могут создавать систематическую тенденцию. Проверяйте методом производителя станка и по воспроизводимой базе, а не компенсируйте отдельную деталь на глаз.
Тепловые изменения: прогрев станка, состояние СОЖ, температура детали и колебания при длительном цикле могут смещать размеры. Сравнивайте измерения при контролируемой температуре и в одинаковых точках производственного цикла, прежде чем менять коррекции.
Влияние инструмента и программы: изношенная кромка, посадка пластины, коррекция радиуса вершины, интерполяция конуса или неверная коррекция рабочей системы координат могут давать предсказуемое изменение размеров. Проверьте траекторию программы и данные инструмента по чертежу, затем подтвердите базовую точку на безопасной пробной детали.
Материалы JUCHENG Процесс токарной обработки с ЧПУ актуальны, когда деталь является телом вращения; более широкий планирования процессов ЧПУ-обработки помогает, когда конусность появляется после переноса базы или последующей чистовой операции. Эти страницы описывают контекст процесса, а не гарантированное исправление для конкретного станка.
Исправьте маршрут, не маскируя причину
Когда пробный проход выявил источник, внесите одну коррекцию, повторите тот же рез и сравните ту же карту измерений. Коррекция инструмента может компенсировать стабильное, понятное размерное смещение. Она не может безопасно исправить изменяющуюся конусность, вызванную отклонением, тепловым дрейфом или непостоянным закреплением. Записывайте внесённую поправку и условия, при которых она действительна.
Если деталь изменяется после разжатия, проверьте последовательность закрепления и баланс съёма материала. Если погрешность растёт с длиной без поддержки, проверьте схему поддержки и путь сил резания. Если она связана с конкретным инструментом или позицией, проверьте посадку инструмента, коррекцию и состояние револьверной головки. Не увеличивайте давление задней бабки и не добавляйте широкую коррекцию, пока не установлен действующий механизм; и то, и другое может улучшить одно измерение, сместив другой признак.
Свяжите требование чертежа с контролем
Перед производством согласуйте базу, точки измерений, измерительный прибор и условия приёмки для цилиндрической поверхности. Размер на двух концах сам по себе не устанавливает круглость, цилиндричность или соосность. Если функция зависит от этих характеристик, чертёж должен указывать соответствующее требование и схему баз, а план контроля должен использовать метод, который их оценивает.
Для оценки поставщика предоставьте ревизию чертежа, материал и состояние заготовки, количество, критические диаметры и длины, интерфейсы поддержки или сборки, а также требуемый отчёт о контроле. Правильная коррекция зависит от этой совокупности; универсальный предел конусности или правило коррекции не могут заменить чертёж.
Часто задаваемые вопросы
Всегда ли конусность на токарной детали с ЧПУ означает, что задняя бабка смещена?
Нет. Соосность задней бабки важна, когда операция выполняется с поддержкой задней бабкой. Конусность также может возникать из-за прогиба заготовки, геометрии станка, настройки инструмента, тепловых изменений, зажима или запрограммированной траектории.
Сколько точек следует измерять по длине обработанного диаметра?
Используйте достаточное количество осевых сечений и угловых положений, чтобы показать, является ли погрешность постепенной, локальной или зависящей от поворота. Точный план контроля должен соответствовать допуску на чертеже, длине элемента, риску и методу измерения.
Может ли коррекция инструмента устранить конусность?
Она может исправить повторяющееся размерное смещение, когда причина понятна и стабильна. Её не следует использовать для сокрытия изменяющегося прогиба, теплового дрейфа или погрешности формы, которая отдельно контролируется чертежом.