
Un diametro tornito che aumenta o diminuisce lungo la sua lunghezza non è automaticamente un problema di contropunta. Per prima cosa verifica che il disegno richieda un cilindro dritto, poi misura lo stesso diametro in più posizioni assiali e in più di un orientamento angolare. Il pattern separa una vera conicità da ovalità, runout, movimento del grezzo o un errore di misura. Solo dopo questa distinzione dovresti modificare allineamento, supporto, utensileria o la sequenza di taglio.
Per un albero lungo e snello, la forza di taglio può flettere il pezzo allontanandolo dall'utensile. Per un pezzo corto e rigido, una tendenza simile del diametro può invece indicare allineamento dell'asse, un riferimento di setup, variazione termica o un offset dell'utensile. La diagnosi utile deriva dal cambiare una condizione alla volta e verificare se l'errore segue il pezzo, il setup, l'utensile o l'asse della macchina.
Conferma l'errore prima di regolare la macchina
Inizia con la definizione della feature. Un disegno può mostrare una conicità voluta, un sottosquadro, un raccordo o una transizione di diametro che sembra un requisito di cilindro dritto quando si esamina una sola vista. Controlla la quota, i riferimenti ai datum, i controlli geometrici e le viste in sezione. Se la feature è specificata come cilindrica, individua quale diametro o caratteristica di forma non è conforme e come viene misurata l'accettazione.
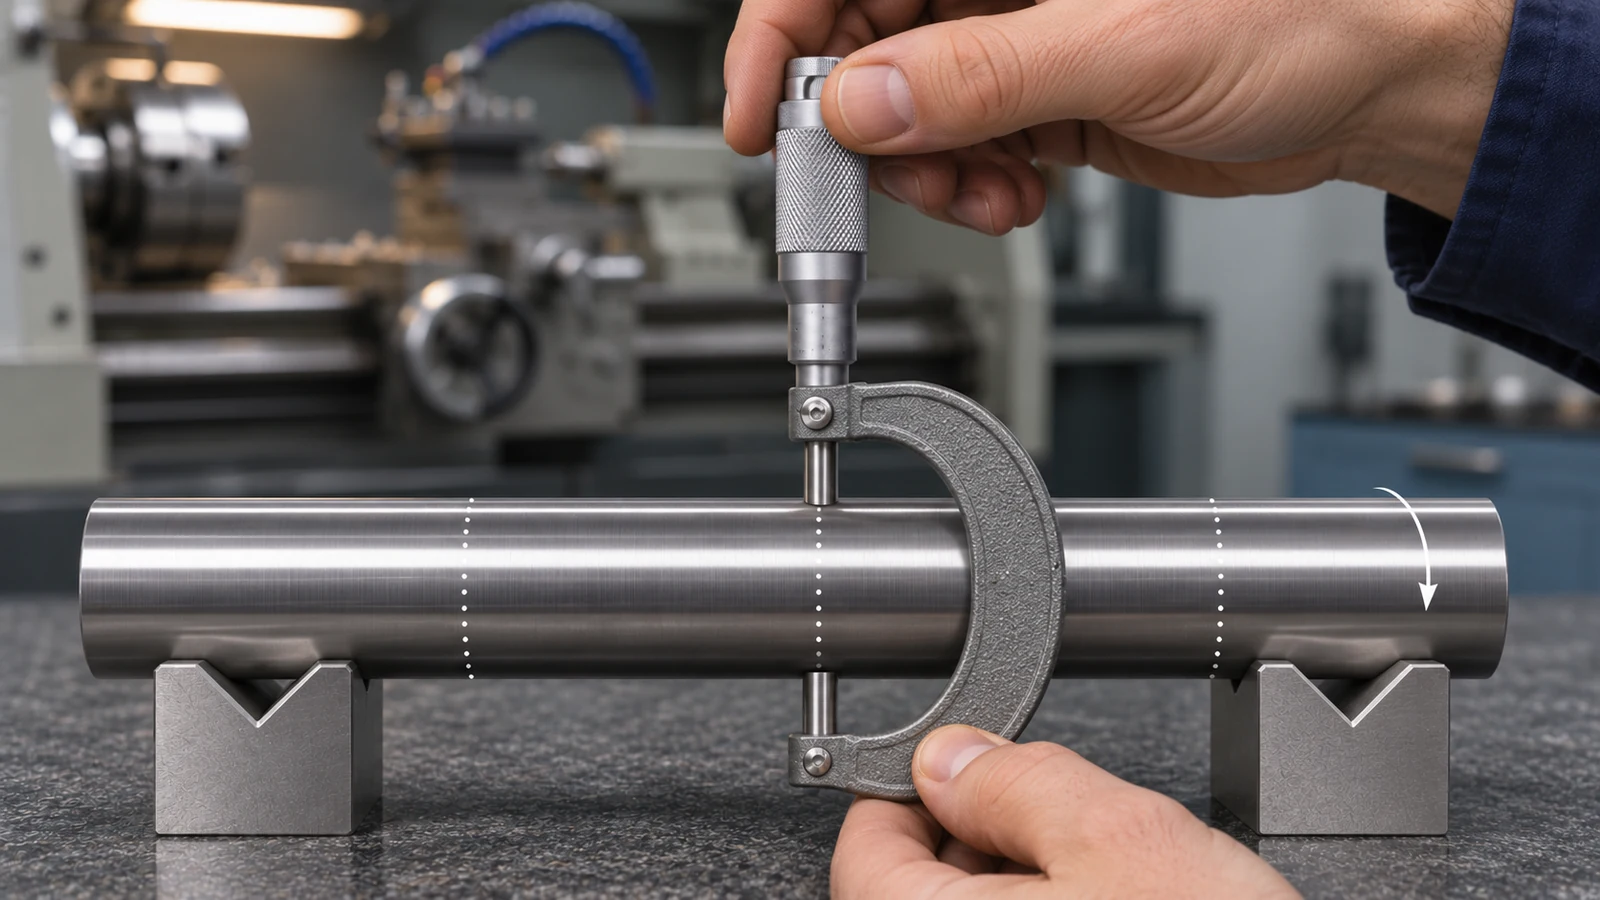
Pulisci il pezzo e i contatti di misura, lascia che il pezzo e lo strumento raggiungano una temperatura stabile e usa uno strumento calibrato adeguato. Registra i diametri vicino a entrambe le estremità e in posizioni intermedie. A ogni stazione, ruota il pezzo e prendi letture in diverse posizioni angolari. Una variazione assiale costante lungo la circonferenza suggerisce conicità; una lettura che cambia con la rotazione suggerisce che possono essere presenti anche ovalità, eccentricità o runout.
Leggi il pattern di misurazione
Un confronto a due punti da estremità a estremità può mostrare che esiste una differenza, ma raramente spiega il perché. Una breve mappa di misurazione è più diagnostica. Registra ogni stazione assiale, posizione angolare, setup, condizione di supporto, utensile o inserto e se la misurazione è stata effettuata prima o dopo lo sbloccaggio. Mantieni i dati legati al datum del pezzo in modo che un setup successivo non reimposti il riferimento.
| Motivo osservato | Cosa può indicare | Verifica successiva |
|---|---|---|
| Il diametro cambia in modo costante lungo l'asse in più posizioni angolari | Allineamento dell'asse, flessione del pezzo, geometria del percorso utensile o deriva termica | Ripetere dopo un taglio controllato con una variabile di setup modificata |
| Le letture variano principalmente con la rotazione del pezzo | Forma fuori rotondità, eccentricità, distorsione da serraggio o setup di misura | Misurare eccentricità e rotondità separatamente dalla dimensione assiale |
| L'errore è maggiore dopo il rilascio del serraggio | Distorsione da serraggio o rilascio di tensioni residue | Confrontare le misurazioni con serraggio e in stato libero usando un metodo definito |
| L'errore cambia dopo un cambio utensile o una passata ripetuta | Usura dell'utensile, assestamento della placchetta, offset o variazione della forza di taglio | Ispezionare la placchetta e verificare il riferimento e la compensazione dell'utensile |
Questi sono indizi diagnostici, non prove univoche. Diverse cause possono produrre letture simili, quindi il passo successivo è un test controllato anziché una regolazione immediata della macchina.
Esegui un taglio di prova controllato
Scegliere un setup ripetibile ed eseguire un taglio leggero e costante sulla lunghezza interessata. Misurare il pezzo nelle stesse stazioni e posizioni angolari. Se il risultato cambia invertendo il pezzo o cambiando il punto di supporto, l'errore potrebbe essere legato al sistema di fissaggio, al supporto o alla rigidità del pezzo. Se rimane allineato con la direzione Z della macchina su diversi pezzi di prova, indagare la geometria della macchina, l'allineamento della torretta, l'altezza del centro utensile e lo stato termico.
Per un albero lungo, confrontare il taglio non supportato con un taglio adeguatamente supportato solo quando il disegno e l'operazione lo consentono. Una pressione della contropunta troppo elevata può inflettere un pezzo; un supporto insufficiente può consentire flessione o vibrazione. Un controllo dell'allineamento della contropunta è rilevante solo quando l'operazione utilizza una contropunta o un supporto tra punte. Non regolarla per correggere la conicità in un'operazione non correlata con solo mandrino.
Allo stesso modo, verificare il livellamento della macchina o la geometria degli assi solo quando prove ripetibili indicano la macchina. Una barra di prova, una scansione con comparatore o una procedura di calibratura della macchina devono seguire il metodo del costruttore della macchina e il processo di manutenzione qualificato dell'officina.
Abbina le cause probabili a verifiche utili
Flessione del pezzo: sezioni snelle, lungo sbalzo dell'utensile, impegno aggressivo o un assetto di supporto inadeguato possono consentire alle forze di taglio di allontanare il pezzo dall'utensile. Confrontare la lunghezza interessata e la direzione di taglio, quindi riesaminare supporto, portata dell'utensile e sovrametallo.
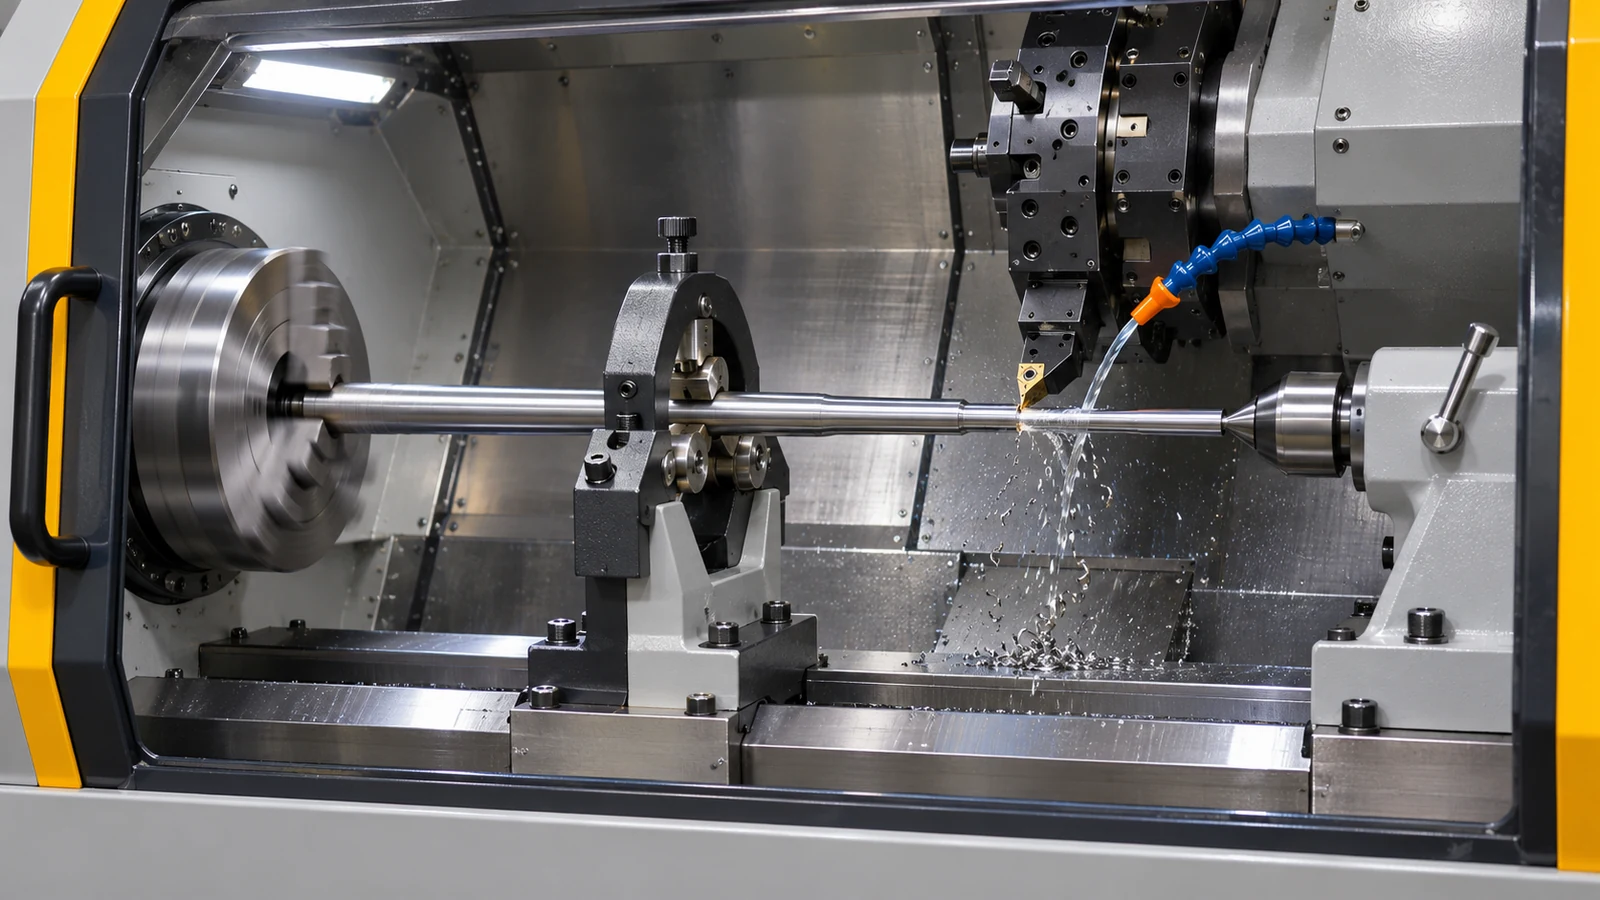
Allineamento e attrezzaggio: la geometria mandrino-assi, l'allineamento della torretta, l'altezza del centro utensile, le condizioni delle griffe e il trasferimento del datum possono creare una tendenza sistematica. Verificare con il metodo del costruttore della macchina e un riferimento ripetibile, anziché compensare un singolo pezzo a occhio.
Variazione termica: il riscaldamento della macchina, le condizioni del refrigerante, la temperatura del pezzo e la variazione di cicli lunghi possono spostare le dimensioni. Confrontare le misurazioni a temperatura controllata e in punti coerenti del ciclo produttivo prima di modificare gli offset.
Effetti di utensile e programma: un tagliente usurato, l'assestamento della placchetta, la compensazione del raggio di punta, l'interpolazione della conicità o un offset pezzo errato possono produrre una variazione dimensionale prevedibile. Riesaminare il percorso del programma e i dati dell'utensile rispetto al disegno, quindi confermare il punto di riferimento su un pezzo di prova sicuro.
JUCHENG’s processo di tornitura CNC è pertinente quando il pezzo è a rivoluzione; più ampio pianificazione del processo di lavorazione CNC aiuta quando la conicità compare dopo un trasferimento di datum o un'operazione di finitura successiva. Queste pagine descrivono il contesto di processo, non una correzione garantita per una macchina specifica.
Correggi il percorso senza mascherare la causa
Una volta che una prova isola la fonte, apportare una correzione, ripetere lo stesso taglio e confrontare la stessa mappa di misurazione. Un offset utensile può compensare una distorsione dimensionale stabile e compresa. Non può correggere in sicurezza una conicità variabile causata da flessione, deriva termica o serraggio incoerente. Registrare la regolazione e la condizione in cui è valida.
Se il pezzo cambia dopo il disserraggio, riesaminare la sequenza di serraggio e l'equilibrio dell'asportazione di materiale. Se l'errore cresce con la lunghezza non supportata, riesaminare il supporto e il percorso delle forze di taglio. Se segue un particolare utensile o stazione, ispezionare l'assestamento dell'utensile, l'offset e le condizioni della torretta. Evitare di aumentare la pressione della contropunta o di aggiungere un offset ampio prima di aver stabilito quale meccanismo è attivo; entrambi possono far sembrare migliore una misurazione spostandone un'altra.
Collega il requisito del disegno all'ispezione
Prima della produzione, concordare il datum, i punti di misurazione, lo strumento e la condizione di accettazione per la caratteristica cilindrica. La dimensione alle due estremità da sola non stabilisce rotondità, cilindricità o coassialità. Se la funzione dipende da tali caratteristiche, il disegno dovrebbe identificare il controllo pertinente e lo schema di datum, e il piano di ispezione dovrebbe utilizzare un metodo che le valuti.
Per una revisione del fornitore, condividere la revisione del disegno, il materiale e la condizione del grezzo, la quantità, i diametri e le lunghezze critiche, le interfacce di supporto o di assemblaggio e qualsiasi rapporto di ispezione richiesto. La correzione corretta dipende da tale combinazione; un limite universale di conicità o una regola di offset non possono sostituire il disegno.
Domande frequenti
La conicità su un pezzo tornito a CNC significa sempre che la contropunta è disallineata?
No. L'allineamento della contropunta è importante quando l'operazione utilizza il supporto della contropunta. Una conicità può derivare anche dalla flessione del pezzo, dalla geometria della macchina, dall'attrezzaggio dell'utensile, da variazioni termiche, dal serraggio o dal percorso programmato.
Quanti punti si devono misurare lungo un diametro tornito?
Utilizzare un numero sufficiente di stazioni assiali e posizioni angolari per mostrare se l'errore è graduale, localizzato o dipendente dalla rotazione. Il piano di ispezione esatto deve corrispondere alla tolleranza del disegno, alla lunghezza della feature, al rischio e al metodo di misurazione.
Un offset dell'utensile può eliminare una conicità?
Può correggere una distorsione dimensionale ripetibile quando la causa è compresa e stabile. Non deve essere utilizzato per nascondere flessioni variabili, derive termiche o un errore di forma che il disegno controlla separatamente.