
Les exigences d'inspection CNC pour l'aérospatiale vont au-delà de la vérification des dimensions. Un dossier de preuves conforme peut nécessiter de relier les caractéristiques du plan, l'identité des matériaux, les approbations de procédés spéciaux, le statut de premier article, les résultats de mesure, les décisions de non-conformité, les changements de configuration et la libération finale. Le contenu exact du dossier est contrôlé par le client, le bon de commande, la définition d'ingénierie et les clauses qualité applicables—et non par une liste de contrôle universelle.
Cette distinction protège les acheteurs de deux erreurs opposées. La première consiste à accepter un rapport dimensionnel propre alors que les enregistrements des matériaux ou des procédés restent déconnectés. La seconde consiste à imposer toutes les exigences aérospatiales à une pièce à faible risque sans nécessité contractuelle. La bonne approche commence par la transmission des exigences et construit un itinéraire d'inspection autour du composant spécifique.
Le bon de commande est le premier document d'inspection
Avant qu'un machiniste ne coupe la matière première, le fournisseur doit examiner le bon de commande, le plan, le modèle CAO, les spécifications, l'état de révision, les clauses qualité du client, les restrictions relatives aux sources approuvées et les livrables requis. Ces documents déterminent ce que signifie “ complet ”.
Les questions à résoudre lors de la revue de contrat comprennent :
- Quel document prévaut en cas de divergence entre le modèle, le plan et le bon de commande ?
- Y a-t-il des caractéristiques clés, critiques, de sécurité ou spéciales ?
- Une inspection formelle du premier article est-elle transmise, et quel format ou portail est requis ?
- Les matériaux et les procédés spéciaux doivent-ils provenir de sources approuvées ?
- Quels certificats, résultats réels et identifiants de traçabilité doivent accompagner les pièces ?
- Quelle approbation du client est requise pour les écarts, substitutions, retouches ou changements de source ?
Si ces questions attendent l'inspection finale, les pièces peuvent être dimensionnellement correctes mais contractuellement incomplètes.
Établir un itinéraire de responsabilité des caractéristiques
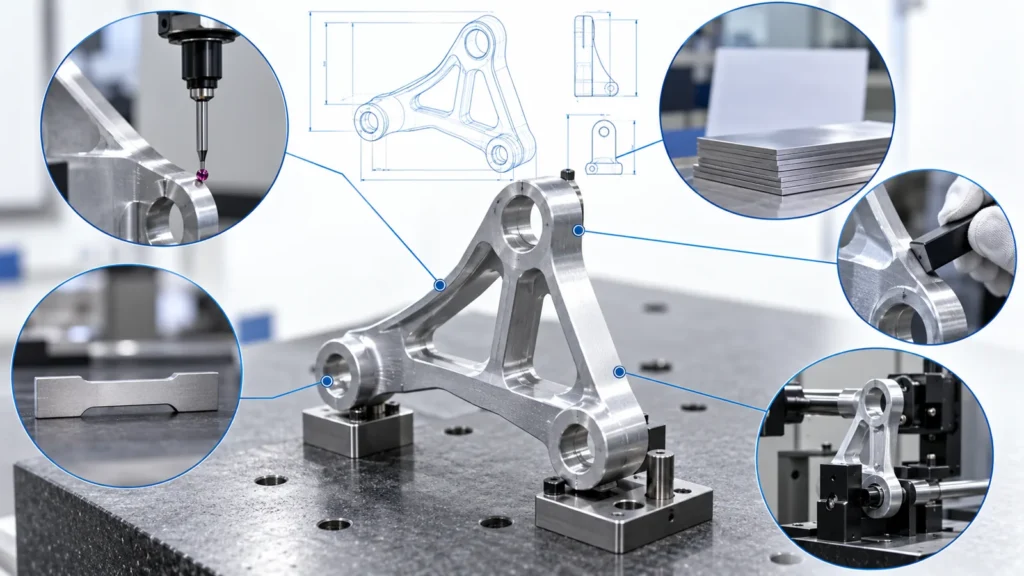
Les plans aérospatiaux peuvent combiner dimensions, GD&T, notes sur les matériaux, conditions de surface, spécifications de procédés, marquage, propreté, qualité d'exécution et documents référencés. Une méthode de responsabilité des caractéristiques—souvent un plan annoté ou une liste équivalente—aide à garantir que chaque exigence dispose d'une vérification planifiée ou d'une source de preuve.
| Type d'exigence | Preuve possible | Question de revue |
|---|---|---|
| Dimension ou GD&T | Résultat mesuré réel, résultat de calibre, rapport CMM | Le datum et la méthode d'évaluation corrects ont-ils été utilisés ? |
| Matière | Certificat lié à la coulée, au lot, à l'état et à l'identité de la pièce | L'unité finie peut-elle être tracée jusqu'au stock certifié ? |
| Process spécial | Certificat du transformateur requis ou approuvé | Indique-t-il la spécification, la révision, le lot et le résultat corrects ? |
| Visuel/qualité d'exécution | Critère d'acceptation documenté et enregistrement d'inspection | Les limites subjectives sont-elles définies de manière cohérente ? |
| Marquage et sérialisation | Vérification du marquage et enregistrement du numéro de série/lot | L'identité est-elle lisible, correcte et liée au dossier documentaire ? |
| Test fonctionnel ou spécial | Rapport d'essai avec méthode, éprouvette, résultat et décision | L'essai a-t-il été réalisé à l'étape de production requise ? |
“ Conforme ” ne doit pas remplacer une valeur réelle lorsque le contrat exige des données mesurées. Inversement, une revue de certificat ne doit pas être rapportée comme si le fournisseur CNC avait personnellement mesuré une propriété chimique ou mécanique.
La FAI formelle s'applique lorsqu'elle est transmise par flux descendant
L'AS9102 définit une approche structurée d'inspection du premier article largement utilisée dans les chaînes d'approvisionnement aérospatiales, mais un fournisseur ne doit pas présumer que tout achat lié à l'aérospatiale exige automatiquement les mêmes formulaires. La répercussion des exigences du client et des documents d'achat établit l'applicabilité, la portée, la méthode de soumission et toute règle supplémentaire.
Lorsqu'une FAI formelle est requise, le dossier tient généralement compte de la définition du produit et du processus de fabrication utilisé pour créer un premier article représentatif. Il peut inclure les informations sur la pièce et l'assemblage, la traçabilité des matériaux et des procédés spéciaux, les résultats des caractéristiques et les enregistrements justificatifs. Les portails ou modèles propres au client peuvent ajouter des exigences de soumission.
Les changements doivent être examinés en vue d'une reprise complète ou partielle. Une révision de plan, une source de fabrication, une gamme machine, un montage d'usinage, un programme CNC, un matériau, un procédé spécial, une longue interruption de production ou une fuite qualité peuvent affecter les preuves antérieures. La décision doit suivre les règles répercutées et l'impact documenté — et non une supposition informelle selon laquelle l'ancien rapport est “ suffisamment proche ”.”
Tracer les matériaux et les procédés spéciaux comme une seule chaîne
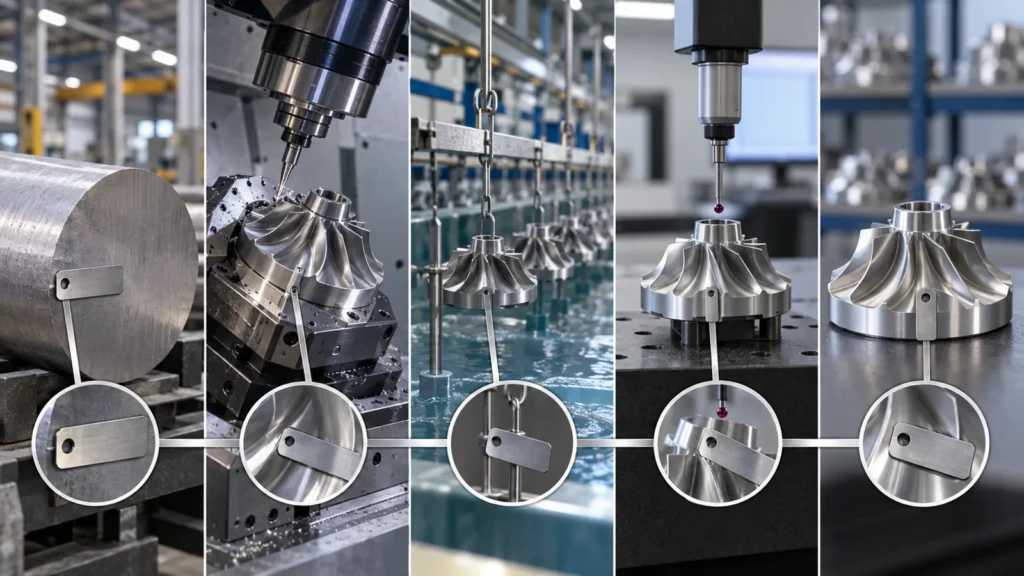
L'inspection aérospatiale échoue souvent aux interfaces entre les organisations. L'atelier d'usinage dispose d'un certificat matière. Le fournisseur de finition dispose d'un certificat de procédé. L'inspection finale dispose d'un rapport dimensionnel. Pourtant, aucune identité unique ne relie les trois au numéro de série ou au lot expédié.
La fiche de circulation doit préserver ce lien à travers le tronçonnage, l'usinage, la division des lots, le traitement externe, la retouche et l'emballage. Si des pièces issues de deux coulées de matière entrent dans un même lot de finition, l'enregistrement final doit conserver les distinctions requises pour le confinement. Si une pièce rejetée est refabriquée, son nouvel historique de matière et de procédé ne doit pas hériter de l'ancienne identité sans preuve.
Les exigences relatives aux sources approuvées méritent une attention particulière. Un résultat de procédé correct provenant d'une source non approuvée peut néanmoins enfreindre le bon de commande. Les spécifications et révisions doivent être examinées avant l'externalisation, et les certificats doivent être vérifiés pour l'identité de la pièce, la quantité du lot, le procédé réalisé, la spécification applicable, la déclaration d'acceptation et l'approbation autorisée lorsque requise.
Cette perspective de chaîne de preuves s'appuie sur les Contrôle qualité de l'usinage CNC cadre général tout en tenant compte d'une transmission par flux descendant plus stricte du client. Elle relie également la discussion sur l'inspection à la page dédiée du site services d'usinage CNC pour l'aérospatiale sans transformer cet article en une page de service en double.
L'inspection dimensionnelle commence par la stratégie de référentiel
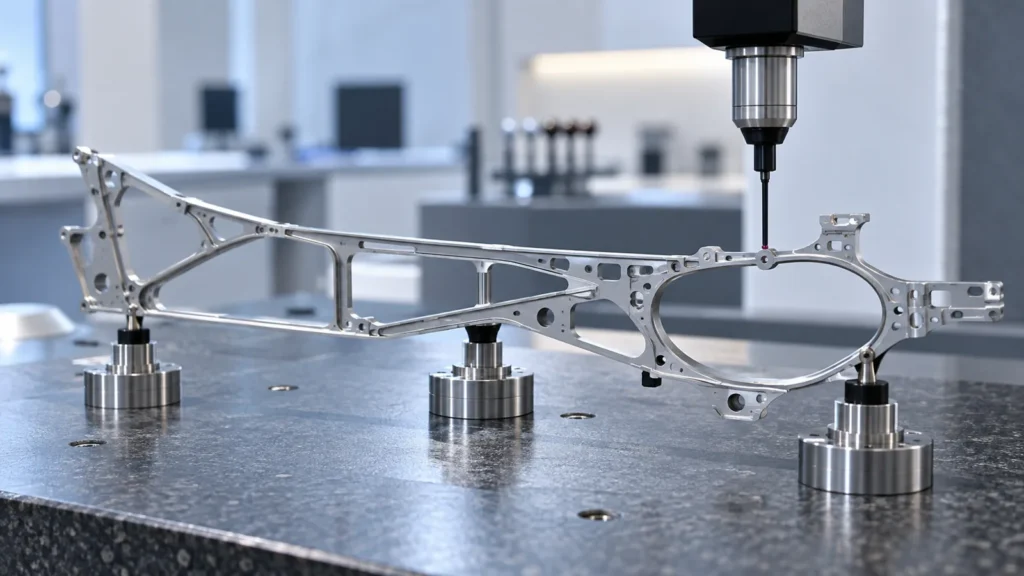
La géométrie aérospatiale complexe dépend souvent de relations plutôt que de dimensions isolées. Une MMT peut évaluer la position, le profil, l'orientation et les relations multi-surfaces, mais le programme doit refléter le référentiel de données du plan et les définitions des entités. Un rapport dense généré à partir d'un mauvais alignement reste un mauvais rapport.
La planification de l'inspection doit prendre en compte l'accès aux entités, la sélection des palpeurs, le montage, le bridage de la pièce, la température, l'état de surface et l'incertitude de mesure. Les parois minces et les structures légères peuvent se déformer sous le serrage. De grandes différences de température entre l'usinage et l'inspection peuvent influencer les dimensions serrées. Les bavures, l'accumulation de revêtement ou la contamination peuvent modifier les résultats de contact.
Les instruments manuels, les méthodes optiques, les instruments de surface et l'inspection par MMT peuvent tous faire partie d'une même gamme. La méthode doit correspondre à la caractéristique et aux preuves requises. Pour une explication générale de la hiérarchie des spécifications et de l'interprétation des plans, se référer à la guide des normes d'usinage CNC.
Inspecter à l'étape où l'exigence est vraie
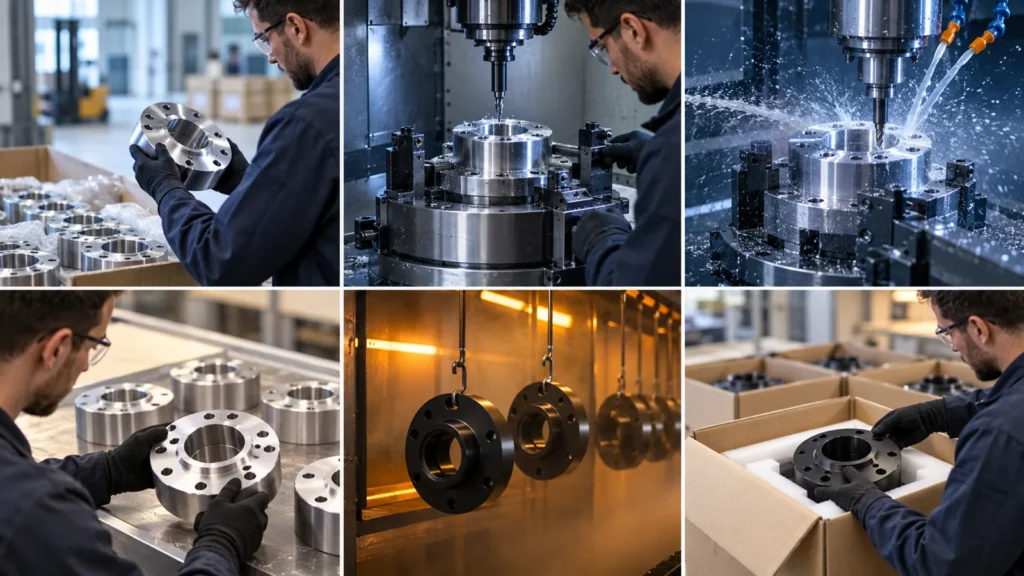
L'inspection finale ne peut pas récupérer des preuves qui n'étaient disponibles qu'auparavant. Un canal interne peut devenir inaccessible après l'assemblage. Une dimension peut nécessiter une mesure avant le revêtement et de nouveau après le revêtement. Par exemple, le plan d'inspection pour des pièces usinées anodisées doit identifier quelles dimensions sont vérifiées avant le traitement et lesquelles sont libérées après. La rugosité de surface doit être contrôlée avant que la manutention n'altère la zone. La propreté et l'emballage ne sont pertinents qu'à proximité de la libération finale.
| Étape de production | Point de contrôle | Risque d'attendre jusqu'à la fin |
|---|---|---|
| Réception des matières | Identité, état, certificat, approbation de la source | Un mauvais stock entre en production et perd son marquage. |
| Réglage/première pièce | Références, caractéristiques inaccessibles, dimensions critiques pour le processus | Une erreur de gamme se répète sur tout le lot. |
| En cours de production | Caractéristiques sensibles à l'usure des outils et à la déformation | Une dérive ou un changement de réglage est découvert après ajout de valeur. |
| Avant traitement spécial | État usiné et surépaisseur | Le revêtement ou le traitement thermique masque l'état d'origine. |
| Après traitement spécial | Dimensions finales, couverture, finition, traçabilité des certificats | La modification post-traitement reste non documentée. |
| Libération finale | Configuration, enregistrements, marquage, propreté, emballage | Des pièces correctes sont expédiées avec des preuves incomplètes ou inadéquates. |
Ce plan par étapes clarifie également les points d'arrêt. Si une approbation client est requise après la FAI ou avant un essai destructif, la production ne doit pas avancer simplement parce que le planning est serré.
Traiter la non-conformité comme une information d'ingénierie maîtrisée
Une condition hors tolérance ne peut être rendue acceptable en modifiant le rapport, en mélangeant une surface sans autorisation ou en utilisant une règle interne plus permissive. Les pièces affectées doivent être identifiées et confinées. L'enregistrement doit décrire l'exigence, la condition réelle, la quantité, la cause racine lorsqu'elle est connue, la disposition proposée et l'approbation requise.
Les décisions d'utilisation en l'état et de réparation peuvent nécessiter l'approbation du client ou de l'autorité de conception. La retouche doit ramener la pièce à l'exigence d'origine au moyen d'une méthode approuvée ; la réparation peut modifier la définition du produit et n'est pas interchangeable avec la retouche. Après l'action, les caractéristiques affectées et tout nouveau risque nécessitent une réinspection.
La maîtrise de la configuration boucle la boucle. Les dérogations approuvées, les programmes CNC révisés, les plans d'inspection mis à jour et les sources de procédé modifiées doivent rester liés aux numéros de série ou aux lots corrects. Jucheng's capacités qualité page de Jucheng fournit une vue des ressources d'inspection générales, tandis que l'acceptation des commandes aérospatiales doit s'appuyer sur les exigences spécifiques du client transmises et sur la capacité vérifiée du projet.
Auditer le dossier de preuves avant le départ des pièces
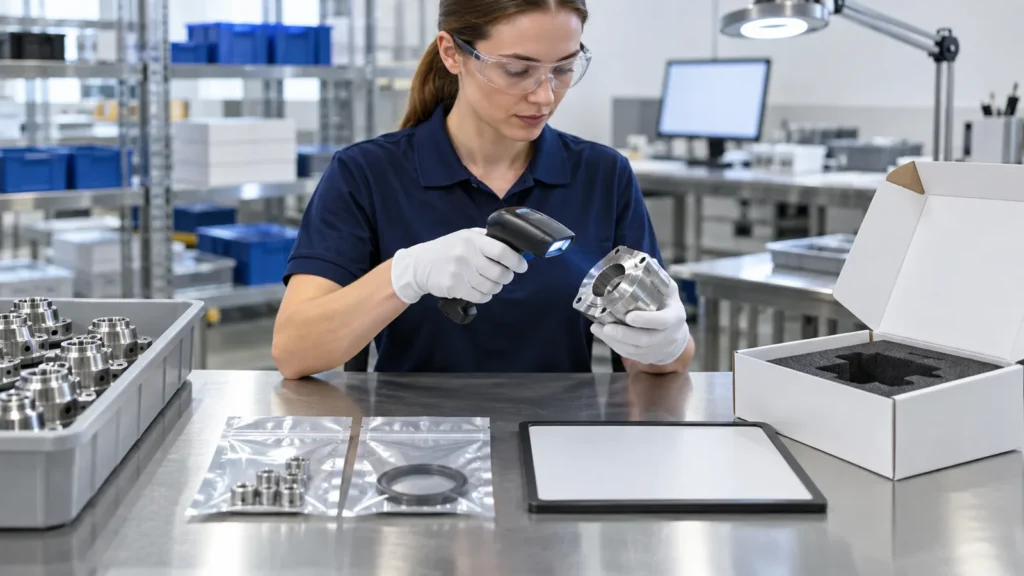
Une revue avant expédition doit comparer la quantité physique et les identités avec la liste de colisage et l'enregistrement du colis. Confirmer la révision actuelle du plan, le statut FAI, les certificats de matériaux et de procédés spéciaux, les preuves dimensionnelles, les non-conformités approuvées, le marquage, la propreté, la préservation et les instructions d'emballage.
La revue la plus solide repose sur des références croisées plutôt que sur le nombre de documents. L'inspecteur peut-il sélectionner un numéro de série et trouver chaque enregistrement applicable ? Un lot de certificats peut-il être tracé en aval jusqu'à toutes les pièces concernées ? L'acheteur peut-il déterminer à quelle caractéristique du plan correspond chaque ligne du rapport ? Un volumineux dossier PDF incapable de répondre à ces questions ne constitue pas un dossier maîtrisé.
FAQ sur l'inspection aérospatiale
Chaque pièce CNC aérospatiale nécessite-t-elle une FAI AS9102 ?
Non. L'applicabilité et la portée dépendent du client, de la commande d'achat, du plan et de la cascade des clauses qualité. Lorsqu'elle est exigée, respectez la révision spécifiée, les formulaires, la voie de soumission et les ajouts du client.
Un rapport CMM suffit-il pour l'acceptation aérospatiale ?
Généralement pas à lui seul. La commande peut également exiger des enregistrements relatifs aux matériaux, aux procédés spéciaux, à la traçabilité, au marquage, aux essais, aux non-conformités et à la configuration.
Un fournisseur d'usinage peut-il substituer un matériau équivalent ?
Uniquement lorsque les exigences applicables et une approbation autorisée le permettent. La nuance exacte proposée, l'état, la source, la quantité concernée et l'impact technique doivent être documentés avant utilisation.
Que doit envoyer un acheteur au stade de la demande de prix ?
Envoyez le plan et le modèle contrôlés, la révision, la quantité, les spécifications de matériaux et de procédés, les clauses qualité, les exigences de sources approuvées, les attentes en matière de FAI et de rapports, les définitions des caractéristiques critiques, les règles de marquage et les livrables requis.
La norme pratique est la continuité des preuves. L'inspection CNC aérospatiale est crédible lorsque chaque exigence applicable peut être reliée à la bonne pièce, révision, matériau, procédé, résultat, disposition et autorité de libération. C'est cette continuité — et non une seule machine d'inspection ou un certificat — qui permet à un acheteur de faire confiance à l'expédition.