
Требования к контролю аэрокосмических деталей на станках с ЧПУ выходят за рамки проверки размеров. Соответствующий пакет доказательств может потребовать связи характеристик чертежа, идентичности материала, одобрений специальных процессов, статуса первой статьи, результатов измерений, решений о несоответствиях, изменений конфигурации и окончательного выпуска. Точный состав пакета определяется заказчиком, заказом на закупку, инженерным определением и применимыми пунктами о качестве — а не универсальным контрольным списком.
Это различие защищает покупателей от двух противоположных ошибок. Одна — принять чистый отчёт по размерам, когда записи о материале или процессе остаются несвязанными. Другая — навязать все аэрокосмические формы детали с низким риском без договорной необходимости. Правильный подход начинается с передачи требований и построения маршрута контроля вокруг конкретного компонента.
Заказ на закупку — первый документ контроля
Before a machinist cuts stock, the supplier should review the purchase order, drawing, CAD model, specifications, revision status, customer quality clauses, approved-source restrictions, and required deliverables. These documents determine what “complete” means.
Questions to resolve at contract review include:
- Какой документ имеет приоритет, если модель, чертёж и заказ на закупку противоречат друг другу?
- Есть ли ключевые, критические, связанные с безопасностью или специальные характеристики?
- Передаётся ли формальный контроль первой статьи, и какой формат или портал требуется?
- Должны ли материалы и специальные процессы поступать от одобренных источников?
- Какие сертификаты, фактические результаты и идентификаторы прослеживаемости должны отгружаться с деталями?
- Какое одобрение заказчика требуется для отклонений, замен, переделки или смены источника?
Если эти вопросы отложить до окончательного контроля, детали могут быть размерно правильными, но договорно неполными.
Постройте маршрут подотчётности характеристик
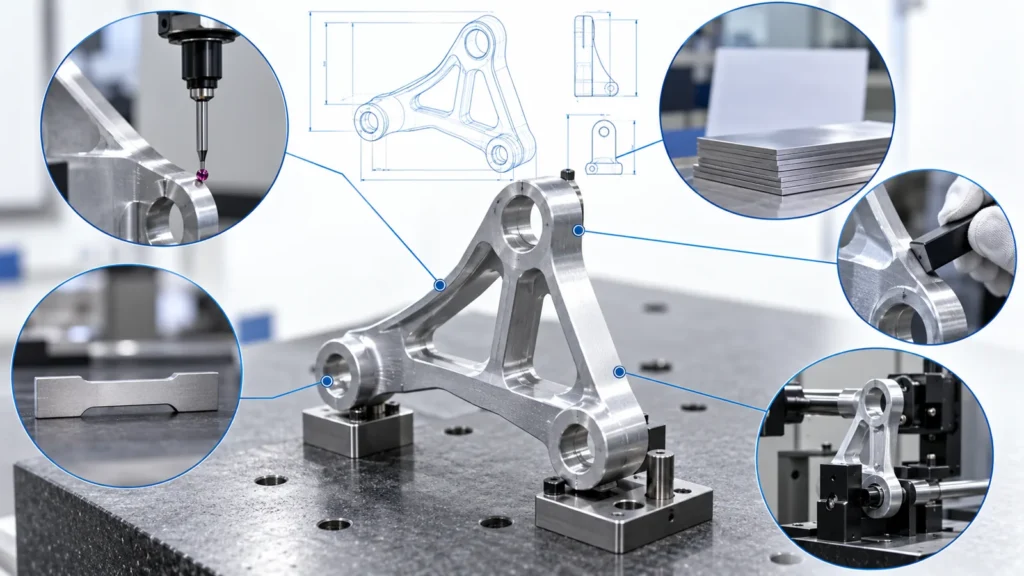
Аэрокосмические чертежи могут объединять размеры, GD&T, примечания к материалу, состояния поверхности, спецификации процессов, маркировку, чистоту, качество изготовления и ссылочные документы. Метод подотчётности характеристик — часто чертёж с пронумерованными выносками или эквивалентный список — помогает гарантировать, что для каждого требования запланирована проверка или источник доказательств.
| Тип требования | Возможное подтверждение | Вопрос для проверки |
|---|---|---|
| Размер или GD&T | Фактический результат измерения, результат контроля калибром, протокол CMM | Использованы ли правильная база и метод оценки? |
| Материал | Сертификат, привязанный к плавке, партии, состоянию и идентичности детали | Можно ли проследить готовое изделие до сертифицированного материала? |
| Специальный процесс | Сертификат от требуемого или одобренного обработчика | Указаны ли правильная спецификация, редакция, партия и результат? |
| Визуальный контроль/качество исполнения | Документированный критерий приёмки и запись контроля | Определены ли субъективные границы единообразно? |
| Маркировка и сериализация | Проверка маркировки и запись серийного номера/партии | Разборчива ли, правильна ли и связана ли идентификация с комплектом записей? |
| Функциональное или специальное испытание | Протокол испытаний с указанием метода, образца, результата и решения | Было ли испытание проведено на требуемой производственной стадии? |
“Проходит” не должно заменять фактическое значение, когда контракт требует измеренных данных. И наоборот, проверку сертификата не следует представлять так, будто поставщик услуг ЧПУ лично измерил химическое или механическое свойство.
Формальный FAI применяется, когда он передан по цепочке требований
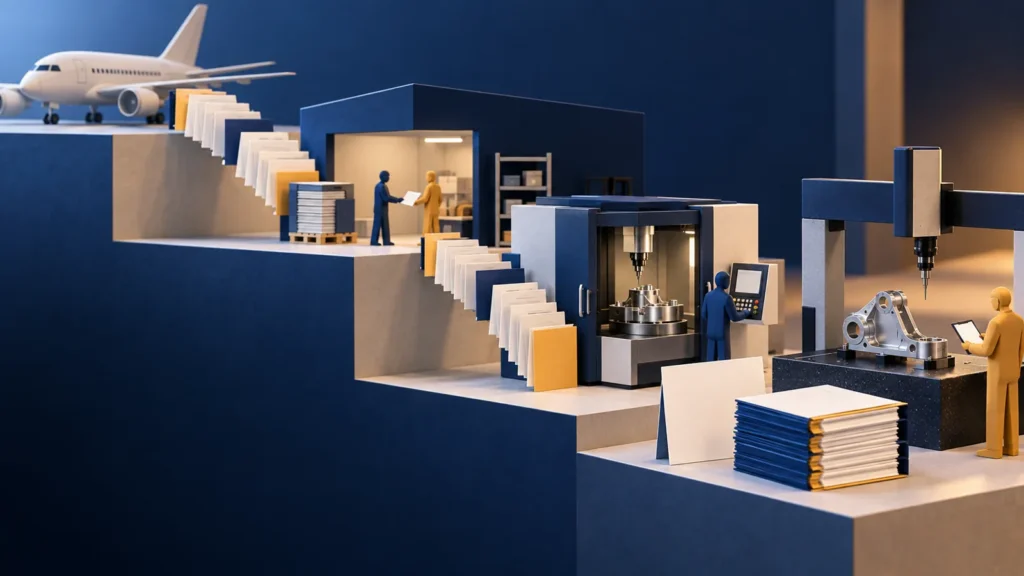
AS9102 defines a structured first article inspection approach used widely in aerospace supply chains, but a supplier should not assume that every aerospace-related purchase automatically requires the same forms. Customer and purchase-document flowdown establishes applicability, scope, submission method, and any added rules.
When formal FAI is required, the package typically accounts for the product definition and the production process used to create a representative first article. It may include part and assembly information, material and special-process accountability, characteristic results, and supporting records. Customer-specific portals or templates can add submission requirements.
Changes must be reviewed for full or partial re-accomplishment. A drawing revision, manufacturing source, machine route, fixture, CNC program, material, special process, long production interruption, or quality escape may affect prior evidence. The decision should follow the flowed-down rules and documented impact—not an informal assumption that the old report is “close enough.”
Прослеживайте материал и специальные процессы как единую цепочку
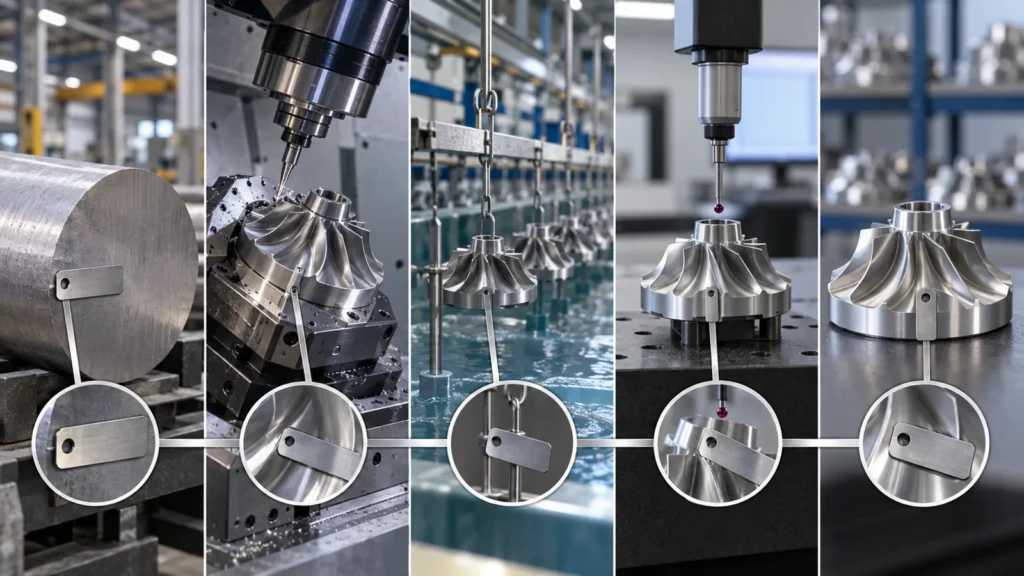
Aerospace inspection often fails at the interfaces between organizations. The machine shop has a material certificate. The finishing supplier has a process certificate. Final inspection has a dimensional report. Yet no single identity connects all three to the shipped serial or lot.
The traveler should preserve that connection through saw cutting, machining, split lots, outside processing, rework, and packing. If parts from two material heats enter one finishing batch, the final record must retain the distinctions required for containment. If a rejected part is remade, its new material and process history should not inherit the old identity without evidence.
Approved-source requirements deserve particular attention. The correct process result from an unapproved source can still violate the purchase order. Specifications and revisions should be reviewed before outsourcing, and certificates should be checked for part identity, batch quantity, process performed, governing specification, acceptance statement, and authorized approval where required.
This evidence-chain perspective builds on the general контролю качества при ЧПУ-обработке рамки, учитывая при этом более строгие требования заказчика, переданные по цепочке. Он также связывает обсуждение инспекции с выделенной на сайте услугами аэрокосмической механической обработки на станках с ЧПУ страницей, не превращая эту статью в дублирующую страницу услуг.
Размерная инспекция начинается со стратегии баз
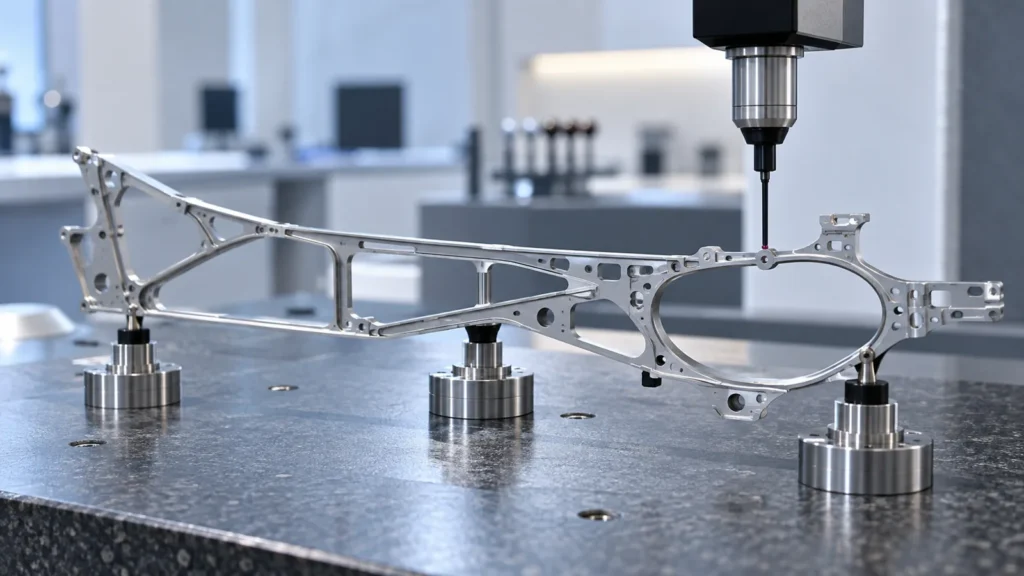
Complex aerospace geometry often depends on relationships rather than isolated sizes. A CMM can evaluate position, profile, orientation, and multi-surface relationships, but the program must reflect the drawing’s datum reference frame and feature definitions. A dense report generated from the wrong alignment is still the wrong report.
Inspection planning should consider feature access, probe selection, fixturing, part restraint, temperature, surface condition, and measurement uncertainty. Thin walls and lightweight structures can distort under clamping. Large temperature differences between machining and inspection can influence tight dimensions. Burrs, coating buildup, or contamination can change contact results.
Manual gauges, optical methods, surface instruments, and CMM inspection may all belong in one route. The method should match the characteristic and the required evidence. For a general explanation of specification hierarchy and drawing interpretation, refer to the руководству по стандартам механической обработки на станках с ЧПУ.
Проверяйте на той стадии, где требование является истинным
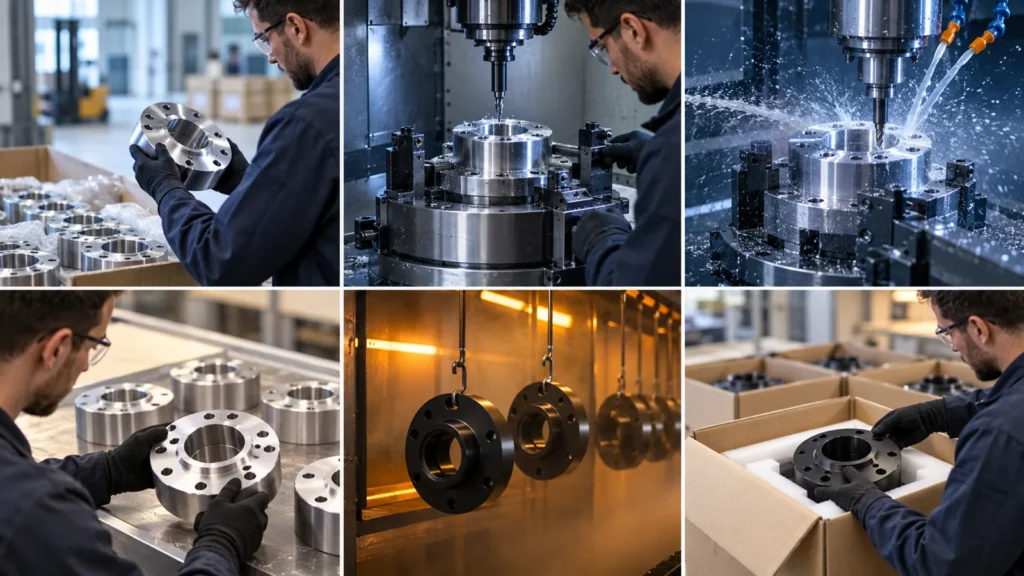
Финальный контроль не может восстановить доказательства, которые были доступны только ранее. Внутренний канал может стать недоступным после сборки. Размер может потребоваться измерить до покрытия и снова после покрытия. Например, план контроля для анодированию обработанных деталей должен определять, какие размеры проверяются до обработки и какие выпускаются после неё. Шероховатость поверхности следует проверять до того, как обращение изменит эту область. Чистота и упаковка имеют значение только на этапе финального выпуска.
| Этап производства | Объект контроля | Риск ожидания до конца |
|---|---|---|
| Приёмка материала | Идентичность, состояние, сертификат, одобрение источника | Неверный материал попадает в производство и теряет свою маркировку. |
| Наладка/первая деталь | Базы, недоступные элементы, критичные для процесса размеры | Ошибка маршрута повторяется по всей партии. |
| В процессе обработки | Элементы, чувствительные к износу инструмента и деформации | Тренд или смещение наладки обнаруживается после добавления стоимости. |
| Перед специальным процессом | Состояние после механической обработки и припуск | Покрытие или термообработка скрывают исходное состояние. |
| После специального процесса | Окончательные размеры, зона покрытия, отделка, связь с сертификатами | Изменение после обработки остаётся незадокументированным. |
| Финальный выпуск | Конфигурация, записи, маркировка, чистота, упаковка | Правильные детали отгружаются с неполными или несоответствующими доказательствами. |
Этот поэтапный план также уточняет точки приостановки. Если требуется одобрение заказчика после FAI или перед разрушающим испытанием, производство не должно продвигаться вперёд только из-за жёстких сроков.
Рассматривайте несоответствие как контролируемую инженерную информацию
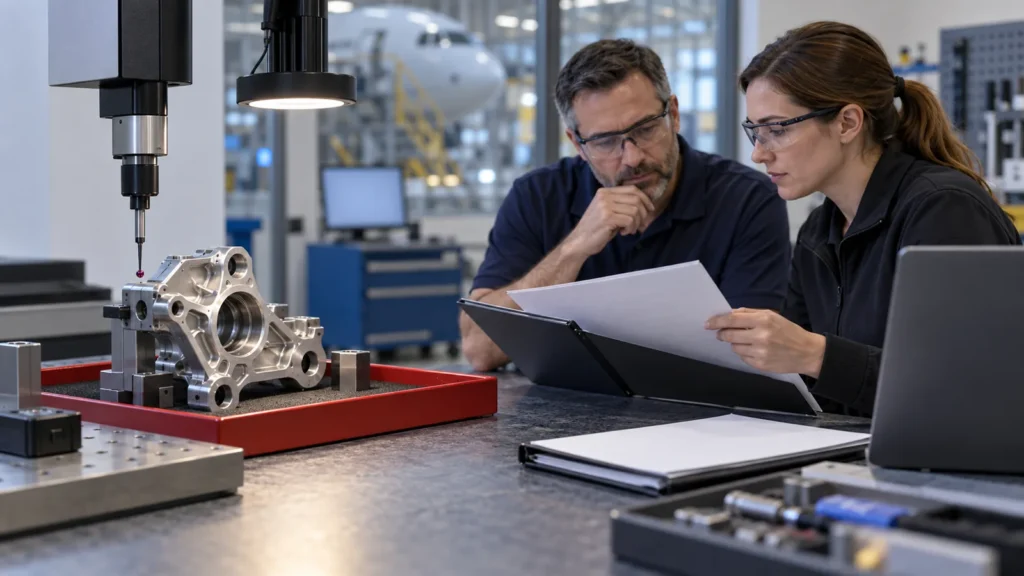
An out-of-tolerance condition cannot be made acceptable by editing the report, blending a surface without authorization, or using a looser internal rule. The affected parts should be identified and contained. The record should describe the requirement, actual condition, quantity, root cause where known, proposed disposition, and required approval.
Use-as-is and repair decisions may require customer or design-authority approval. Rework must return the part to the original requirement using an approved method; repair can alter the product definition and is not interchangeable with rework. After action, the affected characteristics and any new risks require reinspection.
Configuration control closes the loop. Approved deviations, revised CNC programs, updated inspection plans, and changed process sources must remain linked to the correct serials or lots. Jucheng’s возможности в области качества страница предоставляет обзор общих ресурсов по контролю, тогда как приёмка аэрокосмических заказов должна опираться на конкретные требования заказчика, передаваемые по цепочке, и подтверждённые возможности проекта.
Проверьте пакет доказательств до отгрузки деталей
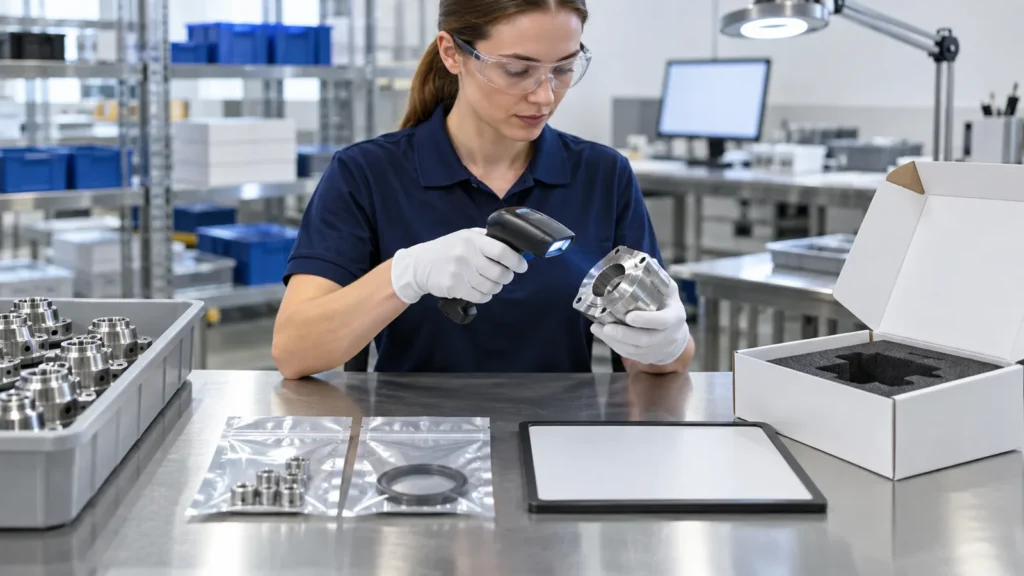
A pre-shipment review should compare the physical quantity and identities with the packing list and record package. Confirm the current drawing revision, FAI status, material and special-process certificates, dimensional evidence, approved nonconformances, marking, cleanliness, preservation, and packaging instructions.
The strongest review uses cross-references rather than document count. Can the inspector select one serial number and find every applicable record? Can a certificate lot be traced forward to all affected parts? Can the buyer tell which drawing characteristic corresponds to each report line? A large PDF bundle that cannot answer those questions is not a controlled package.
Часто задаваемые вопросы по аэрокосмическому контролю
Требует ли каждая аэрокосмическая деталь ЧПУ FAI по AS9102?
Нет. Применимость и область действия зависят от заказчика, заказа на закупку, чертежа и каскадного распространения требований по качеству. Когда это требуется, соблюдайте указанную редакцию, формы, маршрут подачи и дополнения заказчика.
Достаточно ли отчёта КИМ для аэрокосмической приёмки?
Обычно сам по себе — нет. Заказ также может требовать записи о материалах, специальных процессах, прослеживаемости, маркировке, испытаниях, несоответствиях и конфигурации.
Может ли поставщик механической обработки заменить материал на эквивалентный?
Только если это допускают действующие требования и санкционированное одобрение. Точная предлагаемая марка, состояние, источник, затронутое количество и техническое влияние должны быть задокументированы до использования.
Что покупатель должен направить на этапе запроса предложения (RFQ)?
Направьте контролируемый чертёж и модель, редакцию, количество, спецификации материалов и процессов, положения о качестве, требования к одобренным источникам, ожидания по FAI и отчётам, определения критических характеристик, правила маркировки и требуемые результаты поставки.
Практический стандарт — это непрерывность доказательств. Аэрокосмический контроль на станках с ЧПУ заслуживает доверия, когда каждое применимое требование можно связать с правильной деталью, редакцией, материалом, процессом, результатом, решением о disposition и полномочием на выпуск. Именно эта непрерывность — а не отдельная измерительная машина или сертификат — позволяет покупателю доверять отгрузке.