
航空宇宙CNC検査要件は寸法確認を超えて広がります。. 適合証拠パッケージは、図面特性、材料識別、特殊工程承認、初品状態、測定結果、不適合判断、構成変更、最終リリースを結び付ける必要がある場合があります。正確なパッケージは、顧客、発注書、エンジニアリング定義、および該当する品質条項によって管理され、万能チェックリストによるものではありません。.
この区別は、購入者を二つの相反する誤りから守ります。一つは、材料や工程記録が切り離されたまま、きれいな寸法報告書を受け入れることです。もう一つは、契約上の必要性なしに、低リスク部品にすべての航空宇宙様式を課すことです。正しいアプローチは、要件の展開から始まり、特定のコンポーネントに合わせた検査ルートを構築します。.
発注書は最初の検査文書です
 機械工が素材を切削する前に、サプライヤーは発注書、図面、CADモデル、仕様、改訂状態、顧客品質条項、承認ソース制限、および必要な成果物を確認すべきです。これらの文書が「完全」の意味を決定します。
契約レビューで解決すべき質問には以下が含まれます:
これらの質問が最終検査まで待たされる場合、部品は寸法的に正しいかもしれませんが、契約上不完全です。.
特性説明責任ルートを構築する
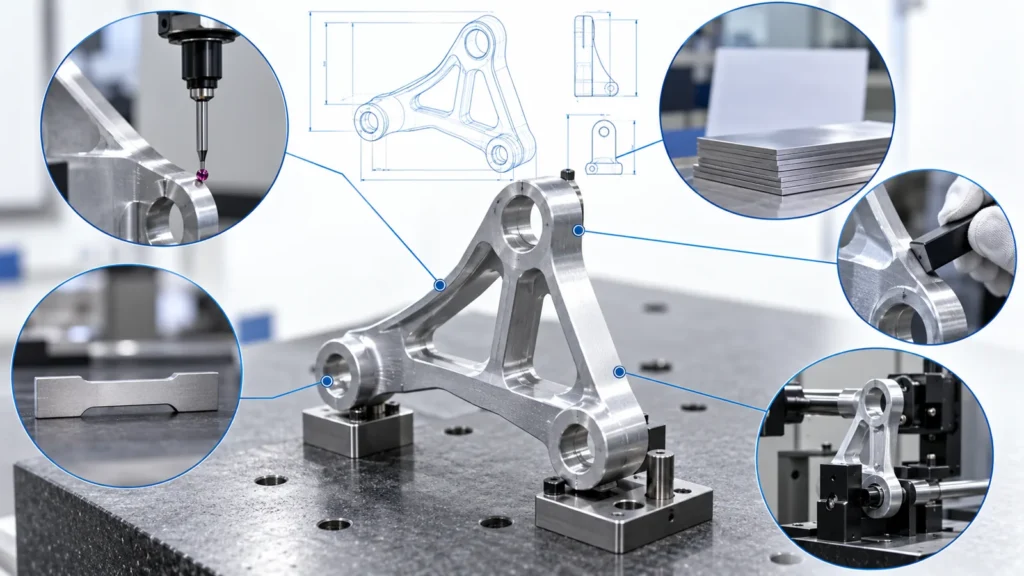 航空宇宙分野の図面は、寸法、GD&T、材料に関する注記、表面状態、プロセス仕様、マーキング、清浄度、工作品質、および参照文書を組み合わせることがあります。特性責任方式(多くの場合、バルーン図面または同等のリスト)は、各要件に計画された検証またはエビデンス源があることを確実にするのに役立ちます。.
“契約が測定データを要求している場合、「合格」は実際の値を置き換えるべきではありません。逆に、証明書レビューを、CNCサプライヤーが化学的または機械的特性を自ら測定したかのように報告すべきではありません。.
正式なFAIは、それがフローダウンされた場合に適用されます
 AS9102は、航空宇宙サプライチェーンで広く使用されている構造化された初品検査アプローチを定義していますが、サプライヤーは、航空宇宙関連のすべての購買が自動的に同じフォームを要求すると仮定すべきではありません。顧客および購買文書のフローダウンが、適用性、範囲、提出方法、および追加されたルールを確立します。
正式なFAIが要求される場合、パッケージは通常、製品定義と代表的な初品を作成するために使用された製造プロセスを考慮します。これには、部品およびアセンブリ情報、材料および特殊プロセスの説明責任、特性結果、および裏付け記録が含まれる場合があります。顧客固有のポータルまたはテンプレートは、提出要件を追加する場合があります。
変更は、完全または部分的な再達成についてレビューする必要があります。図面改訂、製造ソース、機械ルート、治具、CNCプログラム、材料、特殊プロセス、長期間の生産中断、または品質エスケープは、以前の証拠に影響を与える可能性があります。決定は、フローダウンされたルールと文書化された影響に従うべきであり、古い報告書が「十分に近い」という非公式な仮定に従うべきではありません。“
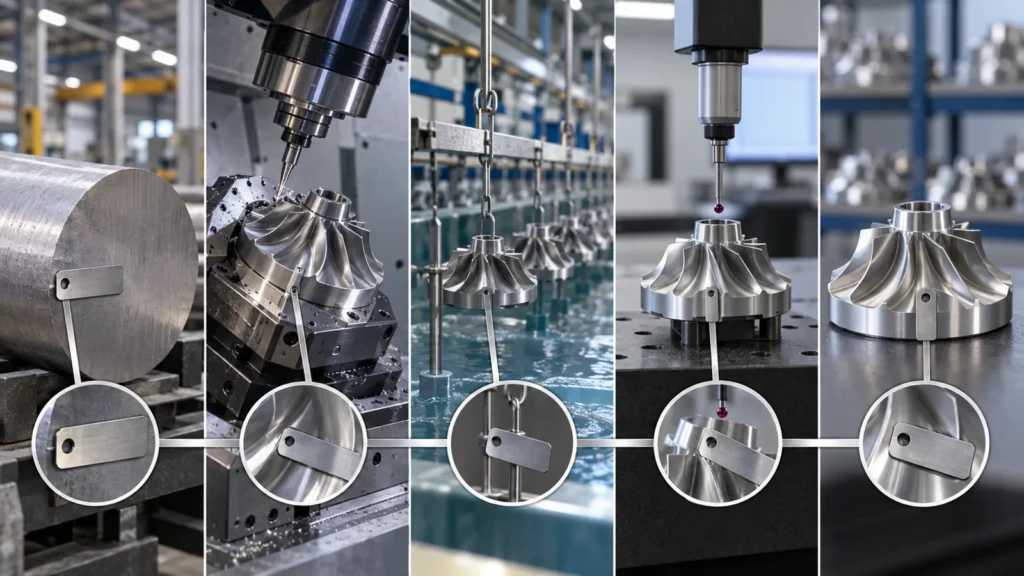 航空宇宙検査は、組織間のインターフェースでしばしば失敗します。機械加工工場は材料証明書を持っています。仕上げサプライヤーはプロセス証明書を持っています。最終検査は寸法報告書を持っています。しかし、3つすべてを出荷されたシリアルまたはロットに接続する単一の識別情報はありません。
トラベラーは、鋸切断、機械加工、ロット分割、外注処理、手直し、および梱包を通じてその接続を保持する必要があります。2つの材料ヒートからの部品が1つの仕上げバッチに入る場合、最終記録は封じ込めに必要な区別を保持しなければなりません。拒否された部品が作り直される場合、その新しい材料とプロセスの履歴は、証拠なしに古い識別情報を継承すべきではありません。
承認されたソースの要件には特に注意を払う必要があります。未承認のソースからの正しいプロセス結果は、それでも購買注文に違反する可能性があります。仕様と改訂は外注前にレビューする必要があり、証明書は部品識別情報、バッチ数量、実施されたプロセス、準拠仕様、合格声明、および必要に応じて承認された承認について確認する必要があります。
この証拠チェーンの視点は、一般的な CNC machining quality control フレームワークに基づきつつ、より厳格な顧客フローダウンを考慮しています。また、検査の議論をサイトの専用の aerospace CNC machining services ページに接続しつつ、この記事を重複するサービスページに変えることはありません。.
寸法検査はデータム戦略から始まる
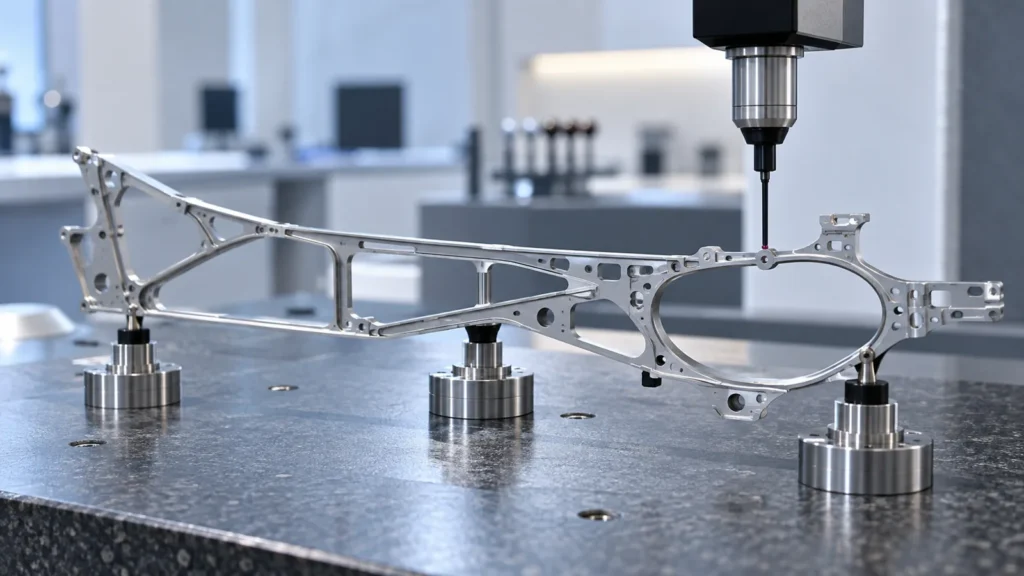 複雑な航空宇宙形状は、孤立した寸法ではなく、多くの場合、相互関係に依存します。CMMは位置、プロファイル、姿勢、および複数表面間の関係を評価できますが、プログラムは図面のデータム参照枠とフィーチャ定義を反映していなければなりません。誤ったアライメントから生成された詳細なレポートは、依然として誤ったレポートです。
検査計画では、フィーチャへのアクセス、プローブの選択、治具、部品の拘束、温度、表面状態、および測定不確かさを考慮する必要があります。薄肉壁や軽量構造は、クランプによって変形する可能性があります。加工時と検査時の大きな温度差は、厳しい寸法に影響を与える可能性があります。バリ、コーティングの盛り上がり、または汚染は、接触結果を変える可能性があります。
手動ゲージ、光学的方法、表面測定器、およびCMM検査は、すべて1つのルートに含まれる場合があります。方法は、特性と必要な証拠に適合させる必要があります。仕様階層と図面解釈の一般的な説明については、 CNC加工標準ガイド.
要件が真である段階で検査する
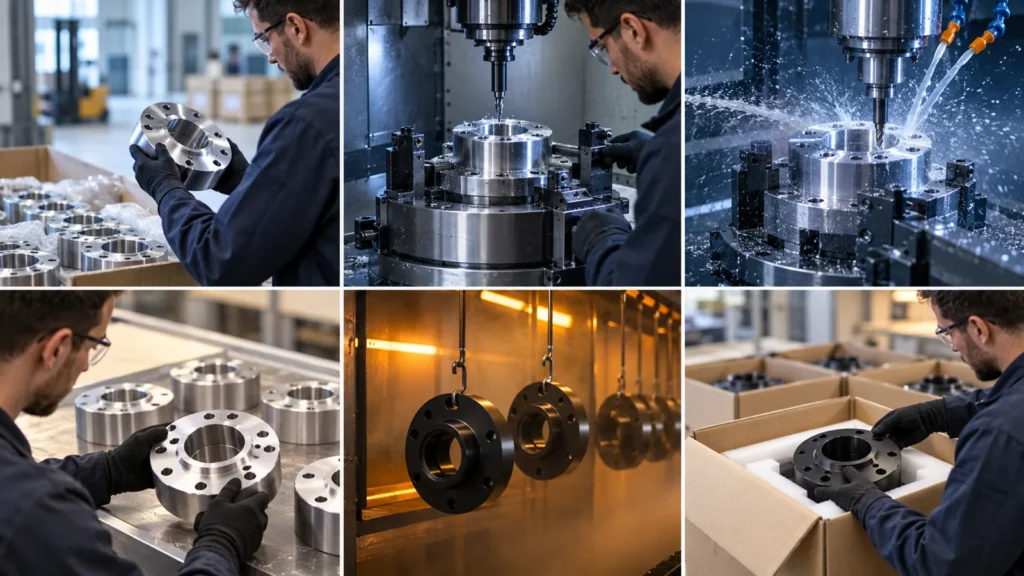 最終検査は、以前にしか得られなかった証拠を回復することはできません。内部チャネルは、組立後にアクセスできなくなる場合があります。寸法は、コーティング前とコーティング後に再度測定する必要がある場合があります。例えば、 アルマイト処理された加工部品 の検査計画では、処理前に検証される寸法と、処理後にリリースされる寸法を特定する必要があります。表面粗さは、取り扱いによってその領域が変化する前に確認する必要があります。清浄度と包装は、最終リリースの近くでのみ意味を持ちます。.
| 生産段階 | 検査の焦点 | 最終まで待つリスク |
|---|---|---|
| 材料受入 | 同一性、状態、証明書、供給元承認 | 誤った在庫が生産に入り、そのマーキングを失う。. |
| 段取り/初品 | データム、アクセス不能なフィーチャ、プロセス上重要な寸法 | ルートエラーがバッチ全体で繰り返される。. |
| 工程内 | 工具摩耗や歪みに敏感な特徴 | 付加価値が加えられた後に傾向または段取りのずれが発見される。. |
| 特殊工程前 | 加工状態と取り代 | コーティングや熱処理が元の状態を隠す。. |
| 特殊工程後 | 最終寸法、被覆範囲、仕上げ、証明書の紐付け | 工程後の変更が文書化されないまま残る。. |
| 最終リリース | 構成、記録、マーキング、清浄度、梱包 | 正しい部品が出荷されるが、証拠が不完全または不一致である。. |
この段階的な計画は、ホールドポイントも明確にする。FAI後または破壊試験前に顧客の承認が必要な場合、納期が厳しいという理由だけで生産を進めるべきではない。.
不適合を管理されたエンジニアリング情報として扱う
 公差外の状態は、報告書を編集したり、無断で表面をなじませたり、より緩い社内ルールを適用したりしても許容可能にすることはできません。影響を受けた部品は特定し、隔離する必要があります。記録には、要求事項、実際の状態、数量、判明している場合は根本原因、提案する処置、および必要な承認を記載する必要があります。
現状使用および修理の決定には、顧客または設計権限者の承認が必要となる場合があります。再加工は、承認された方法を用いて部品を元の要求事項に戻さなければなりません。修理は製品定義を変更する可能性があり、再加工と互換的に扱うことはできません。処置後は、影響を受けた特性および新たなリスクについて再検査が必要です。
構成管理がループを閉じます。承認された逸脱、改訂されたCNCプログラム、更新された検査計画、および変更されたプロセスソースは、正しいシリアルまたはロットにリンクされた状態を維持しなければなりません。Juchengの 品質能力 ページでは一般的な検査リソースの概要を確認できますが、航空宇宙分野の注文受諾は、特定の顧客フローダウンおよび検証済みのプロジェクト能力に依拠しなければなりません。.
部品を出荷する前に証拠パッケージを監査する
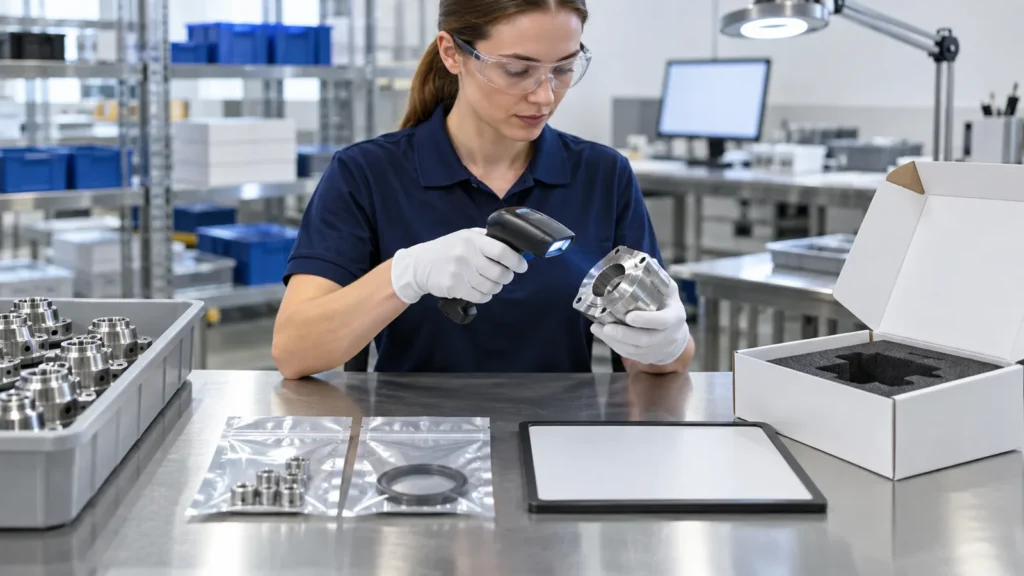 出荷前レビューでは、現品の数量および識別情報を梱包明細書および記録パッケージと照合する必要があります。最新の図面改訂、FAIステータス、材料および特殊プロセスの証明書、寸法証拠、承認された不適合、マーキング、清浄度、保存、および梱包指示を確認してください。
最も強力なレビューは、文書数ではなく相互参照を用います。検査員は1つのシリアル番号を選び、該当するすべての記録を見つけることができますか?証明書ロットを、影響を受けるすべての部品へ前方追跡できますか?購買担当者は、各報告行がどの図面特性に対応するかを判別できますか?これらの問いに答えられない大きなPDFの束は、管理されたパッケージではありません。.
すべての航空宇宙CNC部品にAS9102 FAIが必要ですか?
いいえ。適用可否および範囲は、顧客、発注書、図面、および品質条項のフローダウンによって異なります。必要な場合は、指定された改訂、様式、提出経路、および顧客による追加事項に従ってください。.
航空宇宙の受入にCMM報告書だけで十分ですか?
通常はそれだけでは不十分です。注文には、材料、特殊プロセス、トレーサビリティ、マーキング、試験、不適合、および構成の記録も要求される場合があります。.
機械加工サプライヤーは同等の材料を代替できますか?
適用される要求事項および権限ある承認がそれを許可する場合に限ります。使用前に、提案する正確なグレード、状態、供給元、影響を受ける数量、および技術的影響を文書化する必要があります。.
購買担当者はRFQ段階で何を送るべきですか?
管理された図面およびモデル、改訂、数量、材料およびプロセス仕様、品質条項、承認済み供給元の要求事項、FAIおよび報告書の期待事項、重要特性の定義、マーキング規則、および必要な成果物を送付してください。.
実務上の基準は、証拠の連続性です。. 航空宇宙CNC検査は、該当するすべての要求事項が正しい部品、リビジョン、材料、プロセス、結果、処置、およびリリース権限に結び付けられる場合に信頼できます。その継続性—単一の検査機械や証明書ではなく—が、買い手に納品物を信頼させるのです。.