
تمتد متطلبات فحص CNC في مجال الطيران إلى ما هو أبعد من التحقق من الأبعاد. قد تحتاج حزمة الأدلة المطابقة إلى ربط خصائص الرسم، وهوية المادة، وموافقات العمليات الخاصة، وحالة أول قطعة، ونتائج القياس، وقرارات عدم المطابقة، وتغييرات التكوين، والإفراج النهائي. يتم التحكم في الحزمة الدقيقة من قبل العميل وأمر الشراء والتعريف الهندسي وبنود الجودة المعمول بها - وليس من خلال قائمة تحقق عالمية.
يمنع هذا التمييز المشترين من الوقوع في خطأين متعاكسين. الأول هو قبول تقرير أبعاد نظيف بينما تظل سجلات المواد أو العمليات غير مترابطة. والآخر هو فرض كل نموذج طيران على قطعة منخفضة المخاطر دون حاجة تعاقدية. يبدأ النهج الصحيح بتدفق المتطلبات ويبني مسار فحص حول المكوّن المحدد.
أمر الشراء هو وثيقة الفحص الأولى
Before a machinist cuts stock, the supplier should review the purchase order, drawing, CAD model, specifications, revision status, customer quality clauses, approved-source restrictions, and required deliverables. These documents determine what “complete” means.
Questions to resolve at contract review include:
- أي وثيقة تكون لها الأولوية إذا اختلف النموذج والرسم وأمر الشراء؟
- هل توجد خصائص رئيسية أو حرجة أو متعلقة بالسلامة أو خاصة؟
- هل تم تدفق فحص أول قطعة الرسمي، وما التنسيق أو البوابة المطلوبة؟
- هل يجب أن تأتي المواد والعمليات الخاصة من مصادر معتمدة؟
- ما الشهادات والنتائج الفعلية ومعرّفات التتبع التي يجب شحنها مع الأجزاء؟
- ما موافقة العميل المطلوبة للانحرافات أو البدائل أو إعادة العمل أو تغييرات المصدر؟
إذا انتظرت هذه الأسئلة حتى الفحص النهائي، فقد تكون الأجزاء صحيحة من حيث الأبعاد ولكنها غير مكتملة تعاقدياً.
بناء مسار مساءلة الخصائص
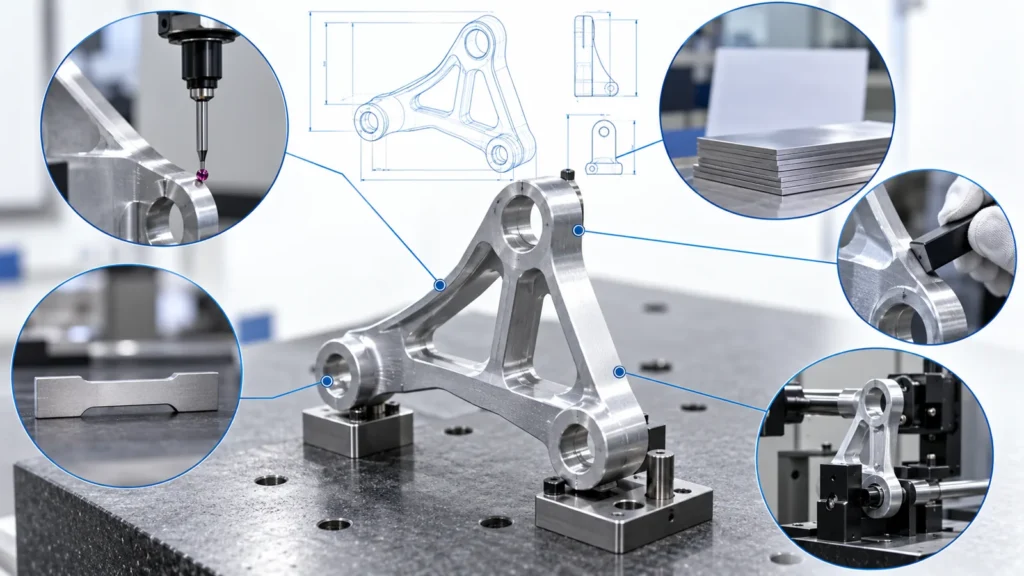
يمكن أن تجمع رسومات الطيران بين الأبعاد وGD&T وملاحظات المواد وظروف السطح ومواصفات العمليات والوسم والنظافة وجودة الصنعة والوثائق المرجعية. تساعد طريقة مساءلة الخصائص - غالباً رسم منتفخ أو قائمة مكافئة - في ضمان أن لكل متطلب مصدر تحقق أو دليل مخطط له.
| نوع المتطلب | الأدلة المحتملة | سؤال المراجعة |
|---|---|---|
| البُعد أو GD&T | النتيجة المقاسة الفعلية، نتيجة المقياس، تقرير CMM | هل تم استخدام المرجع الصحيح وطريقة التقييم؟ |
| المادة | شهادة مرتبطة بالحرارة والدفعة والحالة وهوية الجزء | هل يمكن تتبع الوحدة النهائية إلى المخزون المعتمد؟ |
| عملية خاصة | شهادة من المعالج المطلوب أو المعتمد | هل تنص على المواصفة الصحيحة والمراجعة والدفعة والنتيجة؟ |
| المظهر/جودة الصنعة | معيار القبول الموثق وسجل الفحص | هل يتم تعريف الحدود الذاتية بشكل متسق؟ |
| الوسم والترقيم التسلسلي | التحقق من الوسم وسجل الرقم التسلسلي/الدفعة | هل الهوية مقروءة وصحيحة ومرتبطة بحزمة السجلات؟ |
| اختبار وظيفي أو خاص | تقرير اختبار يتضمن الطريقة والعينة والنتيجة والقرار | هل تم إجراء الاختبار في مرحلة الإنتاج المطلوبة؟ |
“لا ينبغي أن يحل ”اجتياز" محل قيمة فعلية عندما يتطلب العقد بيانات مقاسة. وبالمقابل، لا ينبغي الإبلاغ عن مراجعة شهادة كما لو أن مورد التصنيع باستخدام الحاسب الآلي قام شخصياً بقياس خاصية كيميائية أو ميكانيكية.
يُطبَّق فحص القطعة الأولى الرسمي عندما يتم تمريره تنازلياً
AS9102 defines a structured first article inspection approach used widely in aerospace supply chains, but a supplier should not assume that every aerospace-related purchase automatically requires the same forms. Customer and purchase-document flowdown establishes applicability, scope, submission method, and any added rules.
When formal FAI is required, the package typically accounts for the product definition and the production process used to create a representative first article. It may include part and assembly information, material and special-process accountability, characteristic results, and supporting records. Customer-specific portals or templates can add submission requirements.
Changes must be reviewed for full or partial re-accomplishment. A drawing revision, manufacturing source, machine route, fixture, CNC program, material, special process, long production interruption, or quality escape may affect prior evidence. The decision should follow the flowed-down rules and documented impact—not an informal assumption that the old report is “close enough.”
تتبع المواد والعمليات الخاصة كسلسلة واحدة
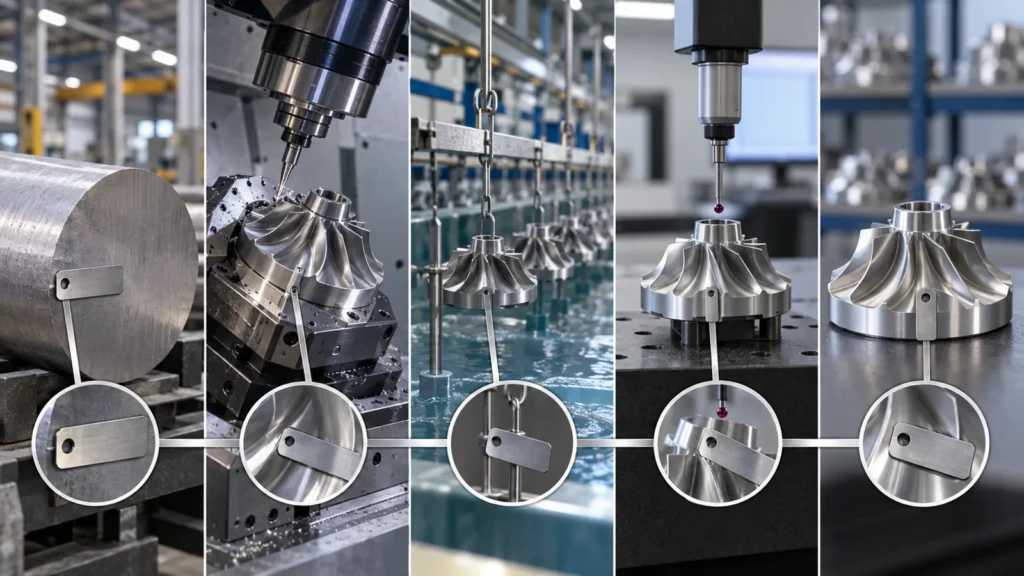
Aerospace inspection often fails at the interfaces between organizations. The machine shop has a material certificate. The finishing supplier has a process certificate. Final inspection has a dimensional report. Yet no single identity connects all three to the shipped serial or lot.
The traveler should preserve that connection through saw cutting, machining, split lots, outside processing, rework, and packing. If parts from two material heats enter one finishing batch, the final record must retain the distinctions required for containment. If a rejected part is remade, its new material and process history should not inherit the old identity without evidence.
Approved-source requirements deserve particular attention. The correct process result from an unapproved source can still violate the purchase order. Specifications and revisions should be reviewed before outsourcing, and certificates should be checked for part identity, batch quantity, process performed, governing specification, acceptance statement, and authorized approval where required.
This evidence-chain perspective builds on the general التحكم في جودة التصنيع باستخدام الحاسب الآلي (CNC) مع مراعاة التمرير التنازلي الأكثر صرامة من العميل. كما يربط مناقشة الفحص بصفحة الموقع المخصصة خدمات التصنيع باستخدام الحاسب الآلي للطيران دون تحويل هذه المقالة إلى صفحة خدمة مكررة.
يبدأ الفحص الأبعادي باستراتيجية المستوى المرجعي
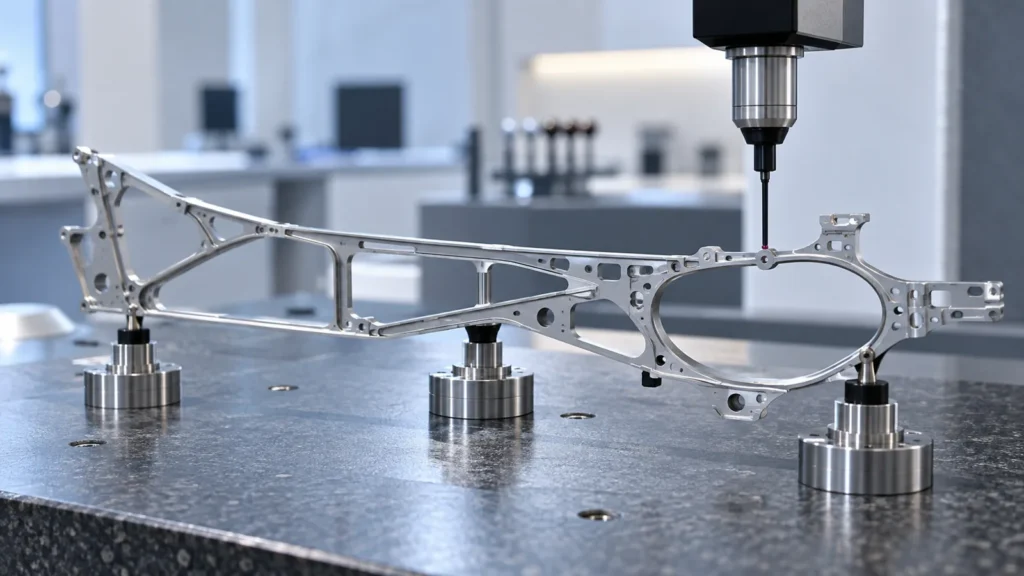
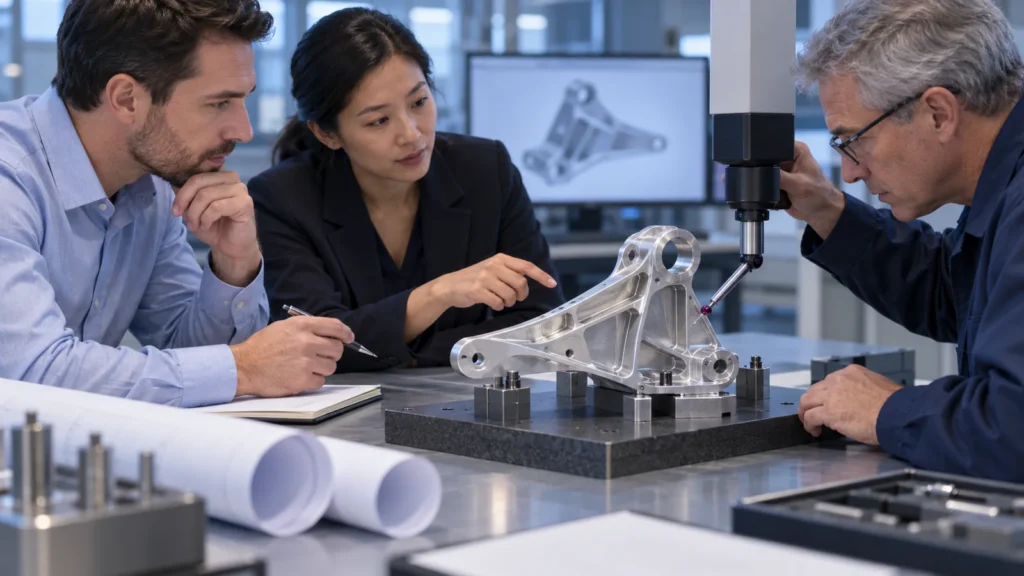
Complex aerospace geometry often depends on relationships rather than isolated sizes. A CMM can evaluate position, profile, orientation, and multi-surface relationships, but the program must reflect the drawing’s datum reference frame and feature definitions. A dense report generated from the wrong alignment is still the wrong report.
Inspection planning should consider feature access, probe selection, fixturing, part restraint, temperature, surface condition, and measurement uncertainty. Thin walls and lightweight structures can distort under clamping. Large temperature differences between machining and inspection can influence tight dimensions. Burrs, coating buildup, or contamination can change contact results.
Manual gauges, optical methods, surface instruments, and CMM inspection may all belong in one route. The method should match the characteristic and the required evidence. For a general explanation of specification hierarchy and drawing interpretation, refer to the دليل معايير التصنيع باستخدام الحاسب الآلي.
افحص في المرحلة التي يكون فيها المتطلب صحيحاً
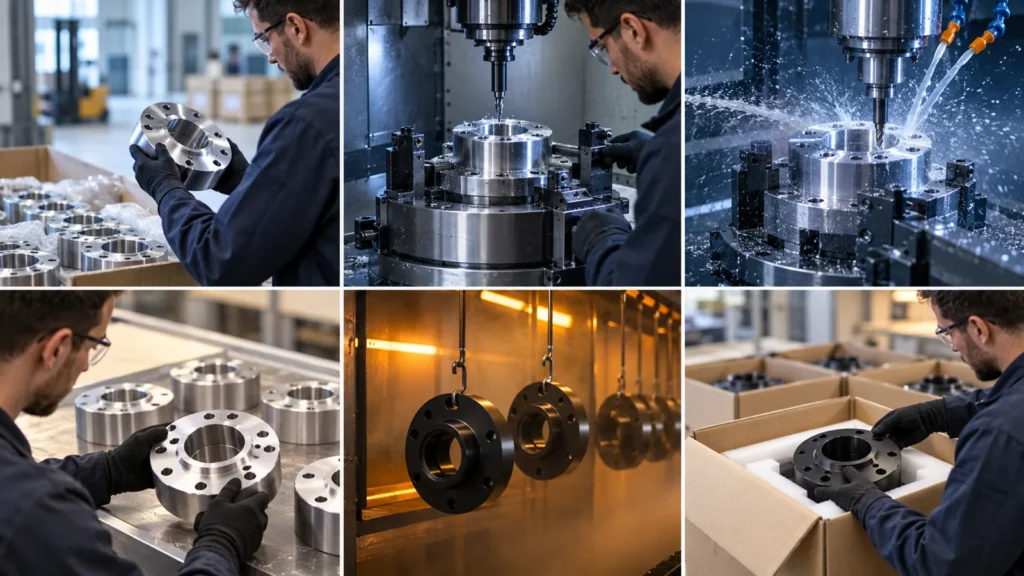
لا يمكن للفحص النهائي استعادة الأدلة التي كانت متاحة فقط في وقت سابق. قد تصبح القناة الداخلية غير قابلة للوصول بعد التجميع. قد يحتاج البعد إلى القياس قبل الطلاء ومرة أخرى بعده. على سبيل المثال، خطة الفحص لـ أجزاء آلية مؤكسدة أنوديًا يجب تحديد الأبعاد التي يتم التحقق منها قبل المعالجة وتلك التي يتم إطلاقها بعدها. يجب فحص خشونة السطح قبل أن تؤدي المناولة إلى تغيير المنطقة. النظافة والتغليف لا يكونان ذا معنى إلا قرب الإطلاق النهائي.
| مرحلة الإنتاج | محور الفحص | خطر الانتظار حتى النهاية |
|---|---|---|
| استلام المواد | الهوية، الحالة، الشهادة، موافقة المصدر | تدخل المواد الخاطئة إلى الإنتاج وتفقد علامتها. |
| الإعداد/القطعة الأولى | المستويات المرجعية، الميزات التي يتعذر الوصول إليها، الأبعاد الحرجة للعملية | يتكرر خطأ المسار عبر الدفعة. |
| أثناء العملية | الميزات الحساسة لتآكل الأداة والتشوه | يُكتشف الاتجاه أو تحول الإعداد بعد إضافة القيمة. |
| قبل العملية الخاصة | الحالة المشغلة والسماحية | الطلاء أو المعالجة الحرارية يخفي الحالة الأصلية. |
| بعد عملية خاصة | الأبعاد النهائية، التغطية، التشطيب، ربط الشهادة | يبقى التغيير بعد المعالجة غير موثق. |
| الإفراج النهائي | التكوين، السجلات، وضع العلامات، النظافة، التغليف | تُشحن الأجزاء الصحيحة بأدلة غير مكتملة أو غير متطابقة. |
توضح هذه الخطة المرحلية أيضًا نقاط التوقف. إذا كان مطلوبًا موافقة العميل بعد FAI أو قبل اختبار تدميري، فلا ينبغي أن يتقدم الإنتاج لمجرد أن الجدول الزمني ضيق.
تعامل مع عدم المطابقة كمعلومة هندسية خاضعة للرقابة
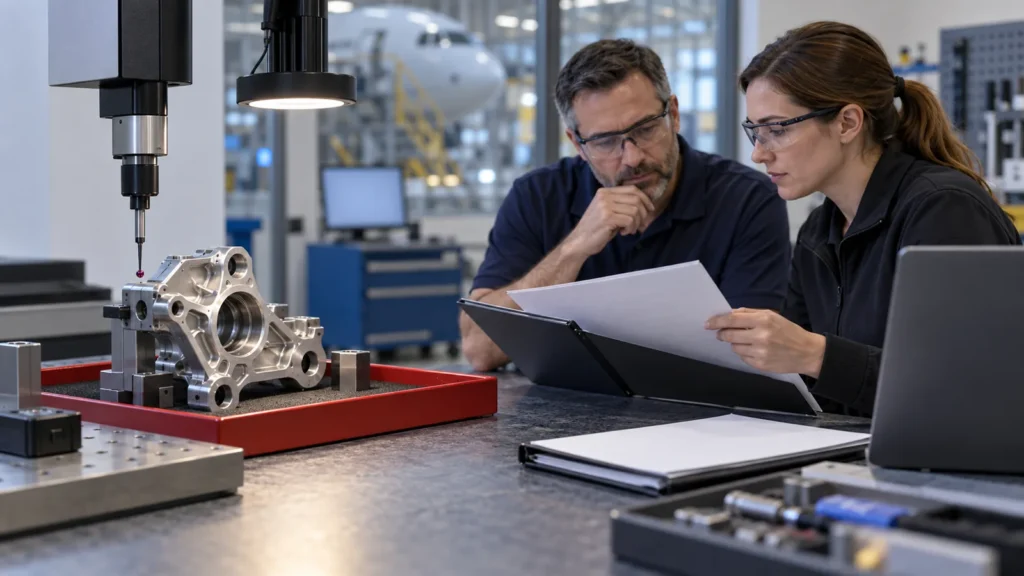
An out-of-tolerance condition cannot be made acceptable by editing the report, blending a surface without authorization, or using a looser internal rule. The affected parts should be identified and contained. The record should describe the requirement, actual condition, quantity, root cause where known, proposed disposition, and required approval.
Use-as-is and repair decisions may require customer or design-authority approval. Rework must return the part to the original requirement using an approved method; repair can alter the product definition and is not interchangeable with rework. After action, the affected characteristics and any new risks require reinspection.
Configuration control closes the loop. Approved deviations, revised CNC programs, updated inspection plans, and changed process sources must remain linked to the correct serials or lots. Jucheng’s قدرات الجودة صفحة Jucheng عرضًا لموارد الفحص العامة، بينما يجب أن يعتمد قبول طلبات الطيران على التدفق المحدد للعميل والقدرة الموثقة للمشروع.
دقق حزمة الأدلة قبل مغادرة الأجزاء
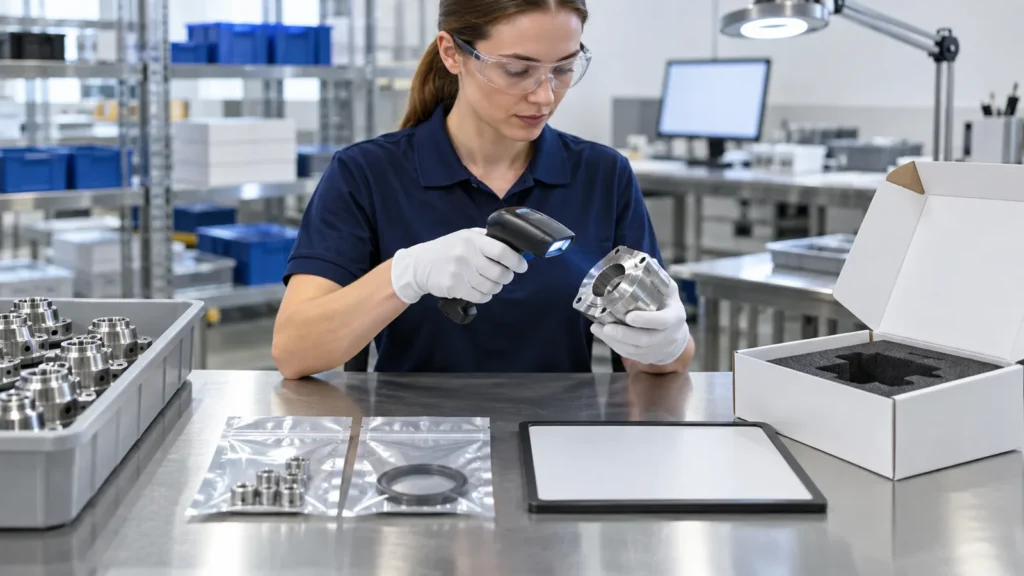
A pre-shipment review should compare the physical quantity and identities with the packing list and record package. Confirm the current drawing revision, FAI status, material and special-process certificates, dimensional evidence, approved nonconformances, marking, cleanliness, preservation, and packaging instructions.
The strongest review uses cross-references rather than document count. Can the inspector select one serial number and find every applicable record? Can a certificate lot be traced forward to all affected parts? Can the buyer tell which drawing characteristic corresponds to each report line? A large PDF bundle that cannot answer those questions is not a controlled package.
الأسئلة الشائعة حول فحص الطيران
هل يتطلب كل جزء CNC للطيران FAI وفق AS9102؟
رقم. يعتمد مدى الانطباق والنطاق على العميل وأمر الشراء والرسم البنائي وتدفق بنود الجودة. وعندما يكون مطلوبًا، اتبع المراجعة المحددة والنماذج ومسار التقديم وإضافات العميل.
هل تقرير CMM كافٍ لقبول الطيران؟
عادةً لا يكون كافيًا بحد ذاته. قد يتطلب الأمر أيضًا سجلات المواد والعمليات الخاصة والتتبع والوسم والاختبار وعدم المطابقة والتهيئة.
هل يمكن لمورد التصنيع الآلي استبدال مادة مكافئة؟
فقط عندما تسمح المتطلبات الحاكمة والموافقة المعتمدة بذلك. يجب توثيق الدرجة المقترحة والحالة والمصدر والكمية المتأثرة والأثر الفني قبل الاستخدام.
ماذا يجب أن يرسل المشتري في مرحلة طلب عرض السعر؟
أرسل الرسم والنموذج الخاضعين للرقابة والمراجعة والكمية ومواصفات المواد والعمليات وبنود الجودة ومتطلبات المصدر المعتمد وتوقعات FAI والتقارير وتعريفات الخصائص الحرجة وقواعد الوسم والمخرجات المطلوبة.
المعيار العملي هو استمرارية الأدلة. يكون فحص CNC في مجال الطيران موثوقًا عندما يمكن ربط كل متطلب منطبق بالجزء الصحيح والمراجعة والمادة والعملية والنتيجة والتصرف وسلطة الإفراج. هذه الاستمرارية - وليس آلة فحص واحدة أو شهادة واحدة - هي ما يسمح للمشتري بالثقة في الشحنة.