
Os requisitos de inspeção CNC aeroespacial vão além da verificação de dimensões. Um pacote de evidências em conformidade pode precisar conectar características do desenho, identidade do material, aprovações de processos especiais, status de primeira peça, resultados de medição, decisões de não conformidade, alterações de configuração e liberação final. O pacote exato é controlado pelo cliente, ordem de compra, definição de engenharia e cláusulas de qualidade aplicáveis — não por uma lista de verificação universal.
Essa distinção protege os compradores de dois erros opostos. Um é aceitar um relatório dimensional limpo enquanto os registros de material ou processo permanecem desconectados. O outro é impor todos os formulários aeroespaciais a uma peça de baixo risco sem necessidade contratual. A abordagem correta começa com o fluxo descendente de requisitos e constrói uma rota de inspeção em torno do componente específico.
A ordem de compra é o primeiro documento de inspeção
 Antes de um maquinista cortar o material, o fornecedor deve revisar a ordem de compra, o desenho, o modelo CAD, as especificações, o status de revisão, as cláusulas de qualidade do cliente, as restrições de fonte aprovada e as entregas exigidas. Esses documentos determinam o que significa “completo”.
As perguntas a resolver na revisão do contrato incluem:
Se essas perguntas esperarem até a inspeção final, as peças podem estar dimensionalmente corretas, mas contratualmente incompletas.
Criar uma rota de responsabilização por características
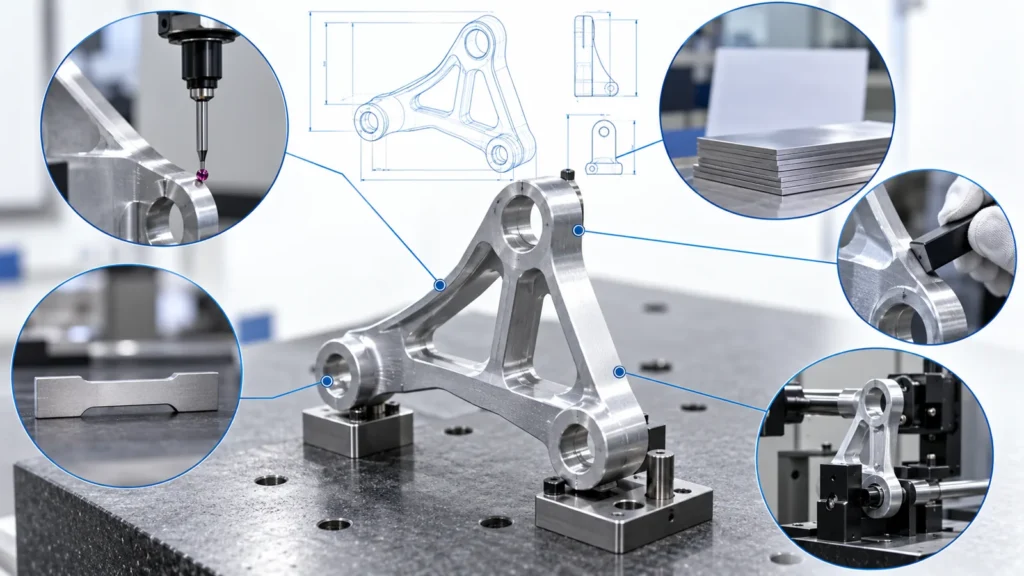 Desenhos aeroespaciais podem combinar dimensões, GD&T, notas de material, condições de superfície, especificações de processo, marcação, limpeza, qualidade de execução e documentos referenciados. Um método de responsabilização por características — frequentemente um desenho com balões ou uma lista equivalente — ajuda a garantir que cada requisito tenha uma verificação planejada ou fonte de evidência.
“Aprovado” não deve substituir um valor real quando o contrato exige dados medidos. Por outro lado, a revisão de um certificado não deve ser relatada como se o fornecedor de CNC tivesse medido pessoalmente uma propriedade química ou mecânica.
A FAI formal se aplica quando é repassada por fluxo contratual
 A AS9102 define uma abordagem estruturada de inspeção de primeira peça amplamente utilizada nas cadeias de suprimentos aeroespaciais, mas o fornecedor não deve presumir que toda compra relacionada ao setor aeroespacial exija automaticamente os mesmos formulários. O repasse por fluxo contratual do cliente e do documento de compra estabelece a aplicabilidade, o escopo, o método de submissão e quaisquer regras adicionais.
Quando a FAI formal é exigida, o pacote normalmente considera a definição do produto e o processo de produção usado para criar uma primeira peça representativa. Pode incluir informações de peça e montagem, responsabilidade por materiais e processos especiais, resultados de características e registros de suporte. Portais ou modelos específicos do cliente podem adicionar requisitos de submissão.
As mudanças devem ser analisadas para reexecução total ou parcial. Uma revisão de desenho, fonte de fabricação, rota de máquina, dispositivo de fixação, programa de CNC, material, processo especial, longa interrupção de produção ou escape de qualidade pode afetar evidências anteriores. A decisão deve seguir as regras repassadas por fluxo contratual e o impacto documentado — não uma suposição informal de que o relatório antigo está “suficientemente próximo”.”
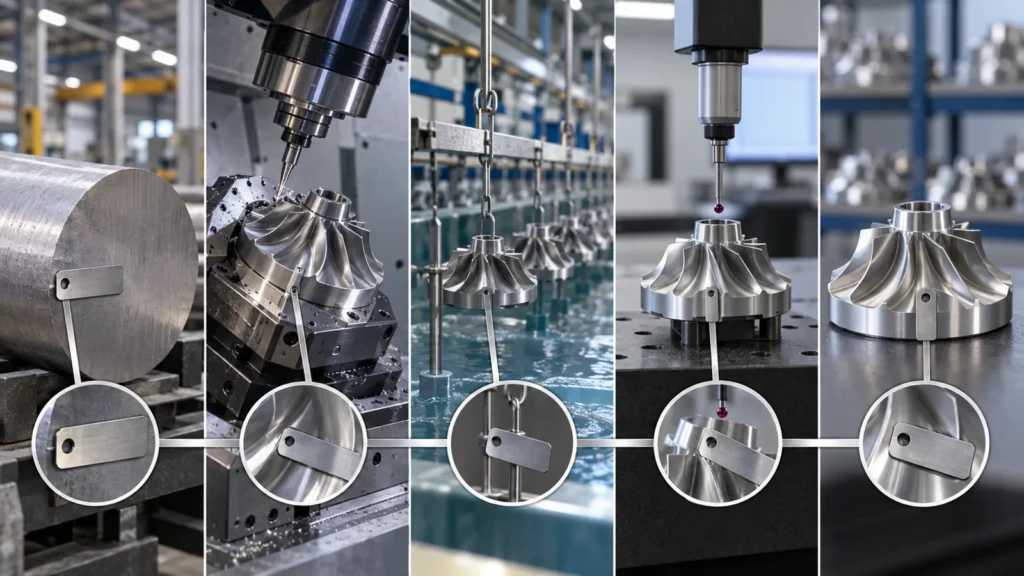 A inspeção aeroespacial frequentemente falha nas interfaces entre organizações. A usinagem tem um certificado de material. O fornecedor de acabamento tem um certificado de processo. A inspeção final tem um relatório dimensional. No entanto, nenhuma identidade única conecta os três ao número de série ou lote embarcado.
A folha de acompanhamento deve preservar essa conexão por meio de corte em serra, usinagem, divisão de lotes, processamento externo, retrabalho e embalagem. Se peças de dois lotes de material entrarem em um único lote de acabamento, o registro final deve manter as distinções necessárias para a contenção. Se uma peça rejeitada for refeita, seu novo histórico de material e processo não deve herdar a identidade antiga sem evidências.
Os requisitos de fonte aprovada merecem atenção especial. O resultado correto do processo a partir de uma fonte não aprovada ainda pode violar a ordem de compra. As especificações e revisões devem ser revisadas antes da terceirização, e os certificados devem ser verificados quanto à identidade da peça, quantidade do lote, processo executado, especificação aplicável, declaração de aceitação e aprovação autorizada quando exigida.
Essa perspectiva de cadeia de evidências baseia-se na Controle de qualidade de usinagem CNC estrutura geral, ao mesmo tempo que considera o repasse contratual mais rigoroso do cliente. Também conecta a discussão de inspeção ao site dedicado serviços de usinagem CNC para aeroespacial página sem transformar este artigo em uma página de serviço duplicada.
A inspeção dimensional começa com a estratégia de datum
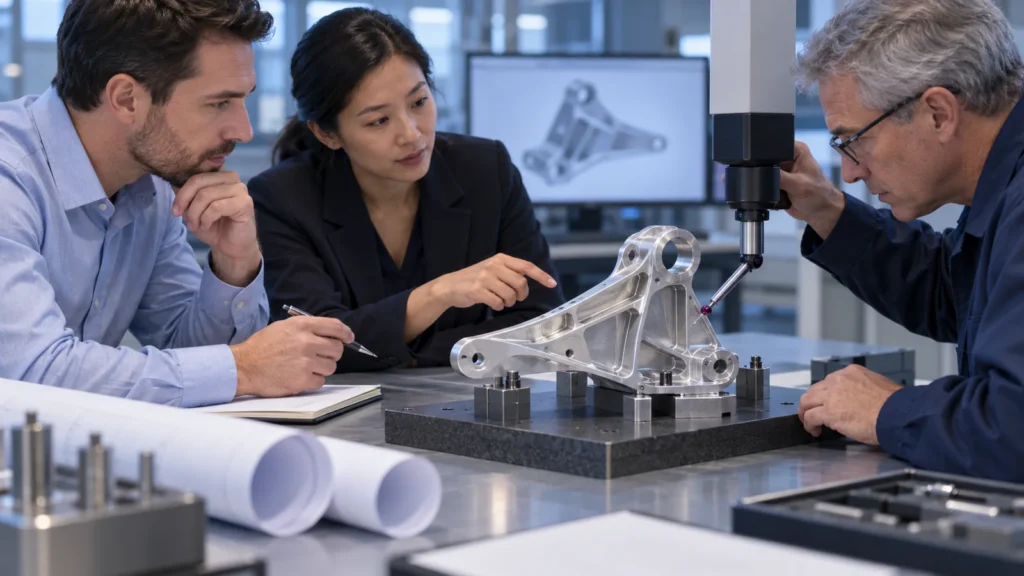
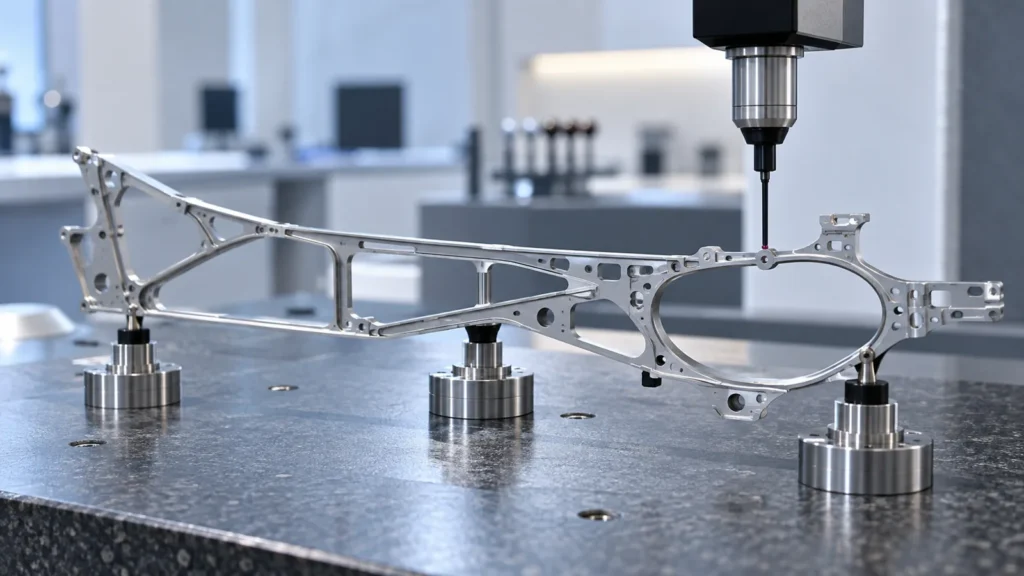 A geometria aeroespacial complexa frequentemente depende de relações em vez de dimensões isoladas. Uma CMM pode avaliar posição, perfil, orientação e relações entre múltiplas superfícies, mas o programa deve refletir o referencial de datum e as definições de características do desenho. Um relatório denso gerado a partir do alinhamento errado continua sendo o relatório errado.
O planejamento da inspeção deve considerar o acesso às características, a seleção de pontas de medição, a fixação, a restrição da peça, a temperatura, a condição da superfície e a incerteza de medição. Paredes finas e estruturas leves podem se distorcer sob a fixação. Grandes diferenças de temperatura entre a usinagem e a inspeção podem influenciar dimensões apertadas. Rebarbas, acúmulo de revestimento ou contaminação podem alterar os resultados de contato.
Medidores manuais, métodos ópticos, instrumentos de superfície e inspeção por CMM podem todos fazer parte de uma mesma rota. O método deve corresponder à característica e à evidência exigida. Para uma explicação geral sobre hierarquia de especificações e interpretação de desenhos, consulte o guia de normas de usinagem CNC.
Inspecione no estágio em que o requisito é verdadeiro
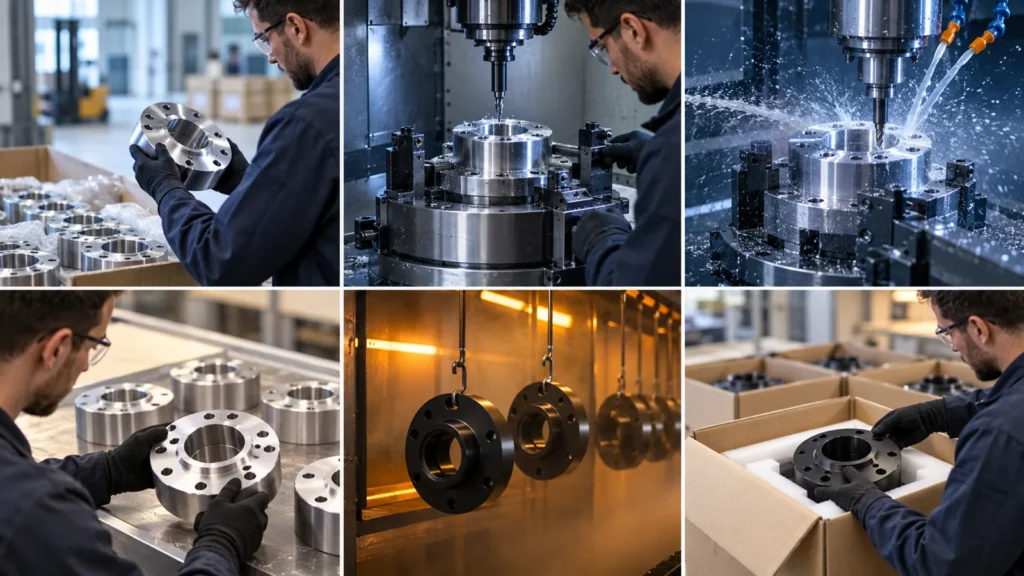 A inspeção final não pode recuperar evidências que só estavam disponíveis anteriormente. Um canal interno pode se tornar inacessível após a montagem. Uma dimensão pode precisar ser medida antes do revestimento e novamente após o revestimento. Por exemplo, o plano de inspeção para peças usinadas com anodização deve identificar quais dimensões são verificadas antes do tratamento e quais são liberadas depois. A rugosidade superficial deve ser verificada antes que o manuseio altere a área. Limpeza e embalagem só têm significado perto da liberação final.
| Estágio de produção | Foco da inspeção | Risco de esperar até o final |
|---|---|---|
| Recebimento de material | Identidade, condição, certificado, aprovação da fonte | Material errado entra em produção e perde sua marcação. |
| Setup/primeira peça | Datums, características inacessíveis, dimensões críticas do processo | Um erro de rota se repete em todo o lote. |
| Em processo | Características sensíveis ao desgaste da ferramenta e à distorção | Uma tendência ou mudança de setup é descoberta após o valor ser agregado. |
| Antes do processo especial | Condição usinada e sobremetal | Revestimento ou tratamento térmico oculta a condição original. |
| Após o processo especial | Dimensões finais, cobertura, acabamento, vinculação de certificado | Alteração pós-processo permanece não documentada. |
| Liberação final | Configuração, registros, marcação, limpeza, embalagem | Peças corretas são enviadas com evidências incompletas ou incompatíveis. |
Este plano faseado também esclarece os pontos de retenção. Se a aprovação do cliente for necessária após o FAI ou antes de um teste destrutivo, a produção não deve avançar apenas porque o cronograma está apertado.
Trate a não conformidade como informação de engenharia controlada
 Uma condição fora de tolerância não pode ser tornada aceitável editando o relatório, misturando uma superfície sem autorização ou usando uma regra interna mais flexível. As peças afetadas devem ser identificadas e contidas. O registro deve descrever o requisito, a condição real, a quantidade, a causa raiz quando conhecida, a disposição proposta e a aprovação necessária.
Decisões de uso como está e de reparo podem exigir aprovação do cliente ou da autoridade de projeto. O retrabalho deve retornar a peça ao requisito original usando um método aprovado; o reparo pode alterar a definição do produto e não é intercambiável com o retrabalho. Após a ação, as características afetadas e quaisquer novos riscos exigem reinspeção.
O controle de configuração fecha o ciclo. Desvios aprovados, programas CNC revisados, planos de inspeção atualizados e fontes de processo alteradas devem permanecer vinculados aos números de série ou lotes corretos. A página de capacidades de qualidade da Jucheng oferece uma visão dos recursos gerais de inspeção, enquanto a aceitação de pedidos aeroespaciais deve se basear no fluxo específico do cliente e na capacidade verificada do projeto.
Audite o pacote de evidências antes que as peças saiam
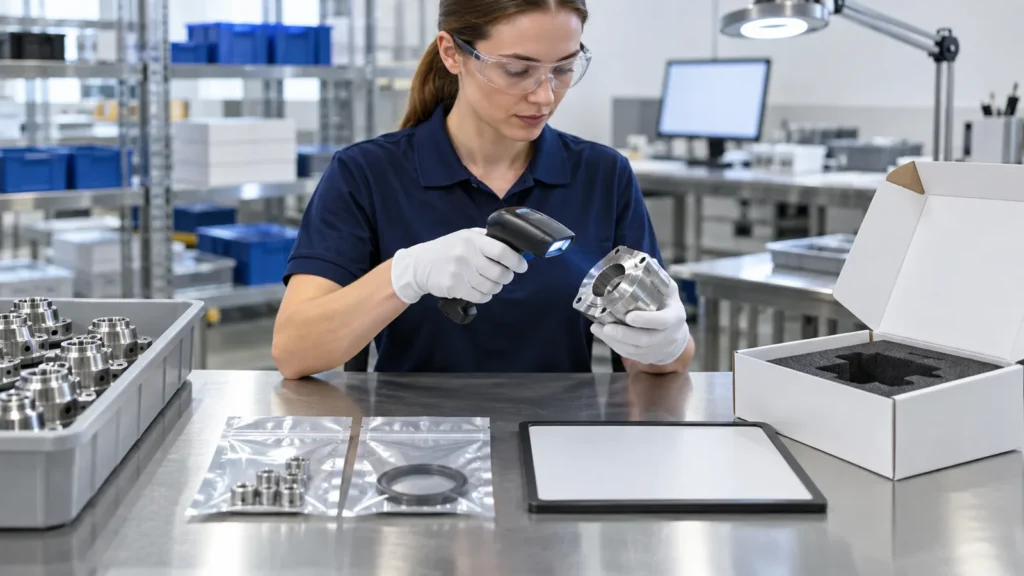 Uma revisão pré-embarque deve comparar a quantidade física e as identidades com a lista de embalagem e o pacote de registros. Confirme a revisão atual do desenho, o status do FAI, os certificados de material e de processos especiais, as evidências dimensionais, as não conformidades aprovadas, a marcação, a limpeza, a preservação e as instruções de embalagem.
A revisão mais forte usa referências cruzadas em vez da contagem de documentos. O inspetor consegue selecionar um número de série e encontrar todos os registros aplicáveis? Um lote de certificado pode ser rastreado adiante até todas as peças afetadas? O comprador consegue dizer qual característica do desenho corresponde a cada linha do relatório? Um grande pacote de PDFs que não consegue responder a essas perguntas não é um pacote controlado.
Toda peça CNC aeroespacial exige FAI AS9102?
Não. A aplicabilidade e o escopo dependem do cliente, do pedido de compra, do desenho e do fluxo da cláusula de qualidade. Quando for exigido, siga a revisão especificada, os formulários, a rota de submissão e as adições do cliente.
Um relatório de CMM é suficiente para a aceitação aeroespacial?
Normalmente não por si só. O pedido também pode exigir registros de material, processos especiais, rastreabilidade, marcação, testes, não conformidades e configuração.
Um fornecedor de usinagem pode substituir um material por um equivalente?
Somente quando os requisitos aplicáveis e a aprovação autorizada permitirem. O grau exato proposto, a condição, a fonte, a quantidade afetada e o impacto técnico devem ser documentados antes do uso.
O que um comprador deve enviar na fase de RFQ?
Envie o desenho e o modelo controlados, a revisão, a quantidade, o material e as especificações de processo, as cláusulas de qualidade, os requisitos de fornecedor aprovado, as expectativas de FAI e relatórios, as definições de características críticas, as regras de marcação e os entregáveis exigidos.
O padrão prático é a continuidade das evidências. A inspeção CNC aeroespacial é credível quando cada requisito aplicável pode ser associado à peça, revisão, material, processo, resultado, disposição e autoridade de liberação corretos. Essa continuidade — e não uma única máquina de inspeção ou certificado — permite que o comprador confie no envio.