
Los requisitos de inspección CNC aeroespacial van más allá de verificar las dimensiones. Un paquete de evidencia conforme puede necesitar conectar características del plano, identidad del material, aprobaciones de procesos especiales, estado de artículo primero, resultados de medición, decisiones de no conformidad, cambios de configuración y liberación final. El paquete exacto está controlado por el cliente, la orden de compra, la definición de ingeniería y las cláusulas de calidad aplicables, no por una lista de verificación universal.
Esta distinción protege a los compradores de dos errores opuestos. Uno es aceptar un informe dimensional limpio mientras los registros de material o proceso permanecen desconectados. El otro es imponer cada formulario aeroespacial a una pieza de bajo riesgo sin necesidad contractual. El enfoque correcto comienza con la transferencia de requisitos y construye una ruta de inspección alrededor del componente específico.
La orden de compra es el primer documento de inspección
Antes de que un operador de máquinas corte el material, el proveedor debe revisar la orden de compra, el plano, el modelo CAD, las especificaciones, el estado de revisión, las cláusulas de calidad del cliente, las restricciones de fuentes aprobadas y los entregables requeridos. Estos documentos determinan qué significa “completo”.
Las preguntas que deben resolverse en la revisión del contrato incluyen:
- ¿Qué documento tiene prioridad si el modelo, el plano y la orden de compra no coinciden?
- ¿Existen características clave, críticas, de seguridad o especiales?
- ¿Se transfiere la inspección formal de artículo primero y qué formato o portal se requiere?
- ¿Deben el material y los procesos especiales provenir de fuentes aprobadas?
- ¿Qué certificados, resultados reales e identificadores de trazabilidad deben enviarse con las piezas?
- ¿Qué aprobación del cliente se requiere para desviaciones, sustituciones, retrabajos o cambios de fuente?
Si estas preguntas se dejan para la inspección final, las piezas pueden ser dimensionalmente correctas pero contractualmente incompletas.
Construya una ruta de responsabilidad de características
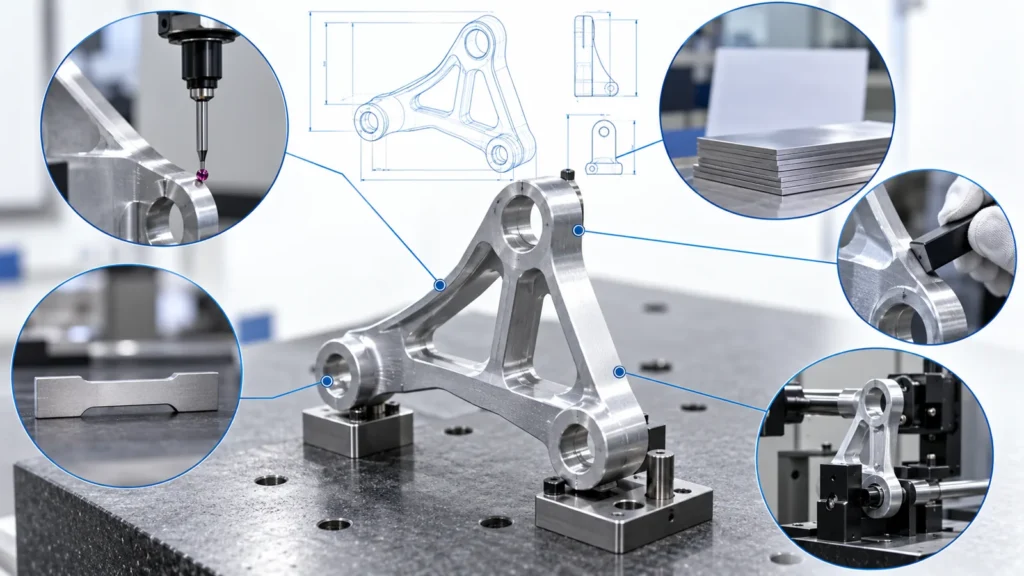
Los planos aeroespaciales pueden combinar dimensiones, GD&T, notas de material, condiciones superficiales, especificaciones de proceso, marcado, limpieza, mano de obra y documentos referenciados. Un método de responsabilidad de características, a menudo un plano con globos o una lista equivalente, ayuda a garantizar que cada requisito tenga una verificación planificada o una fuente de evidencia.
| Tipo de requisito | Evidencia posible | Pregunta de revisión |
|---|---|---|
| Dimensión o GD&T | Resultado medido real, resultado del calibrador, informe CMM | ¿Se utilizó el datum y el método de evaluación correctos? |
| Material | Certificado vinculado al heat, lote, condición e identidad de la pieza | ¿Se puede rastrear la unidad terminada hasta el stock certificado? |
| Proceso especial | Certificado del procesador requerido o aprobado | ¿Indica la especificación, revisión, lote y resultado correctos? |
| Visual/mano de obra | Criterio de aceptación documentado y registro de inspección | ¿Están definidos los límites subjetivos de manera consistente? |
| Marcado y serialización | Verificación del marcado y registro de serie/lote | ¿Es la identidad legible, correcta y está vinculada al paquete de registros? |
| Prueba funcional o especial | Informe de prueba con método, espécimen, resultado y disposición | ¿Se realizó la prueba en la etapa de producción requerida? |
“Aprobado” no debe reemplazar un valor real cuando el contrato exige datos medidos. A la inversa, la revisión de un certificado no debe informarse como si el proveedor de CNC hubiera medido personalmente una propiedad química o mecánica.
La FAI formal aplica cuando se transmite como requisito
AS9102 define un enfoque estructurado de inspección del primer artículo ampliamente utilizado en las cadenas de suministro aeroespaciales, pero un proveedor no debe suponer que toda compra relacionada con la aviación exige automáticamente los mismos formularios. La transmisión de requisitos del cliente y de los documentos de compra establece la aplicabilidad, el alcance, el método de presentación y cualquier regla adicional.
Cuando se requiere una FAI formal, el paquete normalmente contempla la definición del producto y el proceso de producción utilizado para crear un primer artículo representativo. Puede incluir información de la pieza y del ensamblaje, la trazabilidad de materiales y procesos especiales, los resultados de las características y los registros de respaldo. Los portales o plantillas específicos del cliente pueden añadir requisitos de presentación.
Los cambios deben revisarse para determinar si se requiere una reejecución total o parcial. Una revisión del plano, una fuente de fabricación, una ruta de máquina, un utillaje, un programa CNC, un material, un proceso especial, una interrupción prolongada de la producción o una fuga de calidad pueden afectar la evidencia previa. La decisión debe seguir las reglas transmitidas y el impacto documentado, no una suposición informal de que el informe antiguo es “suficientemente cercano”.”
Rastrear el material y los procesos especiales como una sola cadena
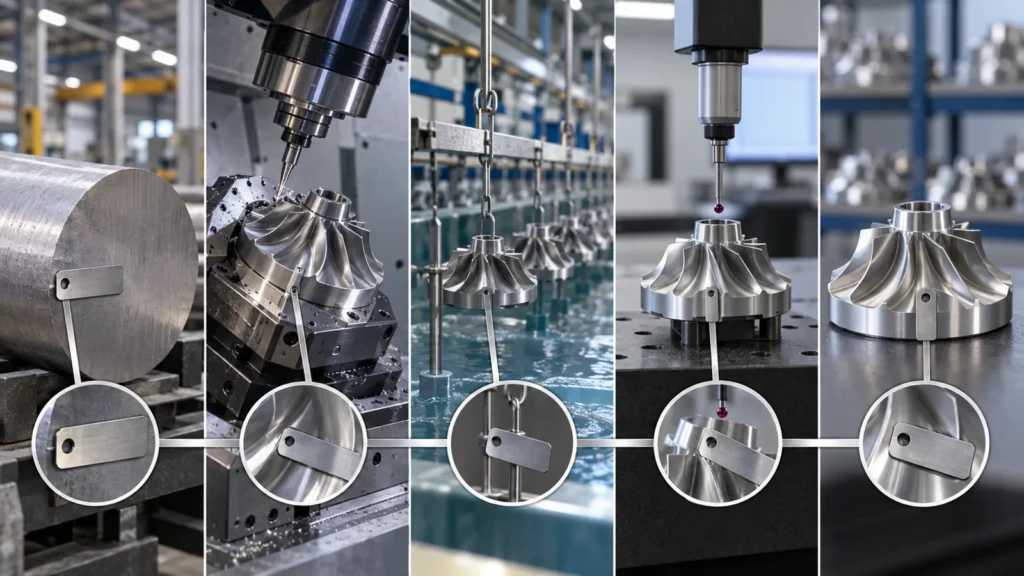
La inspección aeroespacial a menudo falla en las interfaces entre organizaciones. El taller de mecanizado tiene un certificado de material. El proveedor de acabados tiene un certificado de proceso. La inspección final tiene un informe dimensional. Sin embargo, ninguna identidad única conecta los tres con el número de serie o lote enviado.
La hoja de ruta debe preservar esa conexión a través del corte con sierra, el mecanizado, la división de lotes, el procesamiento externo, el retrabajo y el embalaje. Si piezas de dos coladas de material entran en un mismo lote de acabado, el registro final debe conservar las distinciones necesarias para la contención. Si una pieza rechazada se vuelve a fabricar, su nuevo historial de material y proceso no debe heredar la identidad anterior sin evidencia.
Los requisitos de fuentes aprobadas merecen especial atención. Un resultado de proceso correcto obtenido de una fuente no aprobada puede aun así infringir la orden de compra. Las especificaciones y revisiones deben revisarse antes de la subcontratación, y los certificados deben verificarse en cuanto a identidad de la pieza, cantidad del lote, proceso realizado, especificación aplicable, declaración de aceptación y aprobación autorizada cuando se requiera.
Esta perspectiva de cadena de evidencia se basa en la control de calidad del mecanizado CNC mientras tiene en cuenta una transmisión de requisitos del cliente más estricta. También conecta la discusión sobre inspección con la página dedicada del sitio sobre servicios de mecanizado CNC aeroespacial sin convertir este artículo en una página de servicio duplicada.
La inspección dimensional comienza con la estrategia de datums
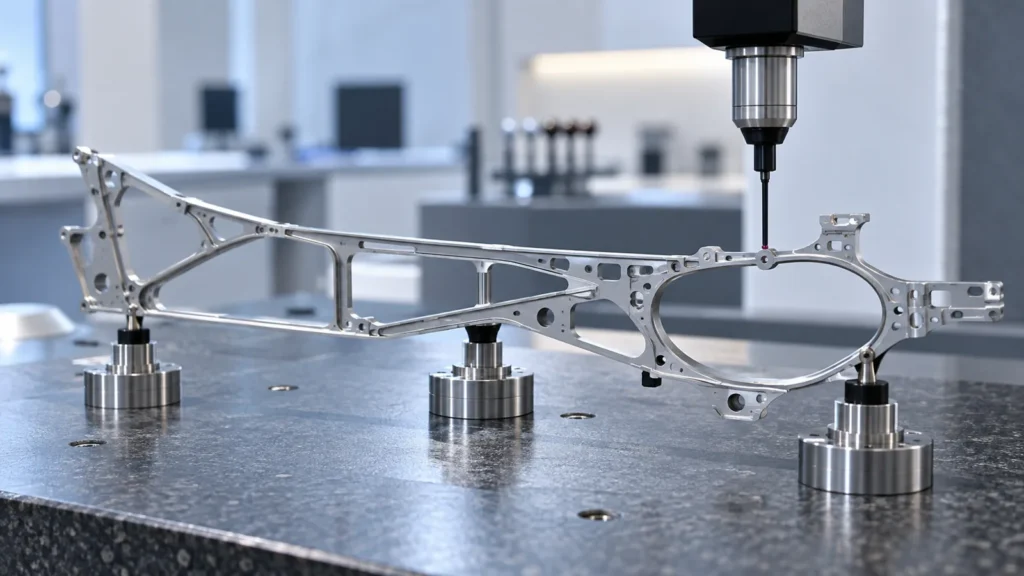
La geometría aeroespacial compleja a menudo depende de relaciones más que de dimensiones aisladas. Una CMM puede evaluar posición, perfil, orientación y relaciones entre múltiples superficies, pero el programa debe reflejar el sistema de referencia de datos y las definiciones de características del plano. Un informe denso generado a partir de una alineación incorrecta sigue siendo un informe incorrecto.
La planificación de la inspección debe considerar el acceso a las características, la selección de sondas, la sujeción, la restricción de la pieza, la temperatura, la condición de la superficie y la incertidumbre de medición. Las paredes delgadas y las estructuras ligeras pueden deformarse bajo la sujeción. Las grandes diferencias de temperatura entre el mecanizado y la inspección pueden influir en dimensiones ajustadas. Las rebabas, la acumulación de recubrimiento o la contaminación pueden alterar los resultados de contacto.
Los calibres manuales, los métodos ópticos, los instrumentos de superficie y la inspección por CMM pueden formar parte de una misma ruta. El método debe corresponder a la característica y a la evidencia requerida. Para una explicación general de la jerarquía de especificaciones y la interpretación de planos, consulte la guía de estándares de mecanizado CNC.
Inspeccionar en la etapa en que el requisito es verdadero
La inspección final no puede recuperar evidencia que solo estaba disponible antes. Un canal interno puede volverse inaccesible después del ensamblaje. Una dimensión puede necesitar medición antes del recubrimiento y nuevamente después del recubrimiento. Por ejemplo, el plan de inspección para anodizado de piezas mecanizadas debe identificar qué dimensiones se verifican antes del tratamiento y cuáles se liberan después. La rugosidad superficial debe verificarse antes de que la manipulación altere el área. La limpieza y el embalaje son significativos solo cerca de la liberación final.
| Etapa de producción | Enfoque de inspección | Riesgo de esperar hasta el final |
|---|---|---|
| Recepción de material | Identidad, condición, certificado, aprobación de origen | El material incorrecto entra en producción y pierde su marcado. |
| Preparación/primera pieza | Referencias, características inaccesibles, dimensiones críticas del proceso | Un error de ruta se repite en todo el lote. |
| En proceso | Características sensibles al desgaste de la herramienta y a la distorsión | Una tendencia o un cambio de preparación se descubre después de agregar valor. |
| Antes de un proceso especial | Condición mecanizada y sobreespesor | El recubrimiento o el tratamiento térmico oculta la condición original. |
| Después de un proceso especial | Dimensiones finales, cobertura, acabado, vinculación con certificados | El cambio posterior al proceso permanece indocumentado. |
| Liberación final | Configuración, registros, marcado, limpieza, embalaje | Las piezas correctas se envían con evidencia incompleta o no coincidente. |
Este plan por etapas también aclara los puntos de retención. Si se requiere la aprobación del cliente después del FAI o antes de una prueba destructiva, la producción no debe avanzar solo porque el cronograma es ajustado.
Tratar la no conformidad como información de ingeniería controlada
Una condición fuera de tolerancia no puede hacerse aceptable editando el informe, mezclando una superficie sin autorización o utilizando una regla interna más laxa. Las piezas afectadas deben identificarse y contenerse. El registro debe describir el requisito, la condición real, la cantidad, la causa raíz cuando se conozca, la disposición propuesta y la aprobación requerida.
Las decisiones de uso tal cual y de reparación pueden requerir la aprobación del cliente o de la autoridad de diseño. El retrabajo debe devolver la pieza al requisito original utilizando un método aprobado; la reparación puede alterar la definición del producto y no es intercambiable con el retrabajo. Después de la acción, las características afectadas y cualquier riesgo nuevo requieren reinspección.
El control de configuración cierra el ciclo. Las desviaciones aprobadas, los programas CNC revisados, los planes de inspección actualizados y las fuentes de proceso modificadas deben permanecer vinculados a los números de serie o lotes correctos. Jucheng's capacidades de calidad página de Jucheng ofrece una vista de recursos generales de inspección, mientras que la aceptación de pedidos aeroespaciales debe basarse en el flujo descendente específico del cliente y en la capacidad verificada del proyecto.
Auditar el paquete de evidencia antes de que salgan las piezas
Una revisión previa al envío debe comparar la cantidad física y las identidades con la lista de empaque y el registro del paquete. Confirme la revisión vigente del plano, el estado de la FAI, los certificados de material y de procesos especiales, la evidencia dimensional, las no conformidades aprobadas, el marcado, la limpieza, la preservación y las instrucciones de embalaje.
La revisión más sólida utiliza referencias cruzadas en lugar del conteo de documentos. ¿Puede el inspector seleccionar un número de serie y encontrar todos los registros aplicables? ¿Puede rastrearse un lote de certificado hacia adelante hasta todas las piezas afectadas? ¿Puede el comprador determinar qué característica del plano corresponde a cada línea del informe? Un paquete grande de PDF que no pueda responder a esas preguntas no es un paquete controlado.
Preguntas frecuentes sobre inspección aeroespacial
¿Requiere toda pieza CNC aeroespacial un FAI según AS9102?
No. La aplicabilidad y el alcance dependen del cliente, la orden de compra, el plano y la transmisión de las cláusulas de calidad. Cuando se requiera, siga la revisión especificada, los formularios, la ruta de presentación y las adiciones del cliente.
¿Basta un informe de CMM para la aceptación aeroespacial?
Por lo general, no por sí solo. El pedido también puede exigir registros de material, procesos especiales, trazabilidad, marcado, ensayos, no conformidades y configuración.
¿Puede un proveedor de mecanizado sustituir un material equivalente?
Solo cuando los requisitos aplicables y la aprobación autorizada lo permitan. La designación, condición, fuente, cantidad afectada e impacto técnico exactos propuestos deben documentarse antes de su uso.
¿Qué debe enviar un comprador en la etapa de RFQ?
Envíe el plano y modelo controlados, la revisión, la cantidad, las especificaciones de material y proceso, las cláusulas de calidad, los requisitos de fuentes aprobadas, las expectativas de FAI e informes, las definiciones de características críticas, las reglas de marcado y los entregables requeridos.
El estándar práctico es la continuidad de la evidencia. La inspección CNC aeroespacial es creíble cuando cada requisito aplicable puede vincularse con la pieza, revisión, material, proceso, resultado, disposición y autoridad de liberación correctos. Esa continuidad —no una sola máquina de inspección ni un certificado— permite al comprador confiar en el envío.