
L'inspection de la première pièce pour les pièces usinées CNC est un point de contrôle de libération de la production, et non un rapport cérémonial. Elle confirme que le dessin, la matière, le programme, l'outillage, le montage, la séquence d'usinage, la gamme de finition et la méthode d'inspection ont produit une pièce représentative conforme aux exigences convenues. Une première pièce conforme appuie une décision de poursuivre ; elle ne garantit pas que chaque pièce ultérieure restera conforme.
Cette distinction importe aux acheteurs étrangers. Un fournisseur peut réaliser un excellent échantillon grâce à des ajustements supplémentaires, une sélection manuelle ou un montage temporaire. La vraie question est de savoir si la pièce inspectée représente le processus prévu pour la commande. Ce guide explique ce que l'FAI doit prouver, quand elle doit être répétée, ce qui doit figurer dans le rapport, et comment les acheteurs peuvent définir un point d'approbation sans créer de retard inutile.
La question de la libération précède le formulaire d'inspection
 Avant de choisir un modèle, déterminez ce que la production attend. Dans un projet, le fournisseur peut poursuivre après l'approbation interne de la première pièce. Dans un autre, la machine doit s'arrêter jusqu'à ce que l'acheteur examine un rapport dimensionnel. Pour un programme réglementé, le client peut exiger un rapport d'inspection de première pièce formel avec des formulaires spécifiques et des enregistrements justificatifs.
Une instruction de libération utile énonce quatre choses :
Sans ces règles, “ FAI requise ” peut signifier tout, d'une photographie et trois mesures à un dossier complet de responsabilité des caractéristiques. L'ambiguïté affecte la cotation, le temps d'inspection, la planification des machines et la planification des livraisons.
Ce qu'une première pièce représentative doit préserver
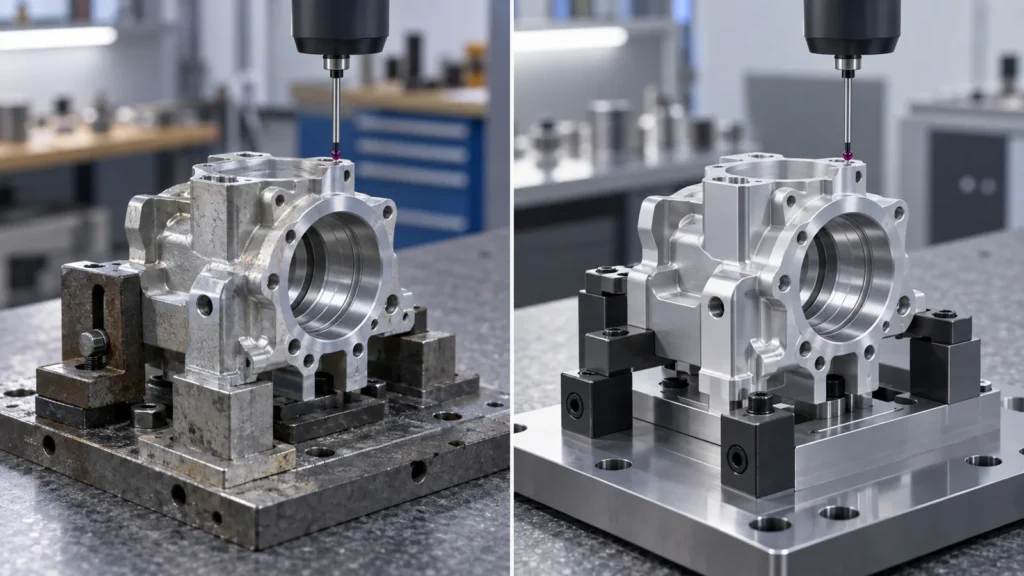 Le premier article doit être fabriqué dans les conditions de production qu'il est censé valider. Si l'échantillon utilise un matériau différent, un montage différent, un programme prototype, un outil temporaire ou un fournisseur de finition alternatif, son résultat peut ne pas justifier la libération du lot prévu.
Pour les prototypes CNC qui ne seront pas poursuivis en production, un contrôle dimensionnel limité peut suffire. Pour une production répétée, le premier article doit capturer la définition du processus que les commandes futures pourront référencer. La séquence de fabrication globale est expliquée dans le Guide des procédés d'usinage CNC.
Le FAI doit prendre en compte plus que les dimensions
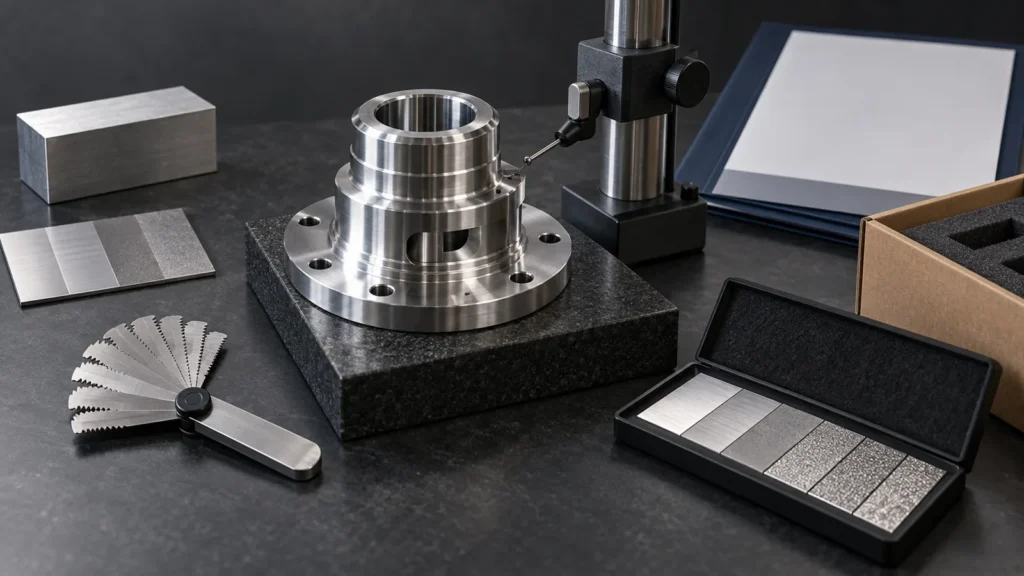 Un rapport dimensionnel peut montrer les valeurs nominales, les tolérances et les résultats mesurés, mais les dimensions ne constituent qu'une partie de la conformité. Le dessin peut également contrôler le matériau, le traitement thermique, l'état de surface, l'état des arêtes, les filetages, le marquage, la propreté, l'assemblage, les essais spéciaux et l'emballage.
Un dossier de premier article prêt pour l'acheteur peut inclure, lorsque requis. Ceci est particulièrement important lorsque la gamme comprend le post-traitement des pièces CNC, car les preuves finales doivent relier l'état usiné, le processus externe et la pièce libérée.
- un dessin ballonné ou une liste de caractéristiques liée aux lignes du rapport ;
- des résultats dimensionnels réels plutôt qu'un simple conforme/non conforme ;
- la nuance de matériau, l'état, la référence de coulée ou de lot et le certificat applicable ;
- les certificats de processus spéciaux liés à la pièce et à la révision correctes ;
- l'identification de l'équipement ou de la méthode d'inspection lorsque contractuellement exigé ;
- des photographies ou des preuves d'acceptation visuelle pour les zones critiques en apparence ;
- les enregistrements des dérogations approuvées et l'autorité qui les a acceptées.
Le rapport ne doit pas laisser entendre qu'une caractéristique a été vérifiée lorsque le fournisseur n'a fait que consulter un certificat ou copier une valeur du dessin. Les résultats mesurés, les preuves par certificat, les contrôles visuels, les calibres fonctionnels et les déclarations du fournisseur répondent à des questions différentes et doivent être identifiés en conséquence.
Quand une FAI nouvelle ou partielle devient nécessaire
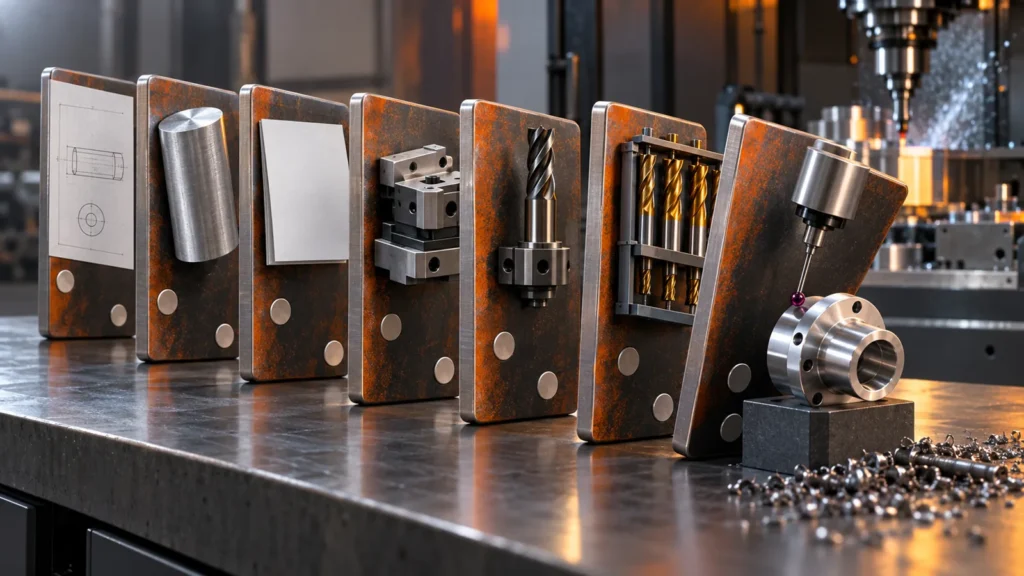 Un premier article n'est pas définitivement valide simplement parce qu'un numéro de pièce a déjà été produit auparavant. Un changement peut invalider tout ou partie des preuves antérieures. La réponse requise dépend des règles du client, du dessin, du bon de commande et de l'effet du changement.
Les déclencheurs courants incluent :
Une FAI partielle ou delta peut être appropriée lorsque seules des caractéristiques définies sont affectées. Cependant, la justification doit être enregistrée. “ Seul le cartouche a changé ” et “ le schéma de référence a changé ” ne sont pas des événements équivalents. L'examen des caractéristiques affectées doit prendre en compte les dimensions en aval, les montages, l'alignement d'inspection et la documentation—pas seulement la ligne modifiée.
La décision d'approbation nécessite trois réponses distinctes
 Un examen rigoureux ne réduit pas le résultat à une seule case verte. Il sépare la conformité du produit, la préparation du processus et l'exhaustivité des documents.
Une pièce peut être dimensionnellement acceptable alors que son enregistrement matière est manquant. Un rapport peut être parfaitement mis en forme alors que la caractéristique usinée est non conforme. Un premier article peut être accepté alors que le processus continu reste vulnérable à l'usure des outils ou à la dérive thermique. Garder les trois réponses distinctes rend la décision de libération plus précise.
Rendre le rapport vérifiable, pas seulement complet
 Un dossier de premier article peut contenir tous les fichiers nécessaires et rester difficile à approuver. L'acheteur ne devrait pas avoir à deviner si “ Article 27 ” désigne une cote du plan, une note ou une exigence de surface. Utilisez un système de numérotation stable des caractéristiques qui relie le plan ballonné, la feuille de résultats, les certificats et toute dérogation approuvée.
Les valeurs réelles doivent conserver leurs unités et une résolution appropriée. Lorsqu'une caractéristique est vérifiée par un calibre fonctionnel, un certificat, un étalon visuel ou un essai plutôt que par une mesure variable, identifiez ce type de preuve. Un “ OK ” générique peut masquer si le fournisseur a mesuré la condition ou simplement confirmé qu'un document existait. Pour les résultats CMM, préservez l'alignement des références et le nommage des caractéristiques nécessaires à l'interprétation du rapport.
Les noms de fichiers doivent également porter une identité utile : numéro de pièce, révision, statut FAI, et date ou séquence de soumission. Si l'acheteur renvoie des commentaires, les révisions doivent être contrôlées afin qu'une feuille de résultats obsolète ne soit pas combinée avec un plan corrigé. Un index de couverture concis peut lister chaque livrable requis et son statut. Cette petite étape raccourcit le temps de revue plus efficacement que l'envoi d'une archive non structurée avec des dizaines de fichiers aux noms ambigus.
 Les retards FAI commencent souvent avant l'usinage. Le fournisseur reçoit un modèle CAO sans plan contrôlé, un plan avec des révisions contradictoires, une exigence esthétique non définie, ou une demande d“” inspection complète » sans format requis. L'équipe d'inspection attend alors des clarifications alors que la machine est déjà planifiée.
Au stade de la RFQ, fournissez le plan et la révision, identifiez les caractéristiques critiques, définissez la quantité de premier article, indiquez si l'approbation de l'acheteur est requise avant de continuer, et listez les documents requis. Si un modèle, un portail ou une convention de nommage spécifique est obligatoire, incluez-le avant la cotation. Si le projet ne nécessite qu'un rapport limité de première pièce, dites-le explicitement.
Le fournisseur doit répondre avec des questions sur les caractéristiques inaccessibles, l'interprétation des références, la méthode de mesure, les essais destructifs, la séquence de post-traitement, et toute caractéristique qui ne peut pas être vérifiée telle que dessinée. Ces questions sont la preuve d'une planification, pas le signe d'une inspection faible. Jucheng's capacités qualité la page fournit un contexte général, tandis que la portée des inspections et des rapports spécifiques à la commande doit être convenue à partir du dessin réel.
Après approbation, maîtrisez le processus—pas seulement le rapport
 La FAI est la plus efficace lorsqu'elle devient la référence pour la production plutôt qu'un document classé. Les dimensions critiques doivent être liées à une fréquence d'inspection en cours de processus ou finale. Les risques liés à la durée de vie des outils, les caractéristiques dépendantes du montage, la géométrie sensible à la distorsion et les changements dimensionnels après traitement doivent avoir des points de contrôle et des réactions définis.
C'est ici que la FAI et le contrôle continu Contrôle qualité de l'usinage CNC séparés. La première pièce confirme un point de départ représentatif. Le contrôle du processus surveille si la production ultérieure reste cohérente avec ce point de départ. Pour les lots plus importants ou répétés, les preuves de capabilité peuvent être plus significatives que de célébrer à plusieurs reprises un seul échantillon conforme.
FAQ sur l'inspection de la première pièce
La première pièce usinée est-elle automatiquement la première pièce ?
Non. La première pièce doit représenter le processus de production défini. Une pièce de réglage ou un essai réalisé avec un outillage temporaire peut être utile pour l'ajustement mais peut ne pas convenir à une approbation formelle.
La FAI exige-t-elle que chaque dimension soit mesurée ?
Cela dépend des exigences applicables du client, de la norme, du dessin et du bon de commande. Certains programmes formels exigent une responsabilité pour toutes les caractéristiques de conception ; d'autres commandes commerciales utilisent un rapport convenu sur les caractéristiques critiques.
La production peut-elle continuer avant l'approbation de l'acheteur ?
Uniquement si la règle de libération convenue le permet. Le bon de commande doit indiquer si le fournisseur peut continuer après approbation interne ou doit attendre l'autorisation écrite du client.
Une FAI réussie prouve-t-elle que tout le lot est bon ?
Non. Elle prouve que la pièce représentative inspectée a satisfait à la portée définie. La conformité du lot et la stabilité du processus nécessitent des contrôles continus, un échantillonnage ou des preuves de capabilité adaptés à la commande.
La règle pratique est simple : définissez ce que la première pièce doit prouver avant le début de la production. Un point de libération clair, un processus représentatif, un rapport lié aux caractéristiques et un plan de réaction documenté transforment la FAI d'une paperasse en une décision de fabrication utile.