
+86-188-7042-1176
project@jcproto.com
Mo-Fr: 8-18 Uhr (GMT+8)
EN
ISO 9001:2015 zertifiziert
Draht-EDM
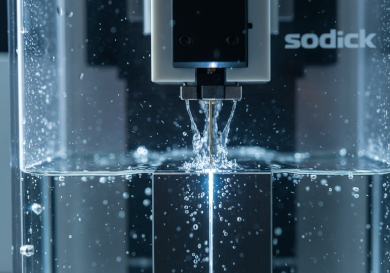
Drahtfunkenerosion (Wire EDM) ist ein berührungsloses Subtraktionsverfahren, bei dem ein dünner, elektrisch geladener Draht (üblicherweise aus Messing) verwendet wird, um leitfähige Materialien abzutragen. Im Gegensatz zum traditionellen Fräsen übt die Drahtfunkenerosion keinerlei mechanische Kraft auf das Werkstück aus, was sie ideal für die Bearbeitung extrem fragiler Teile oder gehärteter Materialien (bis zu 70 HRC) ohne Verformung macht.
Bei Jucheng Precision betreiben wir fortschrittliche Sodick- und Fanuc-Drahtfunkenerosionsmaschinen. Wir sind auf die Herstellung komplexer Konturen, hochpräziser Strangpresswerkzeuge und komplexer medizinischer Komponenten spezialisiert, die eine Genauigkeit von bis zu +/- 0,002 mm erfordern. Unsere 4-Achsen-Fähigkeiten ermöglichen es uns zudem, Konizitäten für Formschrägen oder Bauteile mit variabler Geometrie zu schneiden.
Wichtige Spezifikationen
| Spezifikation | Technischer Bereich | Hinweis |
|---|---|---|
| Max. Teilegröße | 600 mm x 400 mm x 300 mm | Abhängig vom Verfahrweg des Beckens |
| Bearbeitungstoleranz | +/- 0,002 mm (2 Mikrometer) | Ultrapräzisionsfähigkeit |
| Oberflächenrauheit (Ra) | Bis zu 0,4 µm (Spiegel-EDM) | Eliminiert Polieraufwand |
| Drahtdurchmesser | 0,10 mm – 0,30 mm | 0,25 mm ist Standard |
| Min. Eckenradius | 0,06 mm | Begrenzt durch den Drahtdurchmesser |
| Kompatible Materialien | Nur leitfähige Materialien | Stahl, Titan, Hartmetall, Kupfer |
| Kegelwinkel | Bis zu +/- 30 Grad | Für 4-Achsen-Schneiden |
Schneidstrategien
| Strategie | Beschreibung | Hauptvorteile & Anwendungen |
|---|---|---|
| 2-Achsen-Konturieren | Der Draht bleibt vertikal (90°), um gerade Wände, Bohrungen oder Profile durch einen Block zu schneiden. | Vorteil: Perfekte Vertikalität und Geradheit. Anw.: Zahnräder, Verzahnungen, Stanzmatrizen, Durchgangsbohrungen. |
| 4-Achsen-Kegelschneiden | Die oberen und unteren Drahtführung bewegen sich unabhängig voneinander, um schräge Wände oder unterschiedliche Formen oben/unten zu schneiden. | Vorteil: Erzeugt komplexe Geometrien wie Kegel oder Formschrägen. Anw.: Spritzgusskerne, Extrusionsdüsen, Düsen. |
| Schlichtschnitt | Mehrere Durchgänge (Schruppschnitt gefolgt von leichten Schlichtdurchgängen) zur Verbesserung der Genauigkeit und Oberflächengüte. | Vorteil: Erzielt “Spiegel”-Oberflächen und Toleranzen im Mikrometerbereich. Anw.: Hochpräzise Messgeräte, Luft- und Raumfahrtinstrumentierung. |
| Stapelschnitt | Mehrere dünne Metallbleche werden gestapelt und gleichzeitig geschnitten. | Vorteil: Äußerst effizient für Blechteile in hohen Stückzahlen. Anw.: Lamellen für Motoren, Passscheiben, Halterungen. |
Konstruktionsrichtlinien für Drahterodieren
Nur leitfähige Materialien:
Beim Drahterodieren muss das Werkstück Strom leiten. Wir können gehärteten Stahl, Titan, Wolframcarbid und Messing schneiden. Wir können keine Kunststoffe, Keramiken (sofern nicht leitfähig) oder Holz schneiden.
Innere Eckenradien:
Der Draht hat einen Durchmesser (üblicherweise 0,25 mm), daher sind scharfe Innenkanten unmöglich. Der Mindestradius beträgt Drahtradius + Funkenspalt (ca. 0,135 mm). Tipp: Konstruieren Sie Innenkanten mit einem bestimmten Radius statt “scharf”.”
Startlöcher:
Um eine innenliegende Kontur (z. B. ein Loch in einem Block) zu schneiden, müssen wir zuerst ein “Startloch” bohren, um den Draht einzufädeln. Tipp: Bei der Bearbeitung von gehärtetem Stahl sollten Startlöcher vor der Wärmebehandlung vorgebohrt werden, oder wir können unseren “Hole Popper” (EDM-Bohrer) verwenden.
Spannungsabbau:
EDM schneidet durch Hitze. Obwohl die wärmebeeinflusste Zone klein ist, kann das Herausschneiden eines großen Stücks aus einem spannungsbehafteten Materialblock dazu führen, dass er sich verzieht und den Draht “einklemmt”. Tipp: Materialien vor dem EDM wärmebehandeln und doppelt anlassen, um sie zu stabilisieren.
Branchenanwendungen
Werkzeug- und Formenbau
Der primäre Einsatzbereich der Drahterosion. Herstellung von Hartmetall-Stanzmatrizen, Extrusionsmatrizen und Schneidwerkzeugen mit Nullspalt für die Stanzindustrie.
Luft- und Raumfahrt
Schneiden exotischer Superlegierungen (Inconel, Hastelloy) für Turbinen-Tannenbaumfußnuten und Kraftstoffsystemkomponenten, bei denen Fräswerkzeuge versagen würden.
Medizinprodukte
Herstellung komplexer chirurgischer Instrumente und Implantate aus Titan und Edelstahl, bei denen gratfreie Kanten zwingend erforderlich sind.
Automobilindustrie
Prototyping komplexer Zahnräder und Verzahnungen aus gehärtetem Stahl für Getriebetests, ohne teure Wälzfräswerkzeuge zu benötigen.