
+86-188-7042-1176
project@jcproto.com
Пн-Пт: 8:00-18:00 (GMT+8)
EN
Сертифицировано по ISO 9001:2015
Проволочно-вырезной электроэрозионный станок
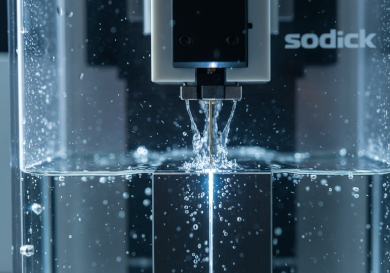
Электроэрозионная обработка проволокой (Wire EDM) — это бесконтактный процесс съёма материала, при котором тонкая электрически заряженная проволока (обычно латунная) разрушает токопроводящие материалы. В отличие от традиционного фрезерования, Wire EDM не оказывает механического усилия на деталь, что делает его идеальным для обработки чрезвычайно хрупких деталей или закалённых материалов (до 70 HRC) без деформации.
В Jucheng Precision мы используем передовые электроэрозионные станки Sodick и Fanuc. Мы специализируемся на изготовлении сложных контуров, экструзионных фильер с жёсткими допусками и сложных медицинских компонентов, требующих точности до +/- 0,002 мм. Наши 4-осевые возможности также позволяют вырезать конусы для углов уклона пресс-форм или деталей с переменной геометрией.
Ключевые характеристики
| Характеристика | Технический диапазон | Примечание |
|---|---|---|
| Макс. размер детали | 600 мм x 400 мм x 300 мм | Зависит от хода ванны |
| Точность обработки | +/- 0,002 мм (2 микрона) | Возможность ультраточной обработки |
| Шероховатость поверхности (Ra) | До 0,4 мкм (зеркальная EDM) | Устраняет необходимость полировки |
| Диаметр проволоки | 0,10 мм – 0,30 мм | 0,25 мм — стандарт |
| Мин. радиус угла | 0,06 мм | Ограничено диаметром проволоки |
| Совместимые материалы | Только токопроводящие материалы | Сталь, титан, твердый сплав, медь |
| Угол конусности | До +/- 30 градусов | Для 4-осевой резки |
Стратегии резки
| Стратегия | Описание | Ключевые преимущества и области применения |
|---|---|---|
| 2-осевое контурное фрезерование | Проволока остается вертикальной (90°) для резки прямых стенок, отверстий или профилей через блок. | Преимущество: Идеальная вертикальность и прямолинейность. Применение: Шестерни, шлицы, вырубные штампы, сквозные отверстия. |
| 4-осевая конусная резка | Верхний и нижний направляющие проволоки перемещаются независимо для резки наклонных стенок или различных форм сверху/снизу. | Преимущество: Создает сложные геометрии, такие как конусы или литейные уклоны. Применение: Стержни литьевых форм, экструзионные фильеры, сопла. |
| Чистовое электроэрозионное вырезание | Несколько проходов (черновой рез с последующими лёгкими чистовыми проходами) для повышения точности и качества поверхности. | Преимущество: Достигает “зеркальной” чистоты поверхности и допусков микронного уровня. Применение: Высокоточные измерительные приборы, аэрокосмическое приборостроение. |
| Пакетное вырезание | Укладка нескольких тонких металлических листов в пакет и их одновременная резка. | Преимущество: Чрезвычайно эффективно для крупносерийного производства листовых металлических деталей. Применение: Шихтовые пластины для электродвигателей, прокладки, кронштейны. |
Рекомендации по проектированию для электроэрозионной резки проволокой
Только электропроводные материалы:
Электроэрозионная резка проволокой требует, чтобы заготовка проводила электричество. Мы можем резать закалённую сталь, титан, карбид вольфрама и латунь. Мы не можем резать пластмассы, керамику (если она не электропроводна) или дерево.
Радиусы внутренних углов:
Проволока имеет диаметр (обычно 0,25 мм), поэтому острые внутренние углы невозможны. Минимальный радиус равен радиусу проволоки + искровому зазору (прибл. 0,135 мм). Совет: Проектируйте внутренние углы с определённым радиусом, а не “острыми”.”
Стартовые отверстия:
Чтобы вырезать внутренний элемент (например, отверстие внутри блока), сначала необходимо просверлить “стартовое отверстие”, чтобы продеть проволоку. Совет: При обработке закалённой стали предварительно просверлите стартовые отверстия до термообработки, или мы можем использовать наш “Hole Popper” (электроэрозионный сверлильный станок).
Снятие напряжений:
Электроэрозионная обработка режет за счёт нагрева. Хотя зона термического влияния невелика, вырезание крупного фрагмента из блока напряжённого материала может привести к его деформации и “защемлению” проволоки. Совет: Проводите термообработку и двойной отпуск материалов перед электроэрозионной обработкой для их стабилизации.
Отраслевое применение
Изготовление инструмента и пресс-форм
Основное применение проволочно-вырезной электроэрозионной обработки. Изготовление твердосплавных вырубных штампов, экструзионных фильер и вырубных инструментов с нулевым зазором для штамповочной промышленности.
Аэрокосмическая промышленность
Резка экзотических суперсплавов (Inconel, Hastelloy) для ёлочных замковых пазов турбинных лопаток и компонентов топливной системы, где фрезерные инструменты не справляются.
Медицинские изделия
Изготовление сложных хирургических инструментов и имплантатов из титана и нержавеющей стали, где обязательны кромки без заусенцев.
Автомобилестроение
Прототипирование сложных зубчатых колёс и шлицев из закалённой стали для испытаний трансмиссий без необходимости в дорогостоящей зубофрезерной оснастке.