
+86-188-7042-1176
project@jcproto.com
Lun-Vie: 8am-6pm (GMT+8)
ES
Certificado ISO 9001:2015
Electroerosión por hilo
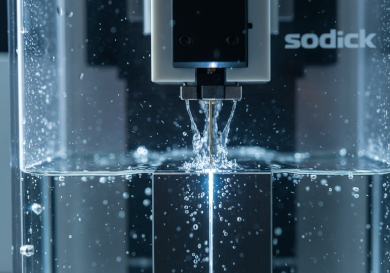
El mecanizado por electroerosión de hilo (Wire EDM) es un proceso de sustracción sin contacto que utiliza un hilo delgado con carga eléctrica (generalmente de latón) para erosionar materiales conductores. A diferencia del fresado tradicional, el Wire EDM no ejerce ninguna fuerza mecánica sobre la pieza, lo que lo hace ideal para mecanizar piezas extremadamente frágiles o materiales endurecidos (hasta 70 HRC) sin distorsión.
En Jucheng Precision, operamos máquinas avanzadas de Wire EDM Sodick y Fanuc. Nos especializamos en la producción de contornos intrincados, matrices de extrusión de tolerancias ajustadas y componentes médicos complejos que requieren una precisión de hasta +/- 0,002 mm. Nuestras capacidades de 4 ejes también nos permiten cortar conicidades para ángulos de desmoldeo de moldes o piezas de geometría variable.
Especificaciones clave
| Especificación | Rango técnico | Nota |
|---|---|---|
| Tamaño máximo de pieza | 600 mm x 400 mm x 300 mm | Depende del recorrido del tanque |
| Tolerancia de mecanizado | +/- 0,002 mm (2 micras) | Capacidad de ultra precisión |
| Rugosidad superficial (Ra) | Hasta 0,4 µm (EDM de espejo) | Elimina la necesidad de pulido |
| Diámetro del alambre | 0,10 mm – 0,30 mm | 0,25 mm es estándar |
| Radio de esquina mín. | 0,06 mm | Limitado por el diámetro del alambre |
| Materiales compatibles | Solo materiales conductores | Acero, titanio, carburo, cobre |
| Ángulo de conicidad | Hasta +/- 30 grados | Para corte de 4 ejes |
Estrategias de corte
| Estrategia | Descripción | Beneficios clave y aplicaciones |
|---|---|---|
| Contorneado de 2 ejes | El alambre permanece vertical (90°) para cortar paredes rectas, agujeros o perfiles a través de un bloque. | Beneficio: Verticalidad y rectitud perfectas. Aplicación: Engranajes, estrías, matrices de punzonado, agujeros pasantes. |
| Corte cónico de 4 ejes | Las guías de alambre superior e inferior se mueven de forma independiente para cortar paredes inclinadas o diferentes formas en la parte superior/inferior. | Beneficio: Crea geometrías complejas como conos o ángulos de desmoldeo. Aplicación: Núcleos de moldes de inyección, matrices de extrusión, boquillas. |
| Corte de acabado | Múltiples pasadas (corte desbastador seguido de pasadas de acabado ligero) para mejorar la precisión y el acabado superficial. | Beneficio: Logra acabados “espejo” y tolerancias a nivel de micras. Aplicación: Calibres de alta precisión, instrumentación aeroespacial. |
| Corte apilado | Apilar varias láminas finas de metal y cortarlas simultáneamente. | Beneficio: Extremadamente eficiente para piezas de chapa metálica de gran volumen. Aplicación: Laminaciones para motores, calzas, soportes. |
Directrices de diseño para electroerosión por hilo
Solo materiales conductores:
La electroerosión por hilo requiere que la pieza de trabajo conduzca electricidad. Podemos cortar acero endurecido, titanio, carburo de tungsteno y latón. No podemos cortar plásticos, cerámicas (a menos que sean conductoras) ni madera.
Radios de esquinas internas:
El hilo tiene un diámetro (normalmente 0,25 mm), por lo que las esquinas internas afiladas son imposibles. El radio mínimo es el radio del hilo + la separación de chispa (aprox. 0,135 mm). Consejo: Diseñe las esquinas internas con un radio específico en lugar de “afiladas”.”
Agujeros de inicio:
Para cortar una característica interna (como un agujero dentro de un bloque), primero debemos taladrar un “agujero de inicio” para enhebrar el alambre a través de él. Consejo: Si se mecaniza acero endurecido, taladre previamente los agujeros de inicio antes del tratamiento térmico, o podemos usar nuestro “Hole Popper” (taladro por EDM).
Alivio de tensiones:
El EDM corta por calor. Aunque la zona afectada por el calor es pequeña, cortar un gran bloque de material tensionado puede hacer que se deforme y “pellizque” el alambre. Consejo: Realice el tratamiento térmico y el doble revenido de los materiales antes del EDM para estabilizarlos.
Aplicaciones industriales
Fabricación de herramientas y troqueles
El uso principal del EDM de hilo. Fabricación de punzones de carburo, matrices de extrusión y herramientas de corte con holgura cero para las industrias de estampado.
Aeroespacial
Corte de superaleaciones exóticas (Inconel, Hastelloy) para ranuras de raíz de cola de milano de turbinas y componentes del sistema de combustible donde las herramientas de fresado fallarían.
Dispositivos médicos
Fabricación de instrumentos quirúrgicos e implantes intrincados de titanio y acero inoxidable donde los bordes sin rebabas son obligatorios.
Automoción
Creación de prototipos de engranajes y estrías complejos de acero endurecido para pruebas de transmisión sin necesidad de costosas herramientas de tallado.