
+86-188-7042-1176
project@jcproto.com
Seg-Sex: 8h-18h (GMT+8)
PT
Certificado ISO 9001:2015
EDM a Fio
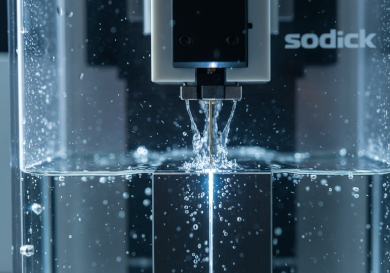
A Usinagem por Descarga Elétrica a Fio (Wire EDM) é um processo subtrativo sem contato que utiliza um fio fino eletricamente carregado (geralmente de latão) para erodir materiais condutivos. Diferente da fresagem tradicional, a Wire EDM exerce força mecânica zero sobre a peça, tornando-a ideal para usinar peças extremamente frágeis ou materiais endurecidos (até 70 HRC) sem distorção.
Na Jucheng Precision, operamos máquinas avançadas de Wire EDM Sodick e Fanuc. Somos especializados na produção de contornos intrincados, matrizes de extrusão com tolerâncias apertadas e componentes médicos complexos que exigem precisão de até +/- 0,002 mm. Nossas capacidades de 4 eixos também nos permitem cortar conicidades para ângulos de saída de moldes ou peças de geometria variável.
Especificações Principais
| Especificação | Faixa Técnica | Observação |
|---|---|---|
| Tamanho Máx. da Peça | 600 mm x 400 mm x 300 mm | Depende do curso do tanque |
| Tolerância de Usinagem | +/- 0,002 mm (2 mícrons) | Capacidade de ultraprecisão |
| Rugosidade Superficial (Ra) | Até 0,4 µm (EDM Espelhado) | Elimina a necessidade de polimento |
| Diâmetro do Fio | 0,10 mm – 0,30 mm | 0,25 mm é o padrão |
| Raio de Canto Mín. | 0,06 mm | Limitado pelo diâmetro do fio |
| Materiais compatíveis | Apenas Materiais Condutores | Aço, Titânio, Metal Duro, Cobre |
| Ângulo de Conicidade | Até +/- 30 graus | Para corte de 4 eixos |
Estratégias de Corte
| Estratégia | Descrição | Principais Benefícios e Aplicações |
|---|---|---|
| Contorno de 2 Eixos | O fio permanece vertical (90°) para cortar paredes retas, furos ou perfis através de um bloco. | Benefício: Verticalidade e retidão perfeitas. Aplicação: Engrenagens, estrias, matrizes de estampagem, furos passantes. |
| Corte Cônico de 4 Eixos | Os guias de fio superior e inferior movem-se independentemente para cortar paredes inclinadas ou formas diferentes na parte superior/inferior. | Benefício: Cria geometrias complexas como cones ou ângulos de saída de molde. Aplicação: Machos de moldes de injeção, matrizes de extrusão, bicos. |
| Corte de acabamento | Múltiplas passagens (corte de desbaste seguido de passagens leves de acabamento) para melhorar a precisão e o acabamento superficial. | Benefício: Alcança acabamentos “espelhados” e tolerâncias de nível micron. Aplicação: Medidores de alta precisão, instrumentação aeroespacial. |
| Corte empilhado | Empilhar várias chapas finas de metal e cortá-las simultaneamente. | Benefício: Extremamente eficiente para peças de chapa metálica em grande volume. Aplicação: Laminações para motores, calços, suportes. |
Diretrizes de projeto para Wire EDM
Somente materiais condutores:
O Wire EDM exige que a peça conduza eletricidade. Podemos cortar Aço Temperado, Titânio, Carboneto de Tungstênio e Latão. Nós não podemos cortar plásticos, cerâmicas (a menos que condutoras) ou madeira.
Raios de Cantos Internos:
O fio tem um diâmetro (geralmente 0,25 mm), portanto cantos internos vivos são impossíveis. O raio mínimo é Raio do Fio + Folga de Faísca (aprox. 0,135 mm). Dica: Projete cantos internos com um raio específico em vez de “vivos”.”
Furos iniciais:
Para cortar um recurso interno (como um furo dentro de um bloco), devemos primeiro perfurar um “furo inicial” para passar o fio. Dica: Se usinar aço temperado, pré-perfure os furos iniciais antes do tratamento térmico, ou podemos usar nosso “Hole Popper” (Furadeira EDM).
Alívio de tensões:
O EDM corta por calor. Embora a zona afetada pelo calor seja pequena, cortar um grande bloco de material tensionado pode causar empenamento e “pinçamento” do fio. Dica: Faça o tratamento térmico e o duplo revenimento dos materiais antes do EDM para estabilizá-los.
Aplicações industriais
Fabricação de Ferramentas e Moldes
O uso principal do EDM a fio. Fabricação de matrizes de punção de metal duro, matrizes de extrusão e ferramentas de corte com folga zero para as indústrias de estampagem.
Aeroespacial
Corte de superligas exóticas (Inconel, Hastelloy) para ranhuras de raiz de fita de turbina e componentes de sistemas de combustível onde ferramentas de fresagem falhariam.
Dispositivos Médicos
Fabricação de instrumentos cirúrgicos e implantes intrincados em Titânio e Aço Inoxidável, onde bordas sem rebarbas são obrigatórias.
Automotivo
Prototipagem de engrenagens e estrias complexas em aço temperado para testes de transmissão sem a necessidade de ferramentas de fresamento de engrenagens caras.