
+86-188-7042-1176
project@jcproto.com
الإثنين-الجمعة: 8ص-6م (GMT+8)
EN
معتمد ISO 9001:2015
القطع بالسلك EDM
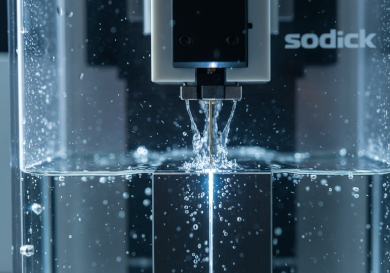
التشغيل الكهربائي بالتفريغ السلكي (Wire EDM) هو عملية طرح غير تلامسية تستخدم سلكًا رفيعًا مشحونًا كهربائيًا (عادةً من النحاس الأصفر) لتآكل المواد الموصلة. على عكس التفريز التقليدي، لا يبذل التشغيل الكهربائي بالتفريغ السلكي أي قوة ميكانيكية على القطعة، مما يجعله مثاليًا لتصنيع الأجزاء شديدة الهشاشة أو المواد المقسّاة (حتى 70 HRC) دون تشوه.
في Jucheng Precision، نشغّل آلات Wire EDM متقدمة من Sodick وFanuc. نحن متخصصون في إنتاج المحيطات المعقدة، وقوالب البثق ذات التفاوتات الضيقة، والمكونات الطبية المعقدة التي تتطلب دقة تصل إلى +/- 0.002 مم. كما تتيح لنا قدراتنا رباعية المحاور قطع الأشكال المخروطية لزوايا سحب القوالب أو الأجزاء ذات الهندسة المتغيرة.
المواصفات الرئيسية
| المواصفات | النطاق الفني | ملاحظة |
|---|---|---|
| أقصى حجم للقطعة | 600 مم × 400 مم × 300 مم | يعتمد على حركة الخزان |
| تفاوت التصنيع | +/- 0.002 مم (2 ميكرون) | قدرة فائقة الدقة |
| خشونة السطح (Ra) | حتى 0.4 ميكرومتر (التشغيل الكهربائي بالتفريغ السلكي المرآوي) | يلغي الحاجة إلى التلميع |
| قطر السلك | 0.10 مم – 0.30 مم | 0.25 مم هو المعيار |
| الحد الأدنى لنصف قطر الزاوية | 0.06 مم | محدود بقطر السلك |
| المواد المتوافقة | مواد موصلة فقط | الفولاذ والتيتانيوم والكربيد والنحاس |
| زاوية الاستدقاق | حتى +/- 30 درجة | للقص رباعي المحاور |
استراتيجيات القص
| الاستراتيجية | الوصف | الفوائد والتطبيقات الرئيسية |
|---|---|---|
| التفريز الكنتوري ثنائي المحاور | يبقى السلك عموديًا (90°) لقطع الجدران المستقيمة أو الثقوب أو الملامح عبر الكتلة. | الفائدة: عمودية واستقامة مثالية. التطبيق: التروس والمحازيب وقوالب الثقب والثقوب النافذة. |
| القص المخروطي رباعي المحاور | تتحرك أدلة السلك العلوية والسفلية بشكل مستقل لقطع الجدران المائلة أو أشكال مختلفة في الأعلى/الأسفل. | الفائدة: ينشئ أشكالًا هندسية معقدة مثل المخاريط أو مسحوبات القوالب. التطبيق: قلوب قوالب الحقن وقوالب البثق والفوهات. |
| قطع الكشط | تمريرات متعددة (قطع خشن يتبعه تمريرات تشطيب خفيفة) لتحسين الدقة وجودة السطح. | الفائدة: يحقق تشطيبات “المرآة” وتفاوتات بمستوى الميكرون. التطبيق: مقاييس عالية الدقة، أجهزة قياس الطيران. |
| القطع المكدس | تكديس عدة صفائح معدنية رقيقة وقطعها في وقت واحد. | الفائدة: فعّال للغاية لأجزاء الصفائح المعدنية عالية الحجم. التطبيق: صفائح التصفيح للمحركات، والحشوات، والحوامل. |
إرشادات التصميم للقطع بالأسلاك الكهربائية (Wire EDM)
المواد الموصلة فقط:
يتطلب القطع بالأسلاك الكهربائية (Wire EDM) أن تكون قطعة العمل موصلة للكهرباء. يمكننا قطع الفولاذ المقسى، والتيتانيوم، وكربيد التنجستن، والنحاس الأصفر. لا يمكننا قطع البلاستيك أو السيراميك (ما لم يكن موصلاً) أو الخشب.
أنصاف أقطار الزوايا الداخلية:
يبلغ قطر السلك (عادةً 0.25 مم)، لذا فإن الزوايا الداخلية الحادة مستحيلة. الحد الأدنى لنصف القطر هو نصف قطر السلك + فجوة الشرارة (حوالي 0.135 مم). نصيحة: صمم الزوايا الداخلية بنصف قطر محدد بدلاً من “حاد”.”
بدء الثقوب:
لقطع ميزة داخلية (مثل ثقب داخل كتلة)، يجب أولاً حفر “ثقب بداية” لتمرير السلك من خلاله. نصيحة: إذا كانت المعالجة على فولاذ مقسى، فاحفر ثقوب البداية مسبقاً قبل المعالجة الحرارية، أو يمكننا استخدام “Hole Popper” (EDM Drill) الخاص بنا.
تخفيف الإجهاد:
يقطع EDM بالحرارة. على الرغم من أن منطقة التأثر الحراري صغيرة، فإن قطع جزء كبير من كتلة مادة مجهدة يمكن أن يتسبب في انحنائها و“قرص” السلك. نصيحة: عالج حرارياً وثنِّي التطبيع للمواد قبل EDM لتثبيتها.
تطبيقات الصناعة
صناعة القوالب والأدوات
الاستخدام الأساسي لـ Wire EDM. تصنيع قوالب ثقب الكربيد، وقوالب البثق، وأدوات القطع الفارغ بدون خلوص لصناعات الختم.
الفضاء الجوي
قطع السبائك الفائقة الغريبة (Inconel، Hastelloy) لفتحات جذور شجرة التنوب في التوربينات ومكونات نظام الوقود حيث تفشل أدوات التفريز.
الأجهزة الطبية
تصنيع أدوات جراحية معقدة وغرسات من التيتانيوم والفولاذ المقاوم للصدأ حيث تكون الحواف الخالية من النتوءات إلزامية.
السيارات
نمذجة التروس والخطوط المعقدة من الفولاذ المقسى لاختبار ناقل الحركة دون الحاجة إلى أدوات الترسيب المكلفة.