
+86-188-7042-1176
project@jcproto.com
Lun-Ven : 8h-18h (GMT+8)
EN
Certifié ISO 9001:2015
Électroérosion au fil
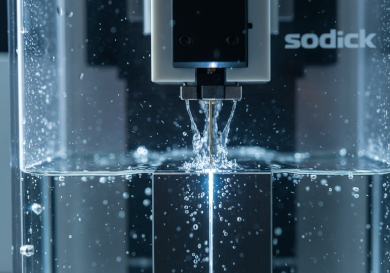
L'usinage par électroérosion à fil (Wire EDM) est un procédé de soustraction sans contact qui utilise un fil fin chargé électriquement (généralement en laiton) pour éroder les matériaux conducteurs. Contrairement au fraisage traditionnel, l'électroérosion à fil n'exerce aucune force mécanique sur la pièce, ce qui la rend idéale pour l'usinage de pièces extrêmement fragiles ou de matériaux trempés (jusqu'à 70 HRC) sans déformation.
Chez Jucheng Precision, nous exploitons des machines d'électroérosion à fil avancées Sodick et Fanuc. Nous sommes spécialisés dans la production de contours complexes, de filières d'extrusion à tolérances serrées et de composants médicaux complexes nécessitant une précision pouvant atteindre +/- 0,002 mm. Nos capacités 4 axes nous permettent également de découper des dépouilles pour les angles de démoulage de moules ou des pièces à géométrie variable.
Spécifications clés
| Spécification | Plage technique | Remarque |
|---|---|---|
| Taille max. de pièce | 600 mm x 400 mm x 300 mm | Dépend de la course de la cuve |
| Tolérance d'usinage | +/- 0,002 mm (2 microns) | Capacité d'ultra-précision |
| Rugosité de surface (Ra) | Jusqu'à 0,4 µm (EDM miroir) | Élimine le besoin de polissage |
| Diamètre du fil | 0,10 mm – 0,30 mm | 0,25 mm est la norme |
| Rayon d'angle minimal | 0,06 mm | Limité par le diamètre du fil |
| Matériaux compatibles | Matériaux conducteurs uniquement | Acier, titane, carbure, cuivre |
| Angle de dépouille | Jusqu'à +/- 30 degrés | Pour la découpe 4 axes |
Stratégies de découpe
| Stratégie | Description | Principaux avantages et applications |
|---|---|---|
| Contournage 2 axes | Le fil reste vertical (90°) pour découper des parois droites, des trous ou des profils à travers un bloc. | Avantage : Verticalité et rectitude parfaites. Application : Engrenages, cannelures, matrices de poinçonnage, trous débouchants. |
| Découpe conique 4 axes | Les guides-fils supérieur et inférieur se déplacent indépendamment pour découper des parois inclinées ou des formes différentes en haut/en bas. | Avantage : Crée des géométries complexes comme des cônes ou des dépouilles de moule. Application : Noyaux de moules d'injection, filières d'extrusion, buses. |
| Découpe de finition | Passes multiples (ébauche suivie de passes de finition légères) pour améliorer la précision et l'état de surface. | Avantage : Permet d'obtenir des finitions “ miroir ” et des tolérances au niveau du micron. Application : Jauges de haute précision, instrumentation aérospatiale. |
| Découpe empilée | Empiler plusieurs fines feuilles de métal et les découper simultanément. | Avantage : Extrêmement efficace pour les pièces de tôle en grande série. Application : Tôles magnétiques pour moteurs, cales, équerres. |
Directives de conception pour l'usinage par électroérosion à fil
Matériaux conducteurs uniquement :
L'électroérosion à fil exige que la pièce conduise l'électricité. Nous pouvons découper de l'acier trempé, du titane, du carbure de tungstène et du laiton. Nous ne pouvons pas découper les plastiques, les céramiques (sauf si conductrices) ou le bois.
Rayons des angles internes :
Le fil a un diamètre (généralement 0,25 mm), donc les angles internes vifs sont impossibles. Le rayon minimal est Rayon du fil + Écart d'étincelle (env. 0,135 mm). Conseil : Concevez les angles internes avec un rayon spécifique plutôt que “ vif ”.”
Perçage de trous de départ :
Pour découper une forme interne (comme un trou à l'intérieur d'un bloc), nous devons d'abord percer un “ trou de départ ” pour y passer le fil. Conseil : Si nous usinons de l'acier trempé, pré-percez les trous de départ avant le traitement thermique, ou nous pouvons utiliser notre “ Hole Popper ” (perceuse EDM).
Relâchement des contraintes :
L'EDM coupe par la chaleur. Bien que la zone affectée thermiquement soit réduite, découper un gros morceau dans un bloc de matériau sous contrainte peut le faire gauchir et “ pincer ” le fil. Conseil : Effectuez le traitement thermique et le double revenu des matériaux avant l'EDM pour les stabiliser.
Applications industrielles
Fabrication d'outils et de matrices
L'utilisation principale de l'EDM à fil. Fabrication de matrices de poinçonnage en carbure, de filières d'extrusion et d'outils de découpe avec un jeu nul pour les industries de l'estampage.
Aérospatiale
Découpe de superalliages exotiques (Inconel, Hastelloy) pour les rainures de pied de sapin des turbines et les composants de systèmes de carburant, là où les outils de fraisage échoueraient.
Dispositifs médicaux
Fabrication d'instruments chirurgicaux et d'implants complexes en titane et en acier inoxydable, où des bords sans bavure sont indispensables.
Automobile
Prototypage d'engrenages et de cannelures complexes en acier trempé pour des essais de transmission, sans nécessiter d'outillage de taillage coûteux.