
+86-188-7042-1176
project@jcproto.com
Lun-Ven: 8:00-18:00 (GMT+8)
EN
Certificato ISO 9001:2015
Elettroerosione a filo
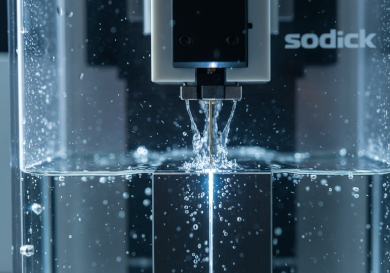
L'elettroerosione a filo (Wire EDM) è un processo di sottrazione senza contatto che utilizza un filo sottile caricato elettricamente (solitamente in ottone) per erodere materiali conduttivi. A differenza della fresatura tradizionale, l'elettroerosione a filo non esercita alcuna forza meccanica sul pezzo, rendendola ideale per la lavorazione di parti estremamente fragili o materiali induriti (fino a 70 HRC) senza distorsioni.
Presso Jucheng Precision, utilizziamo macchine avanzate di elettroerosione a filo Sodick e Fanuc. Siamo specializzati nella produzione di contorni intricati, stampi per estrusione a tolleranze strette e componenti medicali complessi che richiedono una precisione fino a +/- 0,002 mm. Le nostre capacità a 4 assi ci consentono inoltre di tagliare smussi per angoli di sformo degli stampi o parti con geometria variabile.
Specifiche principali
| Specifica | Intervallo tecnico | Nota |
|---|---|---|
| Dimensione massima del pezzo | 600 mm x 400 mm x 300 mm | Dipende dalla corsa della vasca |
| Tolleranza di lavorazione | +/- 0,002 mm (2 micron) | Capacità di altissima precisione |
| Rugosità superficiale (Ra) | Fino a 0,4 µm (EDM a specchio) | Elimina la necessità di lucidatura |
| Diametro del filo | 0,10 mm – 0,30 mm | 0,25 mm è lo standard |
| Raggio minimo dell'angolo | 0,06 mm | Limitato dal diametro del filo |
| Materiali compatibili | Solo materiali conduttivi | Acciaio, titanio, carburo, rame |
| Angolo di rastremazione | Fino a +/- 30 gradi | Per taglio a 4 assi |
Strategie di taglio
| Strategia | Descrizione | Vantaggi e applicazioni principali |
|---|---|---|
| Contornatura a 2 assi | Il filo rimane verticale (90°) per tagliare pareti dritte, fori o profili attraverso un blocco. | Vantaggio: Verticalità e rettilineità perfette. Applicazione: Ingranaggi, scanalature, stampi per punzonatura, fori passanti. |
| Taglio rastremato a 4 assi | Le guide filo superiore e inferiore si muovono indipendentemente per tagliare pareti inclinate o forme diverse su superiore/inferiore. | Vantaggio: Crea geometrie complesse come coni o spoglie per stampi. Applicazione: Anime per stampi a iniezione, filiere per estrusione, ugelli. |
| Taglio di finitura | Passaggi multipli (taglio di sgrossatura seguito da passaggi leggeri di finitura) per migliorare la precisione e la finitura superficiale. | Vantaggio: Raggiunge finiture “a specchio” e tolleranze a livello di micron. Applicazione: Calibri di alta precisione, strumentazione aerospaziale. |
| Taglio impilato | Impilare più lamiere sottili di metallo e tagliarle contemporaneamente. | Vantaggio: Estremamente efficiente per parti in lamiera ad alto volume. Applicazione: Laminazioni per motori, spessori, staffe. |
Linee guida di progettazione per l'EDM a filo
Solo materiali conduttivi:
L'EDM a filo richiede che il pezzo conduca elettricità. Possiamo tagliare acciaio temprato, titanio, carburo di tungsteno e ottone. Non possiamo tagliare plastica, ceramica (a meno che non sia conduttiva) o legno.
Raggi degli Angoli Interni:
Il filo ha un diametro (solitamente 0,25 mm), quindi gli angoli interni acuti sono impossibili. Il raggio minimo è Raggio del filo + Distanza di scarica (circa 0,135 mm). Suggerimento: Progettare gli angoli interni con un raggio specifico anziché “acuti”.”
Fori di avvio:
Per tagliare una caratteristica interna (come un foro all'interno di un blocco), dobbiamo prima praticare un “foro di avvio” per far passare il filo. Suggerimento: Se si lavora acciaio temprato, pre-forare i fori di avvio prima del trattamento termico, oppure possiamo utilizzare il nostro “Hole Popper” (trapano EDM).
Rilassamento delle tensioni:
L'EDM taglia tramite calore. Sebbene la zona termicamente alterata sia ridotta, tagliare una grande porzione da un blocco di materiale sollecitato può causarne la deformazione e il “pizzicamento” del filo. Suggerimento: Trattare termicamente e sottoporre a doppio rinvenimento i materiali prima dell'EDM per stabilizzarli.
Applicazioni industriali
Costruzione di stampi e attrezzature
L'uso principale dell'EDM a filo. Fabbricazione di stampi a punzone in metallo duro, filiere per estrusione e utensili da tranciatura con gioco zero per l'industria dello stampaggio.
Aerospaziale
Taglio di superleghe esotiche (Inconel, Hastelloy) per cave a pino delle palette delle turbine e componenti del sistema di alimentazione, dove gli utensili da fresatura fallirebbero.
Dispositivi medici
Produzione di strumenti chirurgici e impianti intricati in titanio e acciaio inossidabile, dove i bordi privi di bava sono obbligatori.
Automotive
Prototipazione di ingranaggi e scanalature complessi in acciaio temprato per test di trasmissione senza necessità di costose attrezzature per dentatura.