
Die Oberflächenprofil-Toleranz definiert eine zulässige Zone um eine theoretisch exakte Oberfläche. Um sie für die Abnahme zu nutzen, müssen Zeichnung, Nenngeometrie, Bezugsbeziehungen und Messplan dieselbe Anforderung beschreiben. Eine Farbkarte oder eine einzelne gemeldete Abweichung ist nicht ausreichend, wenn Lieferant und Kunde unterschiedliche CAD-Revisionen oder unterschiedliche Ausrichtungen verwendet haben.
Bei einem bearbeiteten Teil mit einem gekrümmten Gehäuse, einem überblendeten Durchgang oder einer geformten Kontaktfläche liegt die Hauptherausforderung oft in der Übergabe von der Konstruktion zur Prüfung. Die Toleranz mag für den Konstrukteur klar sein, lässt jedoch Fragen offen, welche Oberfläche gesteuert wird, wie das Teil ausgerichtet wird und welcher Bereich gemessen werden muss.
Beginnen Sie mit einer gesteuerten Nennoberfläche
Identifizieren Sie das CAD-Modell oder die Grundgeometrie, die das wahre Profil festlegt, und verknüpfen Sie es mit der Zeichnungsrevision. Ein Lieferant sollte nicht entscheiden müssen, welches von mehreren exportierten Modellen maßgeblich ist. Wird ein vereinfachtes Fertigungsmodell bereitgestellt, klären Sie, ob es nur die Darstellung oder die für die Prüfung verwendete Nenngeometrie ändert.
Die Oberflächenbegrenzung ist ebenso wichtig. Geben Sie an, ob die Steuerung für eine einzelne Fläche, eine zusammenhängende Gruppe von Flächen oder einen anderen definierten Umfang gilt. Übergänge, Kantenübergänge und angrenzende Oberflächen sollten nicht allein deshalb ein- oder ausgeschlossen werden, weil ein CAD-System sie zufällig in Flächen unterteilt.
Dies ist besonders nützlich bei der Erörterung von Fünf-Achsen-Fräsen komplexer Oberflächen. Werkzeugzugang und Programmierung können um mehrere Bereiche herum organisiert sein, während die funktionale Anforderung für eine durchgehende Oberfläche gilt. Fertigungsunterteilungen dürfen die Abnahmegrenze nicht stillschweigend neu definieren.
Entscheiden Sie, wie das Teil ausgerichtet werden darf
Das Profil kann mit oder ohne Bezugsangaben spezifiziert werden. Die vollständige Angabe bestimmt, ob die Bewertung nur die Form betrifft oder auch die Oberfläche relativ zu einem Bezugssystem einschränkt. Die Angabe von Bezügen ändert, welche Anpassungen zulässig sind, wenn das gemessene Teil mit der Nenngeometrie verglichen wird.
Eine freie Best-Fit-Anpassung sucht eine Ausrichtung, die gemessene Abweichungen gemäß ihren Anpassungsregeln reduziert. Das kann zur Diagnose der Form nützlich sein, darf jedoch eine erforderliche Bezugsausrichtung nicht ersetzen. Andernfalls kann die Analyse das Teil auf Weisen verschieben, die die Baugruppe nicht zulassen würde, und so einen Lage- oder Orientierungsfehler verschleiern.
Betrachten Sie eine illustrative konturierte Abdeckung, die in einer Baugruppe durch eine Montagefläche und zwei Positioniermerkmale positioniert wird. Ihre Kontur kann nach uneingeschränkter Anpassung gut mit der Nennform übereinstimmen, während sie relativ zu diesen Positioniermerkmalen falsch sitzt. Ein günstiger Formvergleich würde dann eine andere Frage beantworten als die, ob die montierte Abdeckung die geforderte Position einnimmt.
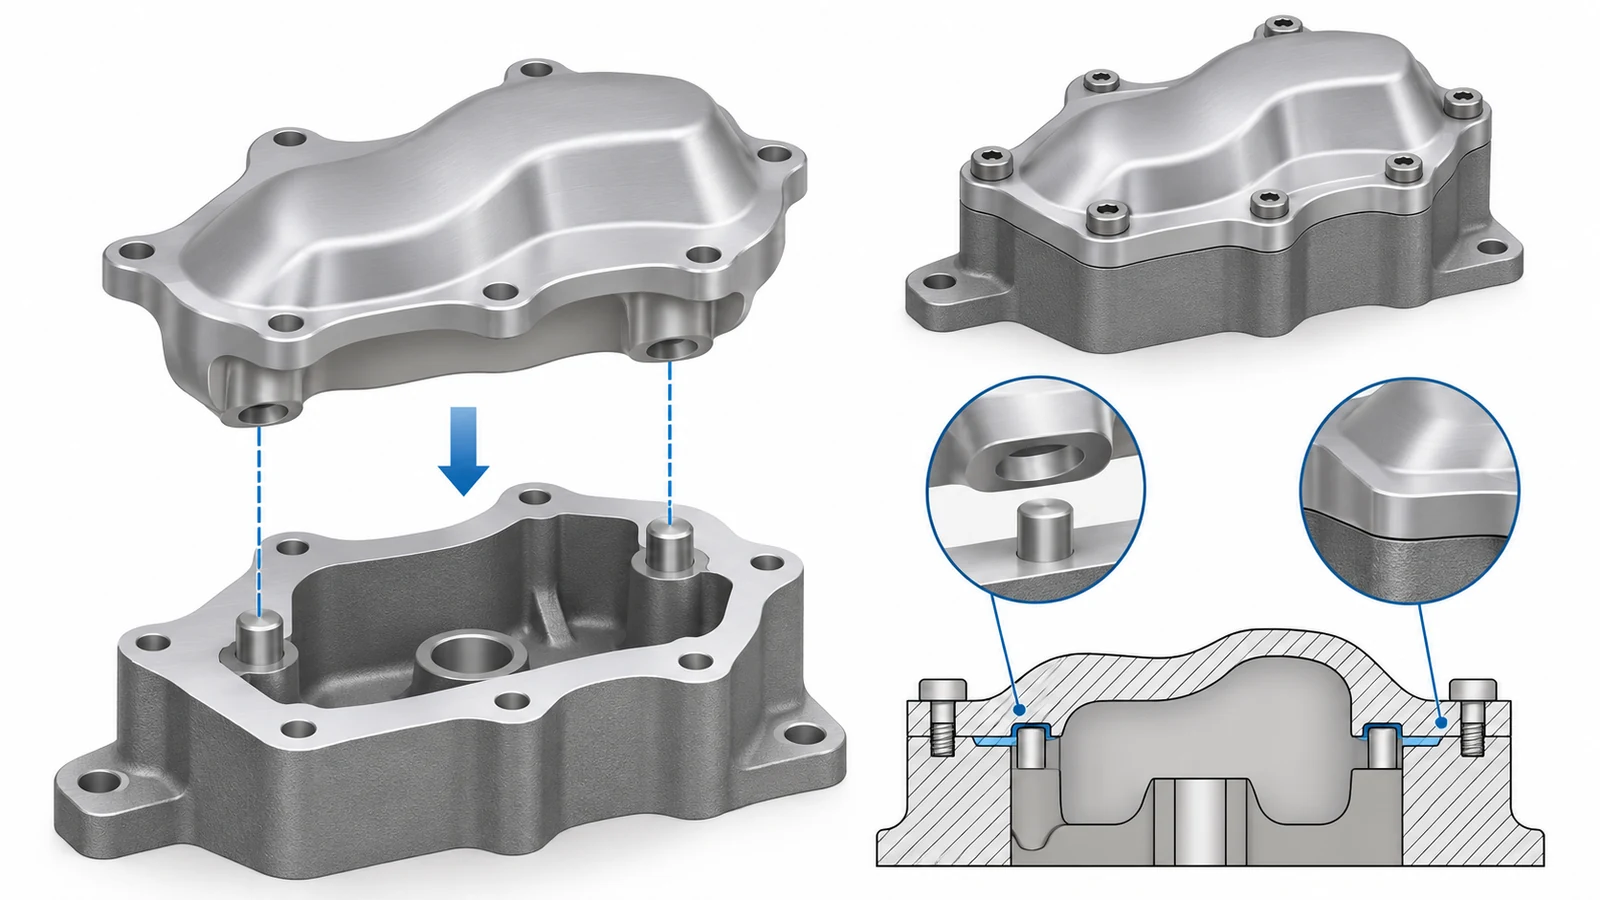
Die Bezugseinstellung sollte auch berücksichtigen, wie das Teil ohne unbeabsichtigte Verformung gelagert wird. Ist die Einspannung Teil der Spezifikation, dokumentieren Sie sie. Ist sie es nicht, kann eine Vorrichtung, die eine flexible Oberfläche zum Nennwert hin zieht, das berichtete Ergebnis irreführend machen. Der umfassendere Leitfaden zu GD&T auf CNC-Zeichnungen liefert den Kontext für die Definition dieser Merkmalsbeziehungen.
Lesen Sie die vollständige Zonenanforderung
Leiten Sie die Verteilung einer Profiltoleranz nicht allein aus ihrem Zahlenwert ab. Lesen Sie die maßgebliche Norm, Modifikatoren, Anmerkungen und jede angegebene ungleiche oder einseitige Anordnung. Halten Sie fest, wie die zulässige Zone relativ zur Nennfläche positioniert ist, bevor Sie die Prüfsoftware konfigurieren.
Für eine einfache illustrative Anforderung mit einer Gesamtzonenbreite von 0,20 mm, die ausdrücklich gleichmäßig um den Nennwert verteilt ist, wären die Grenzen 0,10 mm auf jeder Seite. Diese Arithmetik ist ein Beispiel für eine angegebene Verteilung, keine Empfehlung für eine Teiletoleranz und keine Erlaubnis, auf jeder Zeichnung eine gleichmäßige Verteilung anzunehmen.
Halten Sie außerdem das geometrische Profil getrennt von der Oberflächenrauheit. Eine Oberfläche kann eine akzeptable Gesamtkontur aufweisen, während ihre Textur ungeeignet ist, oder eine feine Textur haben, während ihre Form außerhalb der zulässigen Zone liegt. Der Messmaßstab, die Spezifikation und die Bewertungsmethode müssen zu dem Merkmal passen, das abgenommen wird.
Machen Sie die Messabdeckung zum Teil des Plans
Eine Prüfung tastet die Oberfläche durch Punkte oder Messpfade ab. Bereiche zwischen diesen Beobachtungen bleiben ungemessen. Eine Erhöhung des scheinbaren Details einer dargestellten Farbkarte erzeugt keine zusätzlichen physikalischen Beobachtungen, daher sollte der Bericht gemessene Nachweise von der Anzeigeinterpolation unterscheiden.
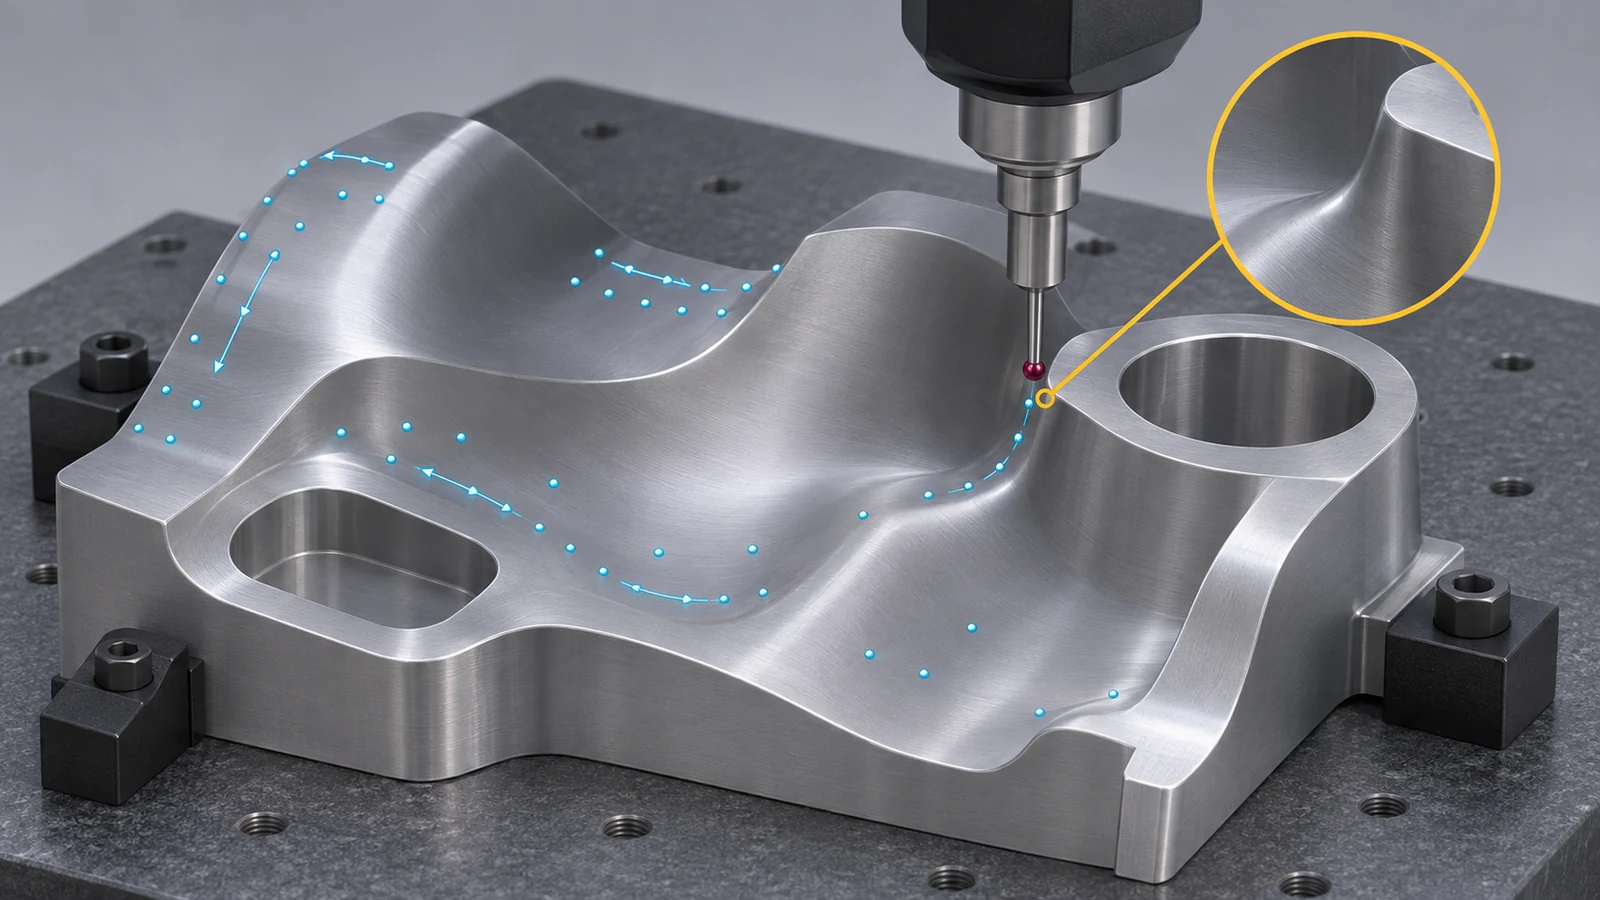
Planen Sie die Abdeckung anhand der tatsächlichen Geometrie und der für die Funktion relevanten Abweichungen. Ein enger Übergang, ein Übergang neben einer Tasche oder ein schmaler Dichtbereich können eine andere Strategie erfordern als eine breite zugängliche Fläche. Erläutern Sie, wie unzugängliche Bereiche behandelt werden, anstatt sie stillschweigend aus einer Aussage über die gesamte Oberfläche auszulassen.
Es gibt keinen einzelnen Punktabstand, der jede CNC-Profilanforderung nachweist. Eine angemessene Abdeckung hängt von Geometrie, Toleranz, Messfähigkeit und der geltenden Prüfvereinbarung ab. Lieferantenspezifische Probenahmeanweisungen können nützliche Referenzen sein, sollten jedoch nicht ohne Bewertung ihres Geltungsbereichs in den Plan eines anderen Teils übernommen werden.
Die Methodenauswahl wird gesondert im Vergleich von KMG, optischer und manueller Prüfung. erörtert. Sobald eine Methode gewählt ist, besteht die verbleibende Aufgabe darin, nachzuweisen, dass ihr Zugang, ihre Ausrichtung und ihre Abdeckung für diese bestimmte Oberfläche geeignet sind.
Erstellen Sie einen Bericht, den ein anderer Prüfer reproduzieren kann
Ein reproduzierbarer Bericht identifiziert das Teil und die Revision, den Nenndatensatz, den kontrollierten Oberflächenbereich, die Bezugs- oder Anpassungsregeln und die Zonenauslegung. Er sollte die Lagerungsbedingung und die Messabdeckung beschreiben und genügend Lageinformationen enthalten, um ein Ausreißerergebnis zu untersuchen.
Zeigen Sie, wo die größten relevanten Abweichungen auftreten, nicht nur ihre Größe. Eine lokalisierte Abweichung nahe einem funktionalen Übergang kann eine andere Untersuchung erfordern als eine breite Verschiebung der gesamten Oberfläche. Halten Sie Rohmessinformationen und Bewertungseinstellungen nachvollziehbar, damit ein späterer Prüfer eine Bearbeitungsänderung von einer Analyseänderung unterscheiden kann.
Lösen Sie Unstimmigkeiten in der richtigen Reihenfolge
Wenn zwei Profilberichte voneinander abweichen, vergleichen Sie zuerst die Nenngeometrie und den Revisionsstand, dann die Ausrichtung und die Zoneninterpretation und schließlich die Abdeckung und die Messbedingungen. Ein erneutes Fräsen eines Teils, bevor diese Unterschiede geklärt sind, kann Zeit verschwenden und Material abtragen, ohne die eigentliche Ursache der Abweichung zu beheben.
Der Abnahmeplan ist vollständig, wenn ein anderer qualifizierter Prüfer derselben kontrollierten Definition folgen und verstehen kann, was das Ergebnis abdeckt. Diese Kontinuität von CAD über die Zeichnung bis zur Messung ist der praktische Wert einer gut spezifizierten Oberflächenprofil-Toleranz.