
La tolleranza del profilo di superficie definisce una zona ammissibile attorno a una superficie teoricamente esatta. Per utilizzarla ai fini dell'accettazione, il disegno, la geometria nominale, le relazioni con i datum e il piano di misurazione devono descrivere lo stesso requisito. Una mappa a colori o un singolo scostamento riportato non sono sufficienti se il fornitore e il cliente hanno utilizzato revisioni CAD o allineamenti diversi.
Per un pezzo lavorato con una carcassa curva, un passaggio raccordato o una superficie di contatto sagomata, la sfida principale è spesso il passaggio dalla progettazione all'ispezione. La tolleranza può essere chiara al progettista, lasciando però irrisolte domande su quale superficie sia controllata, su come il pezzo sia posizionato e su quale area debba essere misurata.
Partire da una superficie nominale controllata
Identificare il modello CAD o la geometria di base che stabilisce il profilo reale e collegarlo alla revisione del disegno. Un fornitore non dovrebbe dover decidere quale tra diversi modelli esportati sia quello autorevole. Quando viene fornito un modello di fabbricazione semplificato, chiarire se modifica solo la presentazione o la geometria nominale utilizzata per l'ispezione.
Il confine della superficie è altrettanto importante. Specificare se il controllo si applica a una singola faccia, a un insieme connesso di facce o a un'altra estensione definita. I raccordi, le transizioni di bordo e le superfici adiacenti non devono essere inclusi o esclusi solo in base a come un sistema CAD li suddivide in facce.
Questo è particolarmente utile quando si parla di fresatura a cinque assi di superfici complesse. L'accesso utensile e la programmazione possono essere organizzati su più regioni, mentre il requisito funzionale si applica a un'unica superficie continua. Le suddivisioni produttive non devono ridefinire silenziosamente il confine di accettazione.
Decidere come il pezzo può essere allineato
Il profilo può essere specificato con o senza riferimenti ai datum. L'indicazione completa determina se la valutazione riguarda solo la forma o vincola anche la superficie rispetto a un sistema di datum. Il riferimento ai datum cambia quali regolazioni sono consentite quando il pezzo misurato viene confrontato con la geometria nominale.
Un best fit libero cerca un allineamento che riduca le deviazioni misurate secondo le sue regole di adattamento. Ciò può essere utile per diagnosticare la forma, ma non deve sostituire un allineamento ai datum richiesto. Altrimenti, l'analisi può spostare il pezzo in modi che l'assemblaggio non consentirebbe, mascherando un errore di posizione o orientamento.
Si consideri un coperchio sagomato illustrativo posizionato in un assemblaggio tramite una faccia di montaggio e due elementi di localizzazione. Il suo contorno potrebbe corrispondere bene alla forma nominale dopo un adattamento non vincolato, pur trovandosi in posizione errata rispetto a tali elementi di localizzazione. Un confronto di forma favorevole risponderebbe allora a una domanda diversa rispetto a se il coperchio assemblato occupi la posizione richiesta.
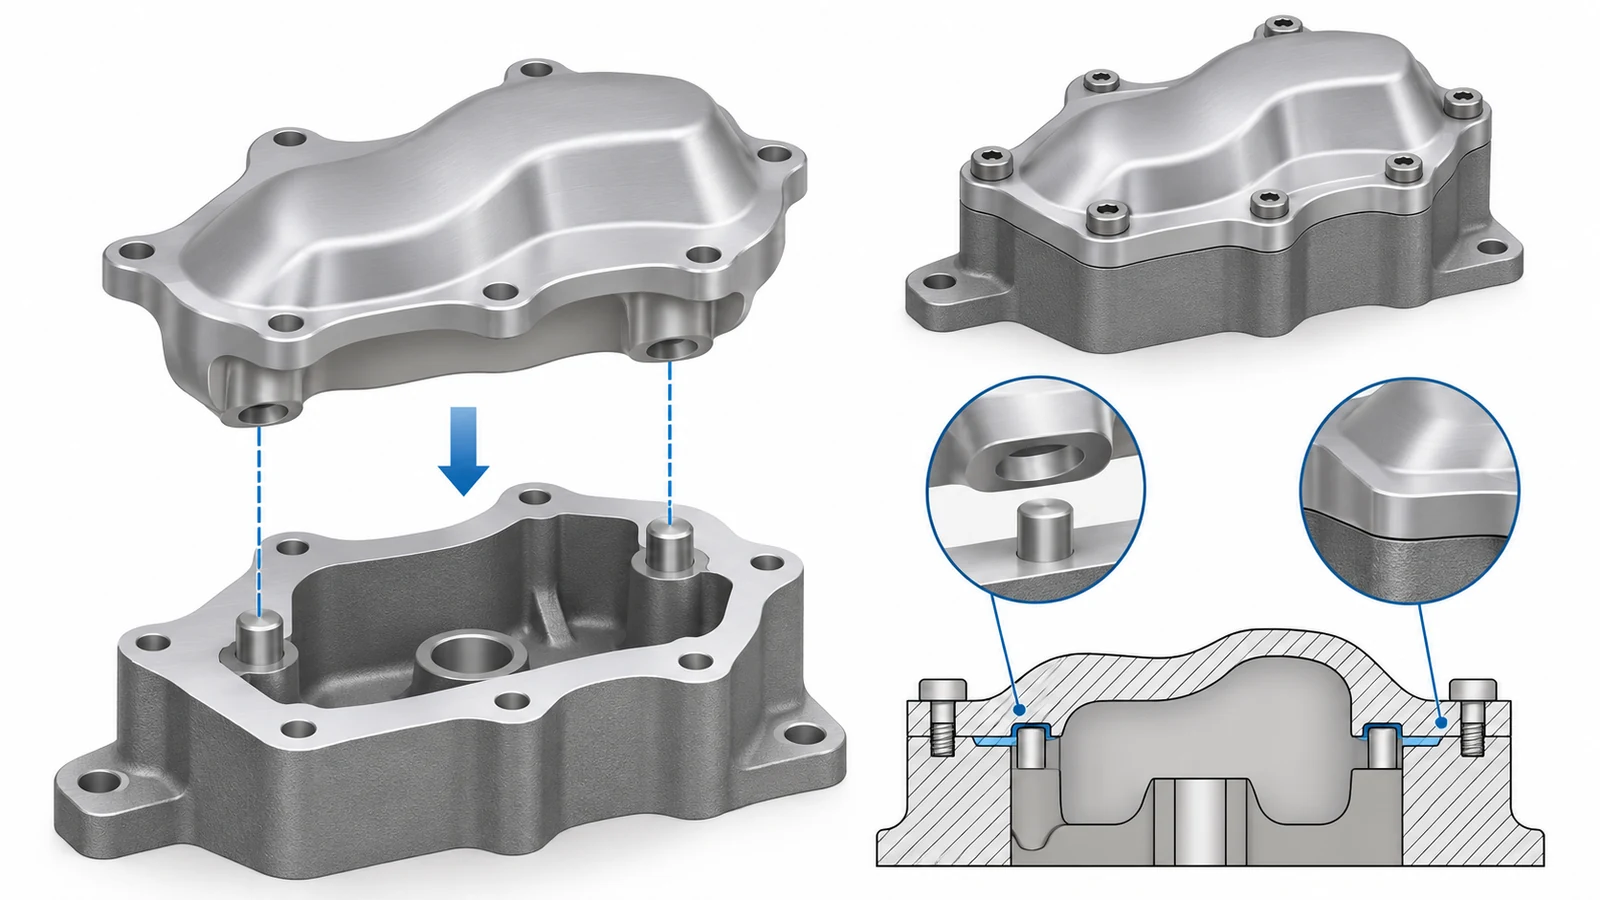
La configurazione dei datum dovrebbe anche tenere conto di come il pezzo è supportato senza deformazioni indesiderate. Se il vincolo fa parte della specifica, documentarlo. In caso contrario, un'attrezzatura che tira una superficie flessibile verso il nominale può rendere fuorviante il risultato riportato. La guida più ampia a GD&T sui disegni CNC fornisce il contesto per definire queste relazioni tra elementi.
Leggere il requisito completo della zona
Non dedurre la distribuzione di una tolleranza di profilo dal solo valore numerico. Leggere la norma di riferimento, i modificatori, le note e qualsiasi disposizione disuguale o unilaterale specificata. Registrare come la zona consentita è posizionata rispetto alla superficie nominale prima di configurare il software di ispezione.
Per un semplice requisito illustrativo con una larghezza totale della zona di 0,20 mm esplicitamente distribuita in modo uguale attorno al nominale, i limiti sarebbero 0,10 mm su ciascun lato. Tale aritmetica è un esempio di una distribuzione dichiarata, non una raccomandazione per una tolleranza del pezzo né un permesso di assumere una distribuzione uguale su ogni disegno.
Tenere inoltre separato il profilo geometrico dalla rugosità superficiale. Una superficie può avere un contorno complessivo accettabile mentre la sua texture è inadeguata, oppure una texture fine mentre la sua forma è al di fuori della zona consentita. La scala di misurazione, la specifica e il metodo di valutazione devono corrispondere alla caratteristica che si sta accettando.
Includere la copertura di misurazione nel piano
Un'ispezione campiona la superficie tramite punti o percorsi di misura. Le regioni tra tali osservazioni rimangono non misurate. Aumentare il dettaglio apparente di una mappa a colori tracciata non crea osservazioni fisiche aggiuntive, quindi il rapporto dovrebbe distinguere l'evidenza misurata dall'interpolazione di visualizzazione.
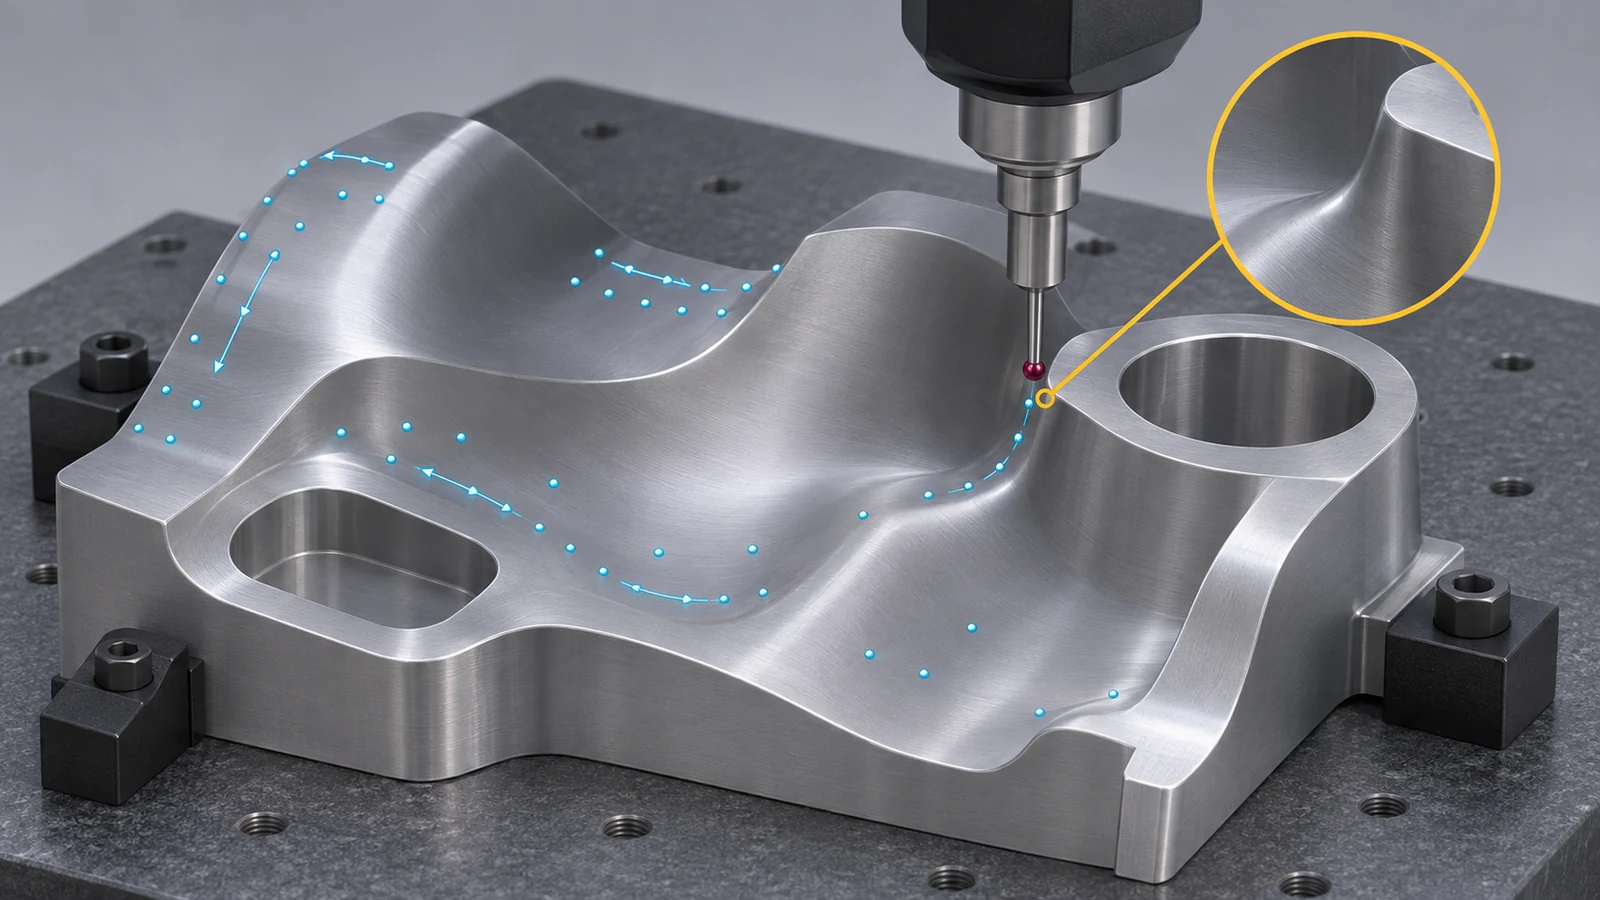
Pianificare la copertura in base alla geometria effettiva e alle deviazioni rilevanti per la funzione. Un raccordo stretto, una transizione accanto a una tasca o una stretta regione di tenuta possono richiedere una strategia diversa rispetto a una faccia ampia e accessibile. Spiegare come vengono gestite le aree inaccessibili invece di ometterle silenziosamente da una conclusione sull'intera superficie.
Non esiste una singola spaziatura dei punti che dimostri ogni requisito di profilo CNC. Una copertura adeguata dipende dalla geometria, dalla tolleranza, dalla capacità di misurazione e dall'accordo di ispezione applicabile. Istruzioni di campionamento specifiche del fornitore possono essere riferimenti utili, ma non dovrebbero essere copiate nel piano di un altro pezzo senza valutarne l'ambito.
La selezione del metodo è discussa separatamente nel confronto tra ispezione CMM, ottica e manuale. Una volta scelto un metodo, il compito rimanente è dimostrare che il suo accesso, allineamento e copertura siano adatti a questa particolare superficie.
Creare un report che un altro ispettore possa riprodurre
Un rapporto riproducibile identifica il pezzo e la revisione, il dataset nominale, l'estensione della superficie controllata, i datum o le regole di adattamento e l'interpretazione della zona. Dovrebbe descrivere la condizione di supporto e la copertura di misurazione e conservare sufficienti informazioni di localizzazione per indagare un risultato anomalo.
Mostrare dove si verificano le deviazioni rilevanti più grandi, non solo la loro entità. Una deviazione localizzata vicino a una transizione funzionale può richiedere un'indagine diversa rispetto a uno spostamento ampio dell'intera superficie. Mantenere tracciabili le informazioni di misurazione grezze e le impostazioni di valutazione affinché un revisore successivo possa distinguere una modifica di lavorazione da una modifica di analisi.
Risolvere il disaccordo nell'ordine corretto
Quando due rapporti di profilo non concordano, confrontare prima la geometria nominale e la revisione, poi l'allineamento e l'interpretazione della zona, quindi la copertura e le condizioni di misura. Rilavorare un pezzo prima di aver risolto tali differenze può far perdere tempo e asportare materiale senza correggere la vera causa della discordanza.
Il piano di accettazione è completo quando un altro ispettore qualificato può seguire la stessa definizione controllata e comprendere cosa copre il risultato. Questa continuità dal CAD al disegno alla misura è il valore pratico di una tolleranza di profilo superficiale ben specificata.