
Eine frisch abgerichtete Scheibe kann sowohl die Schnittweise einer Schleifmaschine als auch die Lage des Endmaßes verändern. Das Abrichten stellt die Arbeitsfläche der Scheibe wieder her oder verändert sie; das Profilieren stellt ihre geometrische Form wieder her. Beide Vorgänge können den Scheibenradius, das Profil, die Schärfe, den Spanraum und das Kontaktverhalten verändern. Wenn das nächste Werkstück anders ausfällt, kann die Ursache ein veränderter Scheibenzustand sein – nicht eine rätselhafte Verschiebung des Werkstücks oder ein zufälliger CNC-Offset.
Profilieren und Abrichten verändern unterschiedliche Dinge
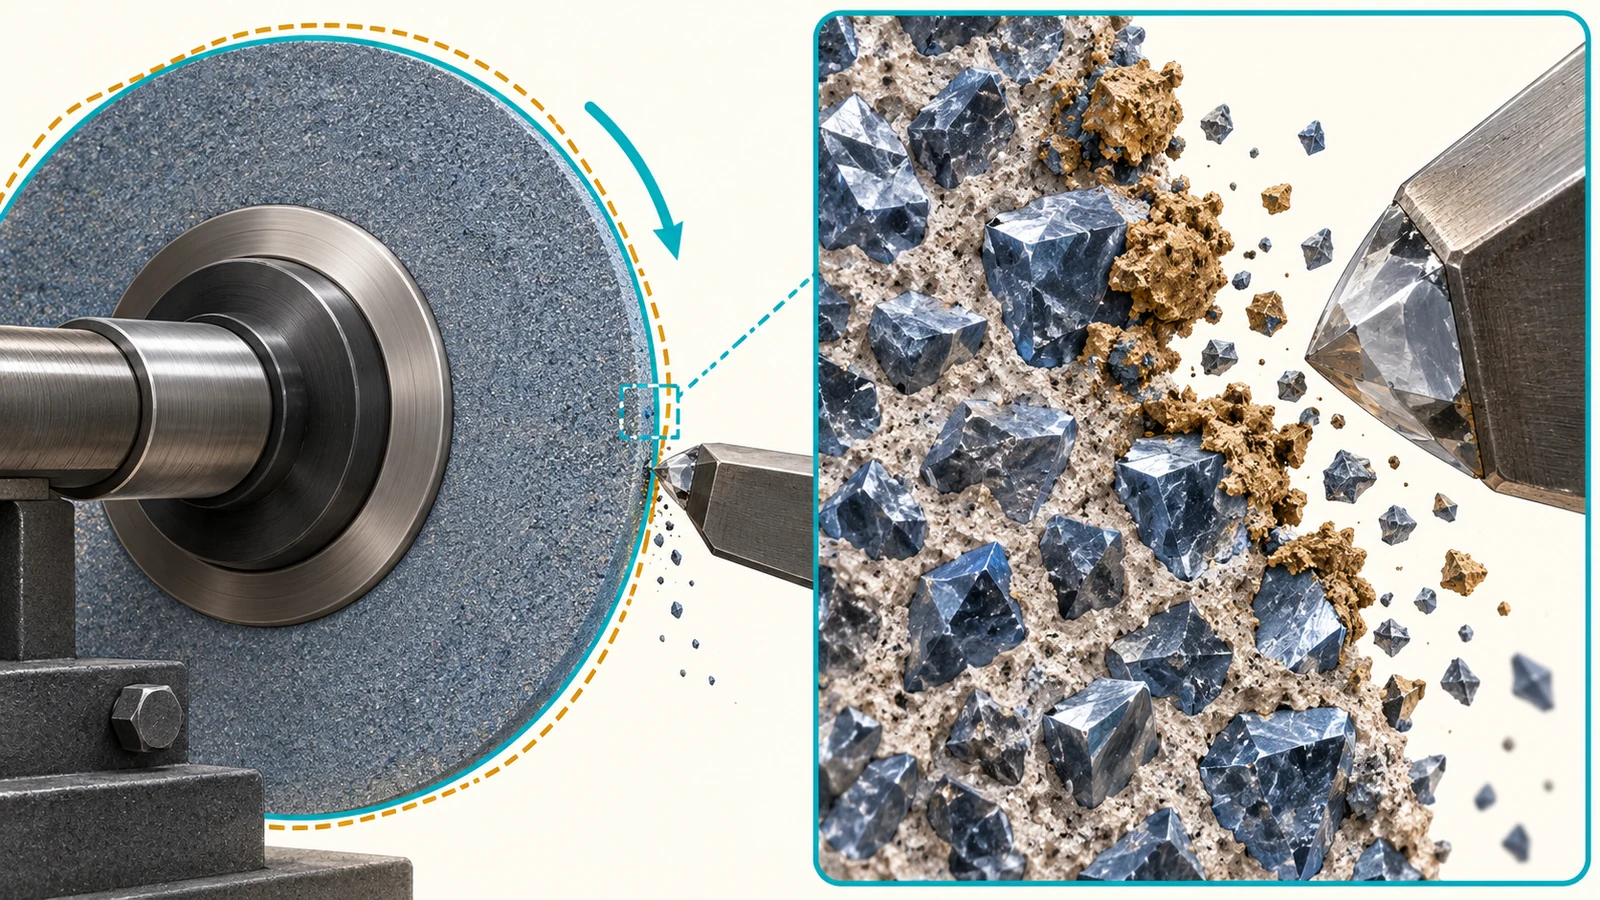
Profilieren stellt die vorgesehene Geometrie, Rundlaufgenauigkeit oder das Profil der Scheibe wieder her. Abrichten konditioniert die Arbeitsfläche – es legt Schleifkörner und Spanraum frei, entfernt Zusetzungen oder erzeugt eine gewählte Schnittwirkung. In der Praxis kann ein Setup beides kombinieren, doch sie beschreiben unterschiedliche Ergebnisse. Eine Scheibe kann geometrisch profilrichtig sein und dennoch eine Oberflächenbeschaffenheit aufweisen, die für die geforderte Oberflächengüte zu stumpf oder zu offen ist.
Der Abrichter, die Scheibenspezifikation, der Quervorschub, der Zustellbetrag, die Überdeckung und der Maschinenzustand beeinflussen alle die resultierende Topografie. Die genaue Beziehung hängt von der Scheibe und dem Abrichtsystem ab; ein Parameter, der in einer Anwendung eine freischneidende Oberfläche erzeugt, lässt sich möglicherweise nicht auf eine andere übertragen. Befolgen Sie die Anleitungen des Schleifmittelherstellers und des Maschinenbauers für den tatsächlichen Scheibentyp.
Für den breiteren Servicekontext und die Prozessfähigkeiten siehe die Präzisionsschleiffähigkeit. der Website. Das Problem hier ist die Veränderung des Ergebnisses, die auf die Scheibenkonditionierung folgt.
Warum sich die Größe nach dem Abrichten verschieben kann
Abrichten entfernt Scheibenmaterial und kann den effektiven Radius oder das Profil verändern. Wenn die Scheibenpositionsreferenz oder die Kompensation der Maschine diese Veränderung nicht widerspiegelt, kann sich die Werkzeug-Werkstück-Beziehung verschieben. Selbst wenn die CNC-Steuerung die nominale Abrichtzustellung berücksichtigt, können sich die ersten Werkstücke nach dem Abrichten anders verhalten, weil sich die Schneidfläche der Scheibe verändert hat und der Prozess seinen vorherigen stationären Zustand noch nicht wieder erreicht hat.
Der Scheibenverschleiß fügt eine weitere veränderliche Größe hinzu. Wenn Schleifkörner brechen, abstumpfen oder zusetzen, ändert sich das effektive Schneidverhalten der Scheibe mit der Zeit. Das Abrichten setzt einige Aspekte der Oberfläche zurück, garantiert aber nicht, dass die Scheibe in einen identischen Zustand zurückkehrt, es sei denn, der Abrichtvorgang, der Abrichterzustand, das Setup und die Kompensation werden kontrolliert.
| Veränderung nach dem Abrichten | Möglicher Mechanismus | Vor Änderung des Teileversatzes prüfen |
|---|---|---|
| Fertigungsmaß verschiebt sich konstant | Wirksamer Scheibenradius, Positionsreferenz oder Kompensation geändert | Abrichtzustellungsprotokoll, Scheibenreferenz, Kompensationslogik, Erstmustervermessung |
| Maß driftet über eine Serie | Scheibenverschleiß, Zusetzung, thermischer Zustand oder Prozessstabilisierung | Scheibenzustand, Kühlmittelzufuhr, Messzeitpunkt, Trend nach Teilefolge |
| Profil ist nicht mehr formtreu | Abrichtbedingung, Abrichterverschleiß oder Montage-/Rundlauffehler | Scheibengeometrie und Abrichterzustand mittels freigegebener Prüfungen |
| Oberfläche ändert sich, während das Maß stabil bleibt | Scheibentopografie oder Kontaktverhalten geändert | Oberflächenmessverfahren, Abrichtbedingung, Schwingung und Kühlmittelbild |
Warum sich auch die Oberflächengüte ändert
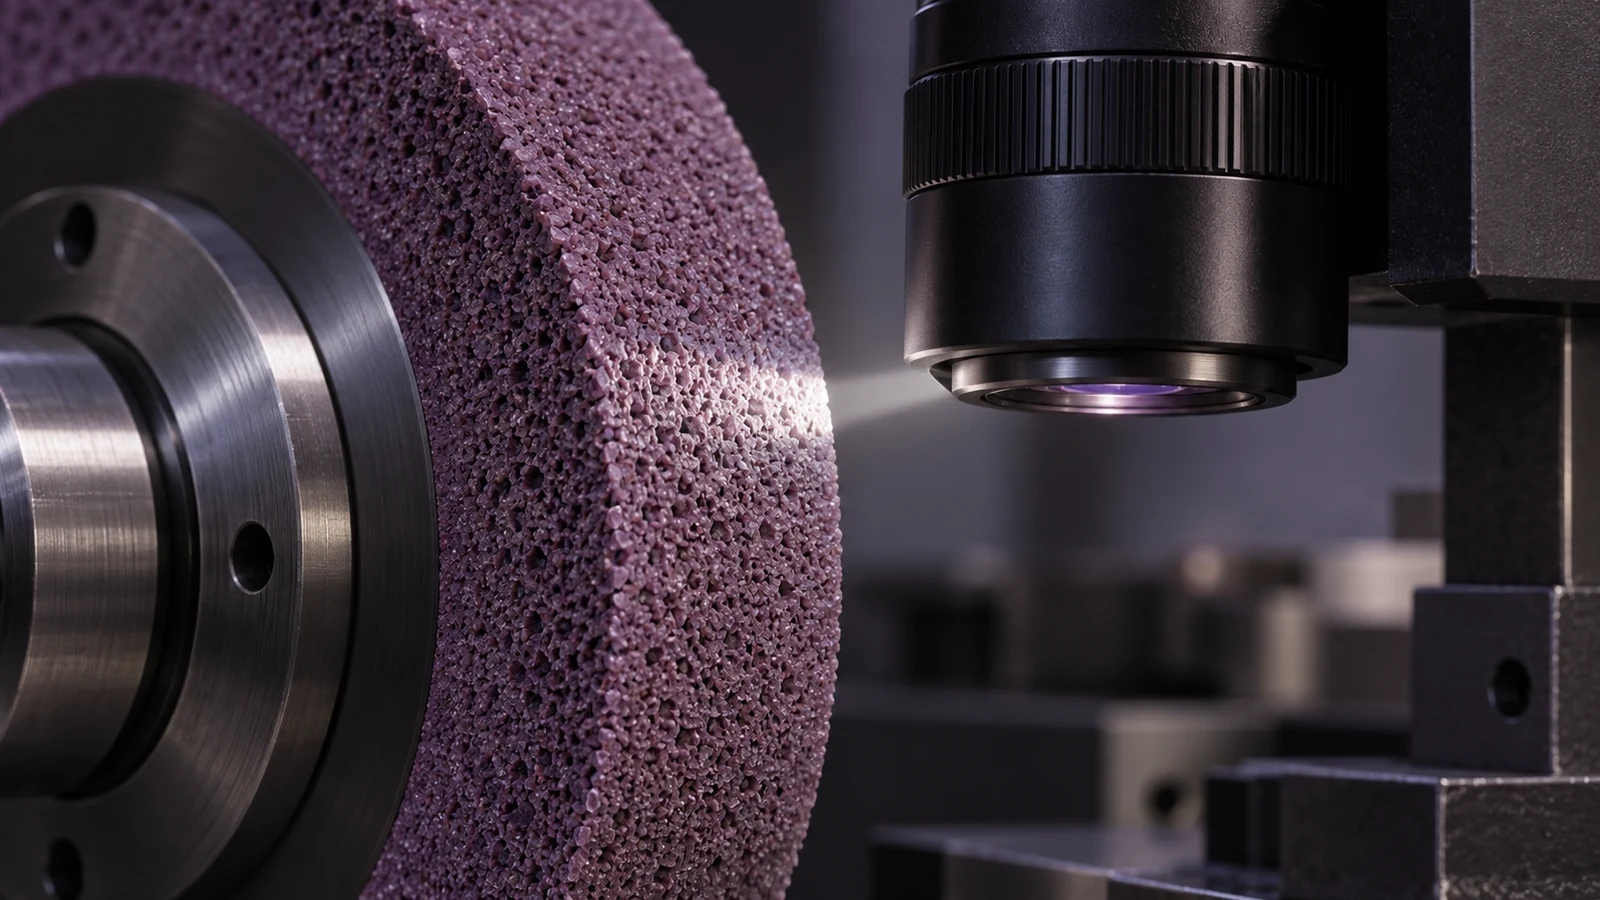
Eine schärfere, offenere Scheibe kann mit einer anderen Kraft schneiden und eine andere Oberflächentextur hinterlassen als eine stumpfere oder geschlossenere Scheibe. Abrichten kann daher das Verhältnis zwischen Schneiden, Pflügen und Reiben verändern. Das Ergebnis hängt vom Schleifmittel, der Bindung, dem Werkstoff, der Kontaktgeometrie, der Maschinensteifigkeit, der Kühlmittelzufuhr und den Betriebsbedingungen ab – nicht allein von den Abrichtereinstellungen.
Wenn sich die Oberflächengüte ändert, prüfen Sie die Richtung und Wiederholbarkeit der Spuren, nicht nur, ob die Oberfläche heller erscheint. Ein Profilometer-Messwert ist nur dann aussagekräftig, wenn Messrichtung, Grenzwellenlänge (Cutoff), Auswertelänge und Abnahmeanforderung angemessen sind. Wenn das funktionale Anliegen eine Wärmeschädigung oder die Oberflächenintegrität betrifft, beantwortet die Rauheit allein dies nicht; verwenden Sie die für dieses Bauteil festgelegte Prüfanforderung.
Die Veränderung in einer kontrollierten Reihenfolge diagnostizieren
Bestätigen Sie zunächst, was sich geändert hat: Maß, Form, Rauheit, Brandspuren oder mehr als ein Merkmal. Vergleichen Sie dasselbe Merkmal und dieselbe Messmethode vor und nach dem Abrichten. Erfassen Sie Schleifscheibenidentifikation, Abrichtverfahren, Abrichterzustand, Kompensationsaktualisierung, Teilefolge, Kühlmittelstatus und Prüfzeitpunkt. So lässt sich eine unmittelbare Geometrieveränderung leichter von einem allmählichen Verschleiß- oder thermischen Trend unterscheiden.
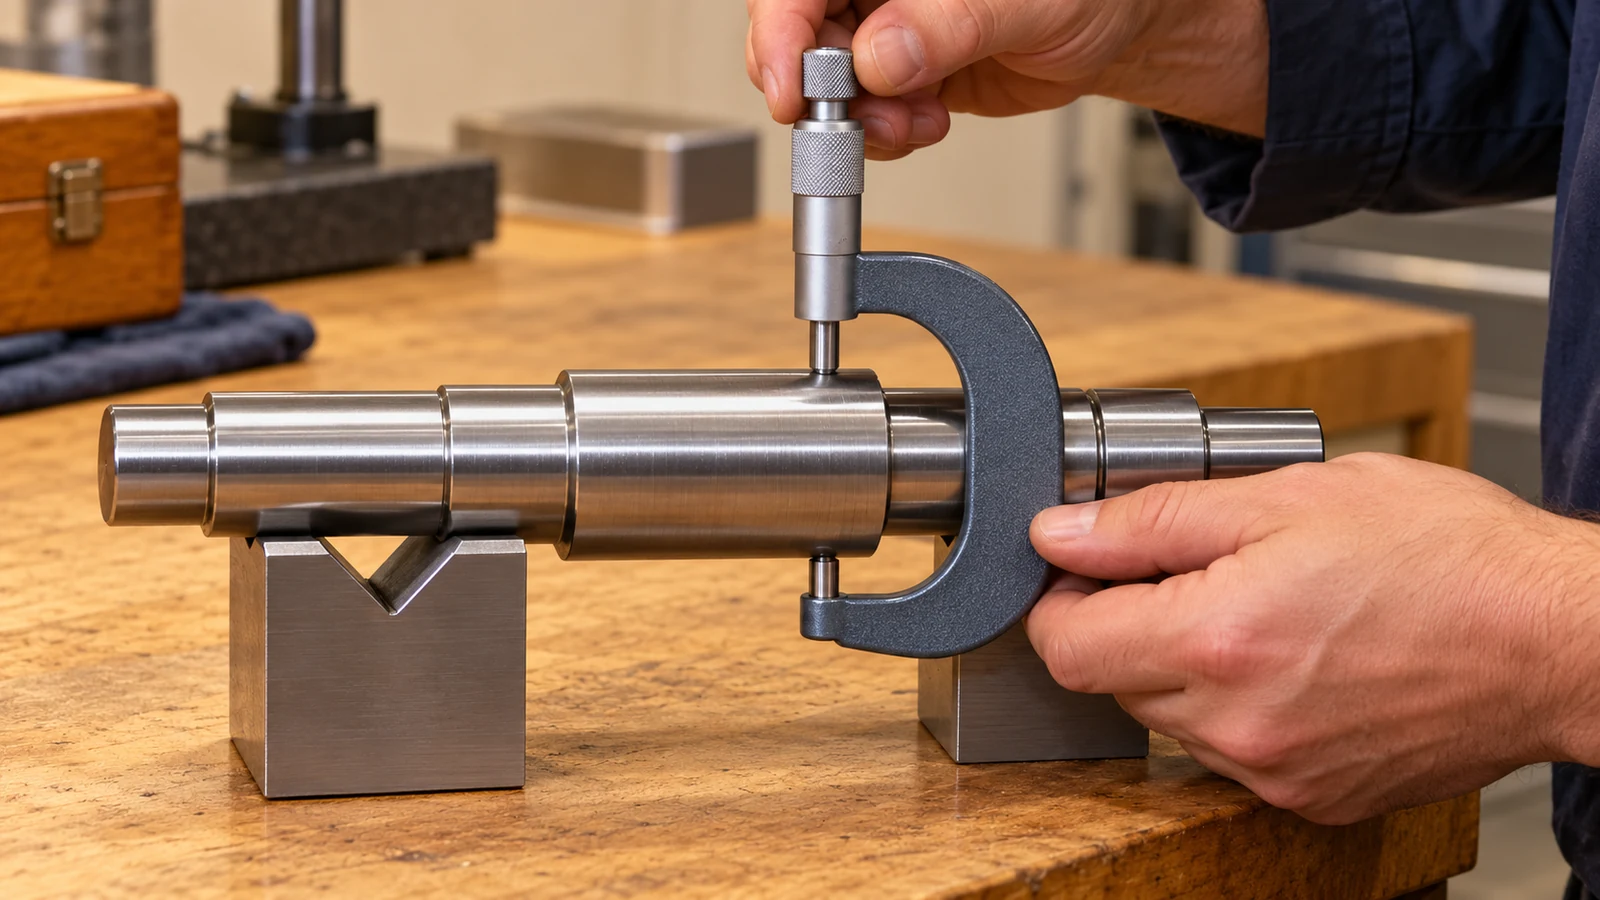
Prüfen Sie anschließend die Prozessreferenzen der Reihe nach: Schleifscheibengeometrie und -montage; Abrichtvorgang und dessen dokumentierter Zustellwert; Steuerungskompensation oder Anfahrverfahren; Werkstückbezug und Vorrichtung; sowie die Messanordnung. Vermeiden Sie es, mehrere Variablen gleichzeitig zu ändern. Wenn das erste Teil nicht maßhaltig ist, stellen Sie fest, ob der Fehler systematisch ist und ob die zulässige Korrektur eine Schleifscheibenpositionskompensation, eine Prozessanpassung oder eine weitergehende Untersuchung ist.
Gehen Sie nicht davon aus, dass “erneut abrichten” eine harmlose Korrektur ist. Zusätzliches Abrichten trägt mehr Schleifscheibenmaterial ab, verändert die Wirkfläche erneut und kann die Schleifscheibenstandzeit verbrauchen oder das Profil verändern. Wenn die Schleifscheibe beschädigt, falsch montiert oder außerhalb der Herstellergrenzen ist, befolgen Sie das zugelassene Verfahren zur Schleifscheibenprüfung und zum Austausch.
Abrichten und Kompensation reproduzierbar halten
Für einen stabilen Wiederholprozess legen Sie das Abrichtverfahren und die zugehörige Schleifscheibenreferenz fest. Überwachen Sie Abrichterverschleiß und Schleifscheibenzustand; halten Sie Kühlmittelzufuhr und Messbedingungen konstant; und prüfen Sie das erste Teil nach einem wesentlichen Abrichten oder einer Umrüstung. Wo ein Profil kritisch ist, prüfen Sie die Schleifscheibenform mit dem zugelassenen Verfahren der Maschine, statt sie allein aus dem Fertigteil abzuleiten.
- Erfassen Sie Schleifscheibenspezifikation und -identifikation für den Arbeitsgang.
- Halten Sie Abrichtparameter und Abrichterzustand nachvollziehbar.
- Wenden Sie nach dem Abrichten das dokumentierte Kompensations- oder Referenzverfahren der Maschine an.
- Verfolgen Sie Maß und Oberflächengüte über die ersten Teile hinweg, statt sich auf eine einzelne Sichtprüfung zu verlassen.
- Trennen Sie die Maßkorrektur von der Abnahme der Oberflächenintegrität.
Diese Kontrollen sind nützlicher als eine pauschale Regel, nach einer festen Teilezahl abzurichten. Das richtige Intervall hängt von der Schleifscheibe, dem Werkstoff, den Kontaktbedingungen und der für den Auftrag nachgewiesenen Prozessfähigkeit ab.
Was Einkäufer festlegen sollten
Käufer sollten die Anforderungen an das fertige Merkmal festlegen: Maßgrenzen, geometrische Toleranzen, Oberflächengüteverfahren oder -grenzwert, wo die Funktion es erfordert, Bezugssystem und jede zutreffende Prüfung der Oberflächenintegrität. Eine Zeichnung sollte in der Regel kein Abrichtrezept vorschreiben, es sei denn, der Prozess selbst ist vertraglich gefordert und der Lieferant hat dem zugestimmt.
Wenn eine geschliffene Oberfläche ermüdungs-, kontakt- oder dichtungskritisch ist, machen Sie die Abnahmenachweise eindeutig. Maß und Oberflächengüte belegen nicht automatisch den metallurgischen Zustand. Stimmen Sie den Prüfplan vor Produktionsbeginn auf den Werkstoffzustand und die Funktion des Merkmals ab.
Häufig gestellte Fragen
Verbessert Abrichten immer die Oberflächengüte?
Nein. Abrichten verändert die Schleifscheibenoberfläche, aber das Ergebnis hängt von Schleifscheibe, Abrichter, Parametern, Maschine, Kühlmittel und Werkstückwerkstoff ab. Eine schärfere Schleifscheibe ist nicht automatisch der richtige Zustand für jede Oberflächengüteanforderung.
Warum hat das erste Teil nach dem Abrichten eine andere Größe?
Das Abrichten kann die effektive Schleifscheibengeometrie und das Schneidverhalten verändern. Prüfen Sie die Schleifscheibenreferenz, das Kompensationsverfahren und die Prozessstabilisierung, bevor Sie den Teileversatz ändern.
Ist Abrichten dasselbe wie Schärfen?
Nein. Abrichten stellt die Schleifscheibengeometrie wieder her; Schärfen konditioniert die Arbeitsfläche. Manche Einrichtungen kombinieren die Vorgänge, aber sie lösen unterschiedliche Probleme.
Sollte ich erneut abrichten, wenn die Größe falsch ist?
Nicht ohne die Ursache zu diagnostizieren. Weiteres Abrichten verändert die Schleifscheibe erneut und trägt Material ab; prüfen Sie zuerst Schleifscheibengeometrie, Kompensation, Verschleiß, thermische Bedingungen und Messung.