
Una mola appena ravvivata può cambiare sia il modo in cui la rettificatrice taglia sia dove si colloca la dimensione finale. La ravvivatura ripristina o modifica la superficie di lavoro della mola; la rettifica della forma (truing) ripristina la sua forma geometrica. Entrambe le operazioni possono alterare il raggio della mola, il profilo, l'affilatura, lo spazio per i trucioli e il comportamento di contatto. Se il pezzo successivo si finisce diversamente, la causa può essere una condizione della mola cambiata—non uno spostamento misterioso del pezzo o un offset CNC casuale.
La rettifica della forma e la ravvivatura cambiano cose diverse
La rettifica della forma ripristina la geometria, la concentricità o il profilo previsti della mola. La ravvivatura condiziona la superficie di lavoro—esponendo i grani abrasivi e lo spazio per i trucioli, rimuovendo il caricamento o producendo un'azione di taglio scelta. In pratica, un allestimento può combinare le due, ma descrivono risultati diversi. Una mola può essere geometricamente vera ma avere una condizione superficiale troppo smussata o troppo aperta per la finitura richiesta.
Il ravvivatore, la specifica della mola, la traslazione, l'avanzamento, la sovrapposizione e la condizione della macchina influenzano tutti la topografia risultante. La relazione esatta dipende dalla mola e dal sistema di ravvivatura; un parametro che produce una superficie a taglio libero in un'applicazione può non trasferirsi a un'altra. Utilizzare le indicazioni del produttore dell'abrasivo e del costruttore della macchina per il tipo di mola effettivo.
Per il contesto più ampio del servizio e le capacità di processo, consultare il sito capacità di rettifica di precisione. Il problema qui è il cambiamento dell'output che segue il condizionamento della mola.
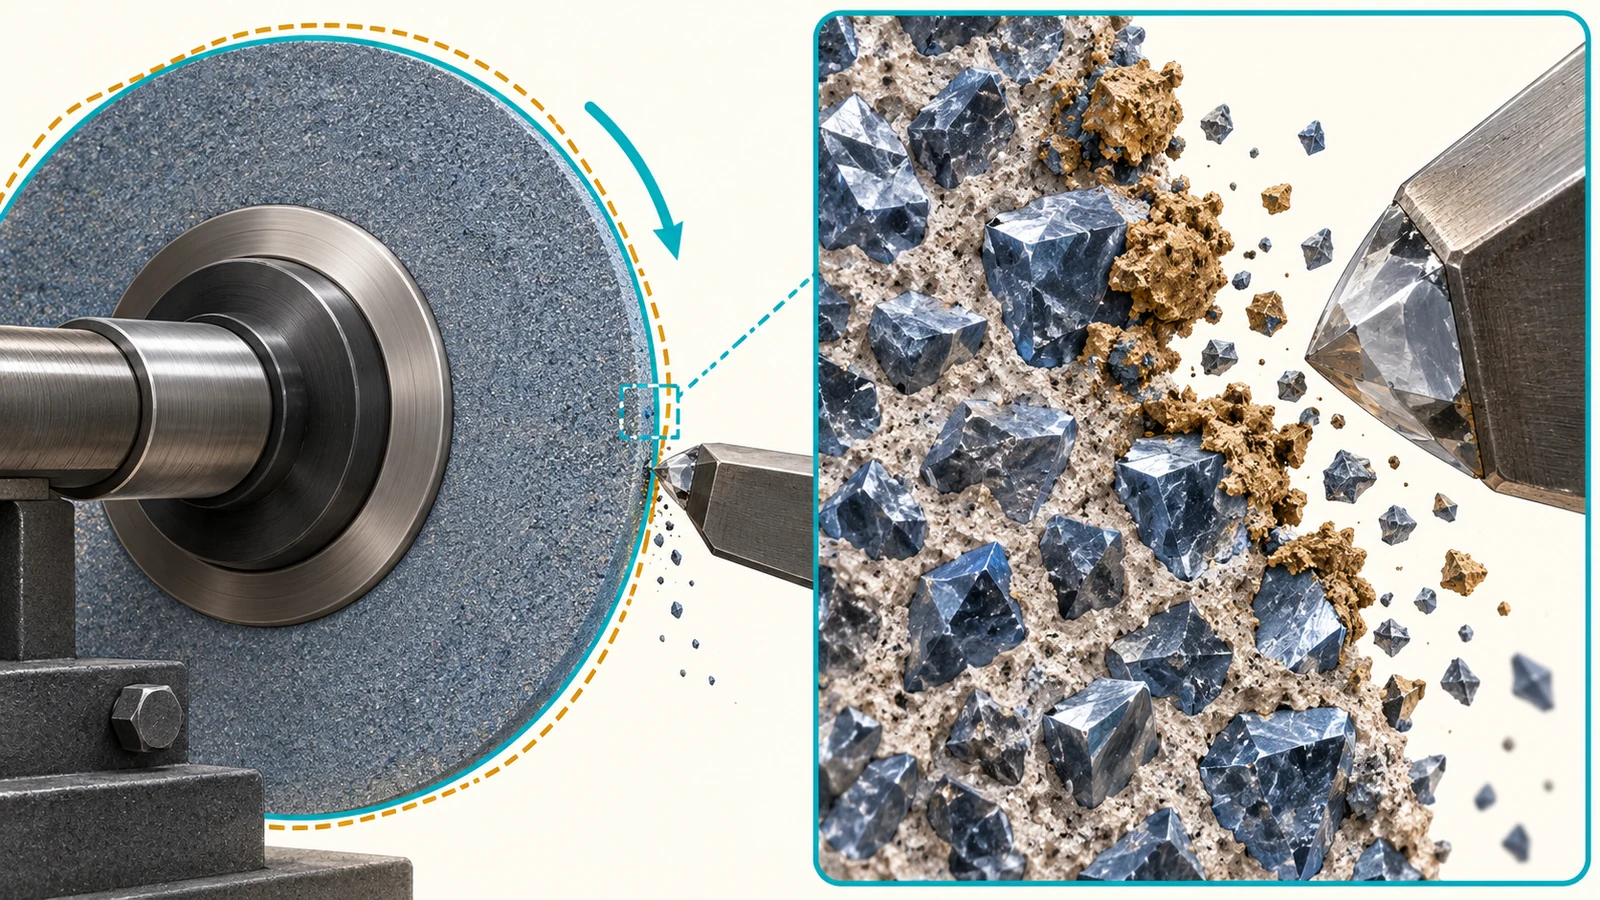
Perché la dimensione può spostarsi dopo la ravvivatura
La ravvivatura rimuove materiale della mola e può cambiare il raggio o il profilo effettivi. Se il riferimento di posizione della mola o la compensazione della macchina non riflettono tale cambiamento, la relazione utensile-pezzo può spostarsi. Anche quando il controllo CNC tiene conto dell'avanzamento nominale di ravvivatura, i primi pezzi dopo la ravvivatura possono comportarsi diversamente perché la superficie di taglio della mola è cambiata e il processo non ha ancora raggiunto la sua precedente condizione stazionaria.
L'usura della mola aggiunge un'altra variabile in movimento. Man mano che i grani abrasivi si fratturano, si smussano o si caricano, il comportamento di taglio effettivo della mola cambia nel tempo. La ravvivatura ripristina alcuni aspetti della superficie, ma non garantisce che la mola ritorni a uno stato identico a meno che l'operazione di ravvivatura, la condizione del ravvivatore, l'allestimento e la compensazione non siano controllati.
| Cambiamento dopo la ravvivatura | Meccanismo potenziale | Verificare prima di modificare l'offset del pezzo |
|---|---|---|
| La dimensione finita varia in modo costante | Raggio effettivo della mola, riferimento di posizione o compensazione modificati | Registro dell'avanzamento di ravvivatura, riferimento della mola, logica di compensazione, misurazione del primo pezzo |
| La dimensione deriva nel corso di una lavorazione | Usura della mola, intasamento, stato termico o stabilizzazione del processo | Condizione della mola, erogazione del refrigerante, tempistica di misurazione, andamento per sequenza dei pezzi |
| Il profilo non è più corretto | Condizione di rettifica, usura del ravvivatore o problema di montaggio/runout | Geometria della mola e condizione del ravvivatore mediante controlli approvati |
| La finitura cambia mentre la dimensione resta stabile | Topografia della mola o comportamento di contatto modificati | Metodo di finitura superficiale, condizione di ravvivatura, vibrazioni e schema del refrigerante |
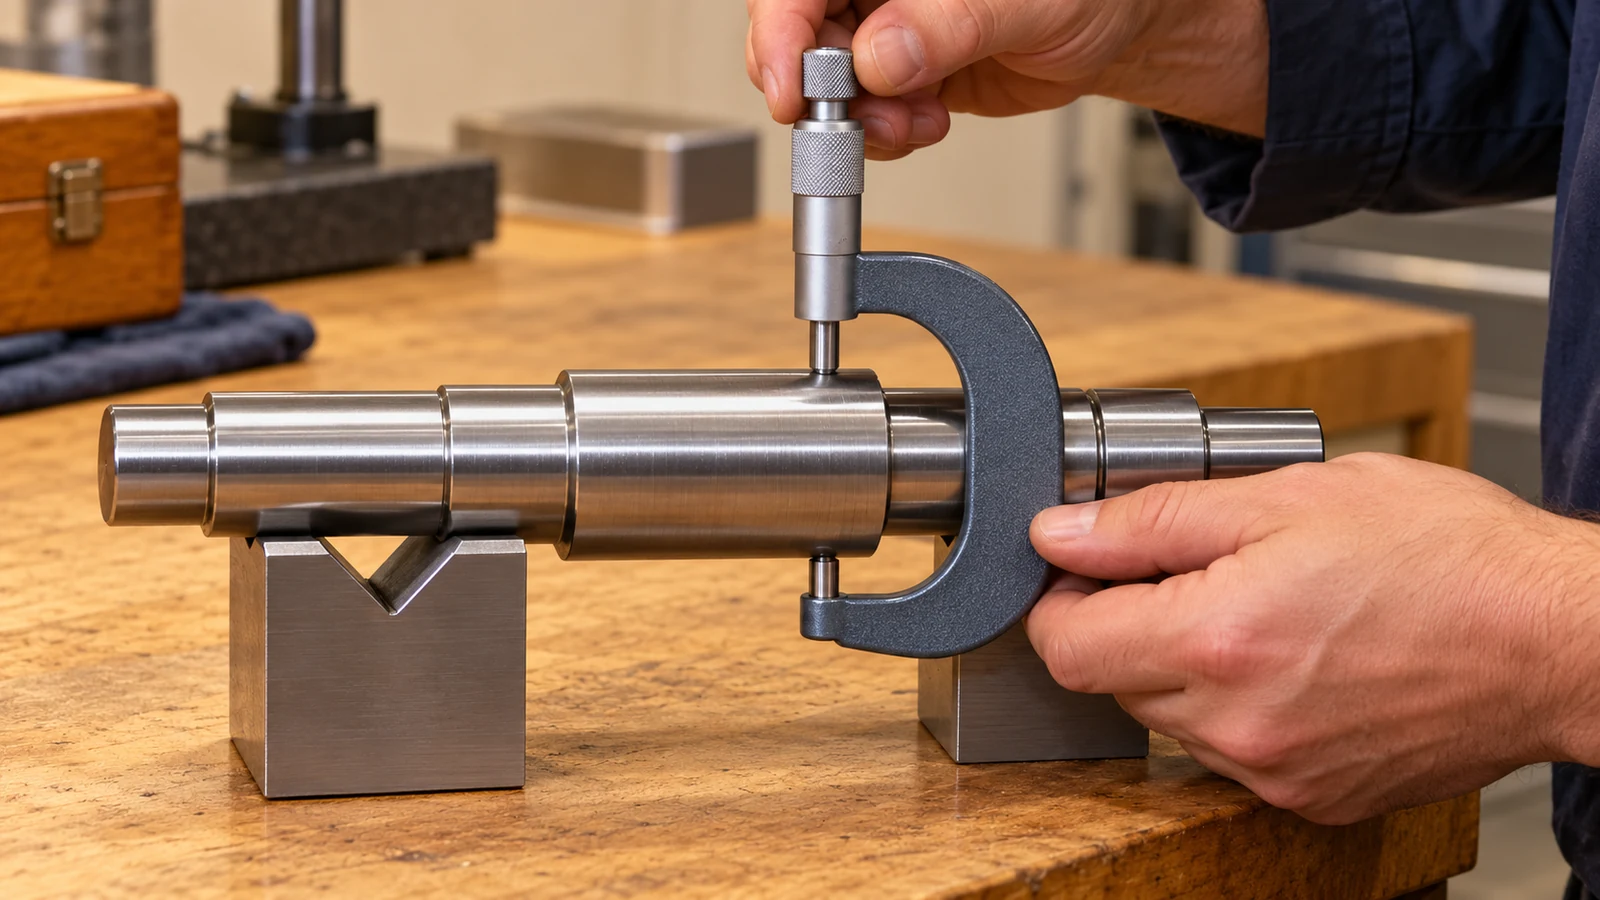
Perché cambia anche la finitura superficiale
Una mola più affilata e più aperta può tagliare con una forza diversa e lasciare una texture superficiale diversa rispetto a una mola più smussata o più chiusa. La ravvivatura può quindi modificare l'equilibrio tra taglio, aratura e sfregamento. Il risultato dipende dall'abrasivo, dal legante, dal materiale del pezzo, dalla geometria di contatto, dalla rigidità della macchina, dall'erogazione del refrigerante e dalle condizioni operative, non solo dalle impostazioni del ravvivatore.
Quando la finitura cambia, ispezionare la direzione e la ripetibilità dei segni, non solo se la superficie appare più lucida. Una lettura al profilometro è significativa solo quando la direzione di misura, il cutoff, la lunghezza di valutazione e il requisito di accettazione sono appropriati. Se la preoccupazione funzionale è il danneggiamento termico o l'integrità superficiale, la sola rugosità non risponde; utilizzare il requisito di ispezione definito per quel componente.
Diagnosticare il cambiamento in un ordine controllato
Iniziare confermando cosa è cambiato: dimensione, forma, rugosità, indicazione di bruciatura o più di un output. Confrontare la stessa caratteristica e lo stesso metodo di misura prima e dopo la ravvivatura. Registrare identificazione della mola, metodo di ravvivatura, condizione del ravvivatore, aggiornamento della compensazione, sequenza dei pezzi, stato del refrigerante e tempistica dell'ispezione. Ciò rende più facile distinguere uno spostamento geometrico immediato da una tendenza graduale di usura o termica.
Poi verificare i riferimenti di processo in sequenza: geometria e montaggio della mola; operazione di ravvivatura e la sua avanzamento registrato; compensazione del controllo o procedura di azzeramento; datum del pezzo e attrezzatura; e il setup di misura. Evitare di cambiare più variabili contemporaneamente. Se il primo pezzo è fuori tolleranza, stabilire se l'errore è costante e se la correzione approvata è la compensazione della posizione della mola, l'aggiustamento del processo o un'ulteriore indagine.
Non presumere che “ravvivare di nuovo” sia una correzione innocua. Una ravvivatura aggiuntiva rimuove più materiale dalla mola, cambia nuovamente la superficie di lavoro e può consumare la vita della mola o alterare il profilo. Se la mola è danneggiata, montata in modo errato o al di fuori dei limiti del produttore, seguire la procedura approvata di ispezione e sostituzione della mola.
Mantenere ripetibili la ravvivatura e la compensazione
Per un processo ripetibile e stabile, definire il metodo di ravvivatura e il riferimento della mola associato. Monitorare l'usura del ravvivatore e la condizione della mola; mantenere costanti l'erogazione del refrigerante e le condizioni di misura; e verificare il primo pezzo dopo una ravvivatura significativa o un cambio di setup. Dove il profilo è critico, ispezionare la forma della mola utilizzando il metodo approvato della macchina anziché dedurla solo dal pezzo finito.
- Registrare la specifica e l'identificazione della mola per l'operazione.
- Mantenere tracciabili gli input di ravvivatura e la condizione del ravvivatore.
- Applicare la procedura documentata di compensazione o riferimento della macchina dopo la ravvivatura.
- Monitorare l'andamento di dimensione e finitura sui primi pezzi invece di affidarsi a un singolo controllo visivo.
- Separare la correzione dimensionale dall'accettazione dell'integrità superficiale.
Questi controlli sono più utili di una regola generica di ravvivare dopo un numero fisso di pezzi. L'intervallo corretto dipende dalla mola, dal materiale, dalle condizioni di contatto e dalla capacità di processo dimostrata per il lavoro.
Cosa dovrebbero definire gli acquirenti
Gli acquirenti dovrebbero specificare i requisiti della caratteristica finita: limiti dimensionali, controlli geometrici, metodo o limite di finitura superficiale dove la funzione lo richiede, schema dei datum e qualsiasi ispezione di integrità superficiale applicabile. Un disegno di solito non dovrebbe prescrivere una ricetta di ravvivatura a meno che il processo stesso non sia contrattualmente richiesto e il fornitore abbia accettato.
Se una superficie rettificata è critica per fatica, contatto o tenuta, rendere chiara l'evidenza di accettazione. Dimensione e finitura non stabiliscono automaticamente la condizione metallurgica. Allineare il piano di ispezione con la condizione del materiale e la funzione della caratteristica prima dell'inizio della produzione.
Domande frequenti
La ravvivatura migliora sempre la finitura superficiale?
No. La ravvivatura cambia la superficie della mola, ma il risultato dipende dalla mola, dal ravvivatore, dai parametri, dalla macchina, dal refrigerante e dal materiale del pezzo. Una mola più affilata non è automaticamente la condizione corretta per ogni requisito di finitura.
Perché il primo pezzo ha una dimensione diversa dopo la ravvivatura?
La ravvivatura può modificare la geometria effettiva della mola e il comportamento di taglio. Verificare il riferimento della mola, la procedura di compensazione e la stabilizzazione del processo prima di modificare l'offset del pezzo.
La rettifica del profilo è la stessa cosa della ravvivatura?
No. La rettifica del profilo ripristina la geometria della mola; la ravvivatura condiziona la superficie di lavoro. Alcune configurazioni combinano le operazioni, ma risolvono problemi diversi.
Devo ravvivare di nuovo se la dimensione è errata?
Non senza aver diagnosticato la causa. Un'ulteriore ravvivatura modifica nuovamente la mola e rimuove materiale; verificare prima la geometria della mola, la compensazione, l'usura, le condizioni termiche e la misurazione.