
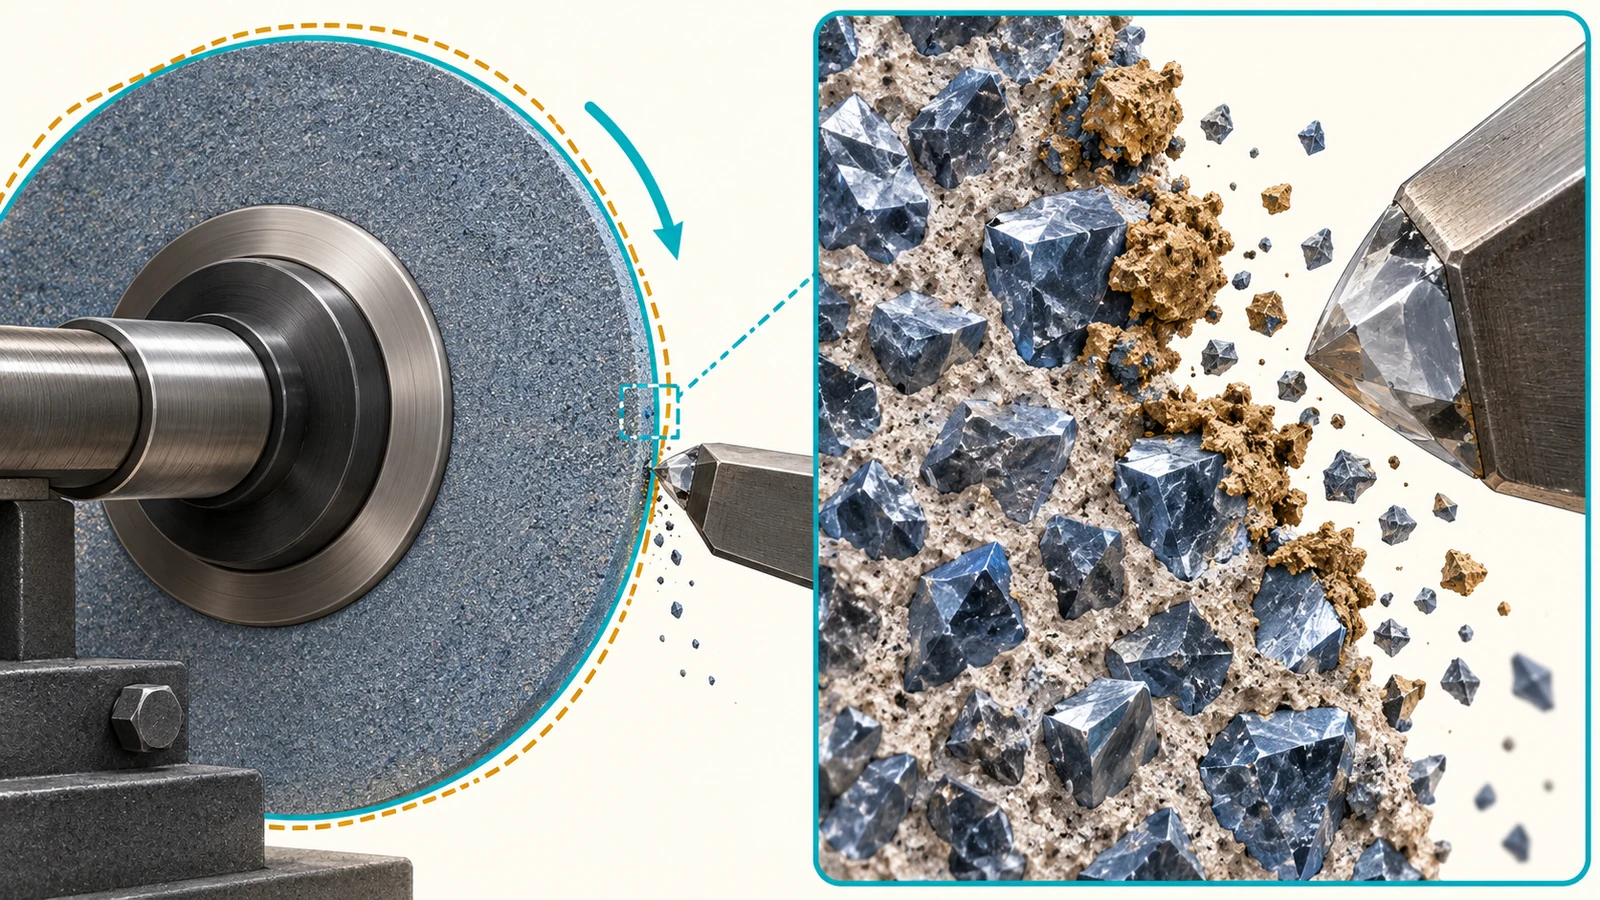
Une meule fraîchement dressée peut modifier à la fois la façon dont la meuleuse coupe et la position finale de la cote finie. Le dressage restaure ou modifie la surface active de la meule ; le rectifiage de profil restaure sa forme géométrique. L'une ou l'autre opération peut modifier le rayon de la meule, son profil, son tranchant, l'espace pour les copeaux et le comportement au contact. Si la pièce suivante sort différente, la cause peut être un état de meule modifié — et non un décalage mystérieux de la pièce ou un offset CNC aléatoire.
Le rectifiage de profil et le dressage modifient des éléments différents
Le rectifiage de profil restaure la géométrie, la concentricité ou le profil prévus de la meule. Le dressage conditionne la surface active — en exposant les grains abrasifs et l'espace pour les copeaux, en éliminant l'encrassement ou en produisant une action de coupe choisie. En pratique, une configuration peut combiner les deux, mais ils décrivent des résultats différents. Une meule peut être géométriquement vraie tout en ayant un état de surface trop émoussé ou trop ouvert pour la finition requise.
Le dresseur, la spécification de la meule, le mouvement transversal, l'avance, le recouvrement et l'état de la machine influent tous sur la topographie obtenue. La relation exacte dépend de la meule et du système de dressage ; un paramètre produisant une surface de coupe libre dans une application peut ne pas se transposer à une autre. Utilisez les recommandations du fabricant d'abrasifs et du constructeur de machine pour le type de meule réel.
Pour le contexte de service plus large et les capacités de processus, voir le capacité de rectification de précision. du site. Le problème ici est le changement de résultat qui suit le conditionnement de la meule.
Pourquoi la cote peut varier après le dressage
Le dressage enlève de la matière de la meule et peut modifier le rayon ou le profil effectifs. Si la référence de position de meule ou la compensation de la machine ne reflète pas ce changement, la relation outil-pièce peut se décaler. Même lorsque la commande CNC tient compte de l'avance nominale de dressage, les premières pièces après dressage peuvent se comporter différemment parce que la surface de coupe de la meule a changé et que le processus n'a pas encore atteint son état stable antérieur.
L'usure de la meule ajoute une autre variable en mouvement. À mesure que les grains abrasifs se fracturent, s'émoussent ou s'encrassent, le comportement de coupe effectif de la meule évolue avec le temps. Le dressage réinitialise certains aspects de la surface, mais il ne garantit pas que la meule revienne à un état identique, sauf si l'opération de dressage, l'état du dresseur, la configuration et la compensation sont maîtrisés.
| Changement après dressage | Mécanisme potentiel | Vérifier avant de modifier le décalage de la pièce |
|---|---|---|
| La cote finale varie de façon constante | Rayon effectif de la meule, référence de position ou compensation modifiés | Enregistrement de l'avance de dressage, référence de meule, logique de compensation, mesure de la première pièce |
| La cote dérive au cours d'une série | Usure de la meule, encrassement, état thermique ou stabilisation du processus | État de la meule, alimentation en liquide de refroidissement, moment de la mesure, tendance selon la séquence des pièces |
| Le profil n'est plus conforme | État du dressage, usure du dresseur ou problème de montage/faux rond | Géométrie de la meule et état du dresseur à l'aide de contrôles approuvés |
| L'état de surface change alors que la cote reste stable | Topographie de la meule ou comportement de contact modifiés | Méthode de mesure de l'état de surface, état du dressage, vibrations et distribution du liquide de refroidissement |
Pourquoi l'état de surface change aussi
Une meule plus affûtée et plus ouverte peut couper avec une force différente et laisser une texture de surface différente d'une meule plus émoussée ou plus fermée. Le dressage peut donc modifier l'équilibre entre coupe, labour et frottement. Le résultat dépend de l'abrasif, du liant, du matériau de la pièce, de la géométrie de contact, de la rigidité de la machine, de l'alimentation en liquide de refroidissement et des conditions d'exploitation—et non des seuls réglages du dresseur.
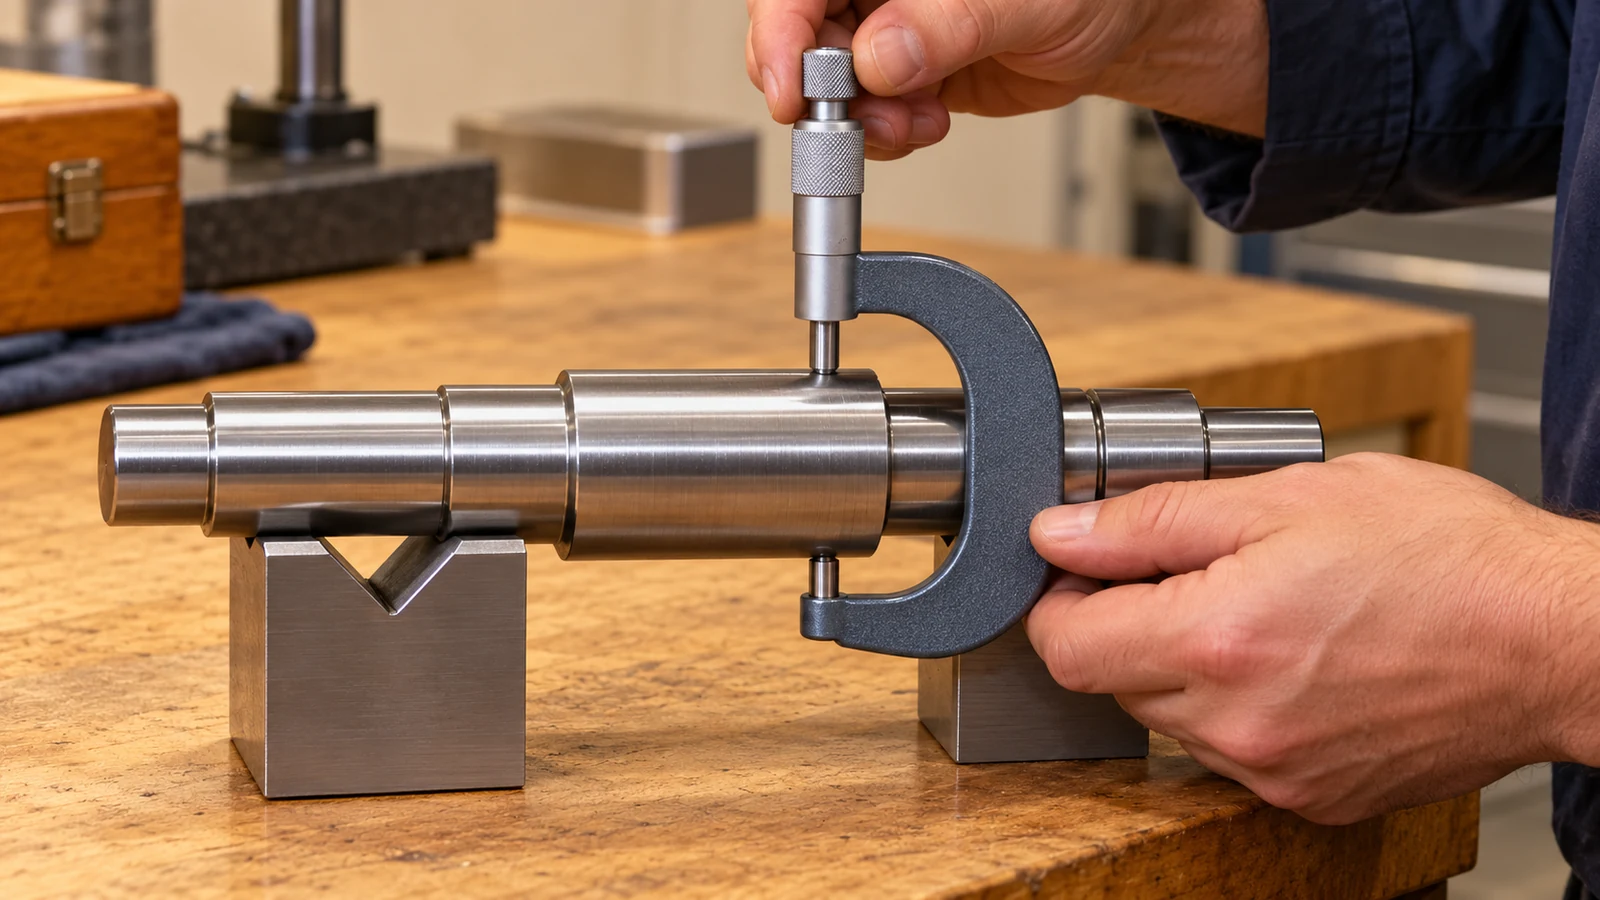
Lorsque la finition change, inspectez la direction et la répétabilité des marques, et pas seulement si la surface semble plus brillante. Une lecture au profilomètre n'a de sens que si la direction de mesure, la coupure, la longueur d'évaluation et l'exigence d'acceptation sont appropriées. Si la préoccupation fonctionnelle est un endommagement thermique ou l'intégrité de surface, la rugosité seule n'y répond pas ; utilisez l'exigence d'inspection définie pour ce composant.
Diagnostiquer le changement dans un ordre contrôlé
Commencez par confirmer ce qui a changé : dimension, forme, rugosité, indication de brûlure, ou plusieurs de ces éléments. Comparez la même caractéristique et la même méthode de mesure avant et après le dressage. Enregistrez l'identification de la meule, la méthode de dressage, l'état du dresseur, la mise à jour de la compensation, la séquence des pièces, l'état du liquide de refroidissement et le moment de l'inspection. Cela facilite la distinction entre un décalage géométrique immédiat et une tendance progressive à l'usure ou thermique.
Vérifiez ensuite les références du processus dans l'ordre : géométrie et montage de la meule ; opération de dressage et son avance enregistrée ; procédure de compensation ou de palpage de la commande ; référence de la pièce et montage d'usinage ; et la configuration de mesure. Évitez de modifier plusieurs variables à la fois. Si la première pièce est hors tolérance, déterminez si l'erreur est constante et si la correction approuvée est une compensation de position de meule, un ajustement du processus ou une investigation plus poussée.
Ne supposez pas que “ redressez à nouveau ” est une correction sans conséquence. Un dressage supplémentaire enlève davantage de matière à la meule, modifie à nouveau la surface de travail et peut consommer la durée de vie de la meule ou altérer le profil. Si la meule est endommagée, mal montée ou hors des limites du fabricant, suivez la procédure approuvée d'inspection et de remplacement de la meule.
Rendre le dressage et la compensation répétables
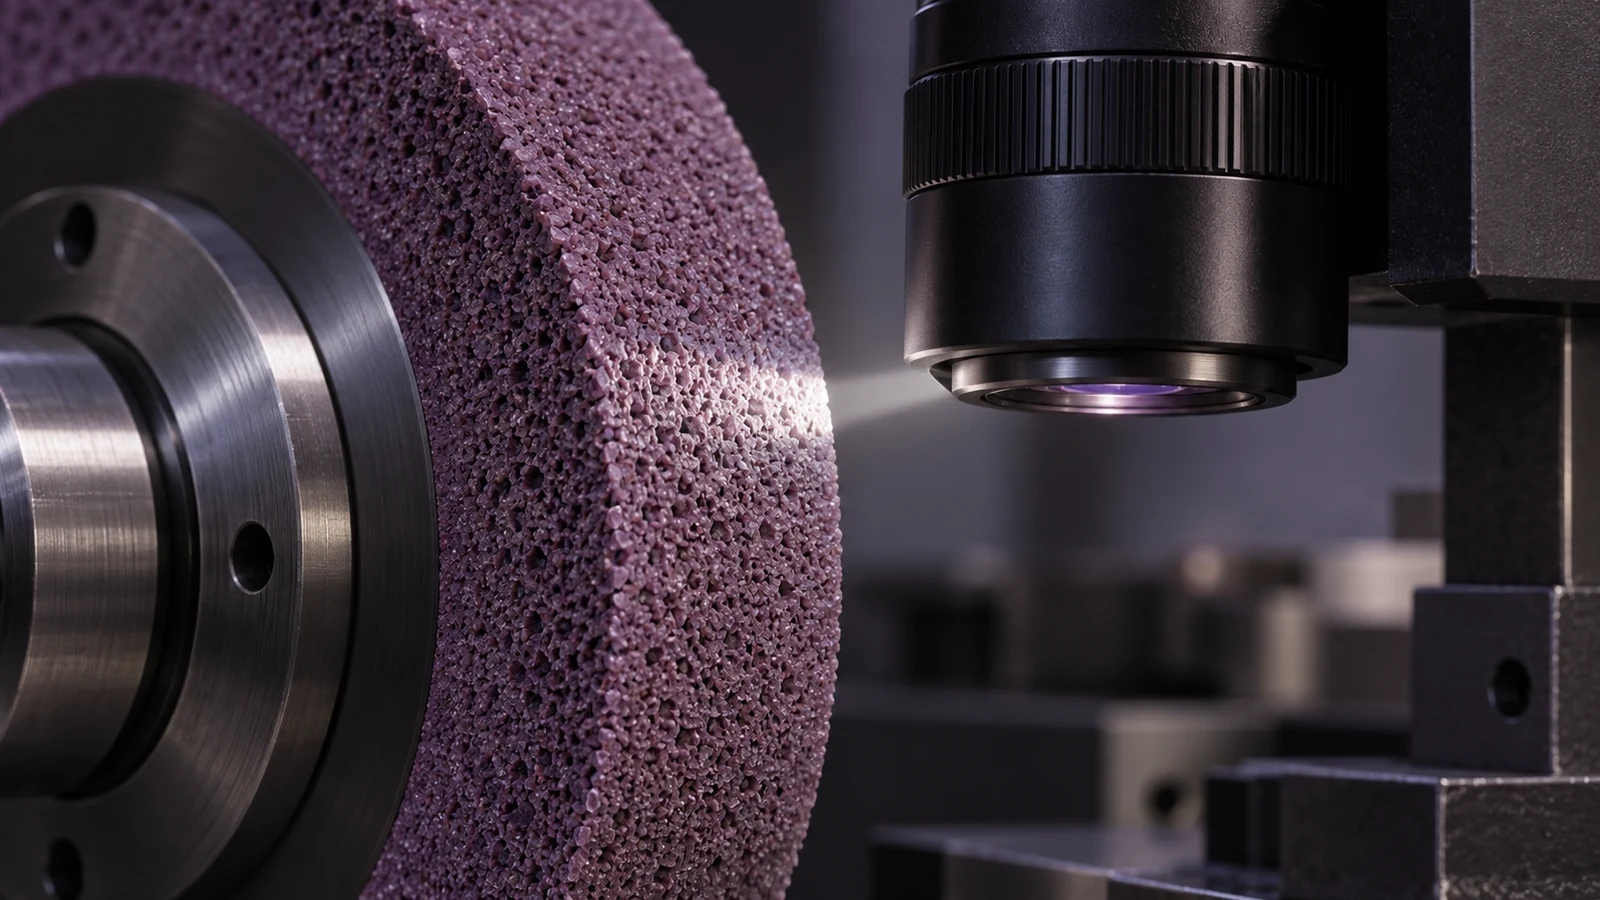
Pour un processus répétable et stable, définissez la méthode de dressage et la référence de meule associée. Surveillez l'usure du dresseur et l'état de la meule ; maintenez la distribution du liquide de refroidissement et les conditions de mesure constantes ; et vérifiez la première pièce après un dressage important ou un changement de configuration. Lorsqu'un profil est critique, inspectez la forme de la meule à l'aide de la méthode approuvée de la machine plutôt que de l'inférer uniquement à partir de la pièce finie.
- Enregistrez la spécification et l'identification de la meule pour l'opération.
- Gardez les paramètres de dressage et l'état du dresseur traçables.
- Appliquez la procédure de compensation ou de référence documentée de la machine après le dressage.
- Suivez la tendance de la dimension et de la finition sur les premières pièces au lieu de vous fier à un seul contrôle visuel.
- Séparez la correction dimensionnelle de l'acceptation de l'intégrité de surface.
Ces contrôles sont plus utiles qu'une règle générique consistant à dresser après un nombre fixe de pièces. L'intervalle correct dépend de la meule, du matériau, des conditions de contact et de la capabilité du processus démontrée pour le travail.
Ce que les acheteurs doivent définir
Les acheteurs doivent spécifier les exigences de la caractéristique finie : limites dimensionnelles, contrôles géométriques, méthode ou limite de finition de surface lorsque la fonction l'exige, schéma de référence et toute inspection d'intégrité de surface applicable. Un dessin ne doit généralement pas prescrire une recette de dressage, sauf si le processus lui-même est contractuellement exigé et que le fournisseur l'a accepté.
Si une surface rectifiée est critique pour la fatigue, le contact ou l'étanchéité, rendez les preuves d'acceptation claires. La dimension et la finition n'établissent pas automatiquement l'état métallurgique. Alignez le plan d'inspection sur l'état du matériau et la fonction de la caractéristique avant le début de la production.
Questions fréquentes
Le dressage améliore-t-il toujours la finition de surface ?
Non. Le dressage modifie la surface de la meule, mais le résultat dépend de la meule, du dresseur, des paramètres, de la machine, du liquide de refroidissement et du matériau de la pièce. Une meule plus affûtée n'est pas automatiquement la condition correcte pour toutes les exigences de finition.
Pourquoi la première pièce a-t-elle une taille différente après le dressage ?
Le dressage peut modifier la géométrie effective de la meule et le comportement de coupe. Vérifiez la référence de la meule, la procédure de compensation et la stabilisation du processus avant de modifier le décalage de la pièce.
Le truage est-il identique au dressage ?
Non. Le truage restaure la géométrie de la meule ; le dressage conditionne la surface de travail. Certaines configurations combinent les opérations, mais elles résolvent des problèmes différents.
Dois-je dresser à nouveau si la taille est incorrecte ?
Pas sans diagnostiquer la cause. Un dressage supplémentaire modifie à nouveau la meule et retire de la matière ; vérifiez d'abord la géométrie de la meule, la compensation, l'usure, les conditions thermiques et la mesure.