
Um rebolo recém-dressado pode alterar tanto a forma como a retificadora corta quanto onde o tamanho final se posiciona. A dressagem restaura ou altera a superfície de trabalho do rebolo; a retificação de perfil (truing) restaura sua forma geométrica. Qualquer uma das operações pode alterar o raio do rebolo, o perfil, a afiação, o espaço para cavacos e o comportamento de contato. Se a próxima peça terminar de forma diferente, a causa pode ser uma condição alterada do rebolo — não um deslocamento misterioso na peça ou um offset aleatório do CNC.
A retificação de perfil e a dressagem alteram coisas diferentes
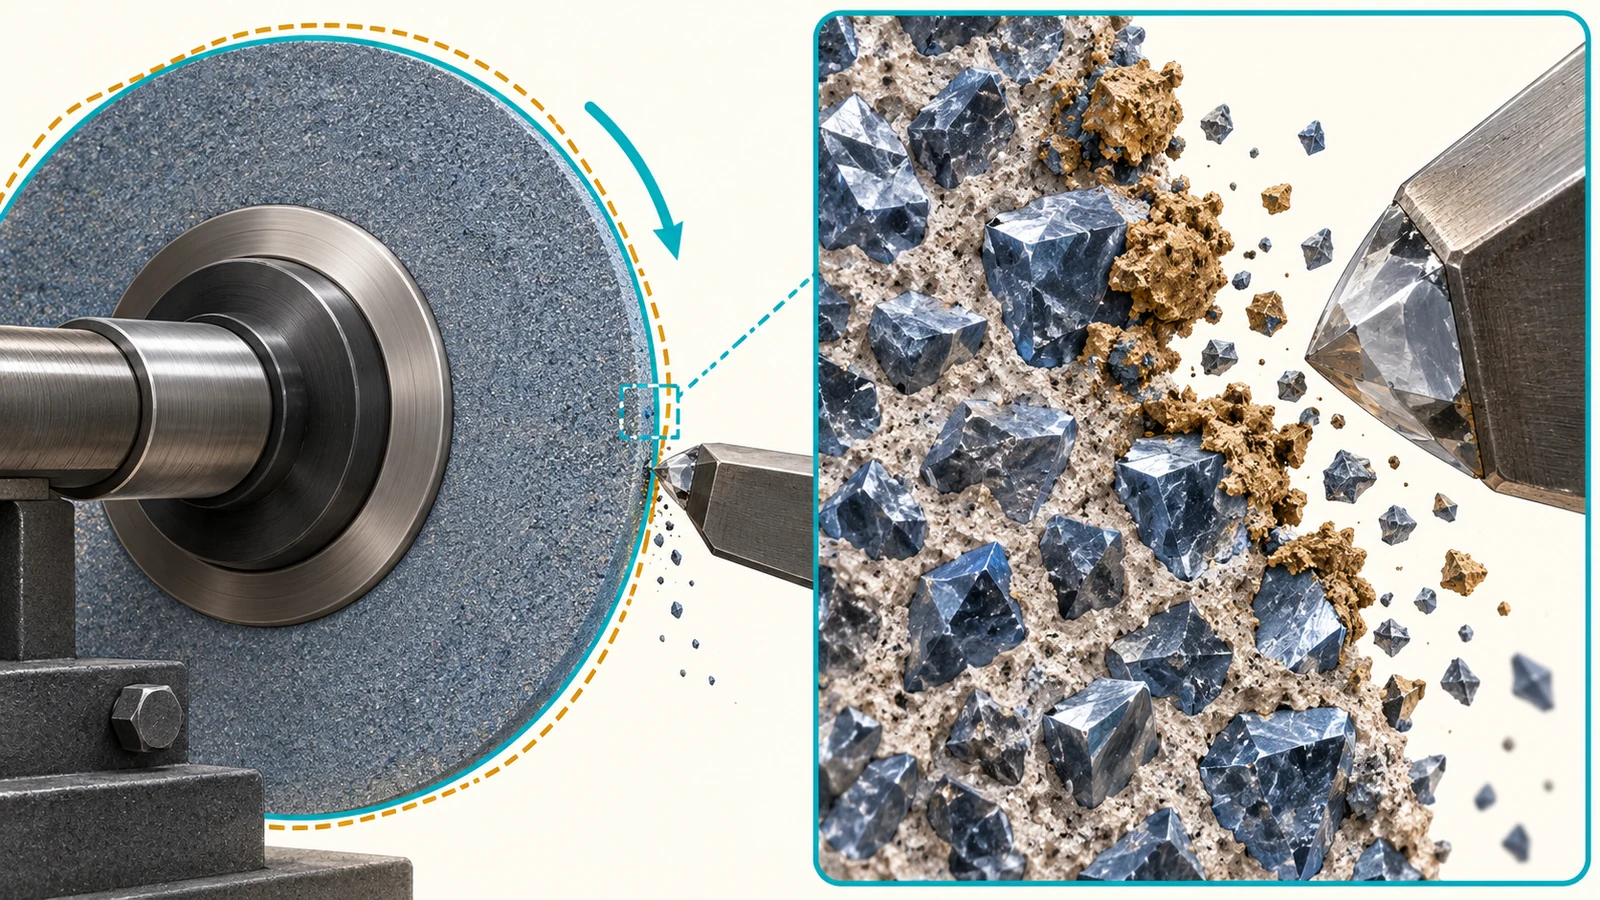
A retificação de perfil restaura a geometria, a concentricidade ou o perfil pretendidos do rebolo. A dressagem condiciona a superfície de trabalho — expondo grãos abrasivos e espaço para cavacos, removendo o empastamento ou produzindo uma ação de corte escolhida. Na prática, uma preparação pode combinar as duas, mas elas descrevem resultados diferentes. Um rebolo pode estar geometricamente correto e ainda assim ter uma condição superficial muito embotada ou muito aberta para o acabamento exigido.
O dressador, a especificação do rebolo, o avanço transversal, o avanço de mergulho, a sobreposição e a condição da máquina afetam todos a topografia resultante. A relação exata depende do rebolo e do sistema de dressagem; um parâmetro que produz uma superfície de corte livre em uma aplicação pode não se transferir para outra. Use as orientações do fabricante do abrasivo e do construtor da máquina para o tipo real de rebolo.
Para o contexto mais amplo de serviços e as capacidades de processo, consulte o site capacidade de retificação de precisão. O problema aqui é a mudança na saída que se segue ao condicionamento do rebolo.
Por que o tamanho pode mudar após a dressagem
A dressagem remove material do rebolo e pode alterar o raio ou o perfil efetivos. Se a referência de posição do rebolo ou a compensação da máquina não refletirem essa mudança, a relação ferramenta-peça pode se deslocar. Mesmo quando o controle CNC considera o avanço nominal de dressagem, as primeiras peças após a dressagem podem se comportar de forma diferente porque a superfície de corte do rebolo mudou e o processo ainda não atingiu sua condição estável anterior.
O desgaste do rebolo adiciona outra variável em movimento. À medida que os grãos abrasivos fraturam, embotam ou empastam, o comportamento efetivo de corte do rebolo muda ao longo do tempo. A dressagem redefine alguns aspectos da superfície, mas não garante que o rebolo retorne a um estado idêntico, a menos que a operação de dressagem, a condição do dressador, a preparação e a compensação sejam controladas.
| Mudança após a dressagem | Mecanismo potencial | Verificar antes de alterar o deslocamento da peça |
|---|---|---|
| A dimensão final varia de forma consistente | Raio efetivo do rebolo, referência de posição ou compensação alterados | Registro de avanço de dressagem, referência do rebolo, lógica de compensação, medição da primeira peça |
| A dimensão varia ao longo de uma série | Desgaste do rebolo, carregamento, estado térmico ou estabilização do processo | Condição do rebolo, fornecimento de refrigerante, momento da medição, tendência por sequência de peças |
| O perfil já não está correto | Condição de retificação, desgaste do dressador ou problema de montagem/excentricidade | Geometria do rebolo e condição do dressador usando verificações aprovadas |
| O acabamento muda enquanto a dimensão se mantém | A topografia do rebolo ou o comportamento de contato mudaram | Método de acabamento superficial, condição de dressagem, vibração e padrão de refrigerante |
Por que o acabamento superficial também muda
Um rebolo mais afiado e mais aberto pode cortar com uma força diferente e deixar uma textura superficial diferente de um rebolo mais rombo ou mais fechado. A dressagem pode, portanto, alterar o equilíbrio entre corte, sulcamento e atrito. O resultado depende do abrasivo, do aglomerante, do material da peça, da geometria de contato, da rigidez da máquina, do fornecimento de refrigerante e das condições de operação — não apenas dos ajustes do dressador.
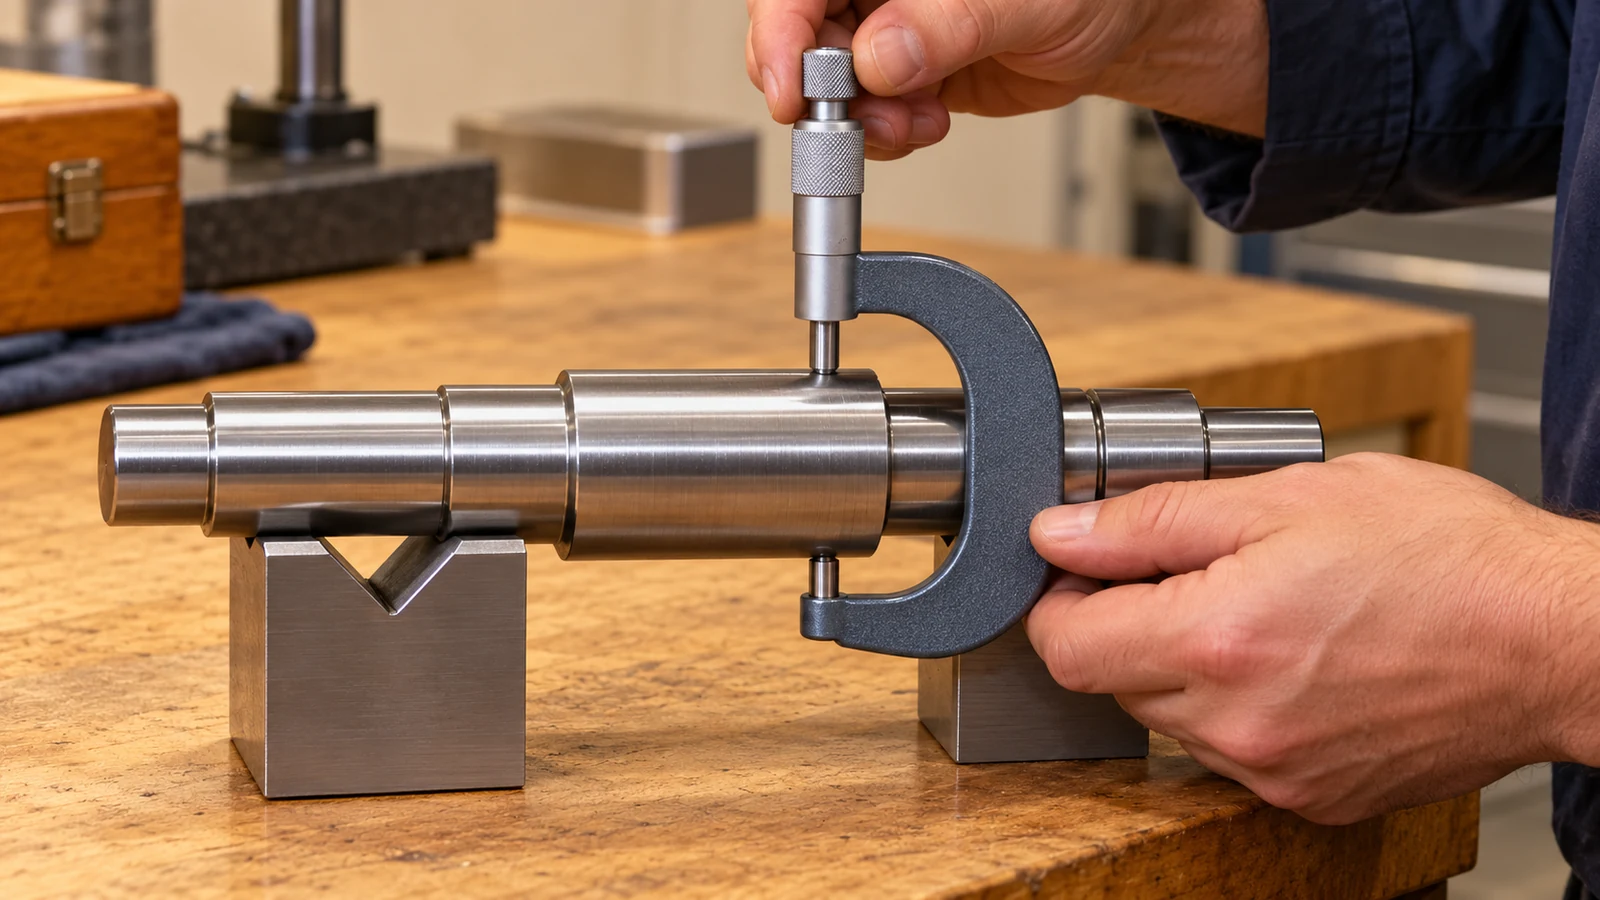
Quando o acabamento muda, inspecione a direção e a repetibilidade das marcas, não apenas se a superfície parece mais brilhante. Uma leitura de perfilômetro só é significativa quando a direção de medição, o cutoff, o comprimento de avaliação e o requisito de aceitação são apropriados. Se a preocupação funcional for dano térmico ou integridade superficial, a rugosidade sozinha não responde a isso; use o requisito de inspeção definido para esse componente.
Diagnostique a mudança em uma ordem controlada
Comece confirmando o que mudou: tamanho, forma, rugosidade, indicação de queima ou mais de um resultado. Compare a mesma característica e o mesmo método de medição antes e depois do dressamento. Registre a identificação do rebolo, o método de dressamento, a condição do dressador, a atualização da compensação, a sequência de peças, o status do fluido de corte e o momento da inspeção. Isso facilita distinguir uma mudança imediata de geometria de uma tendência gradual de desgaste ou térmica.
Em seguida, verifique as referências do processo em sequência: geometria e montagem do rebolo; operação de dressamento e seu avanço registrado; procedimento de compensação ou de toque de referência do controle; datum da peça e dispositivo de fixação; e a configuração de medição. Evite alterar várias variáveis ao mesmo tempo. Se a primeira peça estiver fora, estabeleça se o erro é consistente e se a correção aprovada é compensação de posição do rebolo, ajuste do processo ou investigação adicional.
Não presuma que “dressar novamente” seja uma correção inofensiva. O dressamento adicional remove mais material do rebolo, altera novamente a superfície de trabalho e pode consumir a vida útil do rebolo ou alterar o perfil. Se o rebolo estiver danificado, montado incorretamente ou fora dos limites do fabricante, siga o procedimento aprovado de inspeção e substituição do rebolo.
Mantenha a dressagem e a compensação repetíveis
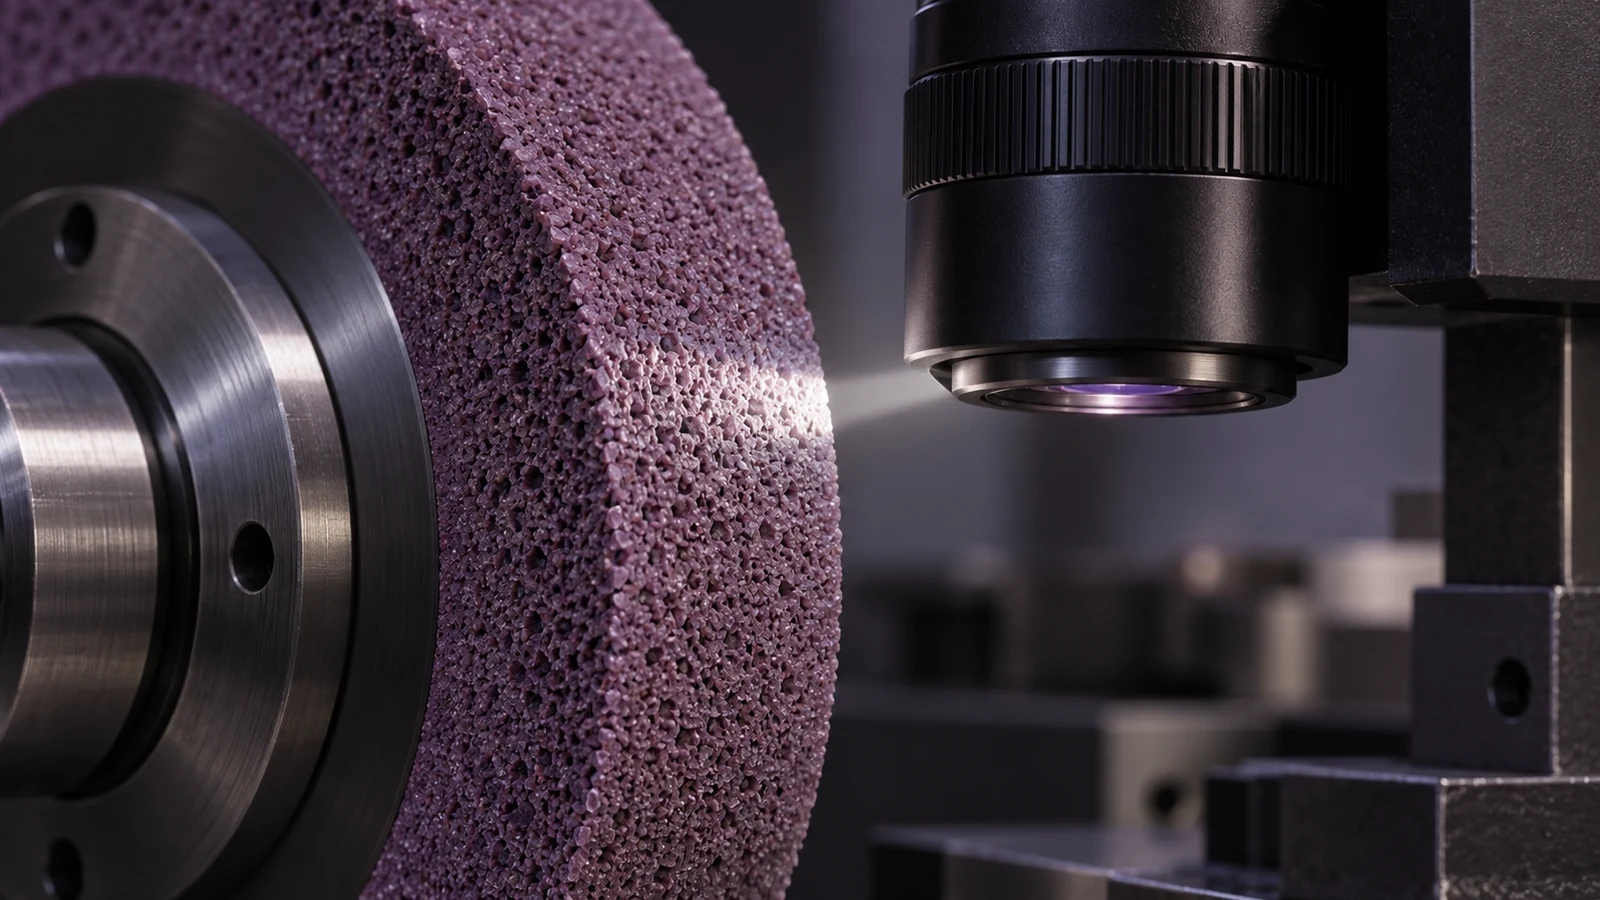
Para um processo repetível e estável, defina o método de dressamento e a referência de rebolo associada. Monitore o desgaste do dressador e a condição do rebolo; mantenha consistentes a entrega do fluido de corte e as condições de medição; e verifique a primeira peça após um dressamento significativo ou mudança de setup. Onde o perfil for crítico, inspecione a forma do rebolo usando o método aprovado da máquina, em vez de inferi-la apenas pela peça acabada.
- Registre a especificação e a identificação do rebolo para a operação.
- Mantenha rastreáveis os parâmetros de dressamento e a condição do dressador.
- Aplique o procedimento documentado de compensação ou de referência da máquina após o dressamento.
- Acompanhe a tendência de tamanho e acabamento nas primeiras peças, em vez de confiar em uma única verificação visual.
- Separe a correção dimensional da aceitação de integridade superficial.
Esses controles são mais úteis do que uma regra genérica de dressar após um número fixo de peças. O intervalo correto depende do rebolo, do material, das condições de contato e da capacidade do processo demonstrada para o trabalho.
O que os compradores devem definir
Os compradores devem especificar os requisitos da característica acabada: limites dimensionais, controles geométricos, método ou limite de acabamento superficial onde a função exigir, esquema de datum e qualquer inspeção de integridade superficial aplicável. Um desenho normalmente não deve prescrever uma receita de dressamento, a menos que o processo em si seja contratualmente exigido e o fornecedor tenha concordado com isso.
Se uma superfície retificada for crítica para fadiga, contato ou vedação, deixe claras as evidências de aceitação. Tamanho e acabamento não estabelecem automaticamente a condição metalúrgica. Alinhe o plano de inspeção com a condição do material e a função da característica antes do início da produção.
Perguntas frequentes
O dressamento sempre melhora o acabamento superficial?
Não. O dressamento altera a superfície do rebolo, mas o resultado depende do rebolo, do dressador, dos parâmetros, da máquina, do fluido de corte e do material da peça. Um rebolo mais afiado não é automaticamente a condição correta para todo requisito de acabamento.
Por que a primeira peça fica com um tamanho diferente após o dressamento?
O dressamento pode alterar a geometria efetiva do rebolo e o comportamento de corte. Verifique a referência do rebolo, o procedimento de compensação e a estabilização do processo antes de alterar o offset da peça.
Perfilar é o mesmo que dressar?
Não. O perfilamento restaura a geometria do rebolo; o dressamento condiciona a superfície de trabalho. Algumas configurações combinam as operações, mas elas resolvem problemas diferentes.
Devo dressar novamente se o tamanho estiver errado?
Não sem diagnosticar a causa. Um novo dressamento altera novamente o rebolo e remove material; primeiro verifique a geometria do rebolo, a compensação, o desgaste, as condições térmicas e a medição.