
Eine dunkle Linie nach dem Schleifen ist ein Warnsignal, kein vollständiges Prüfergebnis. Manche thermischen Schäden sind sichtbar, während andere Veränderungen der Härte oder der Eigenspannungen keinen offensichtlichen Farbunterschied erzeugen. Bei einem präzisionsgeschliffenen Teil muss die Prüfmethode zum Werkstoff, zur Funktion der Oberfläche und zur Abnahmeanforderung passen. Eine Sichtprüfung kann offensichtliche Anzeichen erkennen; sie kann die Integrität unter der Oberfläche nicht allein zertifizieren.
Was Schleifbrand für ein fertiges Teil bedeutet
Schleifbrand ist ein Begriff für thermische Schäden im Zusammenhang mit dem Schleifvorgang. Je nach Werkstoff und thermischem Zyklus kann die betroffene Zone eine veränderte Anlassbehandlung, Mikrostruktur, Härte oder Eigenspannungssituation aufweisen. Das ist wichtig, wenn eine Oberfläche Kontaktlast, Ermüdungsspannung, eine Lager- oder Dichtungsfunktion oder eine andere Anforderung trägt, die von der Oberflächenintegrität abhängt – nicht nur von Aussehen und Maß.
Das Wort “Brand” kann den Defekt wie eine sichtbare Brandspur klingen lassen, doch allein das Aussehen ist keine verlässliche Schweregradskala. Eine Verfärbung kann eine Untersuchung auslösen, während eine optisch gleichmäßige Oberfläche dennoch eine festgelegte Methode zur Bewertung einer kritischen geschliffenen Zone erfordern kann. Die Prüfung sollte daher ausgehend vom Werkstoff des Bauteils, seinem Wärmebehandlungszustand, seiner Geometrie und den Kundenanforderungen geplant werden.
Zum Vorgang selbst und zur Rolle von Scheibenzustand und Prozesskontrolle siehe den Präzisionsschleiffähigkeit. -Abschnitt der Website. Dieser Leitfaden konzentriert sich darauf, was die Prüfung nach dem Schleifen feststellen kann.
Beginnen Sie mit der Sichtprüfung – aber kennen Sie deren Grenzen
Die Sichtprüfung ist nützlich, um offensichtliche Verfärbungen, lokale Brandmuster, Schleifspuren, Risse oder ein uneinheitliches Aussehen zu erkennen. Sie ist schnell und kann helfen, Bereiche für eine genauere Untersuchung auszuwählen. Der Prüfer sollte definierte Beleuchtung, Bedingungen der Oberflächenreinheit und Abnahmekriterien verwenden; andernfalls können zwei Personen dasselbe subtile Anzeichen unterschiedlich einstufen.
Die Sichtprüfung ersetzt keine festgelegte Prüfung der Oberflächenintegrität. Die Farbe hängt von Legierung, Oberflächenbeschaffenheit, Beleuchtung, Reinigung und vorherigen Behandlungen ab. Eine schwache oder fehlende Markierung beweist nicht, dass die Oberfläche keine thermisch beeinflusste Zone aufweist. Ebenso quantifiziert eine sichtbare Markierung für sich genommen nicht die Tiefe, die Härteänderung oder die funktionalen Folgen.
Trennen Sie die Prüfungen: Die Maßprüfung bestätigt Maß und Geometrie; die Oberflächenrauheitsmessung charakterisiert die Textur; die Brandprüfung bewertet einen anderen Aspekt des Oberflächenzustands. Das Bestehen der einen Prüfung bedeutet nicht automatisch das Bestehen der anderen.
Wählen Sie eine Prüfmethode passend zu Werkstoff und Risiko
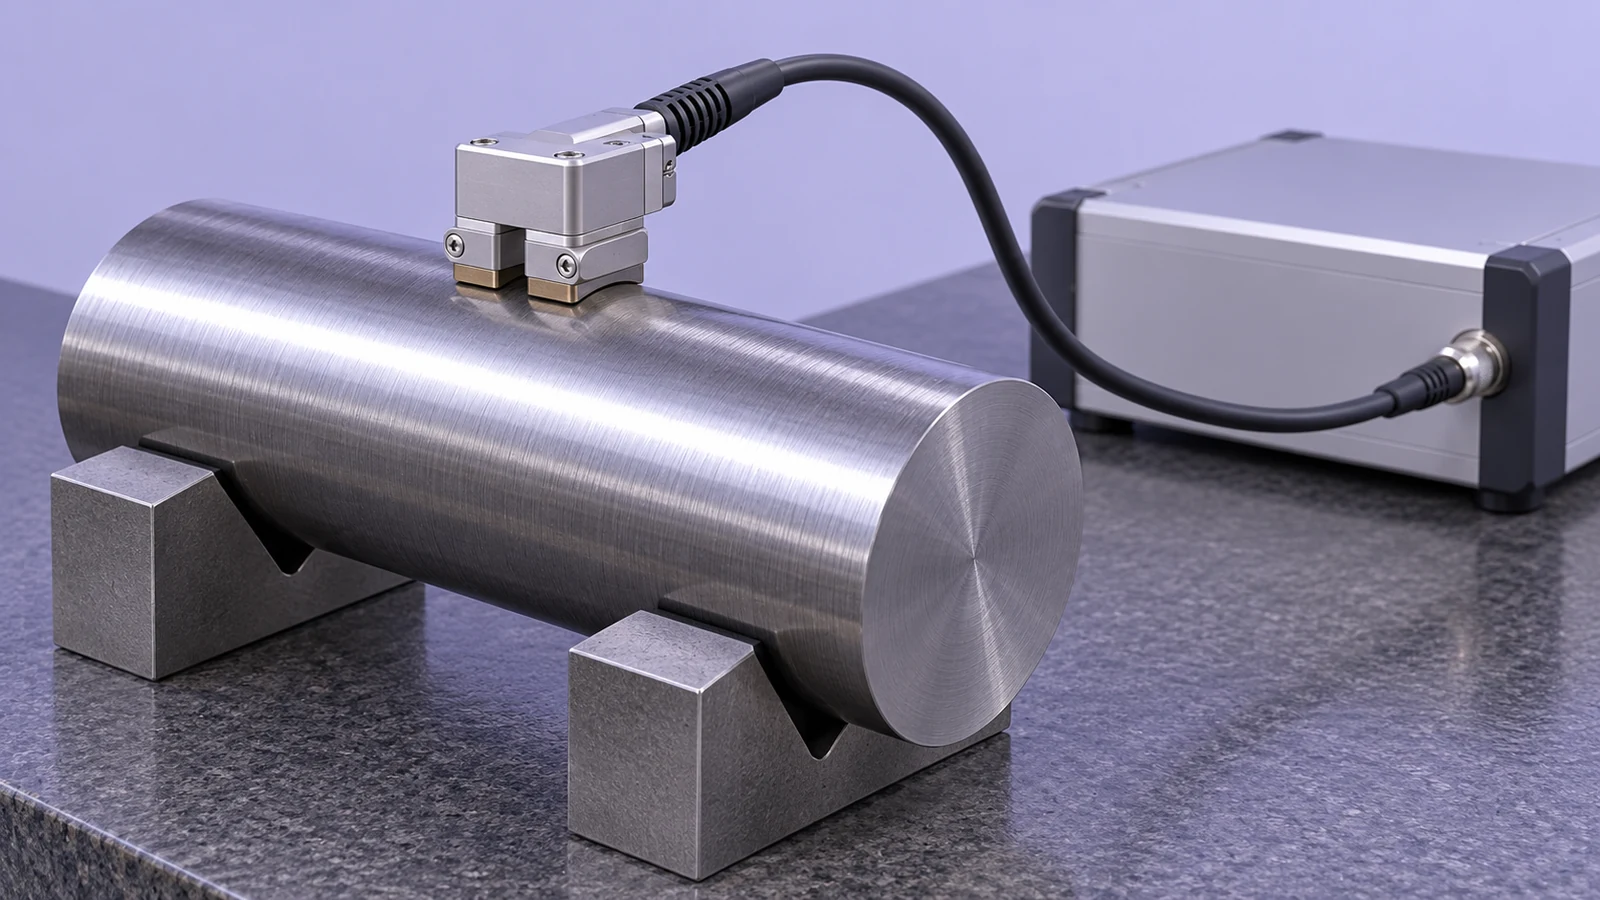
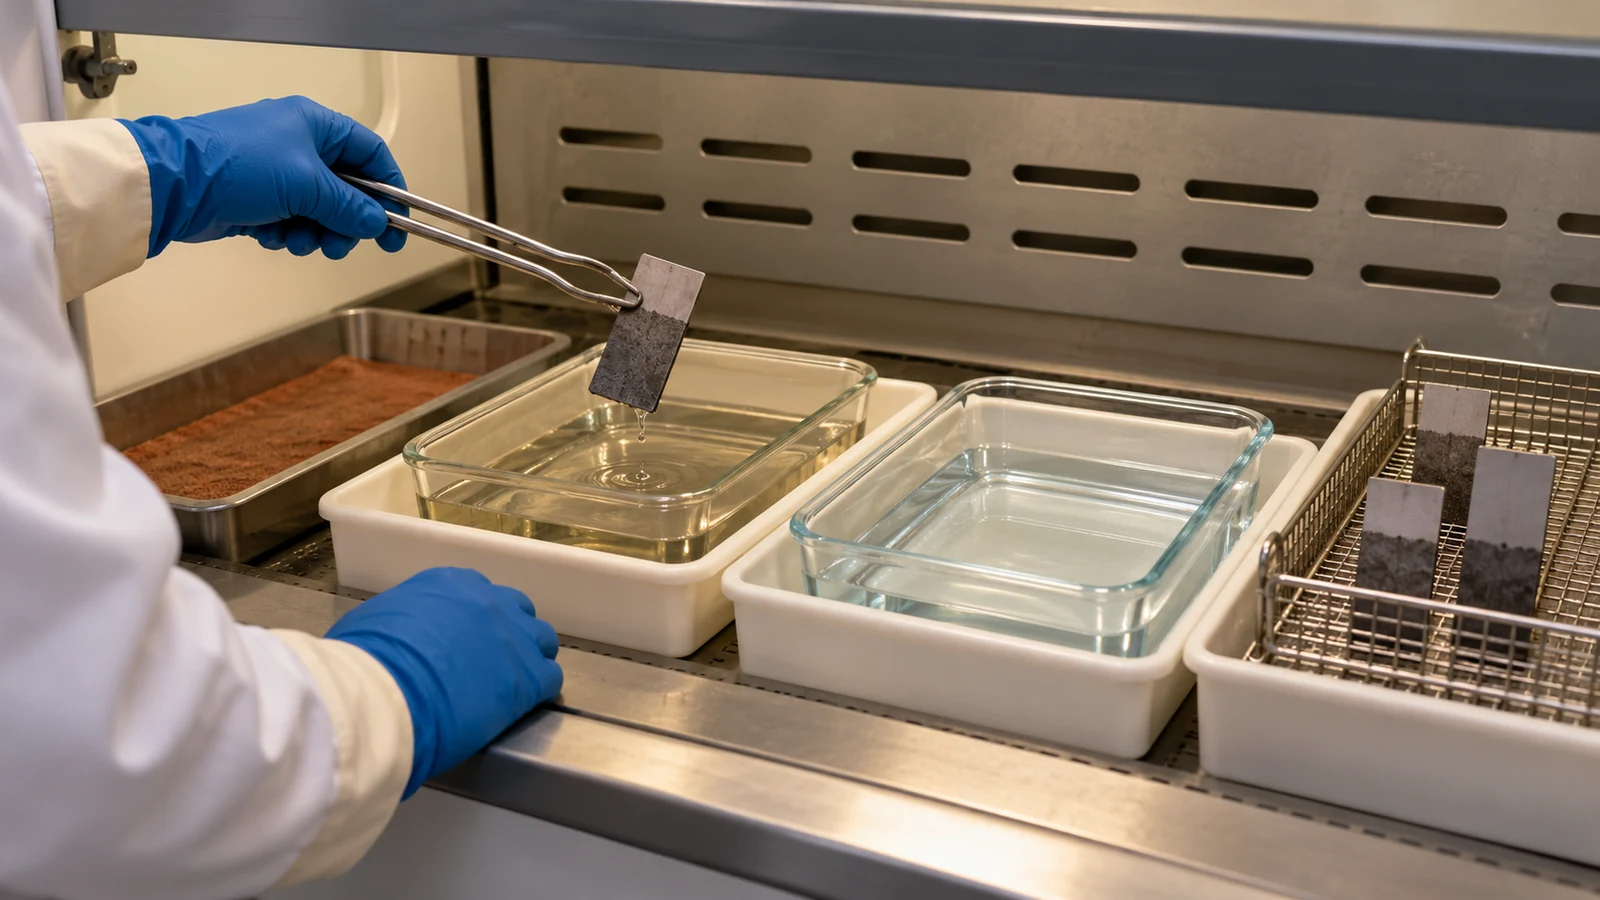
Die geeignete Methode hängt davon ab, was erkannt werden muss und was der Test mit dem Teil macht. Ein kontrolliertes chemisches Ätzen kann Veränderungen an einer eisenhaltigen Oberfläche sichtbar machen, verändert jedoch die geprüfte Oberfläche und erfordert qualifizierte Handhabung und Prozesskontrolle. Magnetische Verfahren wie die Barkhausen-Rauschprüfung können für geeignete ferromagnetische Werkstoffe nützlich sein, doch das Signal hängt vom Werkstoffzustand, der Geometrie, dem Oberflächenzustand, dem Sensoraufbau und der Kalibrierung ab. Wirbelstromverfahren sind ebenfalls werkstoff- und aufbauabhängig und erfordern ein validiertes Verfahren für das Bauteil.
Diese Methoden sind keine austauschbaren Kontrollkästchen. Ein Lieferant sollte bestätigen, dass die Methode für die Legierung und den Wärmebehandlungszustand geeignet ist, Zugang zum Prüfbereich hat und Abnahmekriterien besitzt, die mit der relevanten Spezifikation verknüpft sind. Wenn die Zeichnung oder Einkaufsanforderungen eine Norm oder ein Kundenverfahren in Bezug nehmen, ist deren Anwendungsbereich und Revision zu befolgen, statt einen anderen Test aus Bequemlichkeit zu ersetzen.
Wie sich gängige Methoden unterscheiden
| Methode | Was es beitragen kann | Wesentliche Einschränkung |
|---|---|---|
| Sichtprüfung | Schnelle Vorprüfung auf offensichtliche Verfärbungen oder Oberflächenanzeichen | Kann weniger sichtbare thermische Veränderungen nicht ausschließen oder den Zustand unter der Oberfläche quantifizieren |
| Kontrollierte Ätzprüfung | Macht eine Oberflächenreaktion sichtbar, die mit metallurgischen Unterschieden in geeigneten Werkstoffen zusammenhängt | Verändert den Prüfbereich; Chemie, Vorbereitung, Zeitpunkt und Auswertung erfordern Kontrolle |
| Barkhausen-Rausch-Verfahren | Zerstörungsfreie magnetische Reaktion, die auf Veränderungen in geeigneten ferromagnetischen Werkstoffen hinweisen kann | Erfordert werkstoffspezifische Kalibrierung und kontrollierte Messbedingungen |
| Wirbelstromverfahren | Berührungslose elektrische Reaktion, die eine schnelle oder automatisierte Prüfung unterstützen kann | Sonde, Frequenz, Geometrie, Abhebung und Verfahren beeinflussen Empfindlichkeit und Auswertung |
Die Tabelle ist eine Planungshilfe, keine Aussage zur Methodenqualifizierung. Ein Prüfbericht sollte die Methode, den Prüfumfang, das anwendbare Verfahren, den Geräte- oder Kalibrierstatus, sofern erforderlich, und das Ergebnis gegenüber den vereinbarten Abnahmekriterien angeben.
Legen Sie die Abnahme vor der Produktion fest
Für kritische Bauteile sollte die Prüfmethode vor der ersten Produktionscharge vereinbart werden. Legen Sie fest, welche Oberflächen im Geltungsbereich liegen, ob die Prüfung chargenbezogen oder merkmalsbezogen erfolgt, wie die Oberfläche vorbereitet wird und was als Abnahme gilt. Wenn die Anforderung aus einer Kundenspezifikation, einer Zeichnungsanmerkung oder einer Industrienorm stammt, ist das maßgebliche Dokument und die Revision zu benennen.
Definieren Sie außerdem, was geschieht, wenn ein Anzeichen auftritt: das betroffene Teil oder die Charge nach Bedarf sperren, Ort und Methode dokumentieren und die autorisierte Entscheidung einholen. Gehen Sie nicht davon aus, dass Angleichen, Nachpolieren oder ein weiterer Schleifdurchgang zulässig ist; jede Nacharbeit kann Abmessungen, Geometrie oder Oberflächenintegrität verändern und bedarf der Genehmigung gegenüber den maßgeblichen Anforderungen.
Wenn mehrere Qualitätsprüfungen gelten, verbinden Sie diese mit der tatsächlichen Funktion. Ein Schleifdurchmesser kann neben der Brandbewertung eine Prüfung auf Maß und Rundheit erfordern. Die Seite Qualitätsübersicht beschreibt die übergeordnete Rolle definierter Prüf- und Abnahmekontrollen.
Wann ein Verdachtsanzeichen eskaliert werden sollte
Eskalieren Sie, wenn die geschliffene Oberfläche sicherheits- oder ermüdungskritisch ist, wenn ein Anzeichen strittig ist, wenn der Werkstoff- oder Wärmebehandlungszustand die gewählte Methode unsicher macht oder wenn keine Abnahmegrenze vereinbart wurde. Möglicherweise ist eine qualifizierte metallurgische oder Prüfressource erforderlich, um ein Prüfverfahren auszuwählen, Grenzfälle zu interpretieren oder festzustellen, ob eine Nacharbeitsentscheidung technisch akzeptabel ist.
Gute Aufzeichnungen machen die Entscheidung nachvollziehbar: Teile- und Chargenidentifikation, Werkstoffzustand, geprüfter Bereich, Prüfverfahren und Revision, Geräte- oder Kalibrierungsdetails soweit relevant, Ergebnis und Disposition. Dies verhindert, dass ein subjektives visuelles Urteil zum einzigen Nachweis für eine Oberfläche mit hohen Folgen wird.
Häufig gestellte Fragen
Kann ich Schleifbrand allein anhand der Farbe erkennen?
Farbe kann auf ein mögliches Problem hinweisen, aber sie kann das Vorhandensein, Fehlen, die Tiefe oder die funktionale Schwere einer thermischen Schädigung nicht zuverlässig feststellen. Verwenden Sie das spezifizierte Prüfverfahren für den Werkstoff und die Anforderung.
Ist die Ätzprüfung zerstörungsfrei?
Nein. Chemisches Ätzen verändert die geprüfte Oberfläche und muss nach dem geltenden Verfahren kontrolliert werden. Bestätigen Sie, ob das Teil auf diese Weise geprüft werden kann und welche Wiederherstellung oder Disposition erforderlich ist.
Kann die Barkhausen-Rauschprüfung bei jeder Legierung eingesetzt werden?
Nein. Sie beruht auf der magnetischen Reaktion und ist für geeignete ferromagnetische Werkstoffe vorgesehen. Werkstoffzustand, Geometrie, Kalibrierung und Verfahren beeinflussen, ob das Ergebnis aussagekräftig ist.
Beweist ein bestandenes Maßprüfung, dass die Oberfläche frei von Schleifbrand ist?
Nein. Maß- und Geometrieprüfungen betreffen dimensionale Anforderungen; die Brandprüfung betrifft die Oberflächenintegrität. Es sind getrennte Abnahmefragen.