
Uma linha escura após a retificação é um sinal de alerta, não um resultado completo de inspeção. Alguns danos térmicos são visíveis, enquanto outras alterações na dureza ou na tensão residual podem não produzir uma diferença de cor óbvia. Para uma peça retificada de precisão, o método de inspeção deve corresponder ao material, à função da superfície e ao requisito de aceitação. A revisão visual pode triar indicações óbvias; ela não pode, por si só, certificar a integridade subsuperficial.
O que a queima de retificação significa para uma peça acabada
Queima de retificação é um termo usado para danos térmicos associados à operação de retificação. Dependendo do material e do ciclo térmico, a zona afetada pode ter tempera, microestrutura, dureza ou condição de tensão residual alteradas. Isso importa quando uma superfície suporta carga de contato, tensão de fadiga, função de rolamento ou vedação, ou outro requisito que depende da integridade superficial — não apenas da aparência e da dimensão.
A palavra “queima” pode fazer o defeito soar como uma marca de queimadura visível, mas a aparência por si só não é uma escala de severidade confiável. Uma descoloração pode motivar uma investigação, enquanto uma superfície visualmente uniforme ainda pode exigir um método especificado para avaliar uma zona retificada crítica. A inspeção deve, portanto, ser planejada a partir do material do componente, do estado de tratamento térmico, da geometria e dos requisitos do cliente.
Para a operação em si e o papel da condição do rebolo e do controle de processo, consulte o capacidade de retificação de precisão. Este guia concentra-se no que a inspeção pode estabelecer após a retificação.
Comece pela revisão visual — mas conheça seus limites
A inspeção visual é útil para identificar descoloração óbvia, padrões localizados de queima, marcas de retificação, trincas ou aparência inconsistente. É rápida e pode ajudar a selecionar áreas para exame mais detalhado. O inspetor deve usar iluminação definida, condições de limpeza da superfície e critérios de aceitação; caso contrário, duas pessoas podem classificar a mesma indicação sutil de forma diferente.
A revisão visual não substitui um teste de integridade superficial especificado. A cor depende da liga, do acabamento, da iluminação, da limpeza e dos tratamentos prévios. Uma marca tênue ou ausente não prova que a superfície não tem uma região termicamente afetada. Da mesma forma, uma marca visível não quantifica por si só a profundidade, a mudança de dureza ou a consequência funcional.
Separe as verificações: a inspeção dimensional confirma tamanho e geometria; a medição do acabamento superficial caracteriza a textura; a inspeção de queima avalia um aspecto diferente da condição da superfície. Passar em uma não aprova automaticamente as outras.
Escolha um método de inspeção para o material e o risco
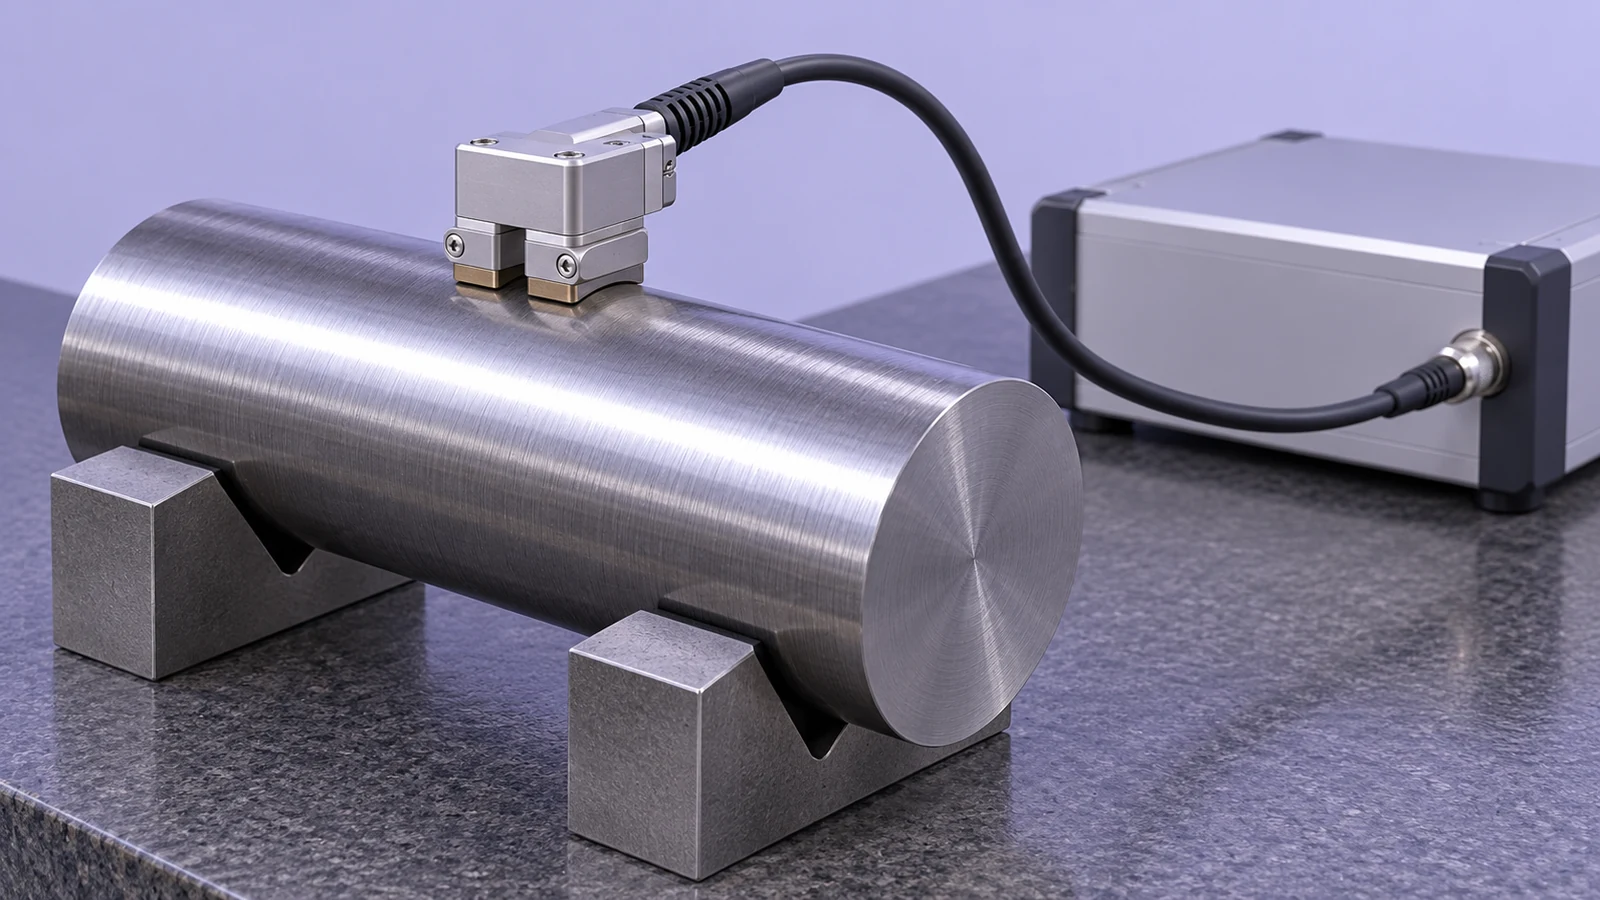
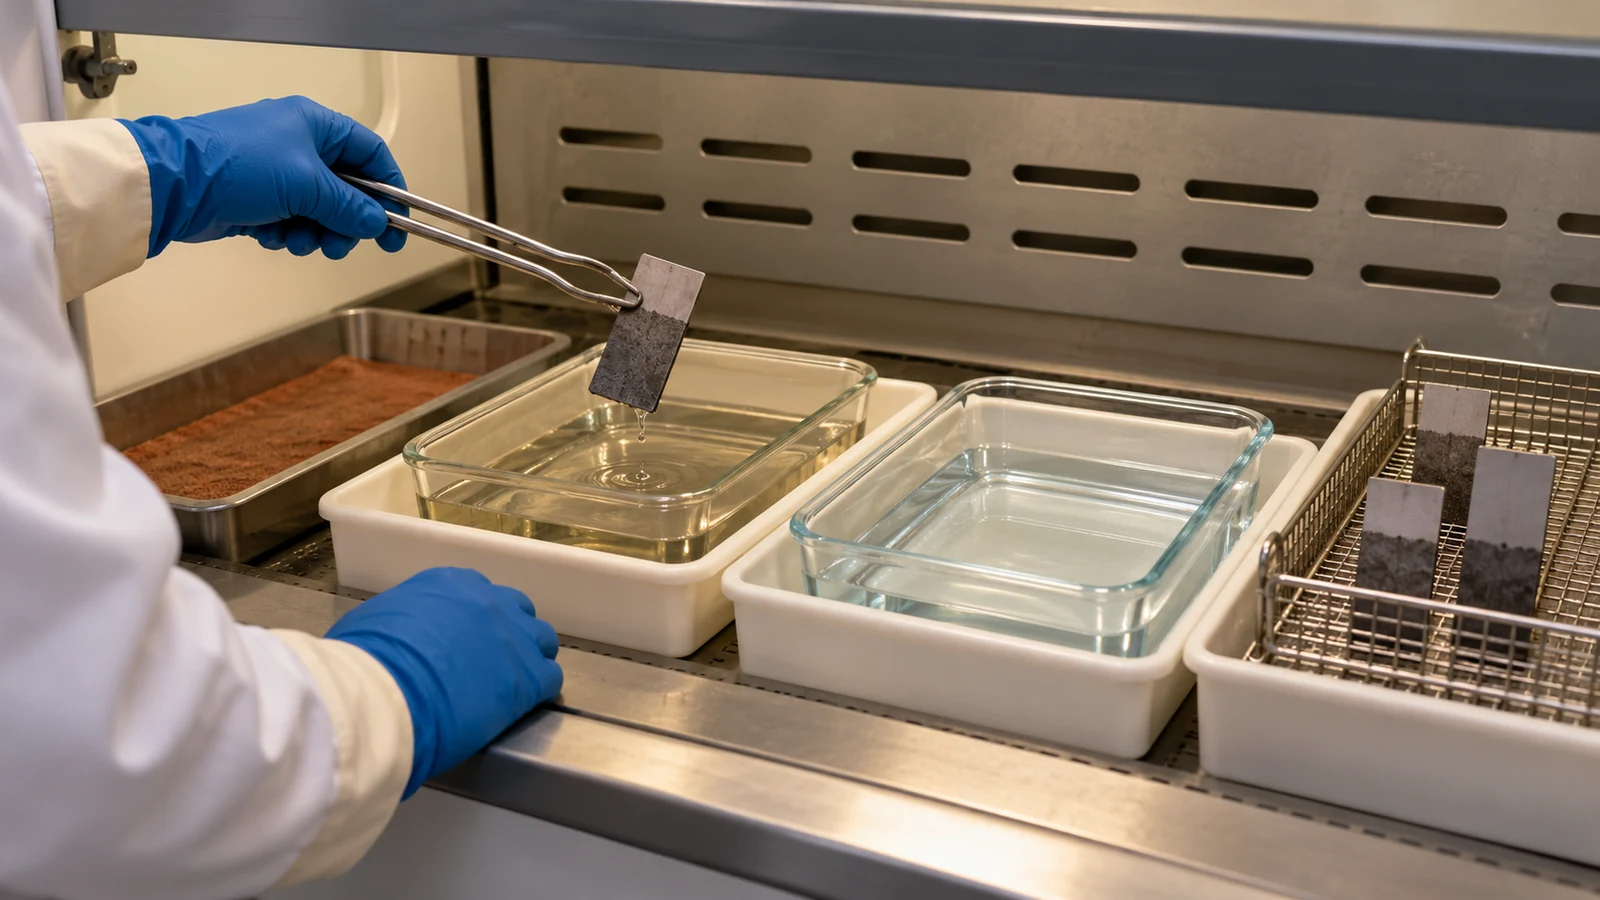
O método apropriado depende do que deve ser detectado e do que o teste faz com a peça. Um ataque químico controlado pode revelar alterações numa superfície ferrosa, mas altera a superfície testada e exige manuseamento qualificado e controlo do processo. Métodos magnéticos, como a inspeção por ruído de Barkhausen, podem ser úteis para materiais ferromagnéticos adequados, mas o sinal depende do estado do material, da geometria, da condição da superfície, da configuração do sensor e da calibração. As abordagens por correntes de Foucault também dependem do material e da configuração e exigem um procedimento validado para o componente.
Estes métodos não são opções intercambiáveis. Um fornecedor deve confirmar que o método é adequado para a liga e a condição de tratamento térmico, que consegue aceder à área de inspeção e que dispõe de critérios de aceitação ligados à especificação relevante. Quando o desenho ou os requisitos de compra invocam uma norma ou um procedimento do cliente, deve seguir-se o seu âmbito e revisão em vez de substituir por um teste diferente com base na conveniência.
Como os métodos comuns diferem
| Método | O que pode contribuir | Limitação importante |
|---|---|---|
| Exame visual | Triagem rápida para descoloração óbvia ou indícios superficiais | Não permite excluir alterações térmicas menos visíveis nem quantificar a condição subsuperficial |
| Inspeção por ataque controlado | Revela a resposta superficial associada a diferenças metalúrgicas em materiais aplicáveis | Altera a área de teste; a química, a preparação, o tempo e a interpretação exigem controlo |
| Método de ruído Barkhausen | Resposta magnética não destrutiva que pode indicar alterações em materiais ferromagnéticos adequados | Requer calibração específica do material e condições de medição controladas |
| Método de correntes parasitas | Resposta elétrica sem contacto que pode suportar inspeção rápida ou automatizada | A sonda, a frequência, a geometria, a distância ao material e o procedimento afetam a sensibilidade e a interpretação |
A tabela é um auxiliar de planeamento, não uma declaração de qualificação de método. Um relatório de ensaio deve identificar o método, a cobertura, o procedimento aplicável, o estado do equipamento ou da calibração quando exigido, e o resultado face aos critérios de aceitação acordados.
Defina a aceitação antes da produção
Para componentes críticos, acorde o método de inspeção antes do primeiro lote de produção. Indique quais as superfícies abrangidas, se a verificação é por lote ou específica de uma característica, como será preparada a superfície e o que constitui aceitação. Se o requisito provier de uma especificação do cliente, de uma nota no desenho ou de uma norma da indústria, identifique o documento aplicável e a revisão.
Também defina o que acontece quando uma indicação aparece: coloque em quarentena a peça ou o lote afetado conforme necessário, documente a localização e o método e obtenha a disposição autorizada. Não presuma que a mistura, o repolimento ou outra passagem de retificação sejam aceitáveis; qualquer retrabalho pode alterar dimensões, geometria ou integridade superficial e precisa de aprovação em relação aos requisitos aplicáveis.
Quando várias verificações de qualidade se aplicam, conecte-as à função real. Um diâmetro retificado pode exigir inspeção de tamanho e circularidade, além da avaliação de queimadura. O documento do site visão geral de qualidade descreve o papel mais amplo dos controles definidos de inspeção e aceitação.
Quando escalar uma indicação suspeita
Escale quando a superfície retificada for crítica para segurança ou fadiga, quando uma indicação for contestada, quando o estado do material ou do tratamento térmico tornar o método escolhido incerto, ou quando nenhum limite de aceitação tiver sido acordado. Pode ser necessário um recurso qualificado de metalurgia ou inspeção para selecionar um teste, interpretar resultados limítrofes ou determinar se uma disposição de retrabalho é tecnicamente aceitável.
Registros bons tornam a decisão rastreável: identificação da peça e do lote, condição do material, área inspecionada, procedimento de teste e revisão, detalhes de equipamento ou calibração quando relevantes, resultado e disposição. Isso evita que um julgamento visual subjetivo se torne a única evidência para uma superfície de alta consequência.
Perguntas frequentes
Posso identificar queimadura de retificação apenas pela cor?
A cor pode sinalizar um possível problema, mas não consegue estabelecer de forma confiável a presença, ausência, profundidade ou gravidade funcional do dano térmico. Use o método de inspeção especificado para o material e o requisito.
A inspeção por ataque químico é não destrutiva?
Não. O ataque químico altera a superfície testada e deve ser controlado conforme o procedimento aplicável. Confirme se a peça pode ser testada dessa forma e qual restauração ou disposição é necessária.
O teste de ruído de Barkhausen pode ser usado em todas as ligas?
Não. Ele depende da resposta magnética e destina-se a materiais ferromagnéticos adequados. A condição do material, a geometria, a calibração e o procedimento afetam se o resultado é significativo.
Uma aprovação dimensional prova que a superfície está livre de queimadura de retificação?
Não. As verificações de tamanho e geometria tratam dos requisitos dimensionais; a inspeção de queimadura trata da integridade superficial. São questões de aceitação separadas.