
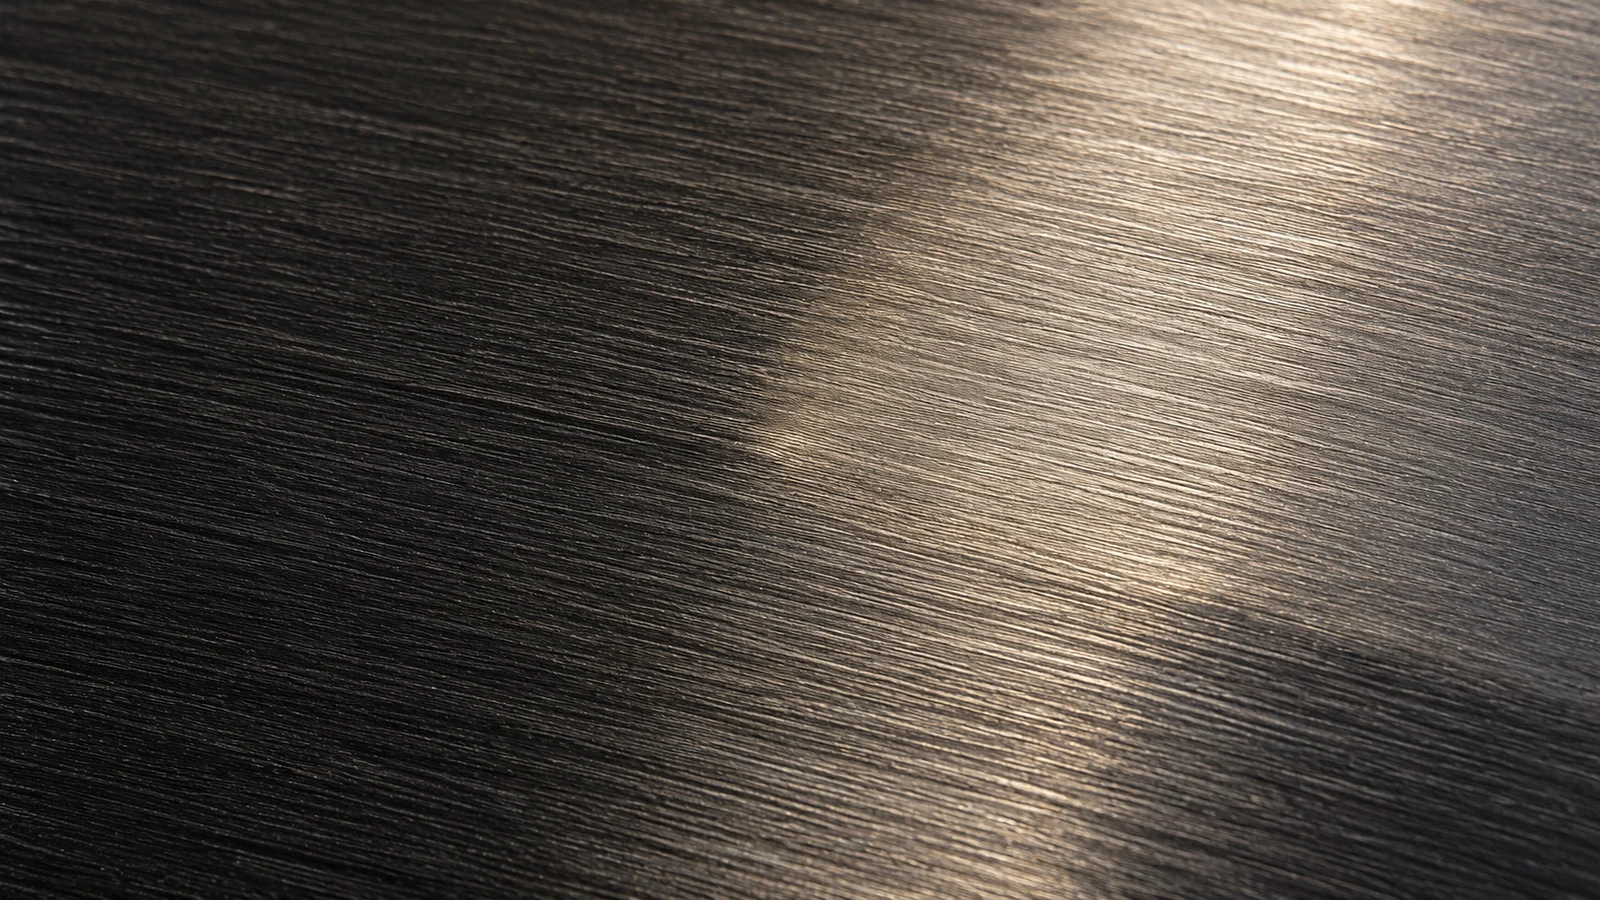
Una linea scura dopo la rettifica è un segnale d'allarme, non un risultato completo di ispezione. Alcuni danni termici sono visibili, mentre altre variazioni di durezza o tensioni residue possono non produrre una differenza di colore evidente. Per un pezzo rettificato di precisione, il metodo di ispezione deve corrispondere al materiale, alla funzione della superficie e al requisito di accettazione. L'esame visivo può individuare indicazioni evidenti; non può certificare da solo l'integrità subsuperficiale.
Che cosa significa la bruciatura da rettifica per un pezzo finito
La bruciatura da rettifica è un termine usato per il danno termico associato all'operazione di rettifica. A seconda del materiale e del ciclo termico, la zona interessata può presentare una tempra, una microstruttura, una durezza o uno stato di tensioni residue modificati. Ciò è importante quando una superficie è soggetta a carico di contatto, sollecitazione a fatica, una funzione di cuscinetto o tenuta, o un altro requisito che dipende dall'integrità superficiale—non solo dall'aspetto e dalle dimensioni.
La parola “bruciatura” può far sembrare il difetto un segno di bruciatura visibile, ma l'aspetto da solo non è una scala di gravità affidabile. Una decolorazione può indurre a un'indagine, mentre una superficie visivamente uniforme può comunque richiedere un metodo specificato per valutare una zona rettificata critica. L'ispezione dovrebbe quindi essere pianificata in base al materiale del componente, allo stato di trattamento termico, alla geometria e ai requisiti del cliente.
Per l'operazione stessa e il ruolo delle condizioni della mola e del controllo di processo, consultare la capacità di rettifica di precisione. Questa guida si concentra su ciò che l'ispezione può stabilire dopo la rettifica.
Iniziare con l'esame visivo—ma conoscerne i limiti
L'ispezione visiva è utile per identificare decolorazioni evidenti, schemi di bruciatura localizzati, segni di rettifica, cricche o aspetto non uniforme. È rapida e può aiutare a selezionare le aree per un esame più approfondito. L'ispettore deve utilizzare un'illuminazione definita, condizioni di pulizia superficiale e criteri di accettazione; altrimenti, due persone potrebbero classificare diversamente la stessa indicazione sottile.
L'esame visivo non sostituisce un test specificato di integrità superficiale. Il colore dipende dalla lega, dalla finitura, dall'illuminazione, dalla pulizia e dai trattamenti precedenti. Un segno tenue o assente non prova che la superficie non abbia una regione termicamente alterata. Allo stesso modo, un segno visibile non quantifica di per sé la profondità, la variazione di durezza o la conseguenza funzionale.
Separare i controlli: l'ispezione dimensionale conferma dimensioni e geometria; la misurazione della finitura superficiale caratterizza la texture; l'ispezione delle bruciature valuta un aspetto diverso della condizione superficiale. Il superamento di uno non implica automaticamente il superamento degli altri.
Scegliere un metodo di ispezione in base al materiale e al rischio
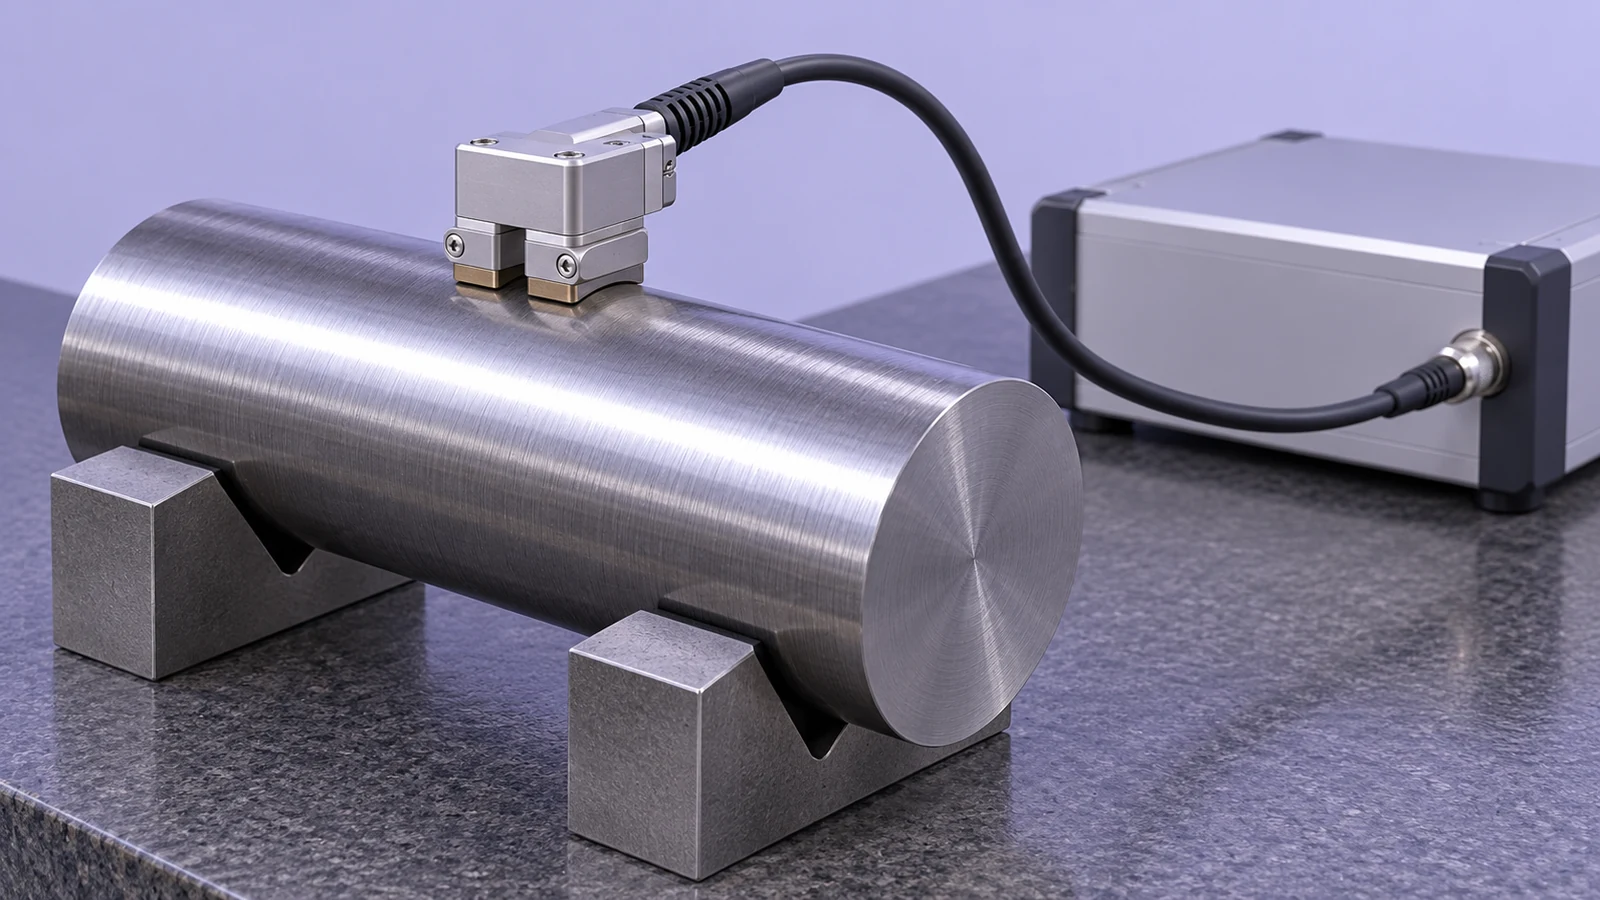
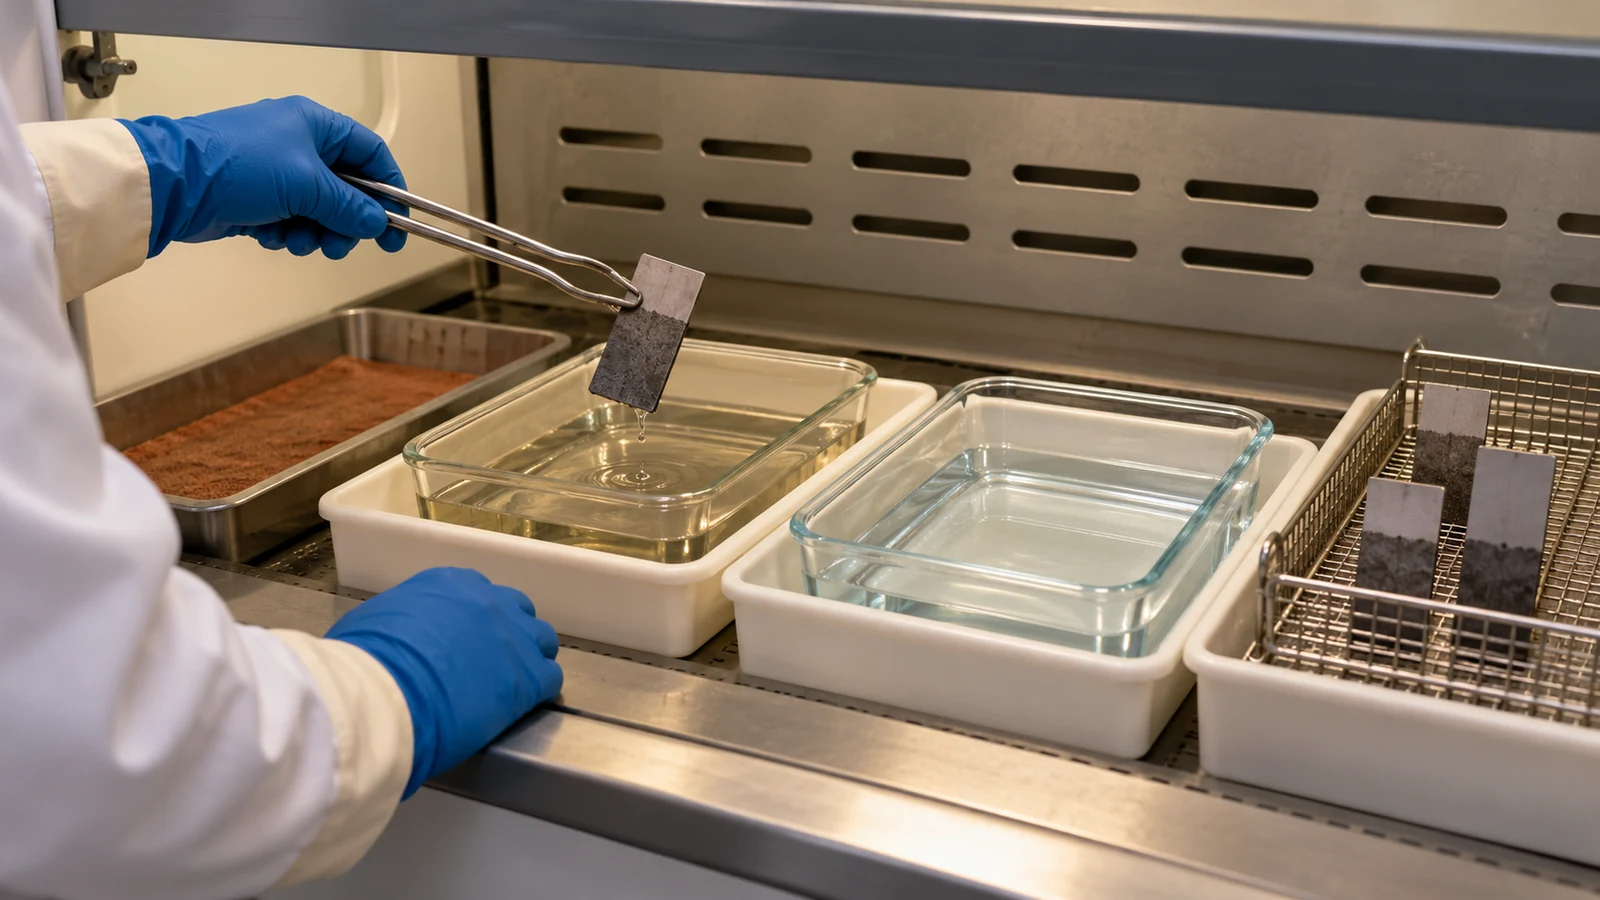
Il metodo appropriato dipende da ciò che deve essere rilevato e da ciò che il test provoca al pezzo. Un attacco chimico controllato può rivelare cambiamenti in una superficie ferrosa, ma altera la superficie testata e richiede una manipolazione qualificata e un controllo del processo. I metodi magnetici come l'ispezione del rumore di Barkhausen possono essere utili per materiali ferromagnetici idonei, ma il segnale dipende dallo stato del materiale, dalla geometria, dalla condizione superficiale, dalla configurazione del sensore e dalla calibrazione. Gli approcci a correnti parassite dipendono anch'essi dal materiale e dalla configurazione e richiedono una procedura validata per il componente.
Questi metodi non sono caselle di controllo intercambiabili. Un fornitore dovrebbe confermare che il metodo sia idoneo per la lega e la condizione di trattamento termico, che possa accedere all'area di ispezione e che disponga di criteri di accettazione collegati alla specifica pertinente. Quando il disegno o i requisiti di acquisto richiamano una norma o una procedura del cliente, seguire il suo ambito e la sua revisione anziché sostituire un test diverso in base alla convenienza.
Come differiscono i metodi comuni
| Metodo | Cosa può contribuire | Limitazione importante |
|---|---|---|
| Esame visivo | Screening rapido per evidenti scolorimenti o indicazioni superficiali | Non può escludere cambiamenti termici meno visibili né quantificare la condizione subsuperficiale |
| Ispezione con attacco controllato | Rivela la risposta superficiale associata a differenze metallurgiche nei materiali applicabili | Altera l'area di prova; chimica, preparazione, tempistica e interpretazione richiedono controllo |
| Metodo del rumore di Barkhausen | Risposta magnetica non distruttiva che può indicare cambiamenti in materiali ferromagnetici idonei | Richiede calibrazione specifica per il materiale e condizioni di misurazione controllate |
| Metodo a correnti parassite | Risposta elettrica senza contatto che può supportare un'ispezione rapida o automatizzata | Sonda, frequenza, geometria, lift-off e procedura influenzano la sensibilità e l'interpretazione |
La tabella è un ausilio alla pianificazione, non una dichiarazione di qualifica del metodo. Un rapporto di prova dovrebbe identificare il metodo, la copertura, la procedura applicabile, lo stato dell'attrezzatura o della calibrazione ove richiesto, e il risultato rispetto ai criteri di accettazione concordati.
Definire l'accettazione prima della produzione
Per i componenti critici, concordare il metodo di ispezione prima del primo lotto di produzione. Specificare quali superfici rientrano nell'ambito, se il controllo è basato sul lotto o specifico per caratteristica, come verrà preparata la superficie e cosa costituisce accettazione. Se il requisito proviene da una specifica del cliente, da una nota sul disegno o da uno standard industriale, identificare il documento di riferimento e la revisione.
Definire inoltre cosa accade quando compare un'indicazione: mettere in quarantena il pezzo o il lotto interessato come richiesto, documentare la posizione e il metodo e ottenere la disposizione autorizzata. Non presumere che la sfumatura, la rilucidatura o un altro passaggio di rettifica siano accettabili; qualsiasi rilavorazione può modificare dimensioni, geometria o integrità superficiale e necessita di approvazione rispetto ai requisiti di riferimento.
Quando si applicano più controlli qualità, collegarli alla funzione effettiva. Un diametro rettificato può richiedere l'ispezione di dimensione e rotondità oltre alla valutazione delle bruciature. Il sito panoramica sulla qualità descrive il ruolo più ampio dei controlli definiti di ispezione e accettazione.
Quando intensificare un'indicazione sospetta
Attivare l'escalation quando la superficie rettificata è critica per sicurezza o fatica, quando un'indicazione è contestata, quando lo stato del materiale o del trattamento termico rende incerto il metodo scelto, o quando non è stato concordato alcun limite di accettazione. Può essere necessaria una risorsa qualificata metallurgica o di ispezione per selezionare un test, interpretare risultati borderline o determinare se una disposizione di rilavorazione è tecnicamente accettabile.
Registrazioni accurate rendono la decisione tracciabile: identificazione del pezzo e del lotto, condizione del materiale, area ispezionata, procedura di prova e revisione, dettagli dell'attrezzatura o della taratura ove pertinenti, risultato e disposizione. Ciò impedisce che un giudizio visivo soggettivo diventi l'unica prova per una superficie ad alte conseguenze.
Domande frequenti
Posso identificare le bruciature di rettifica solo dal colore?
Il colore può segnalare un possibile problema, ma non può stabilire in modo affidabile la presenza, l'assenza, la profondità o la gravità funzionale del danno termico. Utilizzare il metodo di ispezione specificato per il materiale e il requisito.
L'ispezione con attacco chimico è non distruttiva?
No. L'attacco chimico modifica la superficie testata e deve essere controllato secondo la procedura applicabile. Confermare se il pezzo può essere testato in questo modo e quale ripristino o disposizione è richiesto.
Il test del rumore di Barkhausen può essere utilizzato su ogni lega?
No. Si basa sulla risposta magnetica ed è destinato a materiali ferromagnetici idonei. La condizione del materiale, la geometria, la taratura e la procedura influenzano la significatività del risultato.
Un superamento dimensionale dimostra che la superficie è priva di bruciature di rettifica?
No. I controlli di dimensione e geometria riguardano i requisiti dimensionali; l'ispezione delle bruciature riguarda l'integrità superficiale. Sono questioni di accettazione separate.