
Una línea oscura después del rectificado es una señal de advertencia, no un resultado de inspección completo. Algunos daños térmicos son visibles, mientras que otros cambios en la dureza o en las tensiones residuales pueden no producir una diferencia de color evidente. Para una pieza rectificada de precisión, el método de inspección debe corresponder al material, a la función de la superficie y al requisito de aceptación. La revisión visual puede detectar indicios evidentes; por sí sola no puede certificar la integridad subsuperficial.
Qué significa el quemado por rectificado para una pieza terminada
El quemado por rectificado es un término que se usa para el daño térmico asociado a la operación de rectificado. Según el material y el ciclo térmico, la zona afectada puede presentar cambios de revenido, microestructura, dureza o estado de tensiones residuales. Esto es importante cuando una superficie soporta carga de contacto, tensión de fatiga, una función de rodamiento o sellado, u otro requisito que dependa de la integridad superficial, no solo del aspecto y la dimensión.
La palabra “quemado” puede hacer que el defecto suene como una marca de chamuscado visible, pero el aspecto por sí solo no es una escala de gravedad fiable. Una decoloración puede motivar una investigación, mientras que una superficie visualmente uniforme puede requerir igualmente un método especificado para evaluar una zona rectificada crítica. Por lo tanto, la inspección debe planificarse a partir del material del componente, su estado de tratamiento térmico, su geometría y los requisitos del cliente.
Para la operación en sí y el papel del estado de la muela y del control del proceso, consulte el capacidad de rectificado de precisión. Esta guía se centra en lo que la inspección puede establecer después del rectificado.
Comience con la revisión visual, pero conozca sus límites
La inspección visual es útil para identificar decoloraciones evidentes, patrones de quemado localizados, marcas de rectificado, grietas o un aspecto inconsistente. Es rápida y puede ayudar a seleccionar áreas para un examen más detallado. El inspector debe utilizar una iluminación definida, condiciones de limpieza superficial y criterios de aceptación; de lo contrario, dos personas pueden clasificar de forma distinta el mismo indicio sutil.
La revisión visual no sustituye una prueba de integridad superficial especificada. El color depende de la aleación, el acabado, la iluminación, la limpieza y los tratamientos previos. Una marca tenue o ausente no demuestra que la superficie no tenga una región afectada térmicamente. Asimismo, una marca visible no cuantifica por sí misma la profundidad, el cambio de dureza ni la consecuencia funcional.
Separe las comprobaciones: la inspección dimensional confirma la dimensión y la geometría; la medición del acabado superficial caracteriza la textura; la inspección de quemado evalúa un aspecto diferente del estado superficial. Aprobar una no implica aprobar automáticamente las demás.
Elija un método de inspección según el material y el riesgo
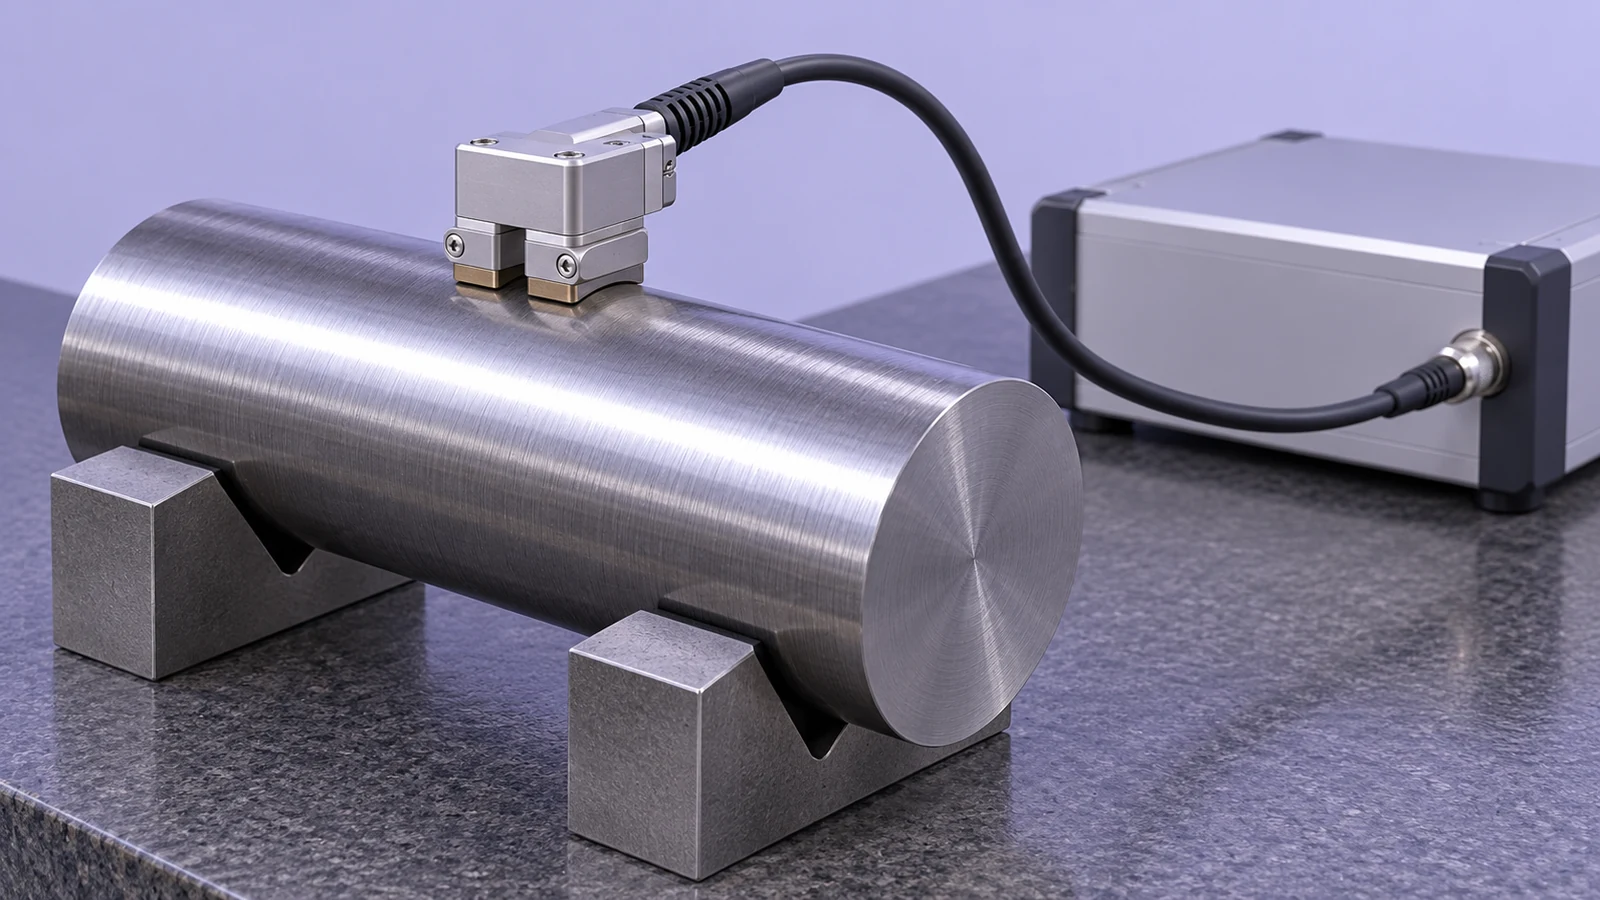
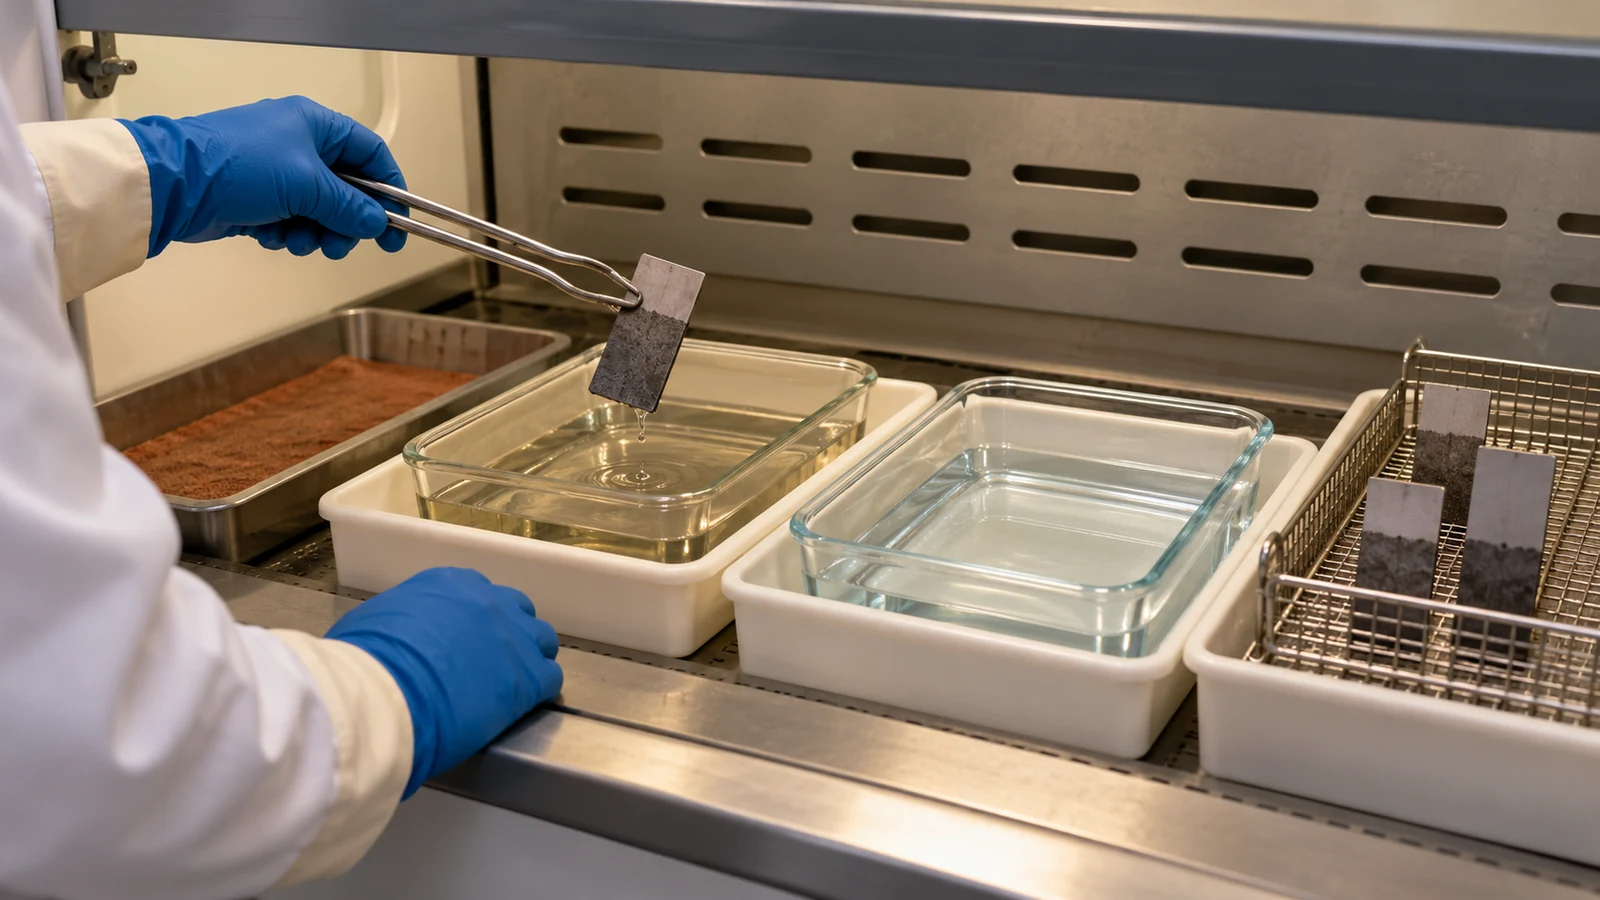
El método apropiado depende de lo que deba detectarse y de lo que el ensayo haga a la pieza. Un ataque químico controlado puede revelar cambios en una superficie ferrosa, pero altera la superficie ensayada y requiere manipulación cualificada y control del proceso. Los métodos magnéticos, como la inspección por ruido de Barkhausen, pueden ser útiles para materiales ferromagnéticos adecuados, pero la señal depende del estado del material, la geometría, la condición superficial, la configuración del sensor y la calibración. Los enfoques por corrientes de Foucault también dependen del material y de la configuración, y requieren un procedimiento validado para el componente.
Estos métodos no son casillas intercambiables. El proveedor debe confirmar que el método es adecuado para la aleación y la condición de tratamiento térmico, que puede acceder a la zona de inspección y que dispone de criterios de aceptación vinculados a la especificación pertinente. Cuando el plano o los requisitos de compra invocan una norma o un procedimiento del cliente, se debe seguir su alcance y revisión en lugar de sustituirlo por otro ensayo por conveniencia.
En qué se diferencian los métodos habituales
| Método | Qué puede aportar | Limitación importante |
|---|---|---|
| Examen visual | Detección rápida de decoloración evidente o indicios superficiales | No puede descartar cambios térmicos menos visibles ni cuantificar la condición subsuperficial |
| Inspección por ataque controlado | Revela la respuesta superficial asociada a diferencias metalúrgicas en materiales aplicables | Altera la zona de ensayo; la química, la preparación, el tiempo y la interpretación requieren control |
| Método de ruido Barkhausen | Respuesta magnética no destructiva que puede indicar cambios en materiales ferromagnéticos adecuados | Requiere calibración específica del material y condiciones de medición controladas |
| Método de corrientes inducidas | Respuesta eléctrica sin contacto que puede facilitar una inspección rápida o automatizada | La sonda, la frecuencia, la geometría, la separación (lift-off) y el procedimiento afectan a la sensibilidad y a la interpretación |
La tabla es una ayuda de planificación, no una declaración de cualificación del método. Un informe de ensayo debe identificar el método, la cobertura, el procedimiento aplicable, el estado del equipo o de la calibración cuando se requiera, y el resultado frente a los criterios de aceptación acordados.
Defina la aceptación antes de la producción
Para componentes críticos, acuerde el método de inspección antes del primer lote de producción. Indique qué superficies están incluidas, si la comprobación es por lote o específica de una característica, cómo se preparará la superficie y qué constituye la aceptación. Si el requisito proviene de una especificación del cliente, una nota del plano o una norma sectorial, identifique el documento rector y su revisión.
Defina también qué ocurre cuando aparece un indicio: cuarentene la pieza o el lote afectado según corresponda, documente la ubicación y el método, y obtenga la disposición autorizada. No asuma que el pulido local, el repulido o otra pasada de rectificado sean aceptables; cualquier retrabajo puede cambiar dimensiones, geometría o integridad superficial y necesita aprobación conforme a los requisitos rectores.
Cuando se aplican varias verificaciones de calidad, conéctelas a la función real. Un diámetro rectificado puede requerir inspección de tamaño y redondez además de la evaluación de quemado. El sitio descripción general de la calidad describe el papel más amplio de los controles definidos de inspección y aceptación.
Cuándo escalar un indicio sospechoso
Escale cuando la superficie rectificada sea crítica para la seguridad o la fatiga, cuando se dispute una indicación, cuando el estado del material o del tratamiento térmico haga incierto el método elegido, o cuando no se haya acordado ningún límite de aceptación. Puede ser necesario un recurso cualificado de metalurgia o inspección para seleccionar un ensayo, interpretar resultados límite o determinar si una disposición de retrabajo es técnicamente aceptable.
Los buenos registros hacen que la decisión sea trazable: identificación de la pieza y del lote, condición del material, área inspeccionada, procedimiento de ensayo y revisión, detalles del equipo o de la calibración cuando corresponda, resultado y disposición. Esto evita que un juicio visual subjetivo se convierta en la única evidencia para una superficie de altas consecuencias.
Preguntas frecuentes
¿Puedo identificar el quemado por rectificado solo por el color?
El color puede señalar un posible problema, pero no puede establecer de forma fiable la presencia, ausencia, profundidad o gravedad funcional del daño térmico. Utilice el método de inspección especificado para el material y el requisito.
¿La inspección por ataque químico es no destructiva?
No. El ataque químico modifica la superficie ensayada y debe controlarse conforme al procedimiento aplicable. Confirme si la pieza puede ensayarse de esta manera y qué restauración o disposición se requiere.
¿Se puede utilizar el ensayo de ruido Barkhausen en todas las aleaciones?
No. Se basa en la respuesta magnética y está destinado a materiales ferromagnéticos adecuados. La condición del material, la geometría, la calibración y el procedimiento afectan a si el resultado es significativo.
¿Una aprobación dimensional demuestra que la superficie está libre de quemado por rectificado?
No. Las verificaciones de tamaño y geometría abordan los requisitos dimensionales; la inspección de quemado aborda la integridad superficial. Son cuestiones de aceptación separadas.