
Une ligne sombre après rectification est un signe d'alerte, pas un résultat d'inspection complet. Certains dommages thermiques sont visibles, tandis que d'autres modifications de dureté ou de contraintes résiduelles peuvent ne pas produire de différence de couleur évidente. Pour une pièce rectifiée de précision, la méthode d'inspection doit correspondre au matériau, à la fonction de la surface et à l'exigence d'acceptation. L'examen visuel peut détecter des indications évidentes ; il ne peut pas certifier à lui seul l'intégrité sous-jacente.
Ce que signifie une brûlure de rectification pour une pièce finie
La brûlure de rectification est un terme utilisé pour désigner les dommages thermiques associés à l'opération de rectification. Selon le matériau et le cycle thermique, la zone affectée peut présenter un revenu, une microstructure, une dureté ou un état de contraintes résiduelles modifiés. Cela importe lorsqu'une surface supporte une charge de contact, une contrainte de fatigue, une fonction de roulement ou d'étanchéité, ou une autre exigence qui dépend de l'intégrité de la surface—pas seulement de l'apparence et de la dimension.
Le mot “ brûlure ” peut faire croire que le défaut est une marque de brûlure visible, mais l'apparence seule n'est pas une échelle de gravité fiable. Une décoloration peut déclencher une investigation, tandis qu'une surface visuellement uniforme peut encore nécessiter une méthode spécifiée pour évaluer une zone rectifiée critique. L'inspection doit donc être planifiée à partir du matériau du composant, de son état de traitement thermique, de sa géométrie et des exigences du client.
Pour l'opération elle-même et le rôle de l'état de la meule et du contrôle du processus, voir le capacité de rectification de précision. du site. Ce guide se concentre sur ce que l'inspection peut établir après la rectification.
Commencez par l'examen visuel—mais connaissez ses limites
L'inspection visuelle est utile pour identifier une décoloration évidente, des motifs de brûlure localisés, des marques de rectification, des fissures ou une apparence incohérente. Elle est rapide et peut aider à sélectionner les zones à examiner de plus près. L'inspecteur doit utiliser un éclairage défini, des conditions de propreté de surface et des critères d'acceptation ; sinon, deux personnes peuvent classer différemment la même indication subtile.
L'examen visuel ne remplace pas un test d'intégrité de surface spécifié. La couleur dépend de l'alliage, de la finition, de l'éclairage, du nettoyage et des traitements antérieurs. Une marque faible ou absente ne prouve pas que la surface n'a pas de zone thermiquement affectée. De même, une marque visible ne quantifie pas à elle seule la profondeur, le changement de dureté ou la conséquence fonctionnelle.
Séparez les contrôles : l'inspection dimensionnelle confirme la dimension et la géométrie ; la mesure de l'état de surface caractérise la texture ; l'inspection des brûlures évalue un autre aspect de l'état de surface. Réussir l'un ne valide pas automatiquement les autres.
Choisissez une méthode d'inspection adaptée au matériau et au risque
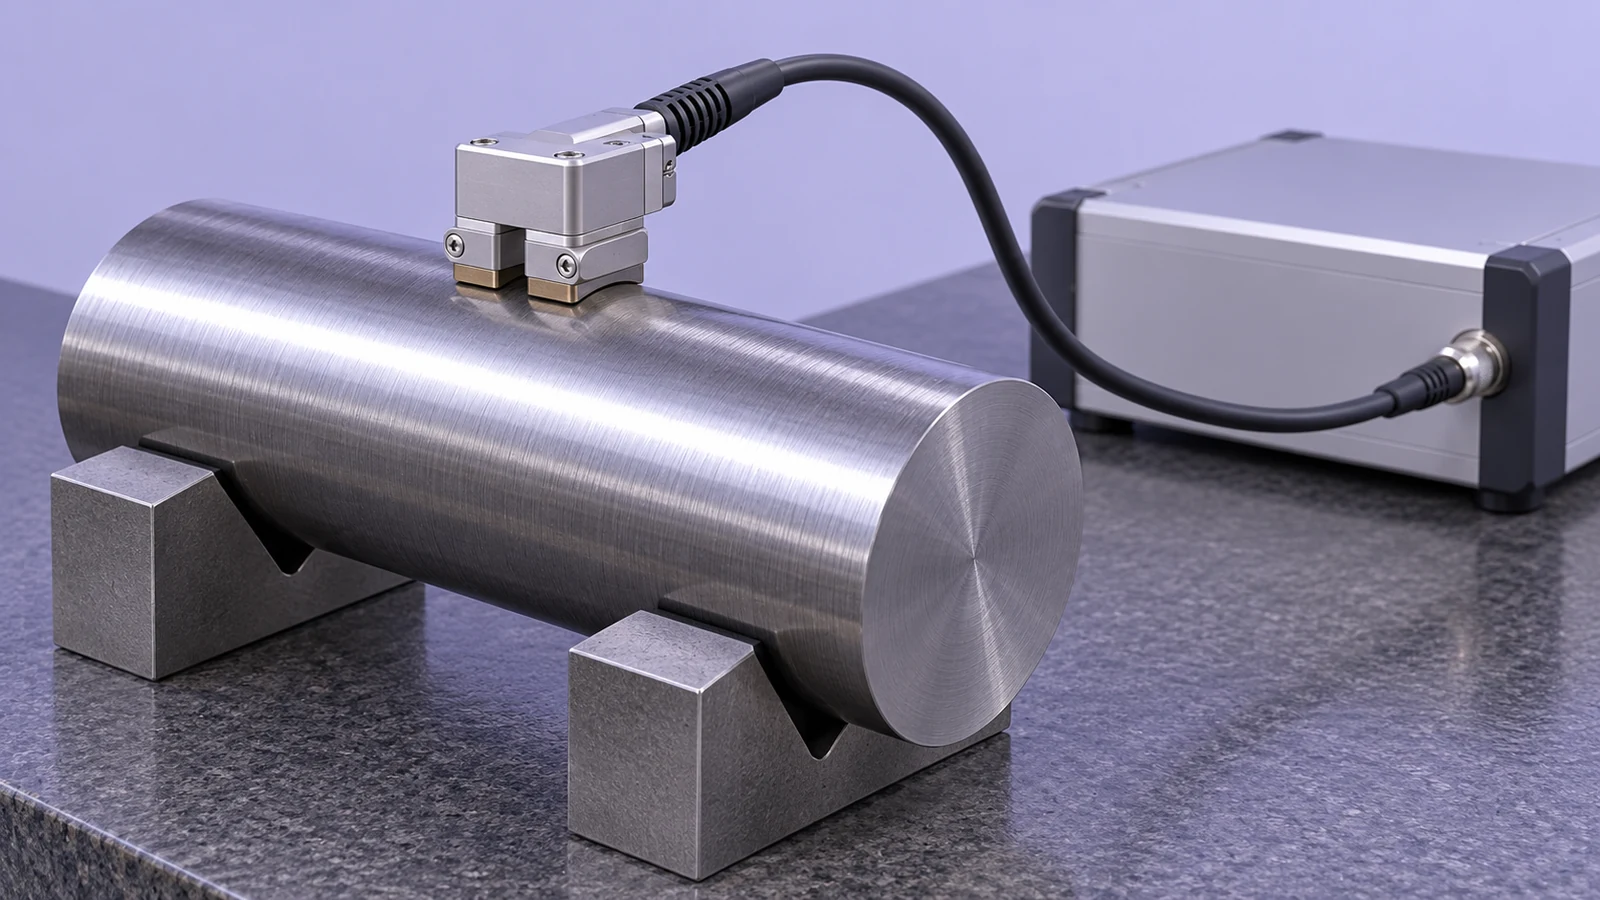
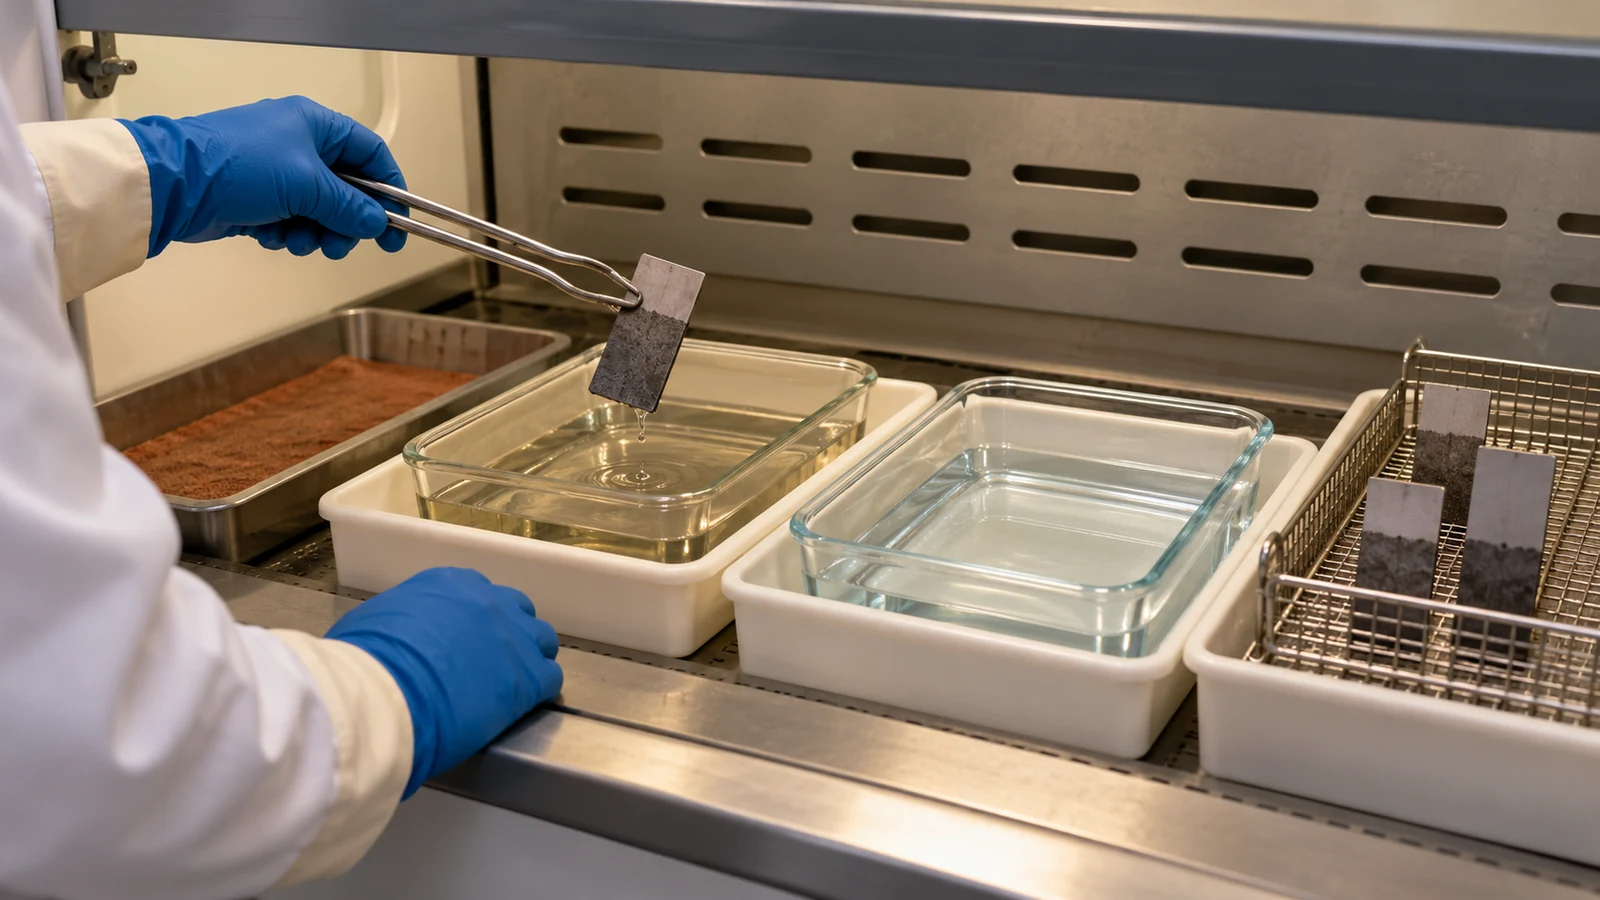
La méthode appropriée dépend de ce qui doit être détecté et de l'effet du test sur la pièce. Une attaque chimique contrôlée peut révéler des modifications d'une surface ferreuse, mais elle altère la surface testée et exige une manipulation qualifiée ainsi qu'un contrôle du processus. Les méthodes magnétiques telles que l'inspection par bruit Barkhausen peuvent être utiles pour des matériaux ferromagnétiques adaptés, mais le signal dépend de l'état du matériau, de la géométrie, de l'état de surface, de la configuration du capteur et de l'étalonnage. Les approches par courants de Foucault dépendent également du matériau et de la configuration et nécessitent une procédure validée pour le composant.
Ces méthodes ne sont pas des cases à cocher interchangeables. Un fournisseur doit confirmer que la méthode convient à l'alliage et à l'état de traitement thermique, qu'elle permet d'accéder à la zone d'inspection et qu'elle dispose de critères d'acceptation liés à la spécification pertinente. Lorsque le plan ou les exigences d'achat invoquent une norme ou une procédure client, respectez son domaine d'application et sa révision plutôt que de substituer un autre test par commodité.
En quoi les méthodes courantes diffèrent
| Méthode | Ce qu'elle peut apporter | Limitation importante |
|---|---|---|
| Examen visuel | Criblage rapide des décolorations ou indications de surface évidentes | Ne permet pas d'exclure une modification thermique moins visible ni de quantifier l'état sous-jacent |
| Inspection par attaque contrôlée | Révèle la réponse de surface associée à des différences métallurgiques dans les matériaux applicables | Altère la zone testée ; la chimie, la préparation, le temps et l'interprétation nécessitent un contrôle |
| Méthode par bruit Barkhausen | Réponse magnétique non destructive pouvant indiquer des modifications dans des matériaux ferromagnétiques adaptés | Nécessite un étalonnage spécifique au matériau et des conditions de mesure contrôlées |
| Méthode par courants de Foucault | Réponse électrique sans contact pouvant faciliter une inspection rapide ou automatisée | La sonde, la fréquence, la géométrie, la distance de levage et la procédure influent sur la sensibilité et l'interprétation |
Le tableau est une aide à la planification, et non une déclaration de qualification de méthode. Un rapport d'essai doit identifier la méthode, la couverture, la procédure applicable, l'équipement ou l'état d'étalonnage lorsque requis, ainsi que le résultat au regard des critères d'acceptation convenus.
Définissez les critères d'acceptation avant la production
Pour les composants critiques, convenir de la méthode d'inspection avant le premier lot de production. Préciser quelles surfaces sont concernées, si le contrôle est effectué par lot ou spécifique à une caractéristique, comment la surface sera préparée et ce qui constitue l'acceptation. Si l'exigence provient d'une spécification client, d'une note sur plan ou d'une norme industrielle, identifier le document de référence et sa révision.
Définir également ce qui se passe lorsqu'une indication apparaît : mettre en quarantaine la pièce ou le lot concerné selon les besoins, documenter l'emplacement et la méthode, et obtenir la disposition autorisée. Ne pas présumer qu'un mélange, un repolissage ou une autre passe de rectification est acceptable ; toute retouche peut modifier les dimensions, la géométrie ou l'intégrité de surface et nécessite une approbation au regard des exigences de référence.
Lorsque plusieurs contrôles qualité s'appliquent, les relier à la fonction réelle. Un diamètre rectifié peut nécessiter une inspection de dimension et de circularité en plus de l'évaluation des brûlures. Le site aperçu qualité décrit le rôle plus large des contrôles d'inspection et d'acceptation définis.
Quand escalader une indication suspecte
Remonter le problème lorsque la surface rectifiée est critique pour la sécurité ou la fatigue, lorsqu'une indication est contestée, lorsque l'état du matériau ou du traitement thermique rend la méthode choisie incertaine, ou lorsqu'aucune limite d'acceptation n'a été convenue. Une ressource qualifiée en métallurgie ou en inspection peut être nécessaire pour sélectionner un essai, interpréter des résultats limites ou déterminer si une disposition de retouche est techniquement acceptable.
De bons enregistrements rendent la décision traçable : identification de la pièce et du lot, état du matériau, zone inspectée, procédure d'essai et révision, détails de l'équipement ou de l'étalonnage lorsque pertinents, résultat et disposition. Cela évite qu'un jugement visuel subjectif ne devienne la seule preuve pour une surface à conséquences élevées.
Questions fréquentes
Puis-je identifier une brûlure de rectification par la couleur seule ?
La couleur peut signaler un problème possible, mais elle ne permet pas d'établir de manière fiable la présence, l'absence, la profondeur ou la gravité fonctionnelle d'un dommage thermique. Utiliser la méthode d'inspection spécifiée pour le matériau et l'exigence.
L'inspection par attaque chimique est-elle non destructive ?
Non. L'attaque chimique modifie la surface testée et doit être maîtrisée selon la procédure applicable. Confirmer si la pièce peut être testée de cette manière et quelle restauration ou disposition est requise.
Le contrôle par bruit de Barkhausen peut-il être utilisé sur tous les alliages ?
Non. Il repose sur la réponse magnétique et est destiné aux matériaux ferromagnétiques appropriés. L'état du matériau, la géométrie, l'étalonnage et la procédure influent sur la pertinence du résultat.
Un contrôle dimensionnel conforme prouve-t-il que la surface est exempte de brûlure de rectification ?
Non. Les contrôles de dimension et de géométrie répondent aux exigences dimensionnelles ; l'inspection des brûlures concerne l'intégrité de surface. Ce sont des questions d'acceptation distinctes.