
Respuesta breve: El mecanizado de PPSU depende de la calidad exacta de la resina, la forma del material en bruto, la geometría de la pared y las condiciones de medición. Mantenga la pieza soportada, evite el roce y la acumulación local de calor, e inspeccione después de que se haya enfriado y liberado del dispositivo de sujeción. Una dimensión nominal medida mientras una pared delgada está sujeta puede no representar la pieza terminada en su estado de ensamblaje.
El PPSU es un termoplástico amorfo que se utiliza cuando un diseño requiere una combinación de resistencia al calor y rendimiento mecánico. Los datos del producto son específicos de cada calidad: por ejemplo, Solvay reporta una temperatura de transición vítrea de 220 °C para Radel PPSU, pero ese valor no es un punto de ajuste de mecanizado ni un límite universal para todas las formulaciones de PPSU. Confirme la calidad designada, el material suministrado y los requisitos de servicio antes de tomar una decisión de diseño o de proceso.
Comience con la calidad, la pieza en bruto y el uso final
Antes del mecanizado de PPSU, verifique la designación del material, el certificado del proveedor, las dimensiones del material en bruto y si la pieza en bruto es lámina, barra u otra forma. El plano de la pieza debe identificar las superficies que se posicionan en el ensamblaje, las dimensiones en estado libre y cualquier área donde la apariencia sea importante. No infiera la idoneidad química, de esterilización o regulatoria solo por la palabra PPSU.
El historial del material en bruto y su geometría afectan cuánto material se puede eliminar en un solo montaje. Un bloque grueso con un bolsillo profundo, una cubierta delgada y una brida estrecha liberan tensiones diferentes a medida que la herramienta elimina material. Planifique el montaje en torno a los soportes y las referencias finales en lugar de tratar cada pieza como un bloque metálico rígido.
Evite que el corte y el dispositivo de sujeción calienten o deformen las paredes delgadas
Los termoplásticos pueden ablandarse o moverse cuando el calor se acumula en un borde de herramienta que roza, mientras que la sujeción puede doblar un panel antes de que comience el corte. Una herramienta afilada, una trayectoria de viruta despejada, un avance constante y períodos cortos de contacto innecesario ayudan a reducir el calor en el corte. Las condiciones correctas deben determinarse para la herramienta, la máquina, el material en bruto y la sección reales; no existe un avance o una velocidad universales para PPSU en esta guía.
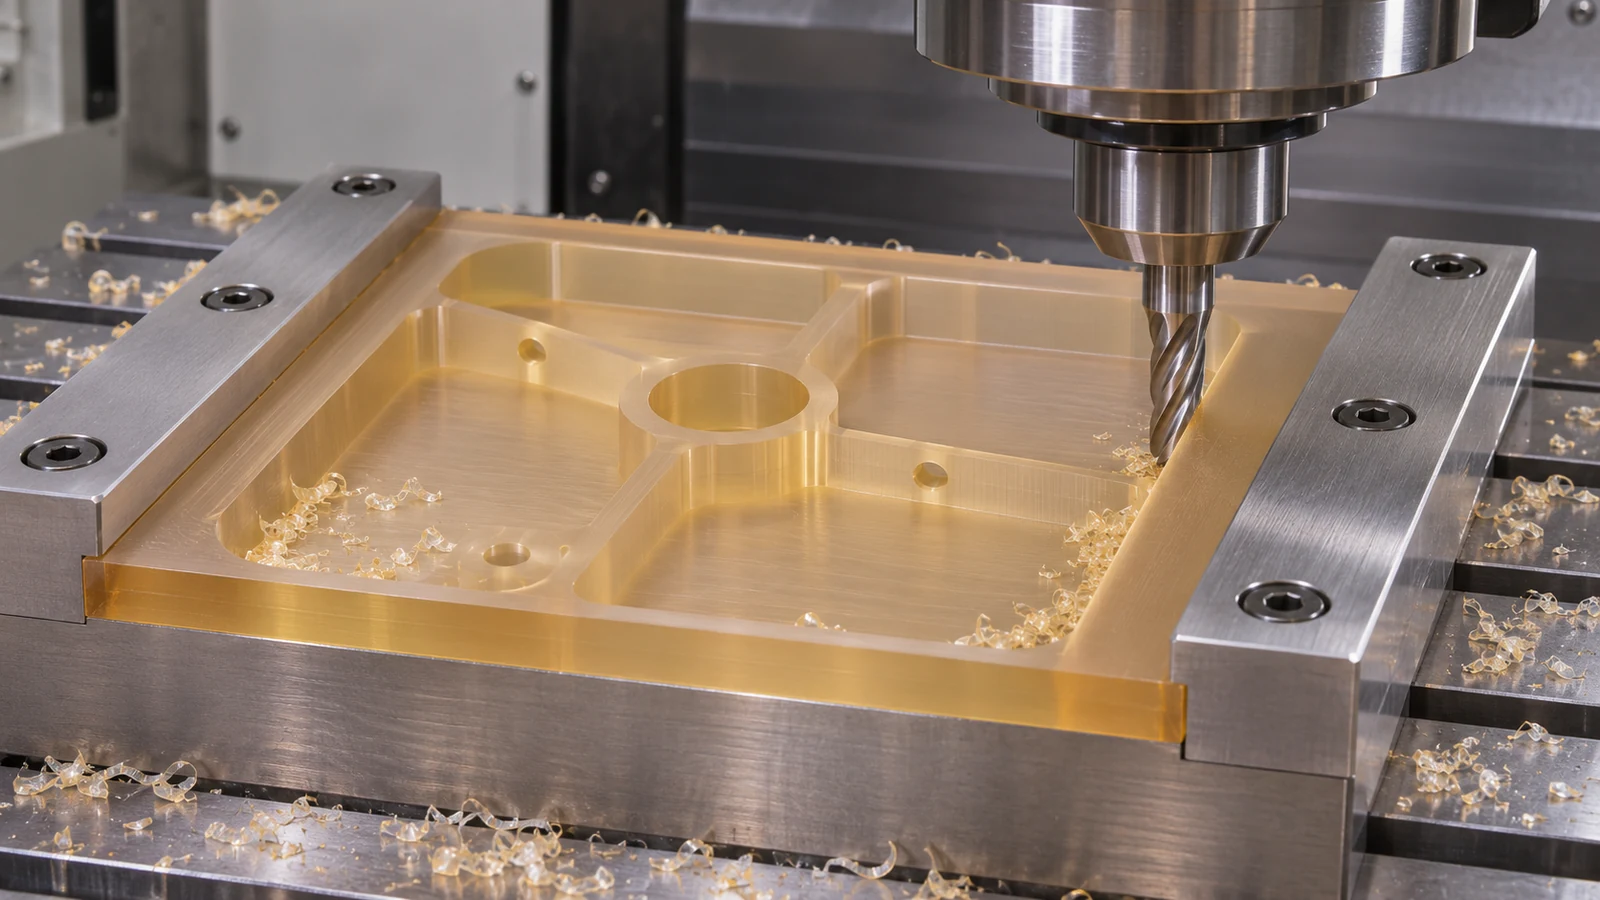 Utilice un soporte amplio y estable debajo de pisos y paredes delgadas. Evite una fuerza de sujeción excesiva y acabe las superficies críticas después de eliminar la carga del desbaste. Si ambas caras son importantes, elimine material en una secuencia equilibrada donde la geometría lo permita, y luego deje que la pieza se recupere antes de la medición final.
Diseñe la secuencia en torno al acceso al soporte
Para una carcasa con bolsillos, mecanice la cara de referencia y las características de montaje mientras la pieza en bruto aún es rígida, desbaste la cavidad mientras haya suficiente material que soporte la pared, y acabe la pared después de que el montaje pueda sostenerla sin distorsión. Este es un ejemplo de planificación, no una secuencia obligatoria. Las esquinas profundas, las nervaduras delgadas y los tramos largos sin soporte pueden requerir una revisión del diseño si la herramienta no puede alcanzarlos sin desviar la pieza.
En la etapa de RFQ, proporcione el modelo CAD e identifique qué caras se posicionan, sellan o encajan con otros componentes. La información verificada descripción general de los materiales plásticos proporciona el contexto más amplio de la familia de materiales, y capacidades de fresado CNC describen la ruta relevante para bolsillos, perfiles y patrones de montaje.
Mida después del enfriamiento y la liberación
Defina el estado de inspección: libre, soportado o ligeramente fijado; estabilizado en la condición ambiental acordada; y medido con un método que no deforme una pared delgada. Verifique la relación entre el borde de montaje, la cara de sellado y la abertura crítica en lugar de aceptar un ancho aislado por sí solo.
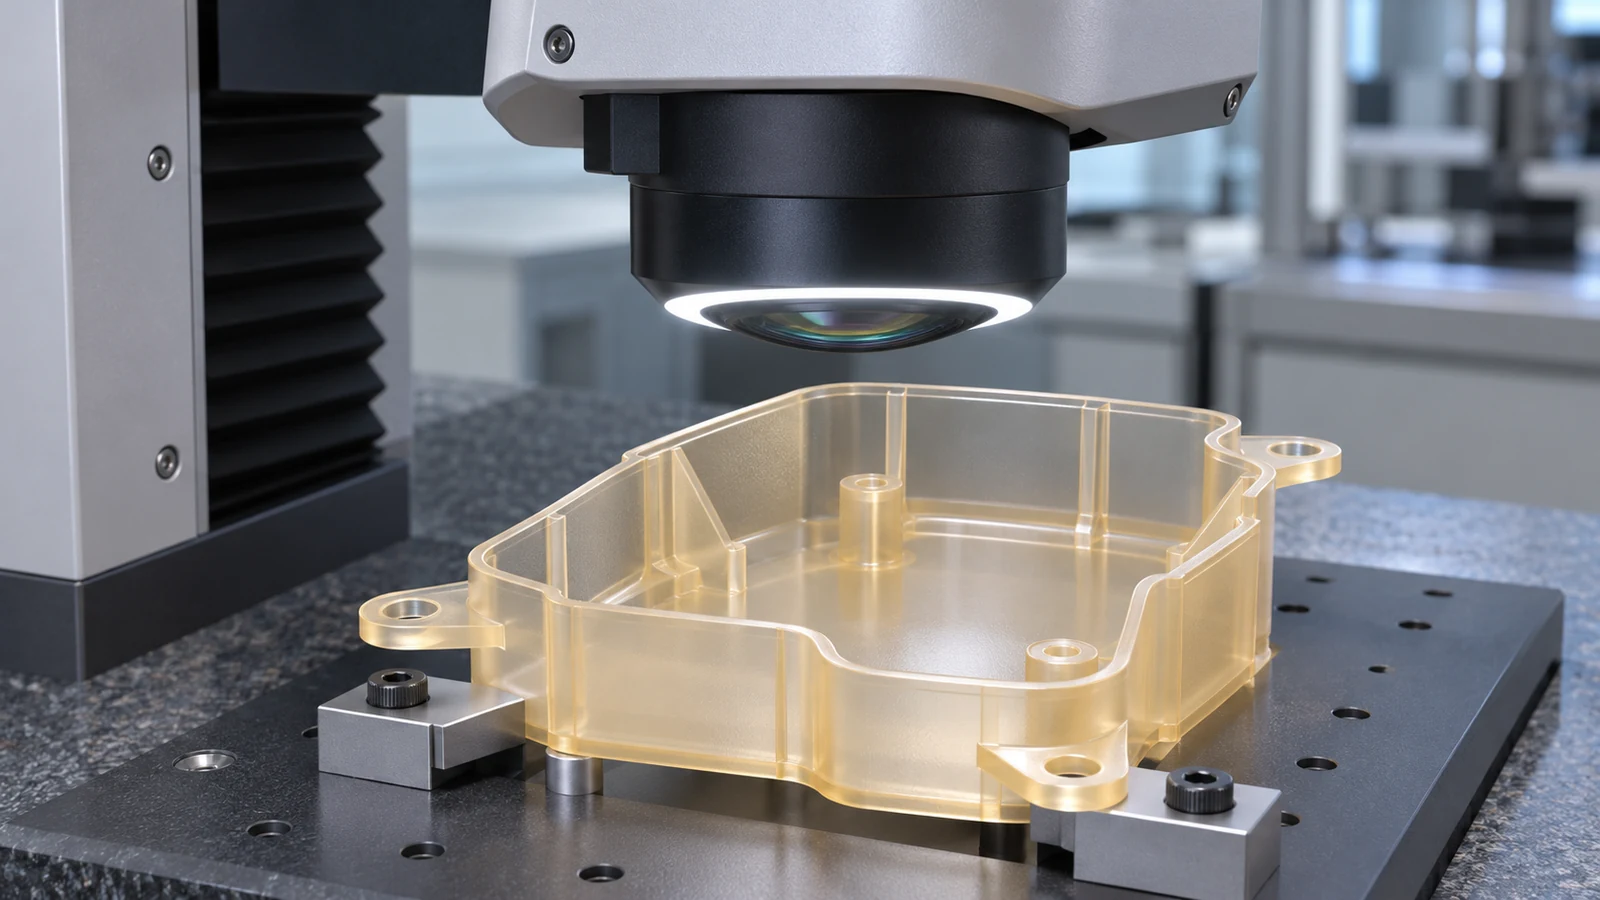 Si una dimensión cambia después de liberar la sujeción, separe la recuperación térmica del retorno elástico y la liberación de tensiones. Vuelva a verificar el soporte, el equilibrio del desbaste y el método de medición antes de cambiar el tamaño del programa. Registre la etapa de medición para que el comprador y el proveedor comparen la misma condición.
Revisión ilustrativa: un panel de acceso delgado
Imagine un panel de acceso hipotético de PPSU con un centro rebajado, cuatro orificios de montaje y una ceja de sellado estrecha. La pieza en bruto se sujeta primero sobre un soporte amplio, se establecen la cara de montaje y los orificios, y se desbasta el bolsillo mientras el material circundante aún rigidiza el panel. Tras la liberación y la estabilización, el equipo verifica la planitud y la posición de la ceja de sellado antes de decidir si se necesita una pasada de acabado ligera.
Si el panel se comba, el equipo no se limita a mecanizar la cara opuesta más delgada. Revisa el soporte, la condición del material en bruto, el equilibrio de eliminación de material y el requisito de estado libre del plano. Esta es una revisión de ingeniería ilustrativa, no un caso de cliente ni una afirmación sobre un resultado de producción específico.
Qué incluir en una solicitud de mecanizado de PPSU
- Grado exacto de resina, forma del material en bruto, proveedor, necesidades de certificados y cualquier trazabilidad requerida.
- Plano actual y revisión CAD, cantidad, espesores de pared, profundidades de bolsillo y datums funcionales.
- Condición de inspección en estado libre o soportado y las dimensiones que controlan el ajuste o el sellado.
- Apariencia, desbarbado, limpieza y cualquier límite sobre refrigerante o agentes de limpieza.
Preguntas sobre el mecanizado de PPSU
¿Una temperatura de transición vítrea alta significa que el calor no puede afectar al mecanizado?
No. Un valor de transición de la ficha técnica no impide el calor local de corte, la distorsión por sujeción ni la recuperación dimensional. Gestione el proceso real e inspeccione en la condición especificada.
¿Deben medirse las piezas de PPSU mientras están sujetas?
Solo si el plano define una condición soportada o basada en sujeción. De lo contrario, libere y estabilice la pieza antes de verificar las dimensiones en estado libre.
¿Se puede utilizar una única receta de corte para PPSU en todos los espesores?
No. El grado, la forma del material en bruto, la geometría de la herramienta, el espesor de pared, el soporte y las condiciones de la máquina son todos importantes. Valide la ruta en la familia de piezas real.
¿Qué información ayuda a prevenir una disputa dimensional?
Especifique el esquema de referencias, el estado de medición, el método de estabilización, las dimensiones críticas y la etapa en la que se realiza la aceptación.