
Risposta breve: La lavorazione meccanica del PPSU dipende dalla specifica classe di resina, dalla forma del semilavorato, dalla geometria delle pareti e dalle condizioni di misurazione. Mantenere il pezzo supportato, evitare sfregamenti e accumuli locali di calore, e ispezionare dopo che si è raffreddato e rilasciato dall'attrezzatura. Una dimensione nominale misurata mentre una parete sottile è serrata potrebbe non rappresentare il pezzo finito nel suo stato di assemblaggio.
Il PPSU è un termoplastico amorfo utilizzato dove un progetto richiede una combinazione di resistenza al calore e prestazioni meccaniche. I dati di prodotto sono specifici per classe: ad esempio, Solvay riporta una temperatura di transizione vetrosa di 220°C per il Radel PPSU, ma tale valore non è un setpoint di lavorazione né un limite universale per ogni formulazione di PPSU. Confermare la classe denominata, il semilavorato fornito e i requisiti di servizio prima di prendere una decisione di progetto o di processo.
Iniziare dalla classe, dal grezzo e dall'uso finale
Prima della lavorazione meccanica del PPSU, verificare la designazione del materiale, il certificato del fornitore, le dimensioni del semilavorato e se il grezzo è in lastra, barra o altra forma. Il disegno del pezzo deve identificare le superfici che si posizionano nell'assemblaggio, le dimensioni allo stato libero e qualsiasi area in cui l'aspetto è importante. Non dedurre l'idoneità chimica, di sterilizzazione o normativa dalla sola parola PPSU.
La storia e la geometria del semilavorato influenzano quanto materiale può essere rimosso in un'unica configurazione. Un blocco spesso con una tasca profonda, una copertura sottile e una flangia stretta rilasciano sollecitazioni diverse man mano che l'utensile rimuove materiale. Pianificare la configurazione attorno ai supporti e ai datum finali anziché trattare ogni pezzo come un blocco metallico rigido.
Evitare che il taglio e l'attrezzatura riscaldino o flettano le pareti sottili
I termoplastici possono ammorbidirsi o deformarsi quando il calore si accumula sul filo tagliente che sfrega, mentre il serraggio può piegare un pannello prima che inizi il taglio. Un utensile affilato, un percorso di evacuazione dei trucioli libero, un avanzamento costante e brevi periodi di contatto non necessario aiutano a ridurre il calore al taglio. Le condizioni corrette devono essere determinate per l'utensile, la macchina, il semilavorato e la sezione effettivi; in questa guida non esiste un avanzamento o una velocità universali per il PPSU.
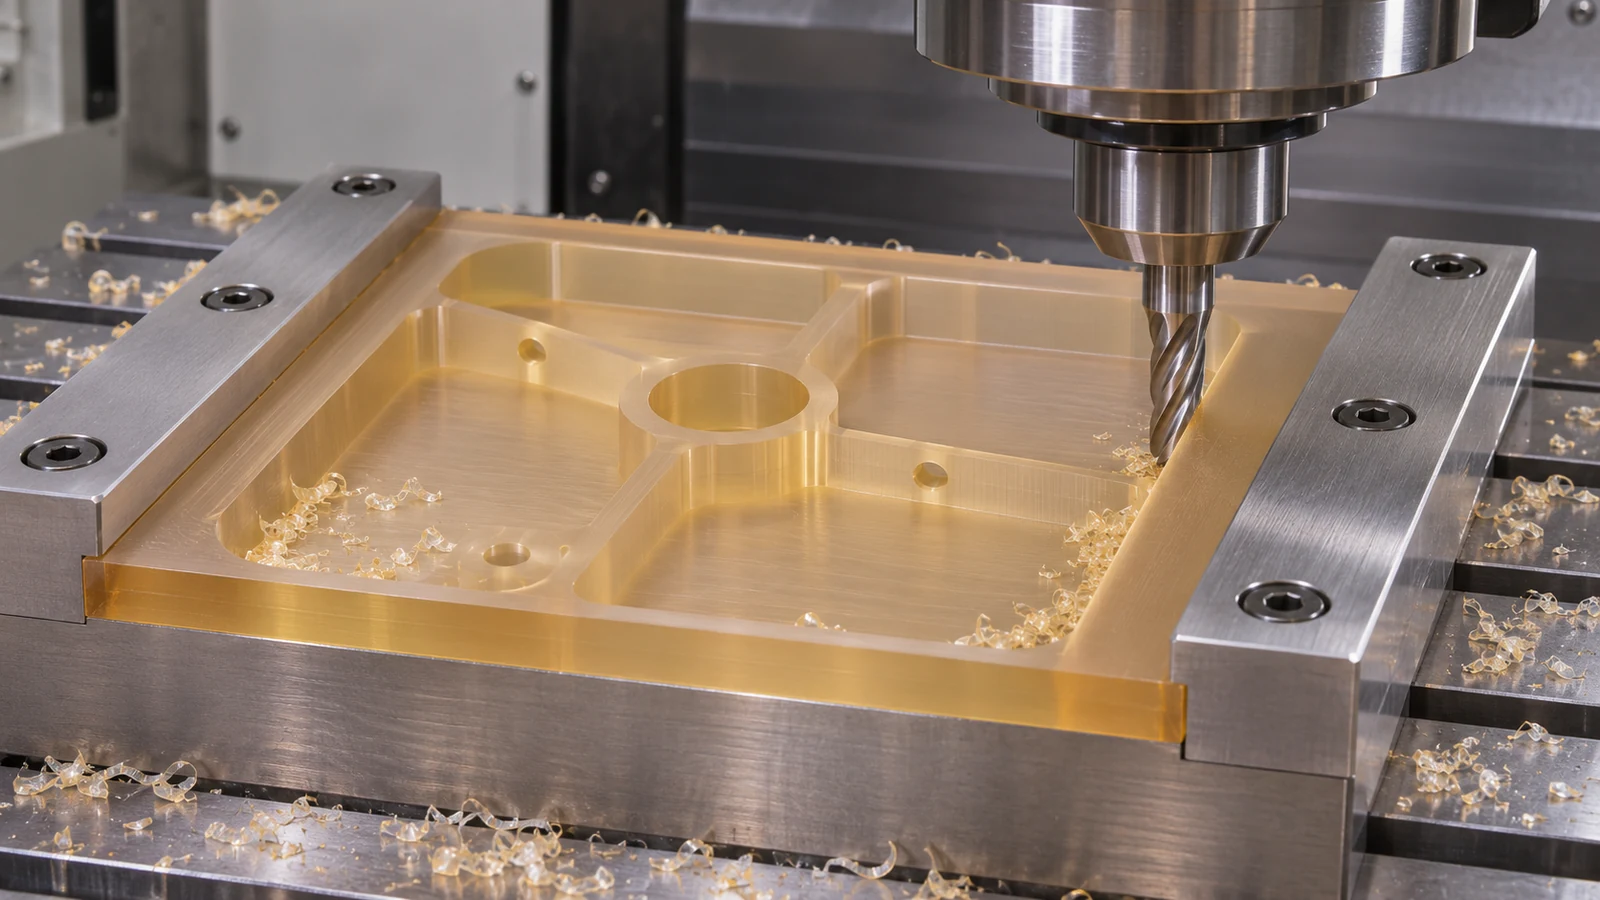 Utilizzare un supporto ampio e stabile sotto pavimenti e pareti sottili. Evitare una forza di serraggio eccessiva e finire le superfici critiche dopo aver rimosso il carico di sgrossatura. Se entrambe le facce sono importanti, rimuovere il materiale in una sequenza bilanciata dove la geometria lo consente, quindi lasciare che il pezzo si stabilizzi prima della misurazione finale.
Progettare la sequenza attorno all'accesso al supporto
Per un contenitore con tasche, lavorare la faccia di datum e le caratteristiche di montaggio mentre il grezzo è ancora rigido, sgrossare la cavità mentre materiale sufficiente supporta la parete, e finire la parete dopo che la configurazione può sostenerla senza distorsione. Questo è un esempio di pianificazione, non una sequenza obbligatoria. Angoli profondi, nervature sottili e lunghe campate non supportate possono richiedere una revisione del progetto se l'utensile non può raggiungerli senza flettere il pezzo.
In fase di RFQ, fornire il modello CAD e identificare quali facce si posizionano, sigillano o si accoppiano con altri componenti. Il verificato panoramica dei materiali plastici fornisce il contesto più ampio della famiglia di materiali, e Capacità di fresatura CNC descrivono il percorso pertinente per tasche, profili e schemi di montaggio.
Misurare dopo il raffreddamento e il rilascio
Definire lo stato di ispezione: libero, supportato o leggermente vincolato; stabilizzato alle condizioni ambientali concordate; e misurato con un metodo che non deformi una caratteristica sottile. Verificare la relazione tra bordo di montaggio, superficie di tenuta e apertura critica anziché accettare una larghezza isolata.
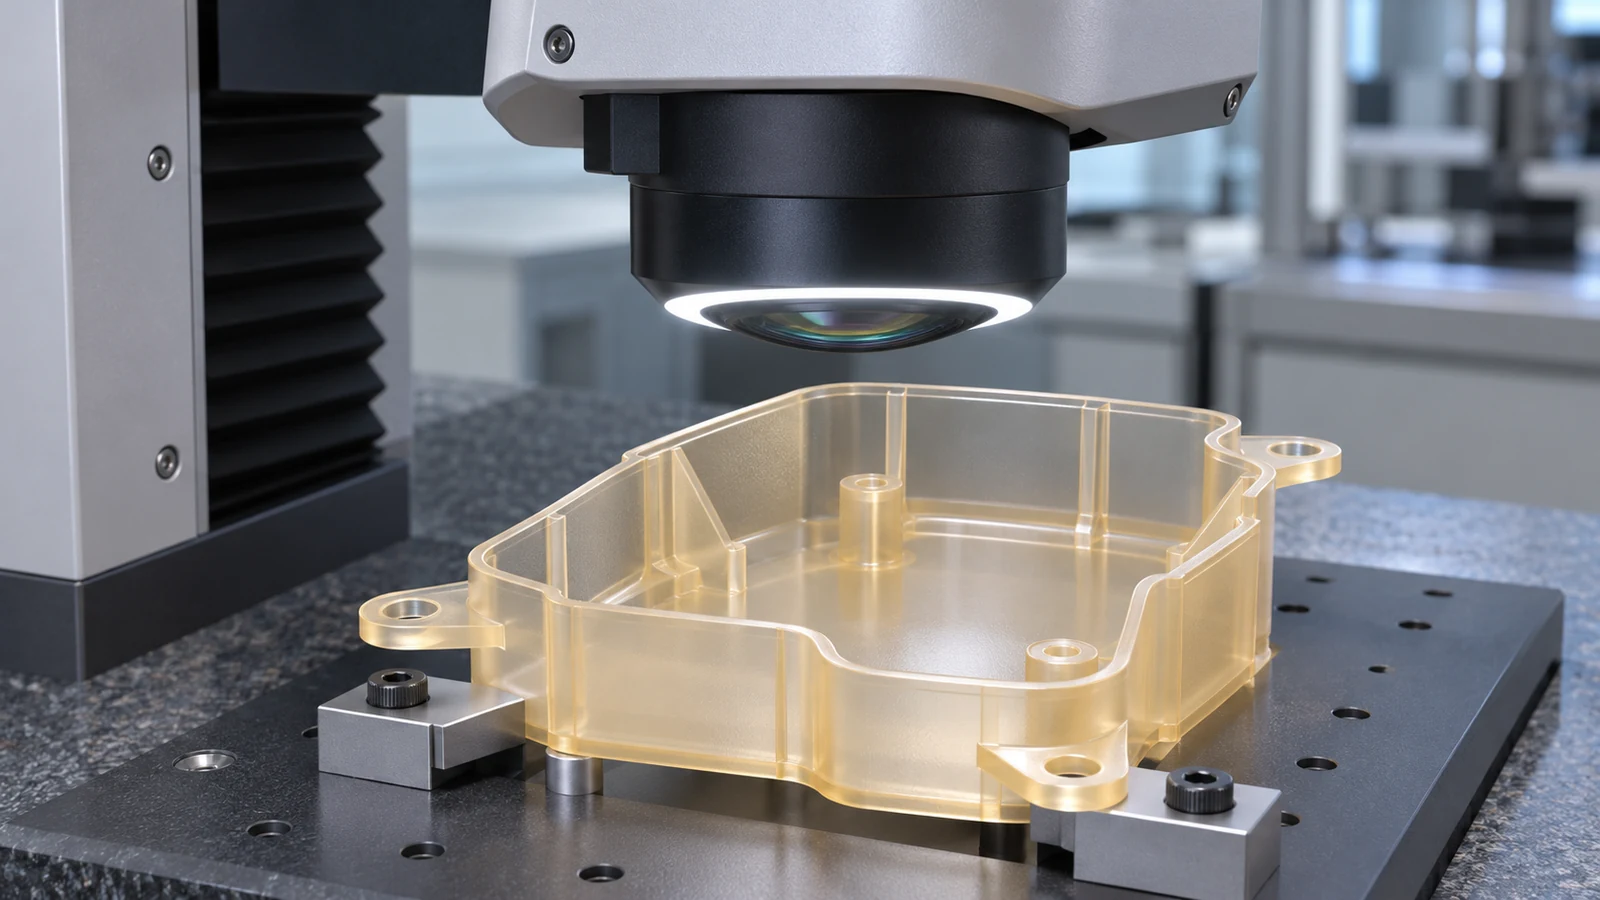 Se una dimensione cambia dopo lo sbloccaggio, separare il recupero termico dal ritorno elastico e dal rilascio delle tensioni. Ricontrollare il supporto, l'equilibrio della sgrossatura e il metodo di misurazione prima di modificare la quota del programma. Registrare la fase di misurazione in modo che acquirente e fornitore confrontino la stessa condizione.
Revisione illustrativa: un pannello di accesso sottile
Immaginare un ipotetico pannello di accesso in PPSU con centro incassato, quattro fori di montaggio e una stretta superficie di tenuta. Il grezzo viene inizialmente trattenuto su un supporto ampio, si realizzano la faccia di montaggio e i fori, e la tasca viene sgrossata mentre il materiale circostante irrigidisce ancora il pannello. Dopo il rilascio e la stabilizzazione, il team verifica la planarità e la posizione della superficie di tenuta prima di decidere se è necessaria una leggera passata di finitura.
Se il pannello si imbarca, il team non si limita a lavorare la faccia opposta rendendola più sottile. Esamina il supporto, la condizione del grezzo, l'equilibrio dell'asportazione di materiale e il requisito di stato libero del disegno. Questa è una revisione ingegneristica illustrativa, non un caso cliente né un'affermazione su uno specifico risultato produttivo.
Cosa includere in una richiesta di lavorazione PPSU
- Grado esatto di resina, forma del grezzo, fornitore, esigenze di certificazione e qualsiasi tracciabilità richiesta.
- Revisione attuale del disegno e del CAD, quantità, spessori di parete, profondità delle tasche e datum funzionali.
- Condizione di ispezione in stato libero o supportato e dimensioni che controllano l'accoppiamento o la tenuta.
- Aspetto, sbavatura, pulizia e qualsiasi limite su refrigeranti o agenti detergenti.
Domande sulla lavorazione del PPSU
Una temperatura di transizione vetrosa elevata significa che il calore non può influire sulla lavorazione?
No. Un valore di transizione da scheda tecnica non impedisce il calore di taglio locale, la distorsione dovuta all'attrezzatura o il recupero dimensionale. Gestire il processo reale e ispezionare nella condizione specificata.
I componenti in PPSU devono essere misurati mentre sono bloccati?
Solo se il disegno definisce una condizione supportata o basata su attrezzatura. Altrimenti, rilasciare e stabilizzare il componente prima di verificare le dimensioni in stato libero.
Si può usare una sola ricetta di taglio per il PPSU per ogni spessore?
No. Grado, formato del semilavorato, geometria dell'utensile, spessore della parete, supporto e condizioni della macchina sono tutti fattori importanti. Convalidare il processo sulla famiglia di pezzi effettiva.
Quali informazioni aiutano a prevenire una contestazione dimensionale?
Specificare lo schema dei datum, lo stato di misurazione, il metodo di stabilizzazione, le dimensioni critiche e la fase in cui avviene l'accettazione.