
Resposta curta: A usinagem de PPSU depende da classe exata da resina, da forma do estoque, da geometria da parede e da condição de medição. Mantenha a peça apoiada, evite atrito e acúmulo de calor local, e inspecione após ela ter esfriado e sido liberada do dispositivo de fixação. Uma dimensão nominal medida enquanto uma parede fina está fixada pode não representar a peça acabada em seu estado de montagem.
O PPSU é um termoplástico amorfo usado onde um projeto precisa de uma combinação de resistência ao calor e desempenho mecânico. Os dados do produto são específicos por classe: por exemplo, a Solvay reporta uma temperatura de transição vítrea de 220°C para o Radel PPSU, mas esse valor não é um ponto de ajuste de usinagem nem um limite universal para toda formulação de PPSU. Confirme a classe nomeada, o estoque fornecido e os requisitos de serviço antes de tomar uma decisão de projeto ou processo.
Comece pela classe, pelo blank e pelo uso final
Antes da usinagem de PPSU, verifique a especificação do material, o certificado do fornecedor, as dimensões do estoque e se o blank é chapa, barra ou outra forma. O desenho da peça deve identificar as superfícies que se localizam na montagem, as dimensões em estado livre e quaisquer áreas onde a aparência importa. Não inferir adequação química, de esterilização ou regulatória apenas pela palavra PPSU.
O histórico e a geometria do estoque afetam quanto material pode ser removido em uma única fixação. Um bloco espesso com um bolsão profundo, uma tampa fina e um flange estreito liberam tensões diferentes à medida que a ferramenta remove material. Planeje a fixação em torno dos apoios e datums finais, em vez de tratar cada peça como um bloco de metal rígido.
Evite que o corte e o dispositivo de fixação aqueçam ou empenem paredes finas
Os termoplásticos podem amolecer ou se mover quando o calor se acumula na aresta de uma ferramenta em atrito, enquanto a fixação pode entortar um painel antes de o corte começar. Uma ferramenta afiada, um caminho de cavaco desobstruído, avanço constante e curtos períodos de contato desnecessário ajudam a reduzir o calor no corte. As condições corretas devem ser determinadas para a ferramenta, a máquina, o estoque e a seção reais; não há um avanço ou velocidade universais para PPSU neste guia.
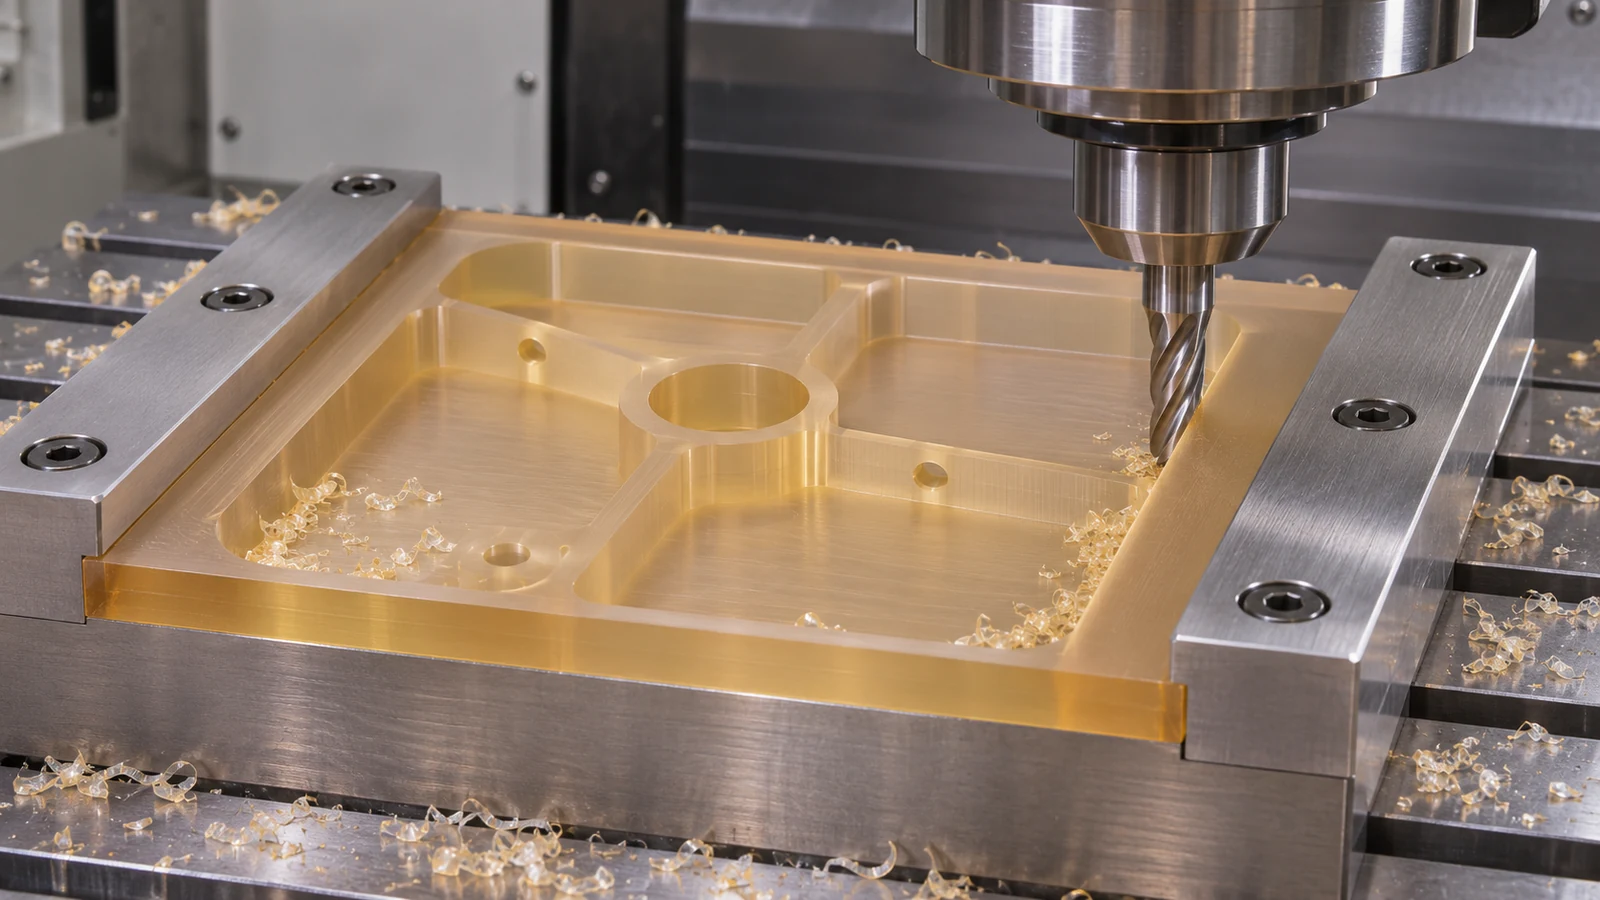 Use apoio amplo e estável sob pisos e paredes finos. Evite força excessiva de fixação e acabe as superfícies críticas após a carga de desbaste ser removida. Se ambas as faces importam, remova material em uma sequência equilibrada onde a geometria permitir, depois deixe a peça se recuperar antes da medição final.
Projete a sequência em torno do acesso ao apoio
Para um invólucro com bolsões, usine a face de datum e os recursos de montagem enquanto o blank ainda está rígido, desbaste a cavidade enquanto material suficiente apoia a parede, e acabe a parede após a fixação poder segurá-la sem distorção. Este é um exemplo de planejamento, não uma sequência obrigatória. Cantos profundos, nervuras finas e vãos longos sem apoio podem precisar de uma revisão de projeto se a ferramenta não conseguir alcançar sem defletir a peça.
Na etapa de RFQ, forneça o modelo CAD e identifique quais faces se localizam, vedam ou se acoplam com outros componentes. O verificado visão geral dos materiais plásticos fornece o contexto mais amplo da família de materiais, e Capacidades de fresamento CNC descrevem a rota relevante para bolsões, perfis e padrões de montagem.
Meça após o resfriamento e a liberação
Defina o estado de inspeção: livre, apoiado ou levemente fixado; estabilizado na condição ambiente acordada; e medido com um método que não deforme uma característica fina. Verifique a relação entre a borda de montagem, a face de vedação e a abertura crítica, em vez de aceitar apenas uma largura isolada.
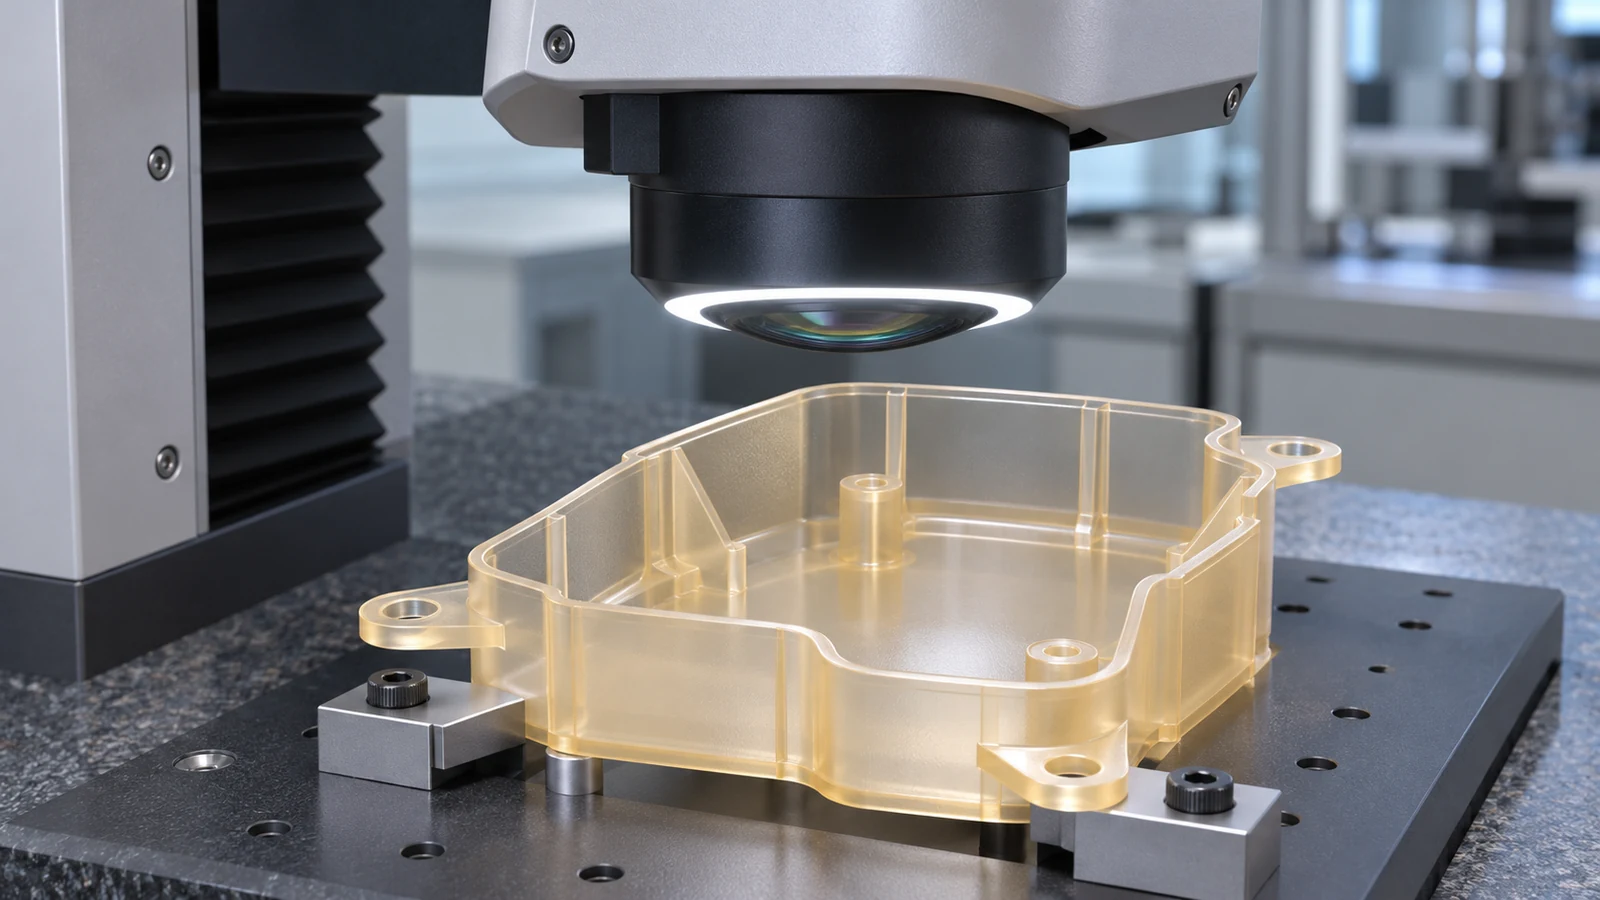 Se uma dimensão mudar após a desfixação, separe a recuperação térmica do retorno elástico e da liberação de tensões. Reverifique o apoio, o equilíbrio do desbaste e o método de medição antes de alterar a dimensão do programa. Registre a etapa de medição para que comprador e fornecedor estejam comparando a mesma condição.
Revisão ilustrativa: um painel de acesso fino
Imagine um painel de acesso hipotético em PPSU com centro rebaixado, quatro furos de montagem e uma faixa de vedação estreita. O bloco é inicialmente fixado sobre um apoio amplo, a face de montagem e os furos são estabelecidos, e a cavidade é desbastada enquanto o material ao redor ainda enrijece o painel. Após a liberação e estabilização, a equipe verifica a planicidade e a posição da faixa de vedação antes de decidir se um passe de acabamento leve é necessário.
Se o painel empenar, a equipe não simplesmente usina a face oposta mais fina. Ela revisa o apoio, a condição do bloco, o equilíbrio da remoção de material e o requisito de estado livre do desenho. Esta é uma revisão de engenharia ilustrativa, não um caso de cliente nem uma afirmação sobre um resultado de produção específico.
O que incluir em uma solicitação de usinagem de PPSU
- Grau exato da resina, forma do bloco, fornecedor, necessidades de certificado e qualquer rastreabilidade exigida.
- Desenho atual e revisão do CAD, quantidade, espessuras de parede, profundidades de cavidade e datums funcionais.
- Condição de inspeção em estado livre ou apoiado e as dimensões que controlam o ajuste ou a vedação.
- Aparência, rebarbação, limpeza e quaisquer limites sobre fluidos de corte ou agentes de limpeza.
Perguntas sobre usinagem de PPSU
Uma alta temperatura de transição vítrea significa que o calor não pode afetar a usinagem?
Não. Um valor de transição de folha de dados não impede o calor local de corte, a distorção por fixação ou a recuperação dimensional. Gerencie o processo real e inspecione na condição especificada.
As peças de PPSU devem ser medidas enquanto fixadas?
Somente se o desenho definir uma condição apoiada ou baseada em fixação. Caso contrário, libere e estabilize a peça antes de verificar as dimensões em estado livre.
Uma única receita de corte para PPSU pode ser usada para todas as espessuras?
Não. O grau, a forma do material, a geometria da ferramenta, a espessura da parede, o suporte e as condições da máquina são todos importantes. Qualifique a rota na família real de peças.
Quais informações ajudam a evitar uma disputa dimensional?
Especifique o esquema de datums, o estado de medição, o método de estabilização, as dimensões críticas e a etapa em que a aceitação ocorre.