
Resposta curta: A baixa expansão térmica do Invar 36 só é valiosa se a peça for usinada, manuseada e medida com seu histórico de temperatura e tensão em vista. Durante a usinagem de Invar 36, uma peça aquecida pode apresentar uma dimensão diferente da mesma peça após retornar ao ambiente de inspeção; a usinagem também introduz encruamento local e tensão residual. A rota deve, portanto, controlar a condição do material bruto, o calor de corte, o alívio de tensões intermediário quando necessário e a temperatura na qual as dimensões finais são aceitas.
Isto não é uma promessa de que uma liga ou processo específico manterá uma tolerância de nível metrológico. O desenho, o certificado do material, a temperatura de serviço e o método de medição determinam o que pode ser afirmado.
A temperatura faz parte da medição
O Invar 36 é uma liga de níquel-ferro selecionada por seu baixo coeficiente de expansão térmica em uma faixa de temperatura definida. “Baixa expansão” não significa “nenhum movimento”. As dimensões de uma peça ainda dependem da temperatura, e sua resposta depende da condição exata da liga e do intervalo de temperatura. Se a medição funcional for feita a uma temperatura diferente da referência de projeto, o plano de inspeção deve indicar como a peça é estabilizada e como o resultado é interpretado.
Durante a usinagem de Invar 36, a zona de corte pode ficar muito mais quente do que a sala ou o estado eventual de inspeção da peça. Evite comparar uma característica aquecida após o corte com uma medição de referência a frio. Permita que o componente e o calibrador se equilibrem sob uma condição documentada antes de julgar uma dimensão apertada.
Comece pelo material bruto e pelo requisito de temperatura de serviço
Antes da programação, verifique a designação do material, a forma do produto, a condição fornecida, o certificado e qualquer tratamento de estabilização ou alívio de tensões exigido pelo cliente. O material bruto Invar 36 não é intercambiável com toda liga de níquel-ferro de baixa expansão. Se a peça precisar desempenhar em uma faixa de temperatura de serviço, defina essa faixa e a temperatura de referência no desenho para que o fornecedor e o inspetor usem a mesma base.
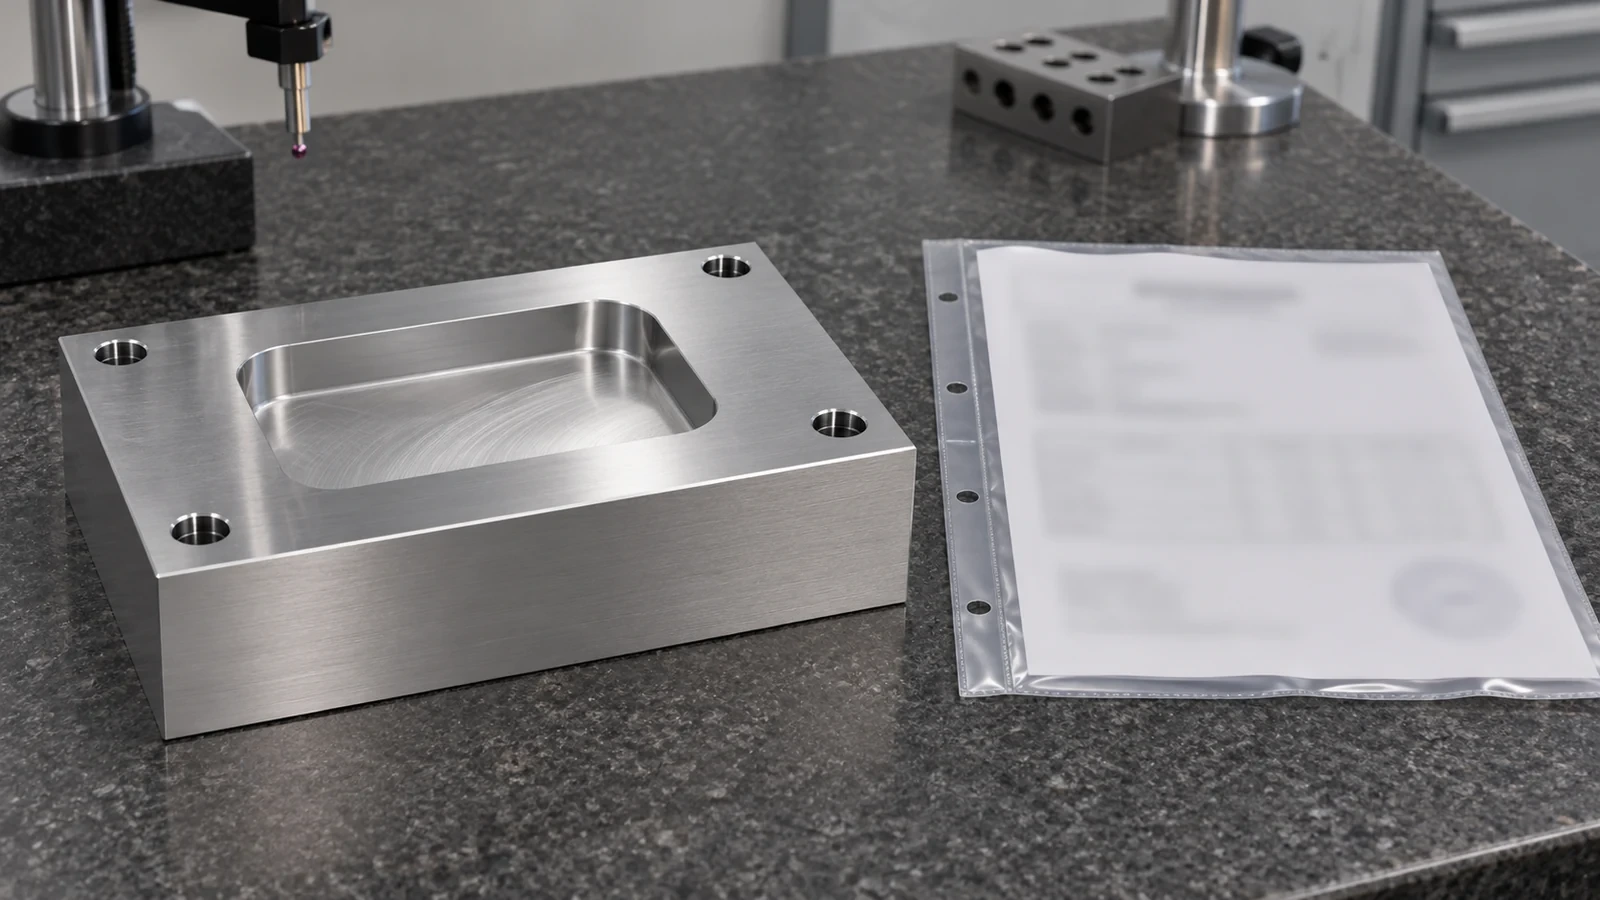
Para contexto, o site visão geral de materiais metálicos fornece a categoria principal. Ele não estabelece uma classe específica de Invar 36 nem uma garantia dimensional; a documentação de compra e o desenho fazem isso.
Use remoção escalonada quando a geometria justificar
Bolsões grandes, paredes finas, furos desalinhados e trilhos de montagem longos podem liberar material de forma desigual. Uma rota escalonada pode desbastar as principais características, permitir que a peça se estabilize ou receba um tratamento intermediário aprovado e, em seguida, acabar as dimensões que controlam a montagem. O tratamento deve seguir o desenho ou a especificação aprovada pelo cliente; não substitua por um ciclo genérico de alívio de tensões baseado no nome da liga.
Mantenha a aresta de corte engajada de forma limpa e gerencie a recorte de cavacos e o calor no nível da operação. As velocidades, avanços, refrigerante e geometria da ferramenta exatos dependem da condição fornecida, das orientações do fabricante da ferramenta, da rigidez da máquina e da geometria real da peça. Uma tabela de parâmetros publicada não deve ser copiada cegamente para um blank ou setup diferente. Se uma característica for especialmente sensível, deixe uma folga de acabamento deliberada e registre quando ela é removida em relação a qualquer tratamento ou estabilização térmica.
Para placas de montagem ou suportes de sensores, estabeleça a face de localização e o padrão de furos antes de adicionar alívio não funcional. Isso evita que a escolha de uma liga de baixa expansão desvie a atenção de um problema básico de transferência de datum.
Torne as condições de inspeção repetíveis
Registre a temperatura de medição, o tempo ou condição de estabilização, o instrumento, a configuração do datum e se a peça está livre ou fixada. Use as mesmas superfícies de referência para verificações intermediárias e finais. Um dispositivo que force uma placa a ficar plana pode ocultar empenamento; uma fixação que aqueça a peça pode criar uma leitura transitória. Meça após a liberação e na condição de referência especificada sempre que a geometria em estado livre controlar o desempenho.
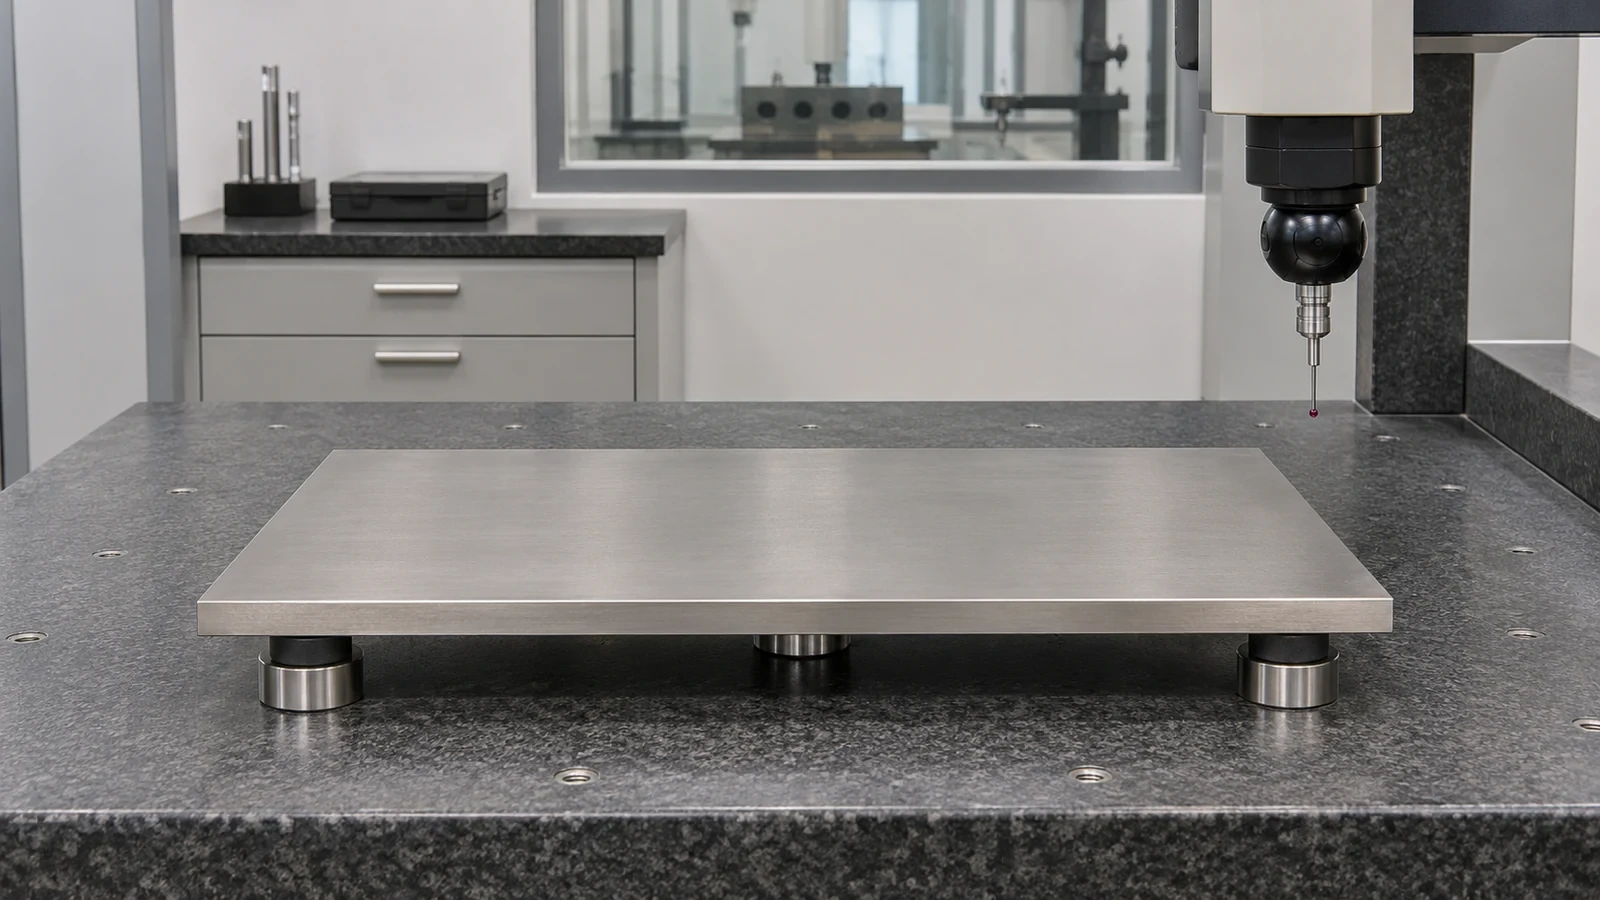
Um plano de aceitação útil separa três questões: O usinagem produziu a geometria exigida? A peça está na temperatura de inspeção especificada? A incerteza de medição suporta a tolerância declarada? Se qualquer resposta for desconhecida, uma leitura mais precisa da ferramenta por si só não resolve a incerteza.
Especifique o limite térmico e dimensional
Na RFQ ou no desenho, identifique a condição exata do produto Invar 36, as temperaturas de serviço e inspeção, os datums críticos, os requisitos de estado livre e qualquer tratamento intermediário aprovado. Defina o método de medição para planicidade, paralelismo ou localização de furos e declare se o valor é referenciado à temperatura ambiente ou a outra condição. Se o componente se acopla a vidro, cerâmica ou outro metal, descreva os requisitos de interface sem presumir que o fornecedor de CNC qualifica a montagem completa.
Essas informações permitem que o fornecedor planeje a usinagem de Invar 36 em torno tanto do corte quanto da medição. A baixa expansão do material é uma entrada para a estabilidade dimensional; a sequência de processo, o suporte, o equilíbrio térmico e as condições de aceitação continuam fazendo parte da decisão de engenharia.