
Краткий ответ: Низкое тепловое расширение Invar 36 ценно только в том случае, если деталь обрабатывается, транспортируется и измеряется с учётом её температурной и напряжённой истории. Во время обработки Invar 36, нагретая деталь может иметь иной размер, чем та же деталь после возвращения в условия контрольно-измерительной среды; обработка также вносит локальную наклёпку и остаточные напряжения. Поэтому технологический маршрут должен контролировать состояние заготовки, теплоту резания, промежуточное снятие напряжений при необходимости и температуру, при которой принимаются окончательные размеры.
Это не обещание, что конкретный сплав или процесс выдержит допуск метрологического класса. Чертёж, сертификат на материал, рабочая температура и метод измерения определяют, что можно заявлять.
Температура является частью измерения
Invar 36 — это никель-железный сплав, выбранный за низкий коэффициент теплового расширения в определённом диапазоне температур. “Низкое расширение” не означает “отсутствие движения”. Размеры детали по-прежнему зависят от температуры, а её поведение зависит от точного состояния сплава и температурного интервала. Если функциональное измерение выполняется при температуре, отличной от проектной, план контроля должен указывать, как стабилизируется деталь и как интерпретируется результат.
Во время обработки Invar 36, зона резания может стать значительно теплее помещения или того состояния, в котором деталь в итоге будет контролироваться. Избегайте сравнения нагретого после обработки элемента с холодным эталонным измерением. Дайте компоненту и измерительному инструменту выровняться по температуре в документированных условиях, прежде чем судить о жёстком размере.
Начинайте с заготовки и требования к рабочей температуре
Перед программированием проверьте обозначение материала, форму продукта, поставленное состояние, сертификат и любую требуемую заказчиком стабилизацию или обработку для снятия напряжений. Заготовка Invar 36 не взаимозаменяема с любым низкораширяющимся никель-железным сплавом. Если деталь должна работать в диапазоне рабочих температур, определите этот диапазон и опорную температуру на чертеже, чтобы поставщик и контролёр использовали одну и ту же базу.
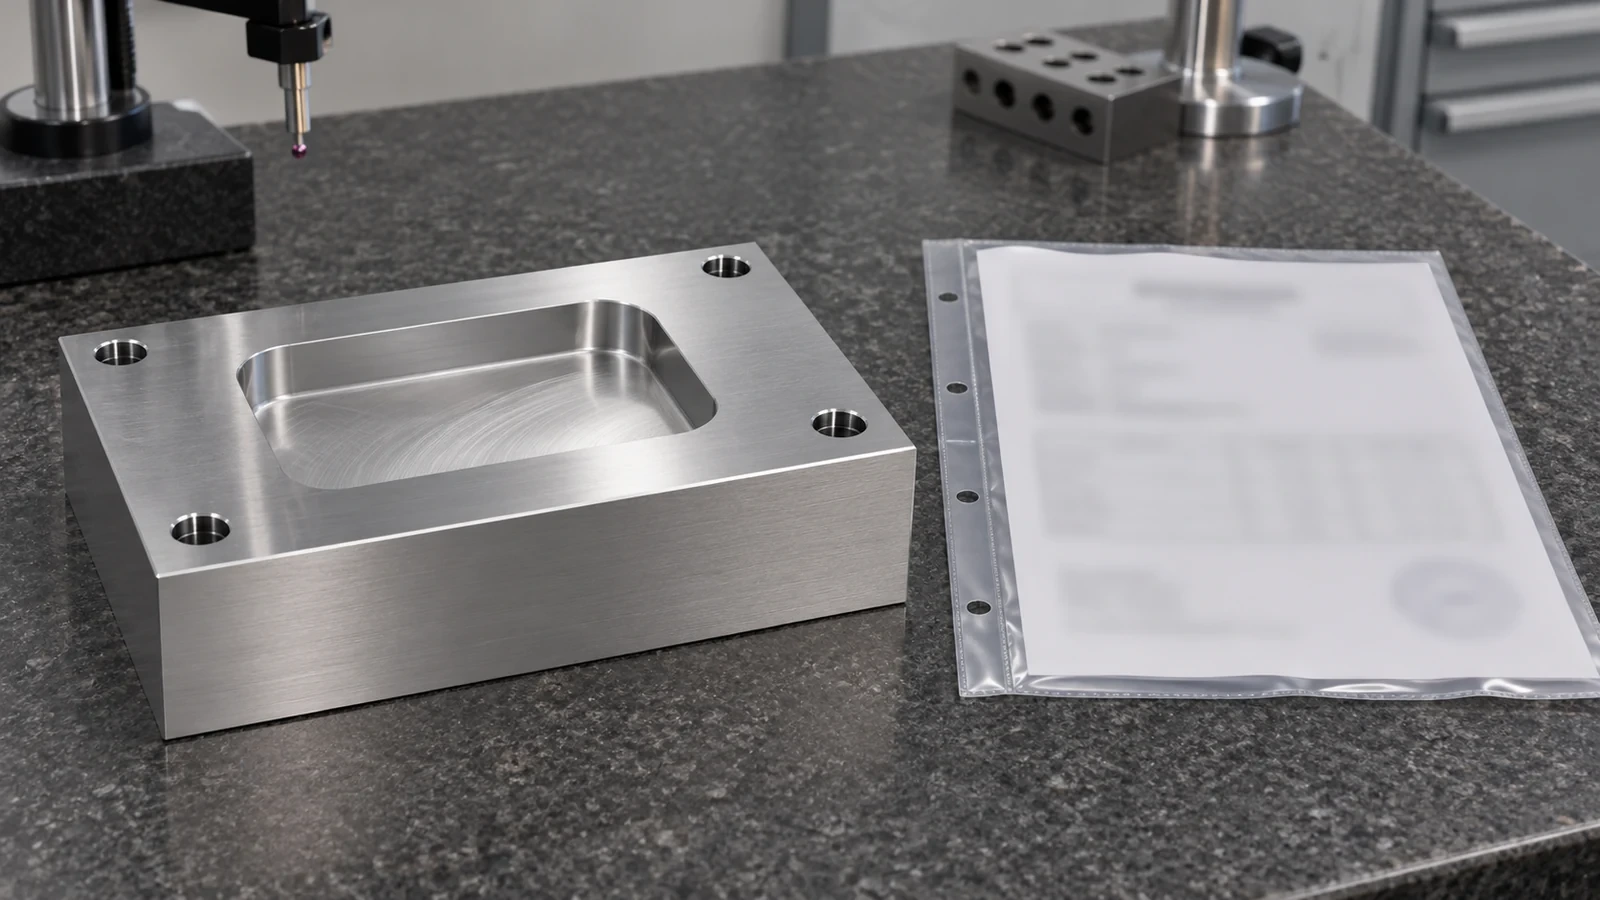
Для справки: раздел сайта обзор металлических материалов предоставляет родительскую категорию. Он не устанавливает конкретную марку Invar 36 или размерную гарантию; это делают закупочная документация и чертёж.
Используйте поэтапное снятие припуска, когда это оправдано геометрией
Крупные карманы, тонкие стенки, смещённые отверстия и длинные монтажные рельсы могут вызывать неравномерное снятие материала. Поэтапная обработка позволяет предварительно обработать основные элементы, дать детали стабилизироваться или пройти утверждённую промежуточную обработку, а затем выполнить финишную обработку размеров, определяющих сборку. Обработка должна соответствовать чертежу или спецификации, утверждённой заказчиком; не заменяйте её типовым циклом снятия напряжений, выбранным по названию сплава.
Обеспечьте чистое зацепление режущей кромки и управляйте повторным резанием стружки и теплом на уровне операции. Точные скорости, подачи, СОЖ и геометрия инструмента зависят от поставленного состояния, рекомендаций изготовителя инструмента, жёсткости станка и фактической геометрии детали. Опубликованную таблицу параметров не следует слепо копировать на другую заготовку или наладку. Если элемент особенно чувствителен, оставьте намеренный припуск на чистовую обработку и фиксируйте, когда он снимается относительно любой обработки или температурной стабилизации.
Для монтажных плит или опор датчиков сначала задайте установочную поверхность и схему отверстий, а затем добавляйте нефункциональные разгрузочные элементы. Это не позволит выбору сплава с низким расширением отвлечь внимание от базовой проблемы передачи баз.
Сделайте условия контроля воспроизводимыми
Фиксируйте температуру измерения, время или условие стабилизации, измерительный прибор, схему базирования и то, свободна ли деталь или зажата. Используйте одни и те же базовые поверхности для промежуточных и финальных проверок. Приспособление, которое силой выпрямляет плиту, может скрыть коробление; зажим, нагревающий деталь, может создать переходное показание. Измеряйте после освобождения и при указанном базовом условии всякий раз, когда геометрия в свободном состоянии определяет работоспособность.
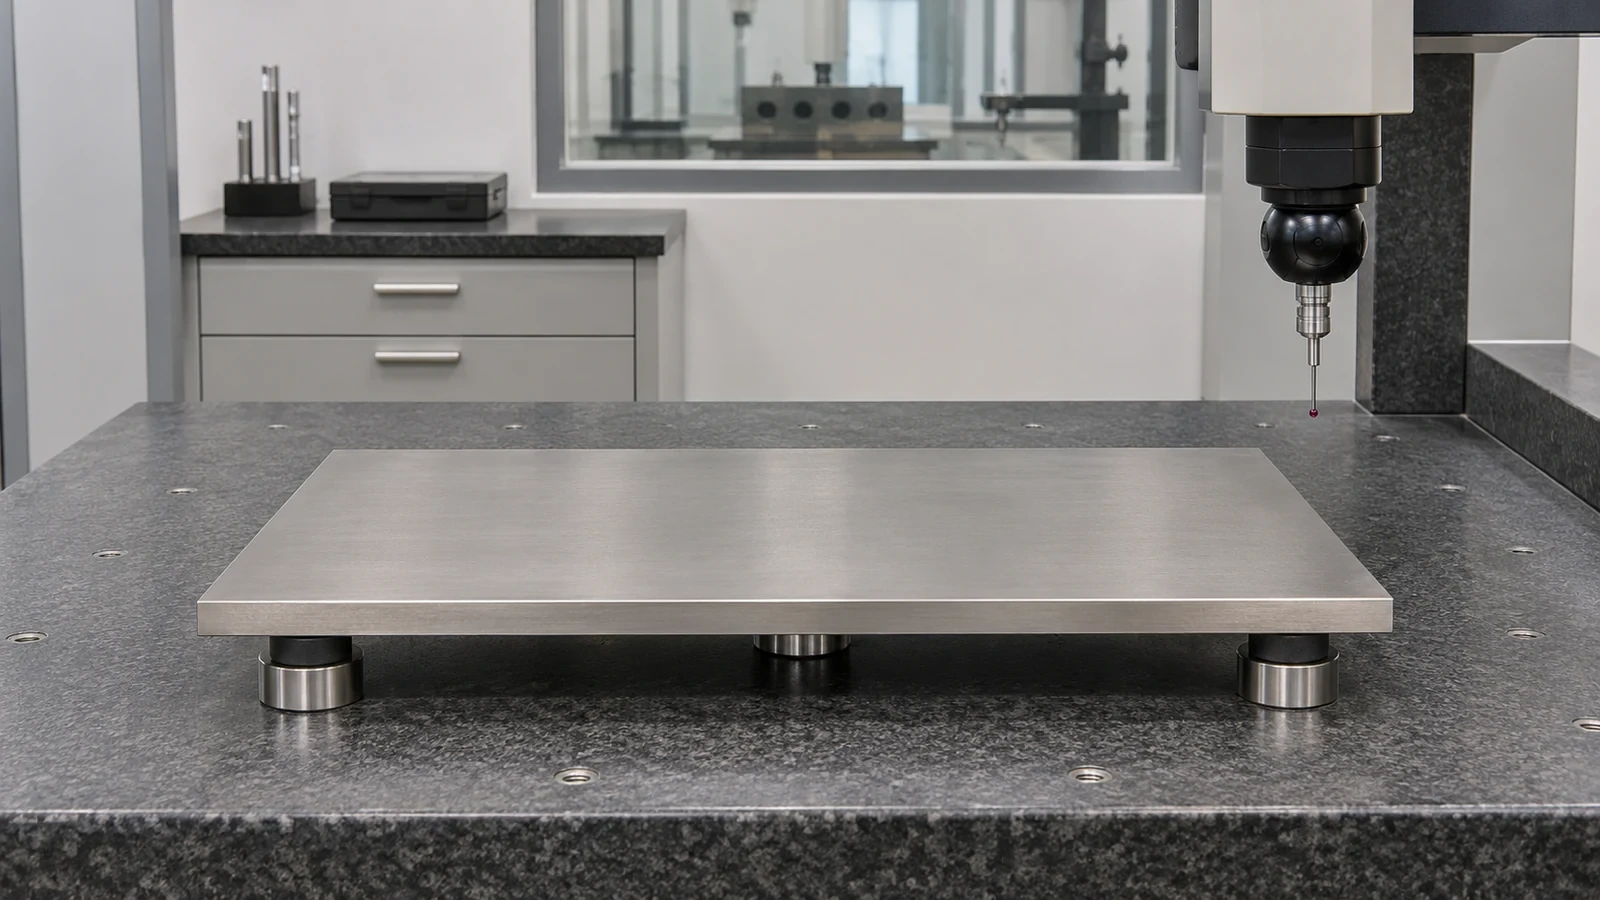
Полезный план приёмки разделяет три вопроса: обеспечила ли обработка требуемую геометрию? Находится ли деталь при указанной температуре контроля? Поддерживает ли неопределённость измерения заявленный допуск? Если какой-либо ответ неизвестен, одно лишь более точное показание прибора не устраняет неопределённость.
Укажите тепловую и размерную границу
В запросе предложения или на чертеже укажите точное состояние продукта Invar 36, рабочие и контрольные температуры, критические базы, требования к свободному состоянию и любую утверждённую промежуточную обработку. Определите метод измерения плоскостности, параллельности или расположения отверстий и укажите, отнесено ли значение к комнатной температуре или к другому условию. Если компонент сопрягается со стеклом, керамикой или другим металлом, опишите требования к интерфейсу, не предполагая, что поставщик CNC аттестует всю сборку.
Эта информация позволяет поставщику спланировать обработки Invar 36 как резку, так и измерение. Низкое расширение материала — лишь один из входных факторов размерной стабильности; последовательность операций, поддержка, тепловое равновесие и условия приёмки остаются частью инженерного решения.