
Respuesta breve: La baja dilatación térmica del Invar 36 solo es valiosa si la pieza se mecaniza, se manipula y se mide teniendo en cuenta su historial de temperatura y tensiones. Durante el mecanizado de Invar 36, una pieza caliente puede presentar un tamaño distinto del mismo componente tras volver al entorno de inspección; el mecanizado también introduce trabajo en frío local y tensiones residuales. Por lo tanto, el proceso debe controlar el estado del material en bruto, el calor de corte, el alivio de tensiones intermedio cuando sea necesario y la temperatura a la que se aceptan las dimensiones finales.
Esto no es una promesa de que una aleación o un proceso concretos vayan a mantener una tolerancia de grado metrológico. El plano, el certificado de material, la temperatura de servicio y el método de medición determinan lo que se puede afirmar.
La temperatura forma parte de la medición
El Invar 36 es una aleación de níquel-hierro seleccionada por su bajo coeficiente de dilatación térmica en un intervalo de temperatura definido. “Baja dilatación” no significa “sin movimiento”. Las dimensiones de una pieza siguen dependiendo de la temperatura, y su respuesta depende del estado exacto de la aleación y del intervalo de temperatura. Si la medición funcional se realiza a una temperatura distinta de la de referencia de diseño, el plan de inspección debe indicar cómo se estabiliza la pieza y cómo se interpreta el resultado.
Durante el mecanizado de Invar 36, la zona de corte puede calentarse mucho más que la sala o que el estado de inspección final de la pieza. Evite comparar una característica recién mecanizada en caliente con una medición de referencia en frío. Deje que el componente y el calibre se equilibren en una condición documentada antes de evaluar una dimensión ajustada.
Partir del material en bruto y del requisito de temperatura de servicio
Antes de programar, verifique la designación del material, la forma del producto, la condición de suministro, el certificado y cualquier tratamiento de estabilización o alivio de tensiones exigido por el cliente. El material en bruto de Invar 36 no es intercambiable con cualquier aleación de níquel-hierro de baja dilatación. Si la pieza debe funcionar en un intervalo de temperatura de servicio, defina ese intervalo y la temperatura de referencia en el plano para que el proveedor y el inspector utilicen la misma base.
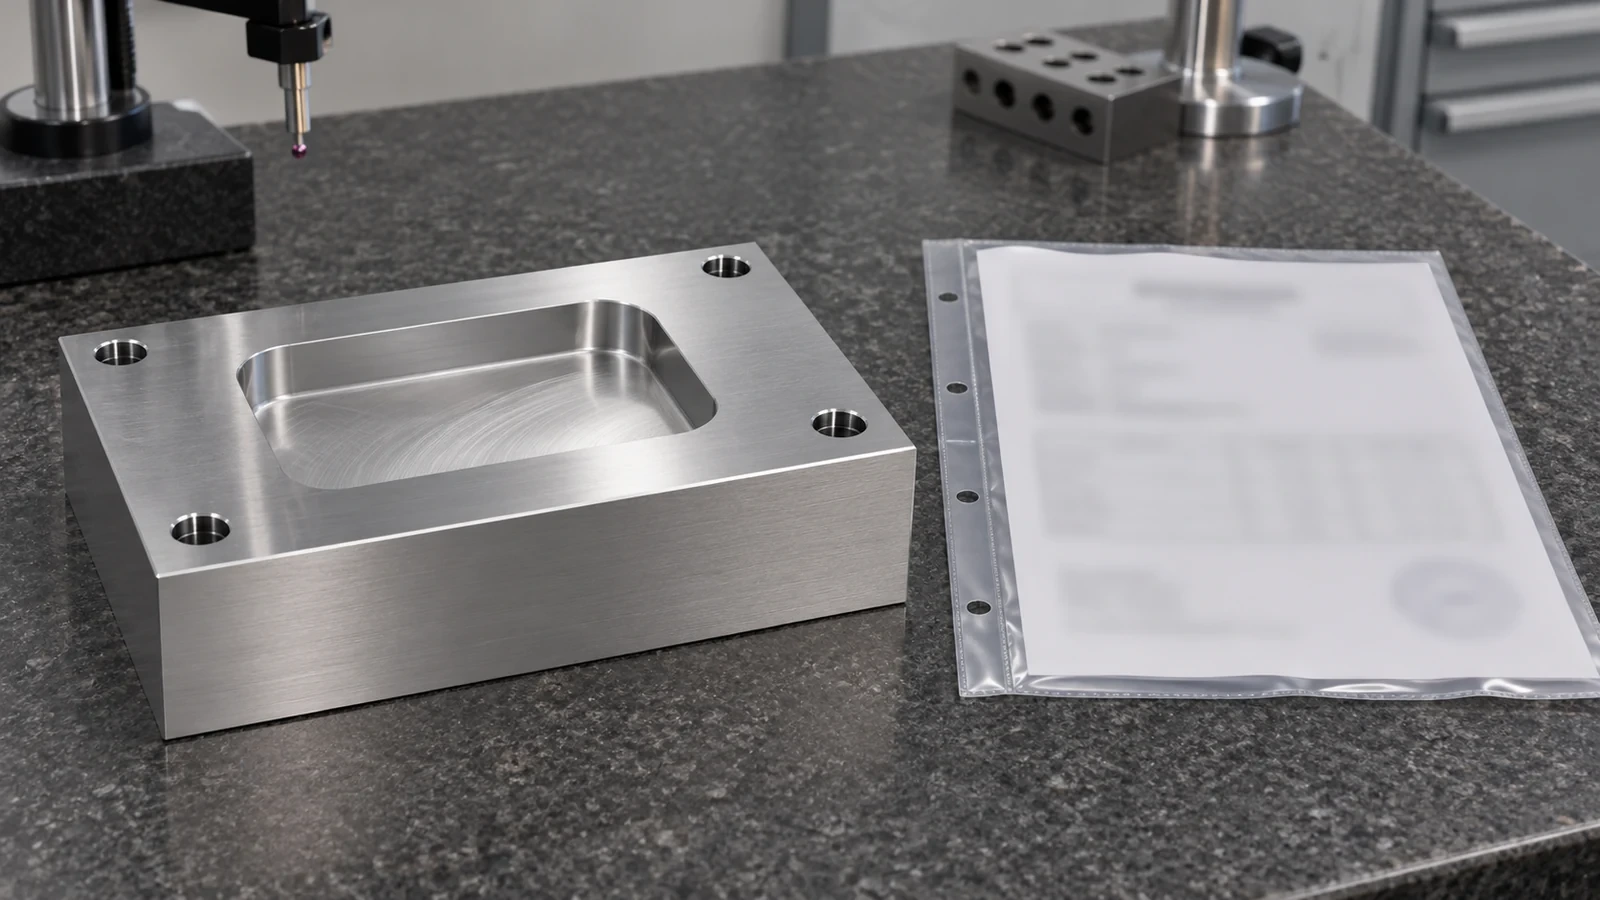
Como referencia, el descripción general de materiales metálicos sitio proporciona la categoría principal. No establece un grado específico de Invar 36 ni una garantía dimensional; eso lo hacen la documentación de compra y el plano.
Usar eliminación por etapas cuando la geometría lo justifique
Las cavidades grandes, las paredes delgadas, los taladros descentrados y las guías de montaje largas pueden liberar material de forma desigual. Una ruta por etapas puede desbastar las características principales, permitir que la pieza se estabilice o reciba un tratamiento intermedio aprobado, y luego acabar las dimensiones que controlan el ensamblaje. El tratamiento debe seguir el plano o la especificación aprobada por el cliente; no sustituya un ciclo genérico de alivio de tensiones basado en el nombre de la aleación.
Mantenga el filo de corte en contacto limpio y gestione el recorte de viruta y el calor a nivel de operación. Las velocidades, avances, refrigerante y geometría de herramienta exactos dependen de la condición suministrada, la guía del fabricante de la herramienta, la rigidez de la máquina y la geometría real de la pieza. Una tabla de parámetros publicada no debe copiarse a ciegas a un blanco o montaje diferente. Si una característica es especialmente sensible, deje un margen de acabado deliberado y registre cuándo se elimina en relación con cualquier tratamiento o estabilización térmica.
Para placas de montaje o soportes de sensores, establezca la cara de localización y el patrón de taladros antes de añadir alivio no funcional. Esto evita que la elección de una aleación de baja expansión distraiga de un problema básico de transferencia de datum.
Hacer repetibles las condiciones de inspección
Registre la temperatura de medición, el tiempo o la condición de estabilización, el instrumento, la configuración de datum y si la pieza está libre o sujeta. Utilice las mismas superficies de referencia para las comprobaciones intermedias y finales. Un utillaje que fuerza una placa a quedar plana puede ocultar el alabeo; una brida que calienta la pieza puede crear una lectura transitoria. Mida tras la liberación y en la condición de referencia especificada siempre que la geometría en estado libre controle el rendimiento.
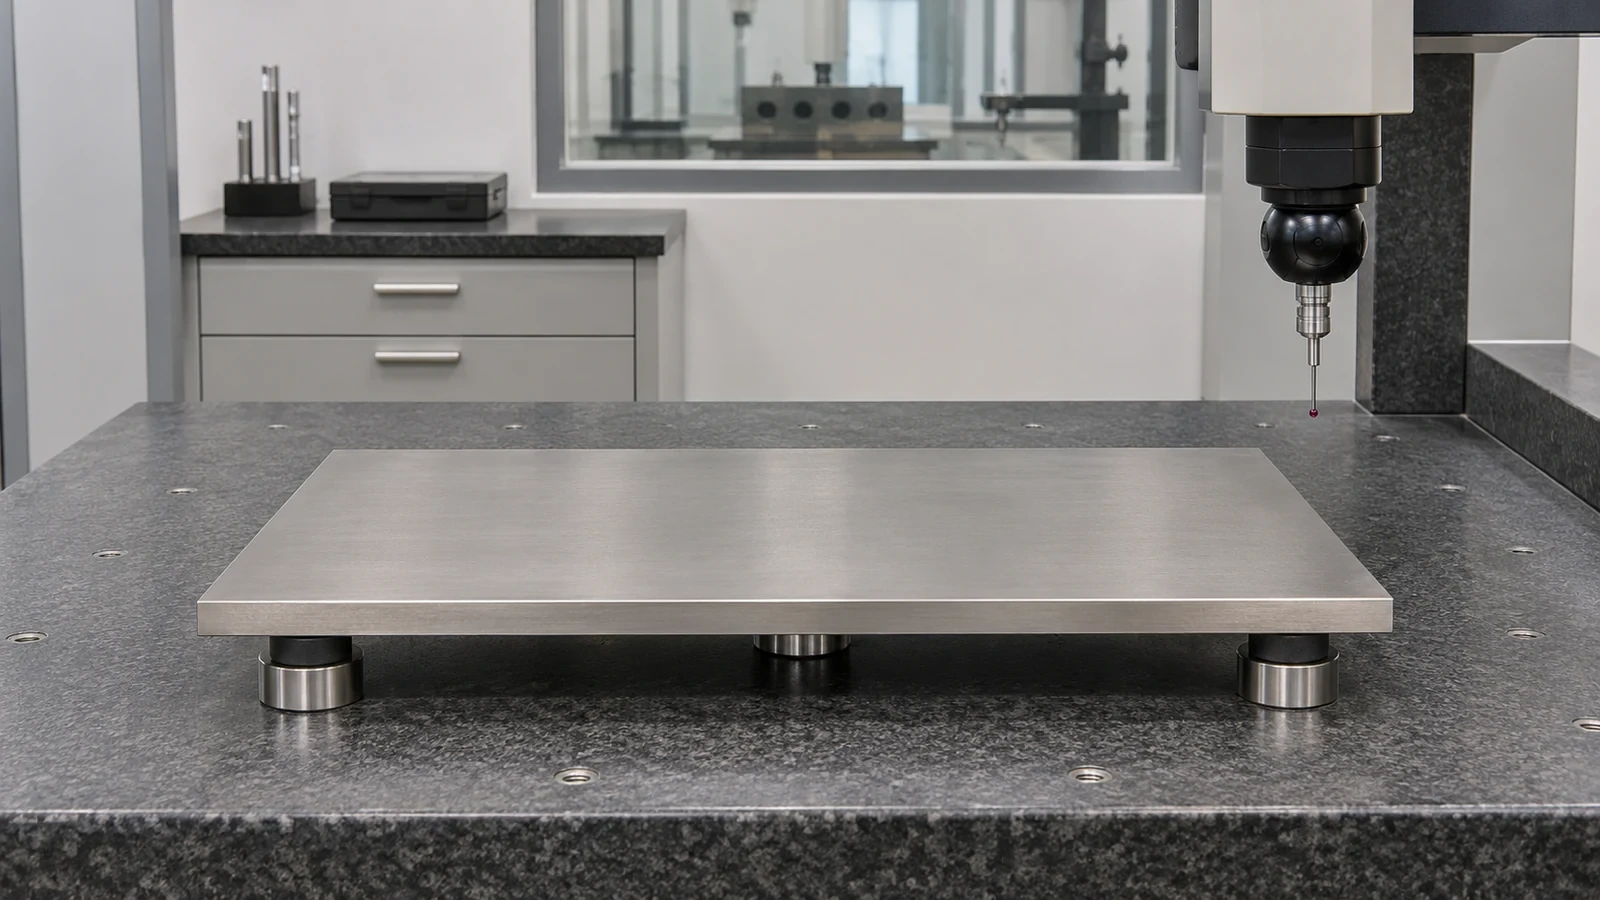
Un plan de aceptación útil separa tres preguntas: ¿El mecanizado produjo la geometría requerida? ¿Está la pieza a la temperatura de inspección especificada? ¿La incertidumbre de medición respalda la tolerancia declarada? Si alguna respuesta es desconocida, una lectura más precisa de la herramienta por sí sola no resuelve la incertidumbre.
Especificar el límite térmico y dimensional
En la RFQ o el plano, identifique la condición exacta del producto Invar 36, las temperaturas de servicio e inspección, los datums críticos, los requisitos de estado libre y cualquier tratamiento intermedio aprobado. Defina el método de medición para planitud, paralelismo o ubicación de taladro e indique si el valor se referencia a temperatura ambiente u otra condición. Si el componente se acopla a vidrio, cerámica u otro metal, describa los requisitos de interfaz sin asumir que el proveedor de CNC califica el ensamblaje completo.
Esa información permite al proveedor planificar el mecanizado de Invar 36 tanto el corte como la medición. La baja expansión del material es una entrada a la estabilidad dimensional; la secuencia del proceso, el soporte, el equilibrio térmico y las condiciones de aceptación siguen formando parte de la decisión de ingeniería.