
Das Ausfunken ist die letzte Phase beim Flachschleifen, in der die Schleifscheibe weiter über das Werkstück läuft, nachdem der programmierte Vorschub gestoppt wurde. Dieser Durchgang ermöglicht es dem System aus Schleifscheibe und Werkstück, elastische Verformungen abzubauen und eine kleine Menge verbliebenen Restmaterials abzutragen. Er kann dazu beitragen, ein fertig geschliffenes Maß zu stabilisieren, kann jedoch keine ungeeignete Einrichtung, eine schlecht abgerichtete Schleifscheibe, erhebliche Aufmaßschwankungen oder ein verformtes Werkstück kompensieren.
Wenn eine Zeichnung nahe an der Toleranz liegt, ist “mehr Ausfunken” kein vollständiger Prozessplan. Die Anzahl der Durchgänge, der Zustand der Schleifscheibe, das Kühlmittel, die Werkstückaufnahme, die Temperatur und der Zeitpunkt der Messung beeinflussen alle das Ergebnis. Betrachten Sie das Ausfunken als eine kontrollierte Fertigungsvariable und prüfen Sie das Teil anschließend, nachdem es sich stabilisiert hat.
Was während des Ausfunkens geschieht
In einem typischen Flachschleifzyklus wird die Schleifscheibe in gemessenen Schritten in das Werkstück zugestellt und läuft dann über die Oberfläche. Während des Kontakts verformen sich Maschine, Schleifscheibe, Vorrichtung und Werkstück unter der Schleifkraft um kleine Beträge. Wenn der Vorschub stoppt, kehrt dieses elastische System nicht sofort in seine unbelastete Position zurück. Fortgesetzte Durchgänge können die Schleifscheibe in leichtem Kontakt mit verbliebenen Hochstellen halten, während sich die Verformung abbaut.
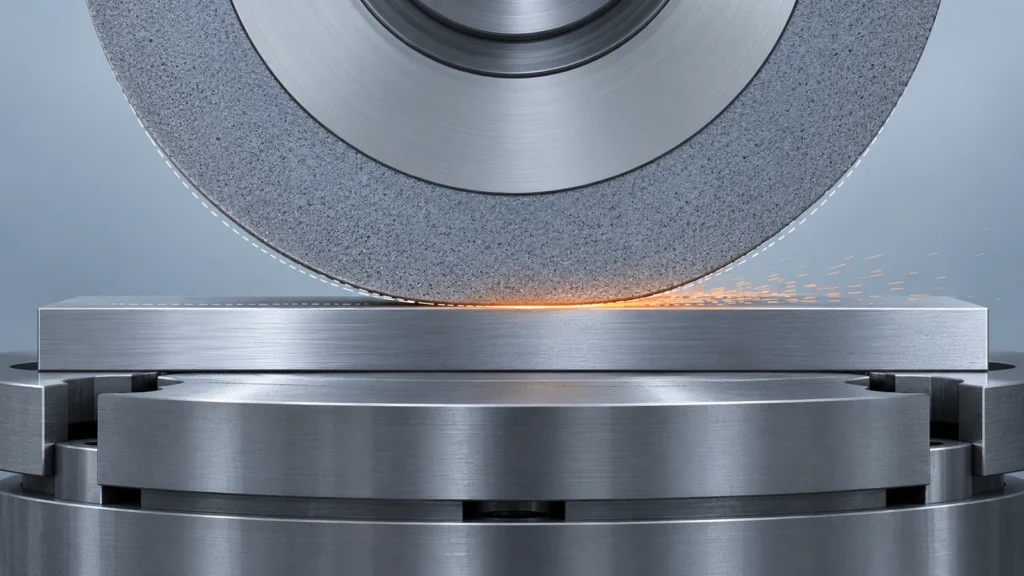
“Ausfunken” ist ein historischer Werkstattbegriff; sichtbare Funken sind kein zuverlässiges Abnahmesignal. Der Arbeitsgang ist durch die Maschinenbewegung und das Fehlen eines zusätzlichen programmierten Vorschubs definiert, nicht dadurch, ob Funken sichtbar sind. Manche Steuerungen bieten einen expliziten Ausfunkzyklus; andere Einrichtungen verwenden wiederholte Quertischdurchgänge. Der tatsächliche Zyklus sollte im Prozessplan beschrieben und nicht aus der Terminologie abgeleitet werden.
Warum die letzten Durchgänge das Maß verändern können
Der Hauptnutzen ist die Wiederholbarkeit am Ende einer kontrollierten Schleifsequenz. Ein Schlichtvorschub kann eine kleine Materialmenge auf Hochstellen hinterlassen, weil sich Schleifscheibe und Maschine unter Last verformen. Fortgesetzte Durchgänge unter verringerter Last können diese Bereiche in gleichmäßigeren Kontakt bringen. Das kann die Maßstabilität und die Oberflächengleichmäßigkeit verbessern, wenn die Schleifscheibe scharf ist, das Werkstück sicher gespannt ist und die vorherigen Arbeitsgänge ein angemessenes und gleichmäßiges Aufmaß hinterlassen haben.
Die Wirkung hängt vom System ab, nicht nur vom Teil. Eine nachgiebige Vorrichtung, eine schwache Magnetspannung, ein langer Überhang, eine zugesetzte Schleifscheibe oder eine breite Kontaktzone können die Verformung verändern. Wenn das Werkstück dünn ist, kann es sich beim Schleifen durchbiegen und nach dem Lösen zurückfedern. Eine Messung, die am warmen oder eingespannten Teil vorgenommen wird, kann sich daher vom Ergebnis im abgekühlten, freien Zustand unterscheiden. Zusätzliche Durchgänge beseitigen diese Ursachen nicht.
Das Flachschleifen selbst sollte auf die funktionale Anforderung der Zeichnung abgestimmt sein. Die Prozessseite zum Flachschleifen liefert den relevanten Fähigkeitskontext; die Zeichnung muss dennoch die erforderliche Dicke, Ebenheit, Parallelität und Oberfläche angeben. Eine glatt aussehende Fläche allein belegt keine dieser Eigenschaften.
Wo zusätzlicher Nachlauf nicht mehr hilft
Mehr Durchgänge sind nicht immer besser. Wenn die Scheibe stumpf oder zugesetzt ist, kann das Fortsetzen des Überlaufs das Reiben und die Wärme erhöhen, statt einen sauberen Schnitt zu erzeugen. Übermäßiges Verweilen kann eine wärmeempfindliche oder gehärtete Oberfläche verbrennen, Eigenspannungen verändern, die Scheibe zusetzen oder Zykluszeit ohne nennenswerte Verbesserung verschwenden. Wenn sich das Werkstück verzieht, kann eine Durchgangszahl die Freizustandsform nicht an die eingespannte Form angleichen.
Das Ausfunken ist auch kein guter Ersatz für die Behebung eines ungleichmäßigen Aufmaßes. Hoch- und Tiefbereiche, die durch einen früheren Arbeitsgang entstanden sind, können zu unterschiedlichen Zeiten in Kontakt kommen; lokale Erwärmung oder ungleichmäßige Auflage können das Ergebnis unvorhersehbar machen. Bei einem verzogenen Rohteil ist zunächst zu entscheiden, ob genügend Material vorhanden ist, um eine Bezugsfläche zu schaffen und den Verzug sicher zu beseitigen. Ist dies nicht der Fall, müssen möglicherweise die Zeichnung oder der Fertigungsweg vor dem Fertigschleifen überprüft werden.
Eine Messung, die sich nach jedem Durchgang ändert, kann Bediener dazu verleiten, weiter zu schleifen, bis ein einzelner Messwert ideal erscheint. Das kann an anderer Stelle zu Übermaß-/Untermaßfehlern oder zum Verlust der Parallelität führen. Legen Sie die Abnahmemessung und das Stoppkriterium im Voraus fest. Wenn das Merkmal nahe der Unsicherheit des Messgeräts liegt, berücksichtigen Sie Wiederholbarkeit und Temperatur, statt jede kleine Messwertverschiebung als tatsächlichen Materialabtrag zu behandeln.
Die Variablen rund um den Durchgang kontrollieren
Ein reproduzierbarer Ausfunkzyklus beginnt vor dem letzten Überlauf. Stellen Sie sicher, dass die Scheibe abgerichtet und für das Material und die Kontaktfläche geeignet ist. Verwenden Sie eine stabile Werkstückaufnahme, stützen Sie dünne Querschnitte nahe der Schleifzone ab und prüfen Sie, dass das Teil ohne Späne oder Grate unter der Bezugsfläche aufliegt. Halten Sie den Kühlmittelstrom aufrecht und vermeiden Sie, dass die Scheibe gegen eine Oberfläche reibt, die bereits das Endmaß hat.
Halten Sie das Schlichtaufmaß konstant. Auf ein starkes Schruppen sollte nicht ein einzelner Versuch folgen, eine variable Oberfläche durch Ausfunken in die Toleranz zu bringen. Verwenden Sie bei Bedarf eine stufenweise Abtragung, damit das Teil und die Maschine vor den letzten Durchgängen einen vorhersehbaren Zustand erreichen. Dokumentieren Sie den Schlichtvorschub, das Überlaufmuster, den Scheibenzustand, den Kühlmittelzustand und die Verweilstrategie für Wiederholaufträge. Diese Prozessnotizen machen eine spätere Änderung nachvollziehbar.
- Trennen Sie Schruppen, Vorschleifen und Fertigschleifen, wenn die Geometrie oder das Aufmaß es rechtfertigen.
- Richten Sie die Scheibe ab, wenn das Schnittverhalten oder die Oberfläche dies anzeigt; verwenden Sie kein zusätzliches Verweilen, um eine stumpfe Schneide zu kompensieren.
- Stützen Sie flexible Werkstücke nahe der Kontaktfläche ab und vermeiden Sie übermäßiges Spannen.
- Lassen Sie das Teil abkühlen und lösen Sie es vor der abschließenden Freizustandsprüfung aus der Vorrichtung.
- Verwenden Sie von Teil zu Teil dieselben Messstellen und dieselbe Orientierung.
Das Ergebnis prüfen, ohne dem Messgerät nachzujagen
Messen Sie das Merkmal, das die Zeichnung vorgibt. Ein Mikrometer oder ein geeignetes Dickenmessgerät kann die lokale Dicke prüfen; Ebenheit und Parallelität erfordern einen Aufbau, der die relevante Oberflächenbeziehung bewerten kann. Ein Rauheitsmessgerät bewertet die Textur unter seinem festgelegten Filter und seiner Richtung. Eine Messung kann nicht alle drei ersetzen.
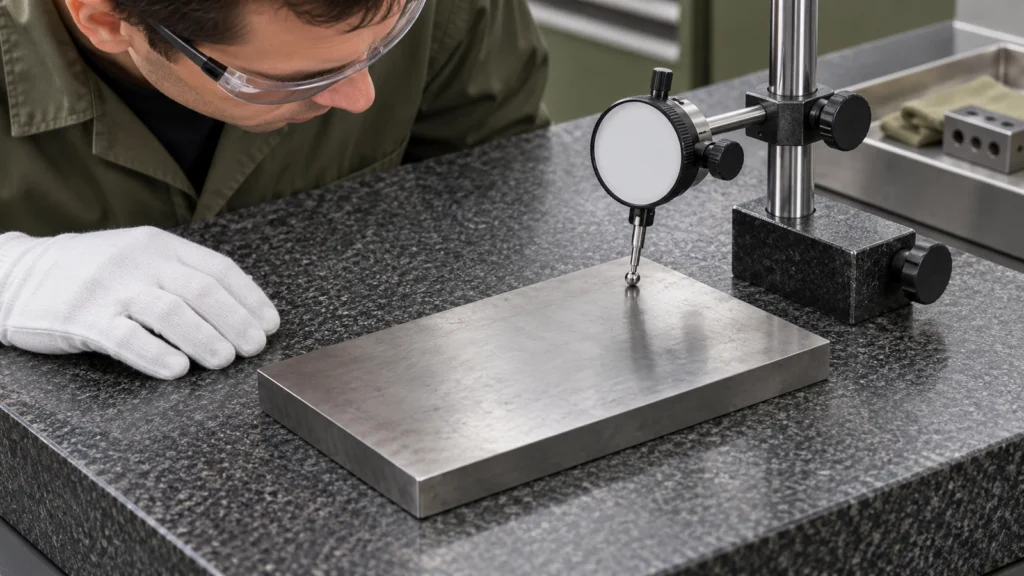
Bei einer dünnen Platte messen Sie nach dem Ausspannen und der thermischen Stabilisierung. Erfassen Sie mehrere Punkte oder eine Messkarte, wenn der Abnahmeplan dies verlangt; ein einzelner Messwert in der Mitte kann die Variation von der Kante zur Mitte verfehlen. Bei einer geschliffenen Bezugsfläche prüfen Sie deren Beziehung zur referenzierten Bezugsfläche, nicht nur ihr visuelles Erscheinungsbild. Wenn wiederholte Messungen nicht übereinstimmen, prüfen Sie Sauberkeit, Grate, Temperatur, Auflage und Messtechnik, bevor Sie einen weiteren Schleifzyklus hinzufügen.
Den Arbeitsgang in einen stabilen Schleifablauf einbinden
Ein solider Fertigungsweg definiert den Rohteilzustand, die Bezugsflächenvorbereitung, das Aufmaß, die Schrupp- und Schlichtarbeitsgänge, den Kühl- oder Spannungsarmglühbedarf, falls zutreffend, und die abschließende Messung. Das Ausfunken gehört an das Ende dieser Abfolge. Die richtige Menge hängt von der Maschine und dem Teil ab; es gibt keine universelle Durchgangszahl, die sich auf Scheiben, Materialien, Vorrichtungen und Geometrien übertragen lässt.
Bei der Prozessentwicklung ändern Sie jeweils nur eine Variable und dokumentieren das gemessene Ergebnis. Vergleichen Sie das Freizustandsmaß und die Form nach dem Abkühlen und entscheiden Sie dann, ob zusätzliche Durchgänge einen nennenswerten Unterschied gemacht haben. So wird das Ausfunken von einem Ritual zu einem kontrollierten Schritt im Prozess.
FAQ
Bedeutet Ausfunken, dass die Schleifscheibe kein Material abträgt?
Nein. Der programmierte Vorschub kann gestoppt werden, aber das System kann elastisch ausgelenkt bleiben und die Schleifscheibe kann weiterhin geringe Materialmengen von hohen Stellen abtragen.
Kann mehr Ausfunken die Ebenheit korrigieren?
Es kann eine Oberfläche verbessern, wenn verbleibende Hochstellen und Maschinenauslenkung die begrenzenden Faktoren sind. Es korrigiert nicht zuverlässig eine schlechte Auflage, Werkstückverbiegung, erhebliche Verformung oder eine unzureichende Bezugsstrategie.
Wie viele Ausfunkdurchgänge sollten verwendet werden?
Es gibt keine universelle Anzahl. Legen Sie den Zyklus für die spezifische Maschine, Schleifscheibe, Vorrichtung, das Material und die Toleranz fest und prüfen Sie anschließend das abgekühlte, nicht eingespannte Teil gegen die Zeichnung.