
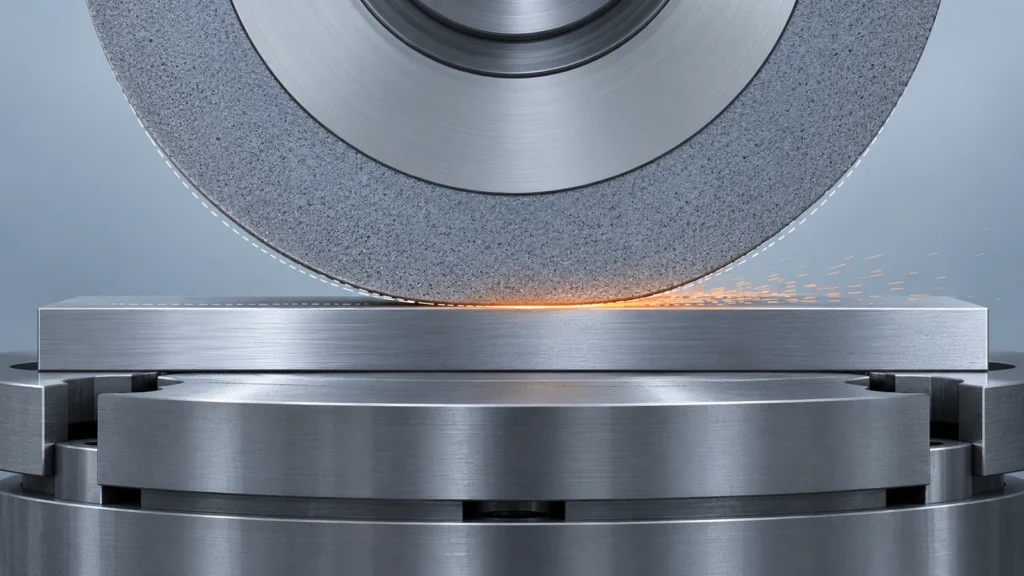
A faísca final é o período final na retificação plana, quando o rebolo continua percorrendo a peça após a parada do avanço programado. A passada permite que o sistema rebolo-peça libere a deflexão elástica e remova uma pequena quantidade do material alto remanescente. Ela pode ajudar a estabilizar uma dimensão retificada de acabamento, mas não pode compensar uma montagem inadequada, um rebolo mal dressado, variação substancial de sobremetal ou uma peça distorcida.
Quando um desenho está próximo da tolerância, “adicionar mais faísca final” não é um plano de processo completo. O número de passadas, a condição do rebolo, o fluido de corte, a fixação da peça, a temperatura e o momento da medição afetam todos o resultado. Trate a faísca final como uma variável controlada de acabamento e, em seguida, verifique a peça após ela ter se estabilizado.
O que acontece durante a faísca final
Em um ciclo típico de retificação plana, o rebolo é avançado sobre a peça em incrementos medidos e, em seguida, percorre a superfície. Durante o contato, a máquina, o rebolo, o dispositivo de fixação e a peça se deflectem em pequenas quantidades sob a força de retificação. Quando o avanço para, esse sistema elástico não retorna instantaneamente à sua posição descarregada. Percursos contínuos podem manter o rebolo em leve contato com os pontos altos remanescentes à medida que a deflexão se relaxa.
Por que as passadas finais podem alterar a dimensão
O principal valor é a repetibilidade ao final de uma sequência de retificação controlada. Um avanço de acabamento pode deixar uma pequena quantidade de material nas áreas altas porque o rebolo e a máquina se deflectem sob carga. Passadas contínuas sob carga reduzida podem trazer essas áreas a um contato mais consistente. Isso pode melhorar a estabilidade dimensional e a uniformidade superficial quando o rebolo está afiado, a peça está segura e as operações anteriores deixaram uma folga razoável e uniforme.
O efeito está ligado ao sistema, não apenas à peça. Um dispositivo de fixação flexível, uma fixação magnética fraca, um balanço longo, um rebolo carregado ou uma zona de contato ampla podem alterar a deflexão. Se a peça for fina, ela pode empenar durante a retificação e voltar à forma após a liberação. Uma medição feita enquanto a peça está quente ou fixada pode, portanto, diferir do resultado resfriado e livre. Passadas extras não eliminam essas causas.
A própria retificação plana deve ser compatível com o requisito funcional do desenho. A página de processo de retificação plana do site fornece o contexto de capacidade relevante; o desenho ainda deve indicar a espessura, planicidade, paralelismo e acabamento exigidos. Uma face de aparência lisa, por si só, não estabelece nenhuma dessas características.
Onde a permanência extra deixa de ajudar
Mais passadas nem sempre são melhores. Se o rebolo estiver desgastado ou empastado, continuar a percorrer pode aumentar o atrito e o calor em vez de produzir um corte limpo. Uma permanência excessiva pode queimar uma superfície sensível ao calor ou endurecida, alterar as tensões residuais, vitrificar o rebolo ou desperdiçar tempo de ciclo sem melhoria significativa. Se a peça estiver a deformar-se, o número de passadas não consegue fazer com que a forma em estado livre corresponda à forma fixada.
O spark-out também é um substituto fraco para corrigir uma sobremetal não uniforme. As regiões altas e baixas criadas por uma operação anterior podem entrar em contacto em momentos diferentes; o aquecimento local ou o apoio irregular podem tornar o resultado imprevisível. Para um esboço empenado, decida primeiro se há material suficiente para estabelecer um datum e remover a distorção em segurança. Se não houver, o desenho ou o roteiro de fabrico pode precisar de revisão antes da retificação de acabamento.
Uma medição que muda após cada passada pode tentar os operadores a continuar a retificar até que uma única leitura pareça ideal. Isso pode levar a erros de sobredimensão/subdimensão noutros locais ou à perda de paralelismo. Defina antecipadamente a medição de aceitação e o critério de paragem. Se a característica estiver próxima da incerteza do instrumento, considere a repetibilidade e a temperatura em vez de tratar cada pequena variação de leitura como remoção real de material.
Controle as variáveis em torno da passada
Um ciclo de spark-out repetível começa antes da passada final. Confirme que o rebolo está dressado e adequado ao material e à área de contacto. Utilize um método de fixação estável, apoie as secções finas junto à zona de retificação e verifique se a peça está assentada sem aparas ou rebarbas sob a face de datum. Mantenha o caudal de refrigerante e evite deixar o rebolo roçar contra uma superfície que já está na dimensão final.
Mantenha a sobremetal de acabamento consistente. Uma desbaste pesado não deve ser seguido de uma única tentativa de spark-out de uma superfície variável até à tolerância. Utilize remoção faseada quando necessário, permitindo que a peça e a máquina atinjam uma condição previsível antes das passadas finais. Registe o avanço de acabamento, o padrão de percurso, a condição do rebolo, o estado do refrigerante e a estratégia de permanência para trabalhos repetitivos. Essas notas de processo tornam uma alteração posterior rastreável.
- Separe o desbaste, o semiacabamento e a retificação final quando a geometria ou a sobremetal o justificarem.
- Dresse o rebolo quando o comportamento de corte ou o acabamento indicarem que é necessário; não utilize permanência extra para compensar um gume desgastado.
- Apoie o trabalho flexível junto à área de contacto e evite fixação excessiva.
- Deixe a peça arrefecer e liberte-a do dispositivo antes da inspeção final em estado livre.
- Utilize os mesmos locais e orientação de medição de peça para peça.
Verifique o resultado sem perseguir o calibrador
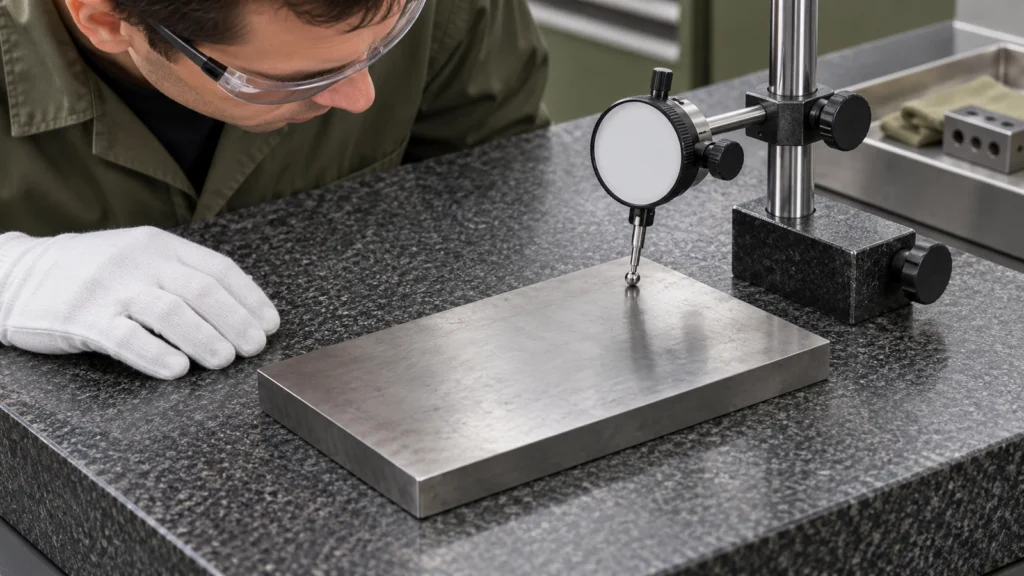
Meça a característica que o desenho controla. Um micrómetro ou instrumento de espessura adequado pode verificar a espessura local; a planicidade e o paralelismo exigem uma configuração capaz de avaliar a relação de superfície relevante. Um instrumento de rugosidade avalia a textura sob o filtro e a direção especificados. Uma medição não pode substituir as três.
Use a operação em uma rota de retificação estável
Um roteiro sólido define a condição do esboço, a preparação do datum, a sobremetal, as operações de desbaste e acabamento, as necessidades de arrefecimento ou alívio de tensões, se aplicável, e a medição final. O spark-out pertence ao final dessa sequência. A quantidade adequada depende da máquina e da peça; não existe um número universal de passadas que possa ser transferido entre rebolos, materiais, dispositivos e geometrias.
Quando um processo está a ser desenvolvido, altere uma variável de cada vez e documente o resultado medido. Compare a dimensão e a forma em estado livre após arrefecimento e, em seguida, decida se passadas adicionais fizeram uma diferença significativa. Isto transforma o spark-out de um ritual numa etapa controlada do processo.
Perguntas Frequentes
O spark-out significa que o rebolo não remove material?
Não. O avanço programado pode ser interrompido, mas o sistema pode permanecer elasticamente defletido e o rebolo pode continuar removendo pequenas quantidades de material das áreas altas.
Mais spark-out pode corrigir a planicidade?
Pode melhorar uma superfície quando pontos altos residuais e a deflexão da máquina são os fatores limitantes. Não corrigirá de forma confiável um suporte deficiente, empenamento da peça, distorção substancial ou uma estratégia de datum inadequada.
Quantas passadas de spark-out devem ser usadas?
Não há um número universal. Estabeleça o ciclo para a máquina, o rebolo, o dispositivo de fixação, o material e a tolerância específicos e, em seguida, verifique a peça resfriada e desfixada em relação ao desenho.