
Lo scarica finale è il periodo conclusivo della rettifica piana in cui la mola continua a traslare sul pezzo dopo l'arresto dell'avanzamento programmato. La passata consente al sistema mola-pezzo di rilasciare la deformazione elastica e di asportare una piccola quantità di materiale residuo in rilievo. Può contribuire a stabilizzare una quota rettificata di finitura, ma non può compensare un'attrezzatura inadeguata, una mola mal dressata, una variazione di sovrametallo sostanziale o un pezzo deformato.
Quando un disegno è prossimo alla tolleranza, “aggiungere più scarica” non è un piano di processo completo. Il numero di passate, le condizioni della mola, il refrigerante, il fissaggio del pezzo, la temperatura e i tempi di misurazione influenzano tutti il risultato. Trattare lo scarica come una variabile controllata di finitura, quindi verificare il pezzo dopo che si è stabilizzato.
Cosa accade durante lo scarica
In un tipico ciclo di rettifica piana, la mola viene avanzata sul pezzo in incrementi misurati, quindi trasla sulla superficie. Durante il contatto, la macchina, la mola, l'attrezzatura e il pezzo si deformano di piccole quantità sotto la forza di rettifica. Quando l'avanzamento si arresta, quel sistema elastico non ritorna istantaneamente alla posizione scarica. Le traslazioni successive possono mantenere la mola in leggero contatto con i punti in rilievo residui mentre la deformazione si rilassa.
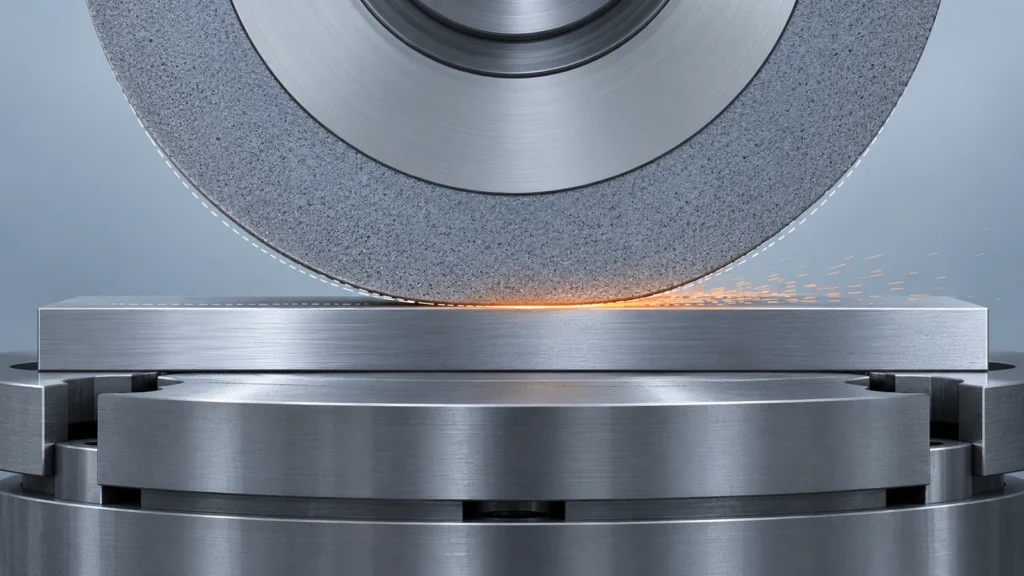
“Scarica” è un termine storico di officina; le scintille visibili non sono un segnale di accettazione affidabile. L'operazione è definita dal movimento della macchina e dall'assenza di ulteriore avanzamento programmato, non dal fatto che si vedano scintille. Alcuni controlli prevedono un ciclo di scarica esplicito; altre configurazioni utilizzano passate ripetute della tavola trasversale. Il ciclo effettivo dovrebbe essere descritto nel piano di processo anziché essere presunto dalla terminologia.
Perché le passate finali possono modificare la dimensione
Il valore principale è la ripetibilità al termine di una sequenza di rettifica controllata. Un avanzamento di finitura può lasciare una piccola quantità di materiale sulle zone in rilievo perché la mola e la macchina si deformano sotto carico. Passate successive sotto carico ridotto possono portare quelle zone in contatto più uniforme. Ciò può migliorare la stabilità dimensionale e l'uniformità superficiale quando la mola è affilata, il pezzo è ben fissato e le operazioni precedenti hanno lasciato un sovrametallo ragionevole e uniforme.
L'effetto è legato al sistema, non solo al pezzo. Un'attrezzatura flessibile, un serraggio magnetico debole, uno sbalzo lungo, una mola caricata o una zona di contatto ampia possono modificare la deformazione. Se il pezzo è sottile, può flettersi durante la rettifica e ritornare elastico dopo il rilascio. Una misurazione effettuata a pezzo caldo o serrato può quindi differire dal risultato a freddo e in stato libero. Passate aggiuntive non eliminano queste cause.
La rettifica piana stessa dovrebbe essere adeguata al requisito funzionale del disegno. La pagina del processo di rettifica piana del sito fornisce il contesto pertinente sulle capacità; il disegno deve comunque indicare lo spessore, la planarità, il parallelismo e la finitura richiesti. Una superficie dall'aspetto liscio non stabilisce da sola nessuna di queste caratteristiche.
Dove la sosta aggiuntiva smette di essere utile
Più passate non sono sempre migliori. Se la mola è consumata o caricata, continuare a traslare può aumentare lo sfregamento e il calore anziché produrre un taglio pulito. Una sosta eccessiva può bruciare una superficie termicamente sensibile o temprata, alterare le tensioni residue, vetrificare la mola o sprecare tempo ciclo senza un miglioramento significativo. Se il pezzo si flette, il numero di passate non può far coincidere la forma a stato libero con la forma in staffaggio.
Lo spark-out è anche un cattivo sostituto per correggere un sovrametallo non uniforme. Le zone alte e basse create da un'operazione precedente possono entrare in contatto in momenti diversi; il riscaldamento locale o un supporto irregolare possono rendere l'esito imprevedibile. Per un grezzo deformato, stabilire prima se c'è materiale sufficiente per creare un datum e rimuovere la distorsione in sicurezza. In caso contrario, potrebbe essere necessario rivedere il disegno o il ciclo di fabbricazione prima della rettifica di finitura.
Una misurazione che cambia dopo ogni passata può indurre gli operatori a continuare a rettificare finché una singola lettura non appare ideale. Ciò può portare a errori di sovradimensionamento/sottodimensionamento altrove o alla perdita di parallelismo. Definire in anticipo la misurazione di accettazione e il criterio di arresto. Se la caratteristica è prossima all'incertezza dello strumento, tenere conto della ripetibilità e della temperatura invece di trattare ogni piccolo spostamento di lettura come un'effettiva asportazione di materiale.
Controllare le variabili attorno alla passata
Un ciclo di spark-out ripetibile inizia prima dell'ultima traslazione. Verificare che la mola sia dressata e adatta al materiale e all'area di contatto. Utilizzare un metodo di staffaggio stabile, supportare le sezioni sottili vicino alla zona di rettifica e verificare che il pezzo sia appoggiato senza trucioli o bave sotto la faccia di datum. Mantenere il flusso del refrigerante ed evitare che la mola sfreghi contro una superficie già alla dimensione finale.
Mantenere costante il sovrametello di finitura. A una sgrossatura pesante non deve seguire un singolo tentativo di spark-out di una superficie variabile entro tolleranza. Utilizzare asportazioni a stadi dove necessario, consentendo al pezzo e alla macchina di raggiungere una condizione prevedibile prima delle passate finali. Registrare l'avanzamento di finitura, lo schema di traslazione, le condizioni della mola, lo stato del refrigerante e la strategia di sosta per i lavori ripetitivi. Queste note di processo rendono tracciabile una modifica successiva.
- Separare sgrossatura, semifinitura e rettifica finale quando la geometria o il sovrametello lo giustificano.
- Dressare la mola quando il comportamento di taglio o la finitura indicano che è necessario; non usare una sosta aggiuntiva per compensare un tagliente consumato.
- Supportare i pezzi flessibili vicino all'area di contatto ed evitare un serraggio eccessivo.
- Lasciare raffreddare il pezzo e liberarlo dall'attrezzatura prima dell'ispezione finale a stato libero.
- Utilizzare le stesse posizioni e lo stesso orientamento di misurazione da pezzo a pezzo.
Verificare il risultato senza inseguire il calibro
Misurare la caratteristica controllata dal disegno. Un micrometro o uno strumento adatto per lo spessore può verificare lo spessore locale; la planarità e il parallelismo richiedono un setup in grado di valutare la relazione tra le superfici pertinenti. Uno strumento per la rugosità valuta la texture secondo il filtro e la direzione specificati. Una sola misurazione non può sostituire tutte e tre.
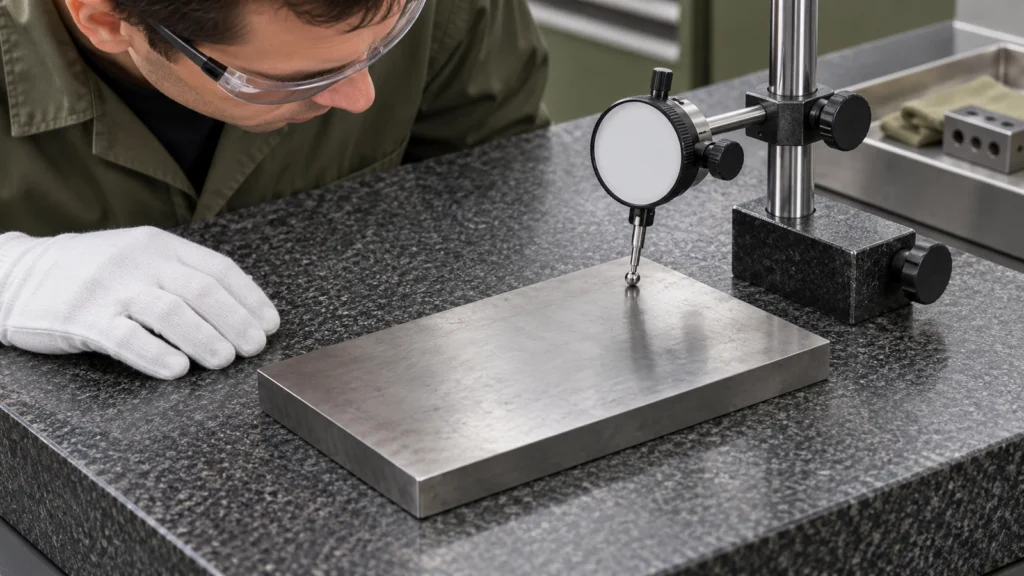
Per una piastra sottile, misurare dopo il disserraggio e la stabilizzazione termica. Registrare più punti o una mappa se il piano di accettazione lo richiede; una singola lettura centrale può non rilevare la variazione bordo-centro. Per una faccia di datum rettificata, ispezionare la sua relazione con il datum di riferimento, non solo l'aspetto visivo. Se misurazioni ripetute non concordano, verificare pulizia, bave, temperatura, supporto e tecnica dello strumento prima di aggiungere un altro ciclo di rettifica.
Utilizzare l'operazione in un ciclo di rettifica stabile
Un ciclo corretto definisce la condizione del grezzo, la preparazione del datum, il sovrametello, le operazioni di sgrossatura e finitura, le esigenze di raffreddamento o distensione se applicabili, e la misurazione finale. Lo spark-out appartiene alla fine di questa sequenza. La quantità corretta dipende dalla macchina e dal pezzo; non esiste un numero universale di passate trasferibile tra mole, materiali, attrezzature e geometrie.
Quando si sviluppa un processo, cambiare una variabile alla volta e documentare il risultato misurato. Confrontare la dimensione e la forma a stato libero dopo il raffreddamento, quindi decidere se passate aggiuntive hanno fatto una differenza significativa. Questo trasforma lo spark-out da un rituale in un passo controllato del processo.
FAQ
Lo spark-out significa che la mola non asporta materiale?
No. L'avanzamento programmato può essere fermato, ma il sistema può rimanere elasticamente deformato e la mola può continuare ad asportare piccole quantità di materiale dalle zone alte.
Più spark-out può correggere la planarità?
Può migliorare una superficie quando i punti alti residui e la deformazione della macchina sono i fattori limitanti. Non correggerà in modo affidabile un supporto inadeguato, l'incurvamento del pezzo, una distorsione sostanziale o una strategia di riferimento inadeguata.
Quante passate di spark-out dovrebbero essere utilizzate?
Non esiste un numero universale. Stabilire il ciclo per la specifica macchina, mola, attrezzatura, materiale e tolleranza, quindi verificare il pezzo raffreddato e non serrato rispetto al disegno.