
La chispa final es el periodo final del rectificado plano en el que la muela sigue recorriendo la pieza después de que se haya detenido el avance programado. La pasada permite que el sistema muela-pieza libere la deflexión elástica y elimine una pequeña cantidad de material alto restante. Puede ayudar a estabilizar una dimensión rectificada de acabado, pero no puede compensar una configuración inadecuada, una muela mal dressada, una variación sustancial de sobremedida o una pieza deformada.
Cuando un plano está cerca de tolerancia, “añadir más chispa final” no es un plan de proceso completo. El número de pasadas, el estado de la muela, el refrigerante, la sujeción de la pieza, la temperatura y el momento de la medición afectan al resultado. Trate la chispa final como una variable de acabado controlada y, a continuación, verifique la pieza una vez que se haya estabilizado.
Qué ocurre durante la chispa final
En un ciclo típico de rectificado plano, la muela avanza hacia la pieza en incrementos medidos y luego recorre la superficie. Durante el contacto, la máquina, la muela, el utillaje y la pieza se deforman en pequeñas cantidades bajo la fuerza de rectificado. Cuando se detiene el avance, ese sistema elástico no vuelve instantáneamente a su posición descargada. Los recorridos continuados pueden mantener la muela en contacto ligero con los puntos altos restantes a medida que se relaja la deflexión.
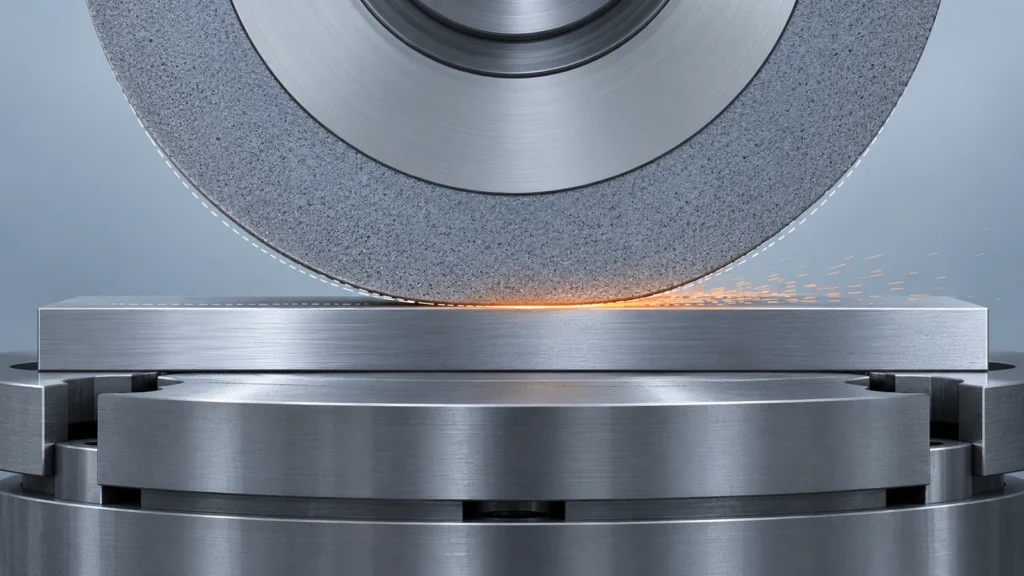
“Chispa final” es un término histórico de taller; las chispas visibles no son una señal de aceptación fiable. La operación se define por el movimiento de la máquina y la ausencia de avance programado adicional, no por si se pueden ver chispas. Algunos controles ofrecen un ciclo de chispa final explícito; otras configuraciones utilizan pasadas repetidas de la mesa transversal. El ciclo real debe describirse en el plan de proceso en lugar de suponerse a partir de la terminología.
Por qué las pasadas finales pueden cambiar la medida
El valor principal es la repetibilidad al final de una secuencia de rectificado controlada. Un avance de acabado puede dejar una pequeña cantidad de material en las zonas altas porque la muela y la máquina se deforman bajo carga. Las pasadas continuadas bajo carga reducida pueden llevar esas zonas a un contacto más uniforme. Esto puede mejorar la estabilidad dimensional y la uniformidad superficial cuando la muela está afilada, la pieza está bien sujeta y las operaciones previas han dejado una sobremedida razonable y uniforme.
El efecto está ligado al sistema, no solo a la pieza. Un utillaje flexible, una sujeción magnética débil, un voladizo largo, una muela cargada o una zona de contacto amplia pueden modificar la deflexión. Si la pieza es delgada, puede combarse durante el rectificado y recuperar su forma tras la liberación. Por lo tanto, una medición tomada con la pieza caliente o sujeta puede diferir del resultado en estado frío y libre. Las pasadas adicionales no eliminan esas causas.
El propio rectificado plano debe ajustarse al requisito funcional del plano. La página de proceso de rectificado plano del sitio proporciona el contexto de capacidad relevante; el plano debe indicar igualmente el espesor, la planitud, el paralelismo y el acabado requeridos. Una cara de aspecto liso por sí sola no establece ninguna de esas características.
Dónde deja de ayudar la permanencia adicional
Más pasadas no siempre son mejores. Si la muela está desgastada o cargada, seguir recorriendo puede aumentar el roce y el calor en lugar de producir un corte limpio. Una permanencia excesiva puede quemar una superficie sensible al calor o endurecida, alterar las tensiones residuales, vitrificar la muela o desperdiciar tiempo de ciclo sin una mejora significativa. Si la pieza se está deformando, el número de pasadas no puede hacer que la forma en estado libre coincida con la forma sujeta.
El spark-out también es un sustituto deficiente para corregir un sobreespesor no uniforme. Las zonas altas y bajas creadas por una operación anterior pueden entrar en contacto en momentos distintos; el calentamiento local o un apoyo desigual pueden hacer impredecible el resultado. Para un blanco deformado, primero decida si hay material suficiente para establecer un datum y eliminar la distorsión de forma segura. Si no lo hay, puede ser necesario revisar el plano o la ruta de fabricación antes del rectificado de acabado.
Una medición que cambia tras cada pasada puede tentar a los operarios a seguir rectificando hasta que una sola lectura parezca ideal. Eso puede provocar errores de sobredimensión/infradimensión en otros puntos o pérdida de paralelismo. Defina de antemano la medición de aceptación y el criterio de parada. Si la característica está cerca de la incertidumbre del instrumento, tenga en cuenta la repetibilidad y la temperatura en lugar de tratar cada pequeño cambio de lectura como una eliminación real de material.
Controle las variables en torno a la pasada
Un ciclo de spark-out repetible comienza antes del recorrido final. Confirme que la muela está rectificada y es adecuada para el material y el área de contacto. Utilice un método de sujeción estable, apoye las secciones delgadas cerca de la zona de rectificado y compruebe que la pieza está asentada sin virutas ni rebabas bajo la cara de datum. Mantenga el flujo de refrigerante y evite que la muela roce contra una superficie que ya está en la medida final.
Mantenga constante el sobreespesor de acabado. Un desbaste pesado no debe ir seguido de un único intento de spark-out para llevar una superficie variable a tolerancia. Utilice eliminación por etapas cuando sea necesario, permitiendo que la pieza y la máquina alcancen una condición predecible antes de las pasadas finales. Registre el avance de acabado, el patrón de recorrido, el estado de la muela, el estado del refrigerante y la estrategia de permanencia para trabajos repetitivos. Esas notas de proceso hacen trazable cualquier cambio posterior.
- Separe el desbaste, el semiterminado y el rectificado final cuando la geometría o el sobreespesor lo justifiquen.
- Rectifique la muela cuando el comportamiento de corte o el acabado indiquen que es necesario; no utilice una permanencia adicional para compensar un filo desgastado.
- Apoye el trabajo flexible cerca del área de contacto y evite un exceso de sujeción.
- Deje que la pieza se enfríe y libérela del utillaje antes de la inspección final en estado libre.
- Utilice las mismas ubicaciones y orientación de medición de una pieza a otra.
Verifique el resultado sin perseguir el calibre
Mida la característica que controla el plano. Un micrómetro o un instrumento de espesor adecuado puede verificar el espesor local; la planitud y el paralelismo requieren un montaje capaz de evaluar la relación de superficies correspondiente. Un instrumento de rugosidad evalúa la textura según su filtro y dirección especificados. Una sola medición no puede sustituir a las tres.
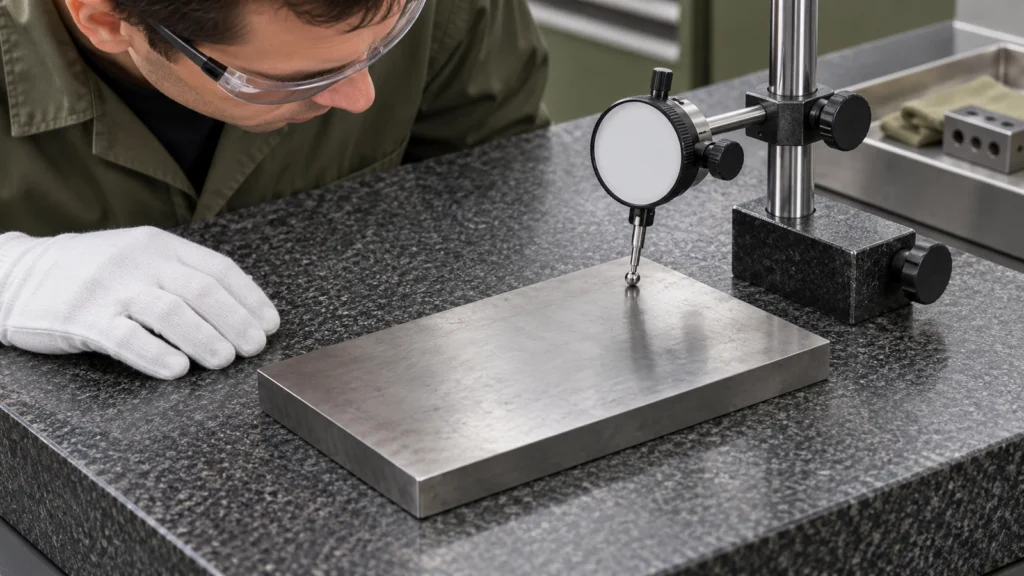
Para una placa delgada, mida tras el desmontaje y la estabilización térmica. Registre varios puntos o un mapa si el plan de aceptación lo requiere; una sola lectura central puede pasar por alto la variación de borde a centro. Para una cara de datum rectificada, inspeccione su relación con el datum de referencia, no solo su aspecto visual. Si las mediciones repetidas no coinciden, compruebe la limpieza, las rebabas, la temperatura, el apoyo y la técnica del instrumento antes de añadir otro ciclo de rectificado.
Utilice la operación en una ruta de rectificado estable
Una ruta sólida define la condición del blanco, la preparación del datum, el sobreespesor de material, las operaciones de desbaste y acabado, las necesidades de enfriamiento o alivio de tensiones si procede, y la medición final. El spark-out pertenece cerca del final de esa secuencia. La cantidad adecuada depende de la máquina y la pieza; no existe un número universal de pasadas que pueda transferirse entre muelas, materiales, utillajes y geometrías.
Cuando se desarrolla un proceso, cambie una variable a la vez y documente el resultado medido. Compare la dimensión y la forma en estado libre tras el enfriamiento y luego decida si las pasadas adicionales supusieron una diferencia significativa. Esto convierte el spark-out de un ritual en un paso controlado del proceso.
Preguntas frecuentes
¿El spark-out significa que la muela no elimina material?
No. El avance programado puede detenerse, pero el sistema puede permanecer deflectado elásticamente y la muela puede seguir eliminando pequeñas cantidades de material de las zonas altas.
¿Puede un mayor spark-out corregir la planitud?
Puede mejorar una superficie cuando los puntos altos residuales y la deflexión de la máquina son los factores limitantes. No corregirá de forma fiable un apoyo deficiente, el alabeo de la pieza, una distorsión sustancial ni una estrategia de referencia inadecuada.
¿Cuántas pasadas de spark-out deben utilizarse?
No existe un número universal. Establezca el ciclo para la máquina, muela, utillaje, material y tolerancia específicos, y luego verifique la pieza enfriada y sin sujeción contra el plano.