
Einleitung: Der ultimative Leitfaden zur Bearbeitung von 7075-Aluminium
Willkommen beim definitiven Nachschlagewerk für die Beherrschung einer der beeindruckendsten und am weitesten verbreiteten Hochleistungslegierungen in der modernen Fertigung. Dieser Leitfaden wurde für Zerspaner, Ingenieure und Beschaffungsspezialisten erstellt, die das volle Potenzial von 7075-Aluminium ausschöpfen müssen. Bekannt für sein außergewöhnliches Festigkeits-Gewichts-Verhältnis, ist diese Legierung ein Eckpfeiler in der Luft- und Raumfahrt, im Verteidigungssektor und in Hochbeanspruchungsanwendungen, doch ihre beeindruckenden Eigenschaften bringen einzigartige Bearbeitungsanforderungen mit sich. Während manche erfahrenen Bediener sagen mögen: “Ich behandle es genau wie 6061 und hatte nie ein Problem”, ist ein tieferes, differenzierteres Verständnis das, was ausreichende Ergebnisse von außergewöhnlichen trennt. Diese umfassende Abhandlung geht über oberflächliche Ratschläge hinaus und befasst sich mit der Metallurgie des Materials, den entscheidenden Unterschieden zu gängigen Legierungen wie 6061, den konkreten Herausforderungen, denen Sie in der Werkstatt begegnen werden, und den bewährten Strategien zu deren Überwindung. Ob Sie Ihr erstes bedeutendes Projekt in 7075 kalkulieren oder Ihren Prozess für engere Toleranzen und längere Werkzeugstandzeiten verfeinern möchten – die folgenden Abschnitte vermitteln das umsetzbare Wissen, das für erfolgreiche 7075-Aluminium-Bearbeitung.
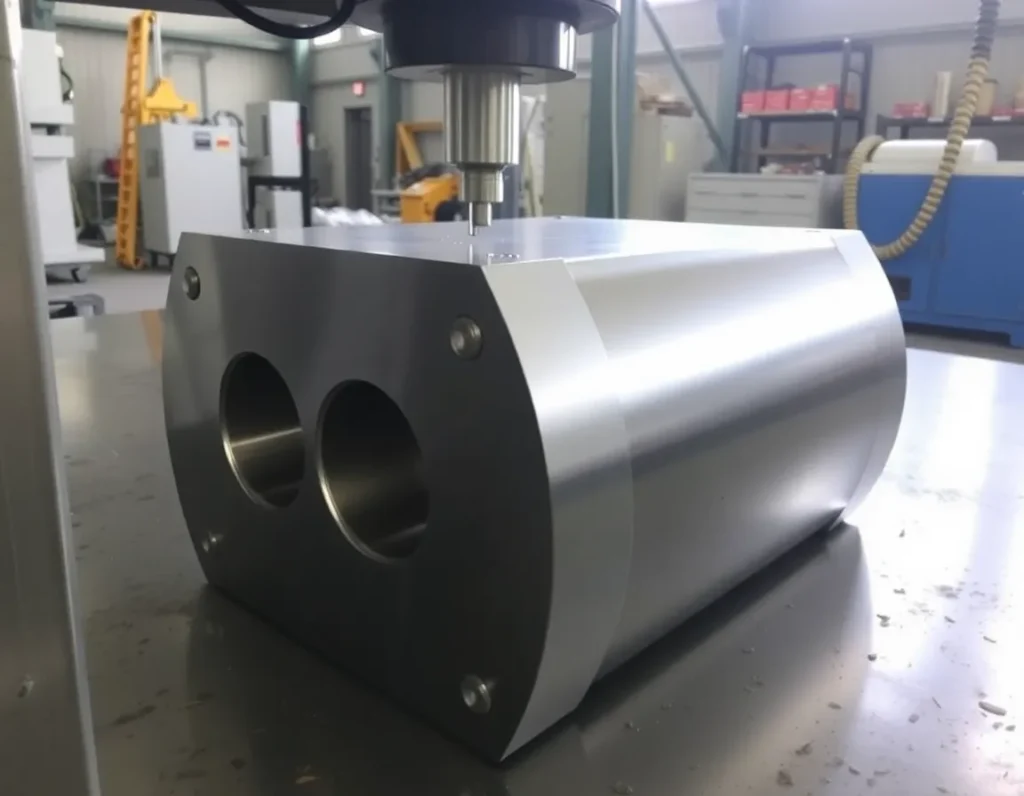
Was ist 7075-Aluminium? Zusammensetzung, Eigenschaften und gängige Wärmebehandlungszustände
Im Kern ist 7075-Aluminium eine kaltbehandelte Schmiedelegierung aus der 7xxx-Serie, bei der Zink das primäre Legierungselement ist. Sie wird oft als “Flugzeugaluminium” oder unter ihrem alten Handelsnamen “Zicral” bezeichnet, und das aus gutem Grund. Ihre Zusammensetzung ist auf Spitzenleistung ausgelegt: typischerweise mit 5,1-6,1% Zink, 2,1-2,9% Magnesium und 1,2-2,0% Kupfer sowie geringeren Mengen Chrom. Diese spezifische Mischung erzeugt eine dichte, feinkörnige Struktur, in der die Bildung von MgZn₂-Ausscheidungen während der Wärmebehandlung zu einer erheblichen Festigkeitssteigerung führt. Das Ergebnis ist eine Legierung mit einer Zugfestigkeit, die 83.000 psi (≥560 MPa) erreichen kann, und einer Streckgrenze von etwa 73.000 psi (≥450 MPa), womit sie mit vielen Stählen mithalten kann, dabei aber nur etwa ein Drittel wiegt.
Die allgemeinen Eigenschaften von 7075 machen es zu einer herausragenden Wahl für anspruchsvolle Aufgaben. Es bietet ein hervorragendes Festigkeits-Gewichts-Verhältnis, gute Ermüdungsbeständigkeit und durchschnittliche Zerspanbarkeit. Es ist jedoch entscheidend, seine Einschränkungen zu beachten: Seine Korrosionsbeständigkeit ist geringer als die von Legierungen wie 6061 (obwohl sie durch Plattieren oder Eloxieren verbessert werden kann), und es gilt aufgrund einer hohen Anfälligkeit für Erstarrungsrisse im Allgemeinen als mit konventionellen Mitteln nicht schweißbar.
Wärmebehandlungszustände verstehen: T6, T651, T7351 und mehr
Die Bezeichnung des “Wärmebehandlungszustands” ist beim Bestellen von 7075 entscheidend, da sie die thermisch-mechanische Verarbeitungshistorie der Legierung definiert und direkt ihr mechanisches Verhalten an der Maschine bestimmt. Der am häufigsten anzutreffende Zustand ist T6 (lösungsgeglüht und künstlich gealtert). Dieser Zustand bietet die höchste Festigkeit und wird häufig für Strukturbauteile verwendet. T651 ist eine Untergruppe von T6 und zeigt an, dass das Material nach der Wärmebehandlung durch Recken spannungsarm gemacht wurde, was die Maßstabilität während der Bearbeitung verbessert – eine wesentliche Eigenschaft für komplexe Teile.
Ein weiterer wichtiger Zustand ist T7351. Wie in Zerspaner-Foren hervorgehoben wird, ist dies ein entscheidender Unterschied. Der Zustand T7351 durchläuft einen Überalterungsprozess, der einen Teil der Zugfestigkeit opfert (wodurch er mehr als 10% weicher als T651 wird), um die Spannungsrisskorrosionsbeständigkeit drastisch zu verbessern. Diese Überalterung kann auch die Spanbildung beeinflussen. Anwender berichten, dass sich 7075-T7351 manchmal “schmierig” anfühlen kann im Vergleich zur spröderen, frei zerspanbaren Natur von 7075-T6. Dies unterstreicht eine wichtige Lektion: 7075 ist kein monolithisches Material. Verifizieren Sie stets den spezifischen Zustand, da er Ihre Schnittparameter, Werkzeugauswahl und sogar Ihre Spannstrategie beeinflusst, um die unterschiedlichen Materialverhalten zu handhaben.
7075 vs. 6061: Wichtige Unterschiede, die jeder Zerspaner kennen muss
Obwohl beide Aluminiumlegierungen sind, unterscheiden sich 7075 und 6061 wie Sprinter und Marathonläufer. Sie zu verwechseln kann zu fehlerhaften Teilen, gebrochenen Werkzeugen und ungenauen Kalkulationen führen. Für einen Zerspaner ist das Verständnis dieser Unterschiede nicht verhandelbar.
- Festigkeit und Härte: Dies ist der dramatischste Unterschied. 7075-T6 hat eine Zugfestigkeit, die fast doppelt so hoch ist wie die von 6061-T6 (83.000 psi vs. 45.000 psi). Das bedeutet, dass 7075 viel höheren Beanspruchungen standhalten kann, aber auch, dass es härter für Schneidwerkzeuge ist. Die erhöhte Härte trägt zu seiner überlegenen Verschleißfestigkeit als Fertigteil bei.
- Zerspanbarkeit und Spanbildung: 6061 ist bekanntermaßen leicht zu bearbeiten und erzeugt kleine, leicht abzuführende Späne. In seinem gängigen T6-Zustand lässt sich auch 7075 gut bearbeiten und erzeugt oft einen feinen, etwas abrasiveren Span. Wie jedoch beim Zustand T7351 angemerkt, kann sein Verhalten variieren. Die höhere Festigkeit von 7075 erfordert mehr Leistung zum Schneiden und erzeugt höhere Schnittkräfte.
- Korrosionsbeständigkeit und Schweißbarkeit: Hier hat 6061 den Vorteil. Seine Zusammensetzung aus Magnesium und Silizium verleiht ihm eine sehr gute Korrosionsbeständigkeit und eine ausgezeichnete Schweißbarkeit. 7075 hat eine schlechtere inhärente Korrosionsbeständigkeit und gilt für strukturelle Anwendungen allgemein als nicht schweißbar, was häufig stattdessen mechanische Befestigung erfordert.
- Kosten und Anwendungsphilosophie: 7075 ist in der Regel teurer als 6061. Die Wahl zwischen ihnen ist grundsätzlich anwendungsgetrieben. Verwenden Sie 6061 für Allzweckteile, Schweißkonstruktionen, Rahmen und Anwendungen, bei denen eine ausgezeichnete Korrosionsbeständigkeit und eine gute Zerspanbarkeit Priorität haben. Wählen Sie 7075, wenn das Design von maximaler Festigkeit und minimalem Gewicht getrieben wird – denken Sie an Flugzeugbeschläge, Raketenteile, Hochleistungs-Fahrradkomponenten und Formen.
Der Forumsrat, dass “wenn Sie Edelstahl zerspanen können, Sie mit 7075 keine Probleme haben werden”, ist ein nützlicher, wenn auch grober Maßstab. Er weist auf die Notwendigkeit steifer Aufbauten und geeigneter Werkzeuge hin, die eher der Zerspanung härterer Materialien ähneln, obwohl 7075 immer noch ein Aluminium ist.
Zentrale Herausforderungen bei der Zerspanung von 7075-Aluminium: Schmierige Späne, Verformung und Werkzeugverschleiß
Die erfolgreiche Zerspanung von 7075-Aluminium erfordert die Antizipation und Minderung seiner spezifischen Herausforderungen. Beim Übergang von der Theorie zur Praxis sind dies die häufigsten Hürden, mit denen Zerspaner konfrontiert sind.
Bildung und Abfuhr schmieriger Späne
Während 7075-T6 typischerweise für die Erzeugung handhabbarer Späne bekannt ist, treten Probleme mit Schmierigkeit auf, insbesondere bei bestimmten Zuständen wie T7351 oder bei Verwendung suboptimaler Schnittparameter. Schmierige Späne sind problematisch, weil sie nicht sauber brechen. Stattdessen bilden sie lange, fadenförmige Bänder, die sich mit dem Werkstück verschweißen können (Aufbauschneide), sich um das Werkzeug wickeln und fertig bearbeitete Oberflächen zerkratzen. Dies ist oft ein Symptom dafür, dass das Material bearbeitet und nicht geschnitten wird – übermäßige Hitze und Druck verursachen, dass das Aluminium verschmiert statt zu scheren. Die Lösung liegt in der Beibehaltung scharfer Werkzeuge mit polierten Spannuten, der Verwendung höherer Schnittgeschwindigkeiten zur Förderung eines sauberen Scherschnitts und dem Einsatz von Hochdruckkühlmittel, um sowohl den Schnitt zu kühlen als auch Späne wegzublasen.
Maßliche Verzerrung und Eigenspannung
Dies ist wohl die heimtückischste Herausforderung in 7075-Aluminium-Bearbeitung, insbesondere bei dünnwandigen oder komplexen Geometrien. Die hohe Festigkeit von 7075 wird durch eine intensive Wärmebehandlung erreicht, die erhebliche innere (Eigen-)Spannungen in das Rohmaterial einschließen kann. Wenn während der Bearbeitung Material abgetragen wird, balancieren sich diese Spannungen neu aus, wodurch sich das Teil verzieht oder verdreht, manchmal dramatisch. Die Anfrage eines Nutzers zur Bearbeitung eines 1000x70x25 mm Blocks, der sich nach dem Entspannen verformte, ist ein klassisches Beispiel. Dies ist kein Versagen der Technik im Moment; es ist ein Versagen, den inhärenten Zustand des Materials zu handhaben. Strategien zur Bekämpfung umfassen die Verwendung spannungsarm geglühten Materials (wie Zustand T651), den Einsatz symmetrischer Bearbeitungssequenzen zum Ausgleich der Spannungsfreisetzung und leichte, gleichmäßige Schlichtdurchgänge, um die Einbringung neuer Bearbeitungsspannungen zu minimieren.
Beschleunigter Werkzeugverschleiß
Lassen Sie sich vom weichen Ruf des Aluminiums nicht täuschen. Die hohe Festigkeit und die abrasiven Siliziumpartikel in 7075 können Schneidwerkzeuge schneller verschleißen als bei der Zerspanung von 6061. Werkzeuge können Freiflächenverschleiß, Schneidkantenausbrüche und Materialanhaftung erfahren. Wie ein Zerspaner anmerkte: “Ich habe auch festgestellt, dass die Ergebnisse wirklich schlecht sind, wenn der Schaftfräser nicht nahezu perfekt scharf/neu ist, während Sie es bei 6061 nicht einmal bemerken würden.” Dies erfordert eine proaktive Werkzeugmanagementstrategie. Die Verwendung von Hartmetallwerkzeugen mit scharfen, polierten, für Aluminium ausgelegten Geometrien ist unerlässlich. Beschichtungen wie ZrN (Zirkoniumnitrid) können helfen, die Aluminiumanhaftung zu reduzieren. Darüber hinaus ist die Überwachung der Werkzeugstandzeit und die Festlegung von Austauschplänen, bevor die Oberflächengüte nachlässt, entscheidend für die Aufrechterhaltung der Konsistenz in Produktionsläufen.
Indem Sie diese zentralen Herausforderungen erkennen – schmierige Späne, Teileverformung und Werkzeugverschleiß –, können Sie von der reaktiven Problemlösung zu einem kontrollierten, optimierten Zerspanungsprozess übergehen. Die folgenden Abschnitte liefern die spezifischen Parameter und Techniken, um diesen optimierten Ansatz aufzubauen.
Optimierung der Schnittparameter: Vorschübe, Drehzahlen und Werkzeugauswahl für 7075
Die erfolgreiche Bearbeitung von 7075-Aluminiumscharnieren erfordert, dass man über generische Parameter hinausgeht und eine maßgeschneiderte Strategie entwickelt, die die Eigenschaften des Materials nutzt. Während einige Zerspaner es “genau wie 6061” behandeln, führt ein differenzierter Ansatz zu überlegener Standzeit, Oberflächengüte und Effizienz. Das Ziel ist es, saubere, gebrochene Späne zu erzeugen und die Wärme effektiv zu managen.
Für Schnittgeschwindigkeiten (SFM) ist ein solider Ausgangspunkt 300–500 SFM für VHM-Schafftfräser. Mit scharfen, polierten Werkzeugen und reichlich Kühlmittel kann man oft an das obere Ende dieses Bereichs gehen. Wenn jedoch ein schmieriges Verhalten auftritt – insbesondere bei weicheren Zuständen wie T7351 – kann eine Reduzierung auf den Bereich 235–300 SFM bei gleichzeitiger Erhöhung des Vorschubs pro Zahn helfen, das Material sauberer zu scheren, anstatt es zu reiben. Wie ein Anwender, der mit T7351 experimentierte, feststellte: “Das Werkzeug langsamer laufen zu lassen (235 sfm) mit schnelleren Vorschüben scheint etwas besser zu funktionieren.” Der Schlüssel liegt in der Beibehaltung einer aggressiven Spanlast; ein Vorschub pro Zahn (IPT) zwischen 0,004″ und 0,012″ ist typisch, wobei höhere Vorschübe innerhalb dieses Bereichs die Spanabfuhr fördern und die Wärmebildung im Schnitt reduzieren.
Die Werkzeugauswahl ist nicht verhandelbar. Hochwertige, scharfe VHM-Schafftfräser mit 2 oder 3 Schneiden sind Standard. Werkzeuge, die speziell für Aluminium entwickelt wurden, weisen hohe Drallwinkel (etwa 38–45 Grad) und polierte Spannuten auf, um Kaltverschweißungen zu verhindern. Beschichtungen wie Zirkoniumnitrid (ZrN) oder unbeschichtetes, poliertes Hartmetall sind hervorragende Wahlmöglichkeiten, um die Aluminiumhaftung zu minimieren. Bohrer sollten hartmetallbestückt oder Vollhartmetall mit einem hohen Spitzenwinkel (130–140 Grad) und polierten Spannuten sein. Bei allen Werkzeugen ist Steifigkeit von größter Bedeutung; verwenden Sie die kürzeste Spannutenlänge und den größtmöglichen Schaftdurchmesser, um Durchbiegung zu bekämpfen, die die Oberflächengüte beeinträchtigen und den Werkzeugverschleiß beschleunigen kann.
Die Kühlmittelzufuhr ist nicht nur vorteilhaft – sie ist entscheidend. Verwenden Sie eine Flut von wasserlöslichem Kühlmittel, um Wärme zu managen, Späne wegzuspülen und ein Wiederanschneiden zu verhindern. Für Operationen, bei denen Flutkühlung nicht machbar ist, kann ein starker Luftstrahl mit einem Nebelschmierstoff eine Alternative sein, obwohl Flutkühlung für optimale Standzeit und Oberflächengüte bevorzugt wird bei 7075-Aluminium-Bearbeitung.
Best Practices für Vorrichtungen und Werkstückaufnahme zur Minimierung von Verformungen
Die hohen Eigenspannungen, die in 7075-T6- und T651-Platten eingeschlossen sind, können Ihr größter Gegner sein, wenn es um enge Toleranzen geht. Wenn Material entfernt wird, balancieren sich diese Spannungen neu aus und verursachen Verziehen, Verdrehen oder Durchbiegen des Teils – manchmal dramatisch. Die Vorrichtungsstrategie muss sowohl das Teil fixieren als auch den Spannungsabbau managen.
Erstens: Verstehen Sie das Ausgangsmaterial. Wann immer möglich, spezifizieren Sie spannungsarmgeglühte Platten (oft als T651 bezeichnet, die lösungsgeglüht, zum Spannungsabbau gereckt und künstlich gealtert sind). Dies bietet einen stabileren Ausgangspunkt als nicht gerecktes Material. Selbst mit spannungsarmgeglühtem Material ist ein strategischer Ansatz für die Bearbeitungsreihenfolge entscheidend. Das Kernprinzip ist, Material symmetrisch und in ausgewogenen Stufen zu entfernen. Vermeiden Sie es, eine ganze Seite einer Tasche oder Wand auszuräumen, während die gegenüberliegende Seite dick bleibt; nehmen Sie stattdessen abwechselnde, gleichmäßige Schnitte von beiden Seiten, um Spannungen schrittweise auszugleichen.
Die Vorrichtung muss eine gleichmäßige, verteilte Spannkraft bieten. Verwenden Sie ein Netzwerk von Spannern oder ein Vakuumspannfutter, um den Druck über das Werkstück zu verteilen und isolierte Punkte hoher Spannung zu vermeiden, die beim Lösen Verformungen hervorrufen können. Bei dünnwandigen oder empfindlichen Merkmalen bearbeiten Sie diese im letzten Schlichtdurchgang, nachdem der Großteil des Materials entfernt wurde und das Teil Gelegenheit hatte, sich zu “bewegen”. In einigen Fällen kann es notwendig sein, das Teil vorzuschruppen, es zu entspannen, um es sich entspannen zu lassen, dann neu zu spannen und einen leichten Schlichtdurchgang zu machen, um die Endmaße zu erreichen.
Für lange, schlanke Teile (wie das erwähnte 1000x70x25mm Material) sind zusätzliche Zwischenstützen unerlässlich. Verwenden Sie verstellbare Stützschrauben oder kundenspezifische weiche Backen mit erhöhten Stützen entlang der gesamten Länge, um Durchhängen durch das Eigengewicht oder Spannkraft zu verhindern. Das Ziel ist es, das Teil in einem Zustand zu spannen, der seinem freien, spannungsfreien Zustand so nahe wie möglich kommt.
Fortgeschrittene Techniken: Bohren, Gewindeschneiden und Erzielen überlegener Oberflächengüten
Das Bohren und Gewindeschneiden von 7075 erfordert spezifische Techniken, um Werkzeugfressen, schlechte Gewindequalität und Werkzeugbruch zu vermeiden. Beim Bohren sind Peck-Zyklen Ihr Freund, besonders bei Tiefen über dem 3-fachen Durchmesser. Dies stellt sicher, dass Späne entfernt werden und Kühlmittel die Schneidkante erreicht. Ein Verweilen am Boden jedes Pecks kann helfen, den Span zu brechen. Bei Durchgangslöchern reduzieren Sie den Vorschub leicht, wenn der Bohrer austritt, um Ausbruchgrate und mögliches Fressen zu verhindern.
Das Gewindeschneiden von 7075 kann mit der richtigen Vorbereitung unkompliziert sein. Verwenden Sie immer einen Spiralbohr-Gewindebohrer (Gewindebohrer mit Spiralbohrspitze) für Durchgangslöcher oder einen Spiralnuten-Gewindebohrer für Sacklöcher, um Späne effizient abzuführen. Der Gewindebohrer muss scharf und für Aluminium ausgelegt sein. Ein Gewindeschneidöl oder ein hochschmierfähiges Kühlmittel wird empfohlen. Für kritische Gewinde ziehen Sie das Gewindefräsen in Betracht. Diese CNC-Technik verwendet einen rotierenden Schaftfräser, um das Gewindeprofil zu erzeugen, und bietet außergewöhnliche Kontrolle, keinen axialen Werkzeugdruck (reduziert das Bruchrisiko) und die Möglichkeit, dasselbe Werkzeug für mehrere Lochgrößen zu verwenden. Sie ist hocheffektiv für 7075-Aluminium-Bearbeitung wo Gewindequalität von größter Bedeutung ist.
Das Erzielen einer überlegenen Oberflächengüte hängt oft von den letzten Durchgängen ab. Für gefräste Oberflächen verwenden Sie einen leichten Schlichtdurchgang (Schnitttiefe 0,005″–0,015″) mit hoher Spindeldrehzahl und einer konstanten, moderaten Vorschubgeschwindigkeit. Gleichlauffräsen ist für Aluminium fast immer vorzuziehen, da es einen saubereren Schnitt erzeugt, indem der Span von der fertigen Oberfläche weggeschert wird. Der Werkzeugrundlauf muss minimiert werden; ein taumelndes Werkzeug hinterlässt sichtbare Riefen. Für eine nahezu spiegelnde Oberfläche ziehen Sie einen einsatzzweckgebundenen, scharfen Schlichtfräser in Betracht und erhöhen möglicherweise die SFM, während Sie den Vorschub pro Zahn leicht reduzieren, um eine feinere Rauheitstiefe zu erzielen.
Deburring is a final, critical step. The toughness of 7075 can create stubborn burrs. Manual removal with scrapers or files works, but for production, thermal energy methods (TEM) or cryogenic deburring can efficiently remove burrs from complex parts without damaging edges or affecting tolerances.
Heat Treatment and Post-Processing Considerations for 7075 Parts
7075 is a heat-treatable alloy, and understanding its tempers is crucial for both machining and final part performance. The most common temper is T6 (solution heat-treated and artificially aged to peak strength). However, as noted in the knowledge base, “The T7351 temper on 7075 is a more than 10% softer and weaker than the T651 temper.” This underscores a key point: not all 7075 is the same. T7351 (and T73) undergoes an over-aging process that sacrifices some ultimate tensile strength for dramatically improved stress-corrosion cracking resistance. It is also softer and can machine with a gummier feel.
When designing a part, select the temper based on the application’s needs: T6/T651 for maximum static strength, T73/T7351 for applications under sustained tension in corrosive environments (common in aerospace). It is generally not recommended to apply post-machining heat treatment to a finished 7075 part to change its temper, as the parts will warp significantly during the quenching process. Heat treatment should be done on the rough-machined blank, followed by finish machining to correct any distortion.
Post-processing for corrosion protection and aesthetics is common. 7075 has good anodizing characteristics. Type II (sulfuric acid) anodizing provides a decorative and moderately wear-resistant coating. For maximum corrosion protection and hardness, Type III (hardcoat) anodizing is used, though it adds significant dimensional growth (typically 0.0005″–0.002″ per surface), which must be accounted for in final part dimensions. Painting and powder coating are also viable after proper surface preparation.
Finally, for parts that have undergone significant machining, stress relieving might be considered. This involves heating the machined part to a specific temperature (below its aging temperature) for a set time to allow residual stresses from machining to relax without significantly altering the temper’s mechanical properties. This can be a valuable step for ensuring long-term dimensional stability in precision components.