
La alineación de los barrenos de la carcasa de la bomba debe especificarse a partir del eje y la disposición de rodamientos que la carcasa debe soportar, no a partir de la cara exterior que resulte más fácil de medir. El plano debe mostrar cómo se relacionan los asientos de rodamientos, los barrenos de sellado, las caras de registro y las características relacionadas con el impulsor con un eje funcional, y si la aceptación se aplica a una carcasa suelta o a una condición ensamblada. Un barreno puede cumplir su límite de diámetro y aun así estar fuera de eje o en el ángulo incorrecto. Defina primero la relación y luego elija una secuencia de mecanizado e inspección capaz de verificarla.
Siga el conjunto rotativo a través de la carcasa
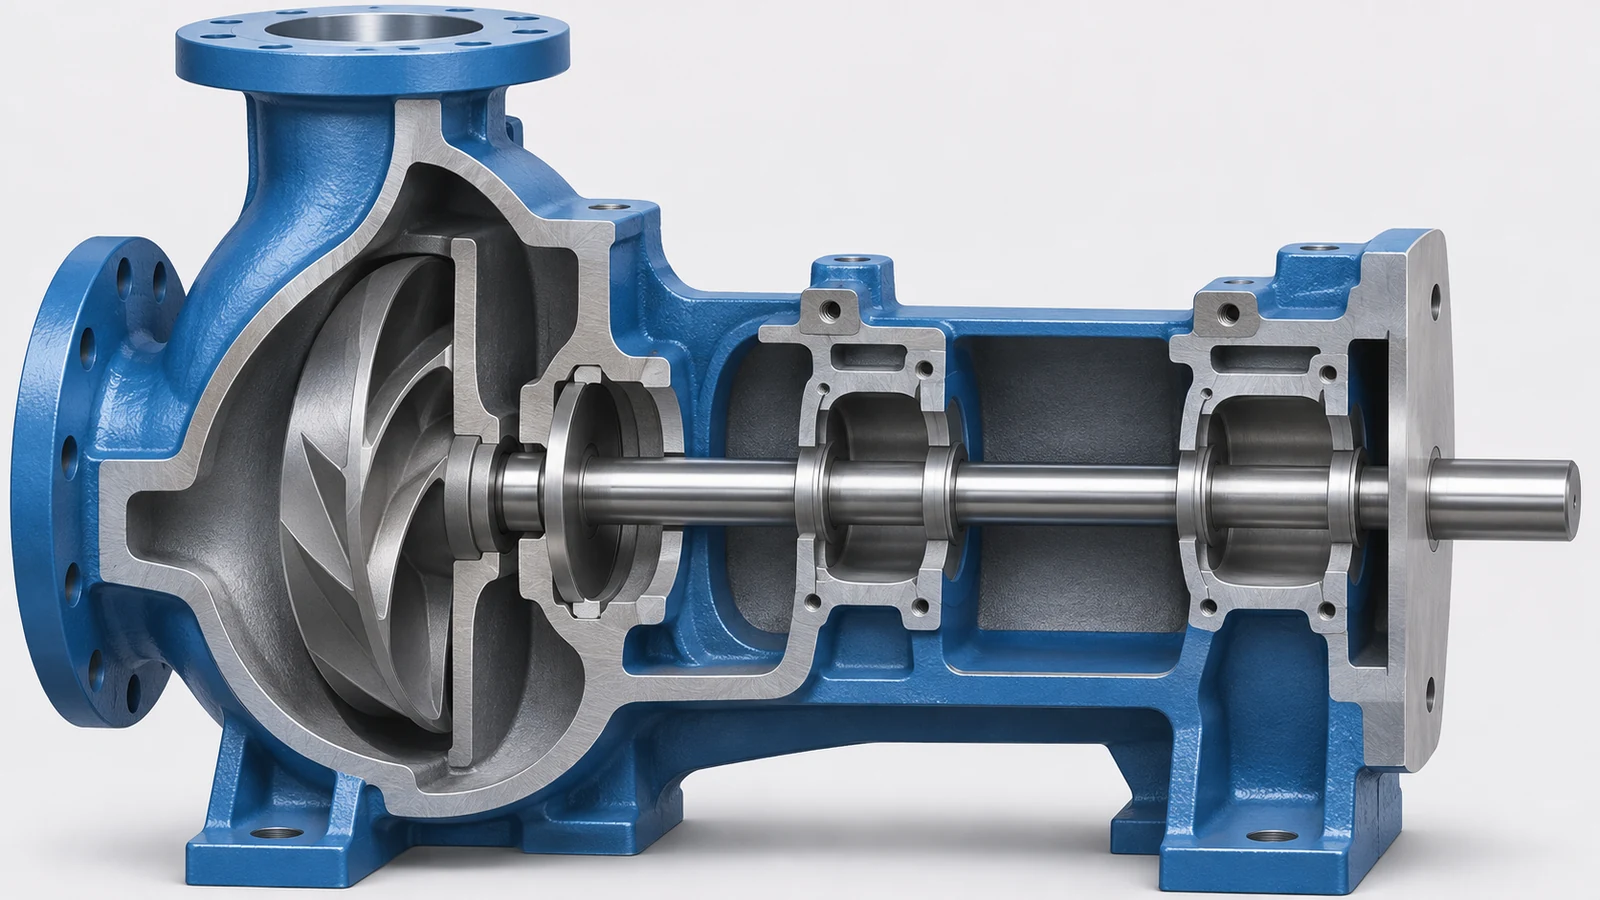
Comience con la cadena mecánica: árbol, rodamientos, sellos, registros de la carcasa y la interfaz del impulsor. Identifique qué barrenos de la carcasa soportan el árbol, qué caras localizan los componentes de rodamiento o sellado y qué características controlan la posición axial. El impulsor está montado en el árbol, por lo que su posición de trabajo depende de toda la cadena, no de una dimensión de cavidad aislada.
Separe la alineación radial de la colocación axial. Un barreno de rodamiento puede establecer el eje de rotación, mientras que un hombro o una cara de cubierta controla el apilamiento a lo largo de ese eje. Un asiento de sello puede necesitar ambas relaciones. Evite una nota amplia que implique que todos los barrenos, avellanados y alojamientos comparten el mismo control.
Construya datums en torno al eje del árbol soportado
Utilice características de datum que representen la carcasa instalada. Una superficie de montaje o una junta de unión puede establecer la orientación; un asiento de rodamiento puede establecer el eje; un patrón de pernos o una espiga pueden fijar la orientación angular y la posición de ensamblaje. Seleccione la referencia primaria a partir de la interfaz de la máquina, no de una pared cosmética ni de una superficie de fundición sin mecanizar, a menos que esa superficie realmente localice la pieza.
Para múltiples asientos de rodamientos, defina la coaxialidad o las relaciones de ejes de modo que puedan interpretarse y medirse bajo la condición especificada. Si el diseño utiliza un cartucho, un casquillo o un inserto reemplazable, aclare si el datum se aplica al asiento de la carcasa, al inserto instalado o al eje final del rodamiento. El ajuste y el ensamblaje pueden mover o distorsionar la característica soportada, por lo que la base de inspección es importante.
El sitio Mecanizado de impulsores de 5 ejes la página cubre interfaces de componentes relacionadas; este artículo se limita a la geometría de la carcasa y su definición de inspección.
Mecanice los asientos relacionados en una secuencia controlada
Planifique cómo se ubica la pieza antes de comenzar el corte. El desbaste, la liberación de tensiones, el mecanizado de acabado y la extracción de la pieza pueden cambiar la forma de una fundición o de una carcasa delgada. El acabado de barrenos relacionados en un solo montaje puede preservar su relación; si es necesario un traslado, el método de localización debe restablecer los mismos datums funcionales. Un plan práctico de alineación de barrenos de carcasa de bomba preserva estas relaciones funcionales a través del montaje elegido y las confirma después de cualquier operación que pueda liberar tensiones de fundición.
La sujeción forma parte de la definición del proceso. Una carcasa puede deflectarse contra un apoyo desigual o al apretarse en unos pocos puntos. Si recupera su forma después de liberarla, las dimensiones tomadas mientras estaba sujeta pueden no predecir el estado libre o instalado. Identifique la condición que importa y utilice un dispositivo de inspección que la reproduzca sin imponer una fuerza no intencionada.
La accesibilidad de mecanizado también afecta la secuenciación. Un asiento de rodamiento profundo, un avellanado para retén y una cavidad de impulsor pueden requerir diferente acceso de herramienta u orientaciones. El objetivo no es forzar cada característica en una sola configuración, sino evitar la deriva de datum donde el eje funcional se transfiere entre operaciones.
Mida más que el diámetro del barreno
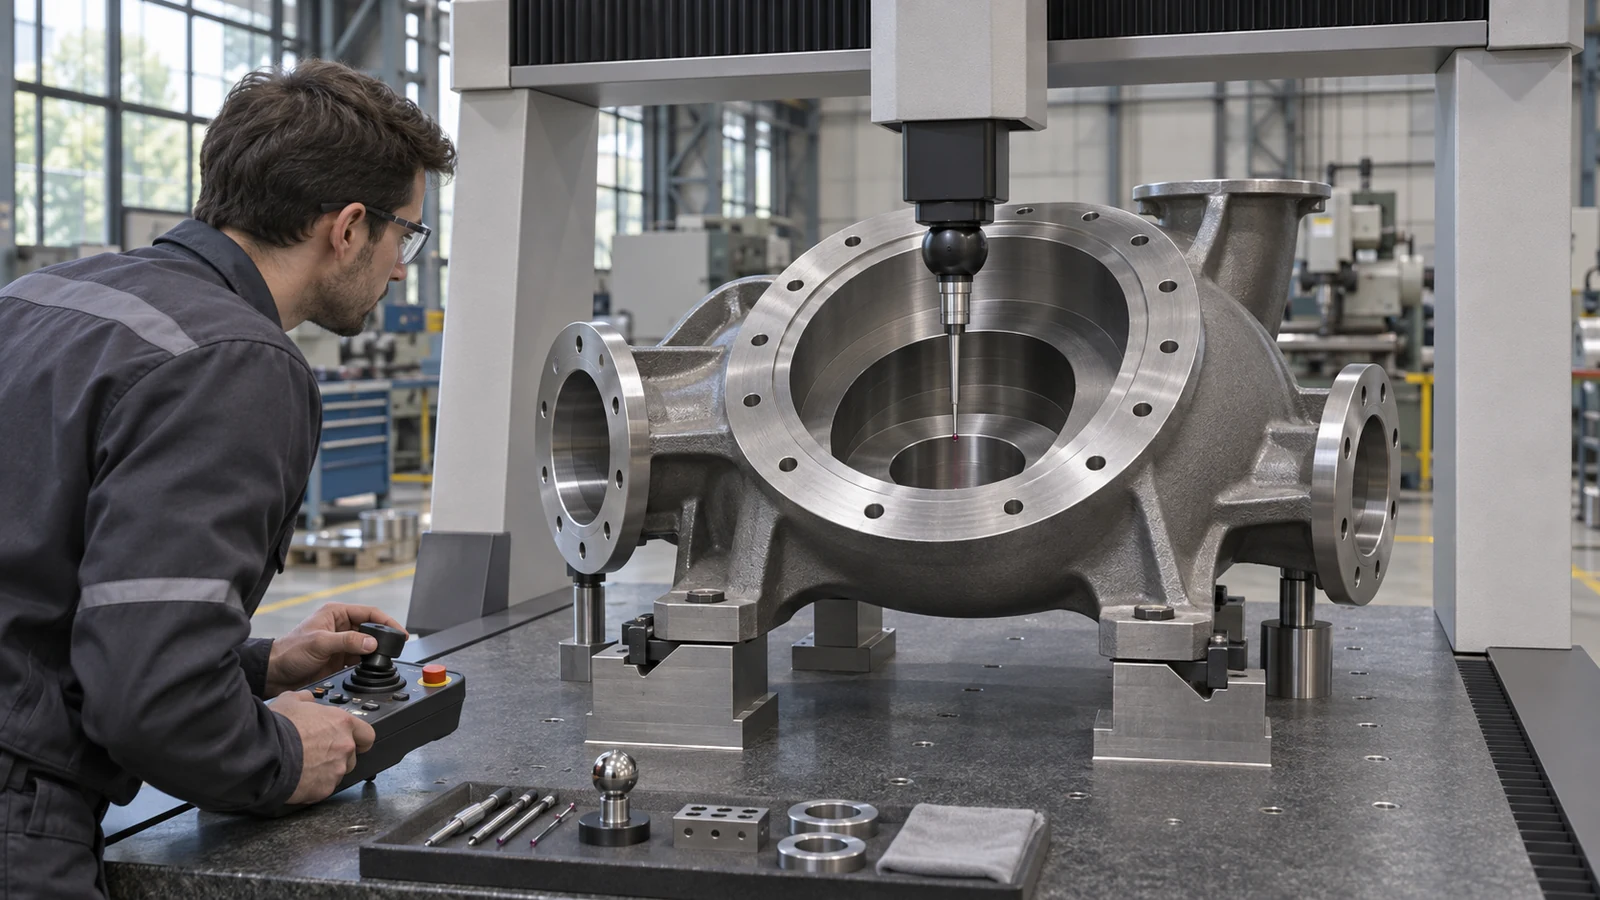
Una verificación completa puede incluir tamaño del barrenado, forma donde se especifique, ubicación del eje, relación angular, posición del hombro y distancia entre interfaces. Qué características aplican depende del diseño. Un calibrador de tapón o de aire puede abordar el tamaño pero puede no establecer una relación con otro barrenado o cara. Una inspección basada en coordenadas puede evaluar varias relaciones si la pieza está alineada al datum correcto y la medición alcanza las profundidades relevantes.
| Característica | Intención del plano a aclarar | Pregunta de inspección |
|---|---|---|
| Asiento de rodamiento | Ajuste, eje y condición de referencia | ¿Se verifica el tamaño por separado de la ubicación del eje? |
| Barrenado o cara de retén | Alineación y asiento axial | ¿La medición lo relaciona con el eje del árbol soportado? |
| Interfaz de cubierta o de unión | Condición de junta, pasadores y sujetadores | ¿Se verifica la carcasa suelta o ensamblada? |
| Registro relacionado con el impulsor | Posición axial y relación de excentricidad | ¿La configuración representa el apilamiento ensamblado? |
No convierta un requisito del sistema en una tolerancia estrecha arbitraria en cada característica. El diseñador debe identificar las dimensiones que controlan el ajuste, la función de sellado, la holgura del rotor o el ensamblaje, y luego asignarles límites medibles.
Mantenga la alineación separada de la calificación de la bomba
Las relaciones correctas de los diámetros interiores favorecen el montaje, pero no certifican el rendimiento hidráulico, las fugas, la vibración, la eficiencia ni la idoneidad del material. Esos resultados dependen del diseño del impulsor, las holguras, el equilibrado, los rodamientos, las juntas, el fluido de trabajo, la velocidad y las condiciones de prueba. Indique quién es responsable de cada prueba de aceptación y qué registros se requieren. Un informe de inspección CNC documenta la geometría especificada; no debe presentarse como una prueba de rendimiento de la bomba a menos que la parte responsable haya realizado esa prueba.
Distinga un problema de alineación de fabricación de un desgaste o daño de montaje encontrado durante el servicio. Las decisiones de reparación requieren el modelo de bomba, el plano, la condición y los límites del OEM. Esta es una guía de planos y planificación de mecanizado, no un procedimiento de reparación ni un programa universal de tolerancias.
Proporcione al proveedor una definición de inspección utilizable
Incluya el modelo y la revisión actuales de la carcasa, el esquema de referencias, las interfaces de rodamientos y juntas, la intención del ajuste, la condición de montaje, las relaciones críticas entre ejes, los requisitos de acabado y los registros de inspección. Identifique si los insertos, casquillos o rodamientos se suministran con la carcasa y quién los instala. Si la inspección se realiza con una tapa o una carcasa partida instalada, defina los sujetadores, la secuencia y la condición que hacen repetible el resultado.
Antes de la liberación, revise cada indicación frente a la medición prevista. Si no se puede acceder a una característica para un sondeo directo, acuerde el calibre o el dispositivo y su transferencia de referencias antes de la producción. Un plano claro ayuda a planificar la ruta; un plan de aceptación claro ayuda a distinguir un problema real de alineación de una diferencia en la configuración de medición. La revisión final de alineación de los diámetros interiores de la carcasa de la bomba debe confirmar que cada indicación y método de medición describen la misma condición montada o libre.
Para obtener contexto general sobre el mecanizado de componentes, consulte la Fresado CNC página del sitio. El alcance y la aceptación reales siguen siendo específicos del plano.