
L'allineamento delle alesature della carcassa della pompa deve essere specificato in base all'albero e alla disposizione dei cuscinetti che la carcassa deve supportare, non in base alla faccia esterna più facile da misurare. Il disegno deve mostrare come le sedi dei cuscinetti, le alesature per le tenute, le facce di battuta e le caratteristiche legate alla girante si rapportano a un asse funzionale, e se l'accettazione si applica a una carcassa sciolta o a una condizione assemblata. Un'alesatura può rispettare il limite di diametro pur essendo fuori asse o con l'angolazione sbagliata. Definire prima la relazione, poi scegliere una sequenza di lavorazione e ispezione in grado di verificarla.
Tracciare il gruppo rotante attraverso la carcassa
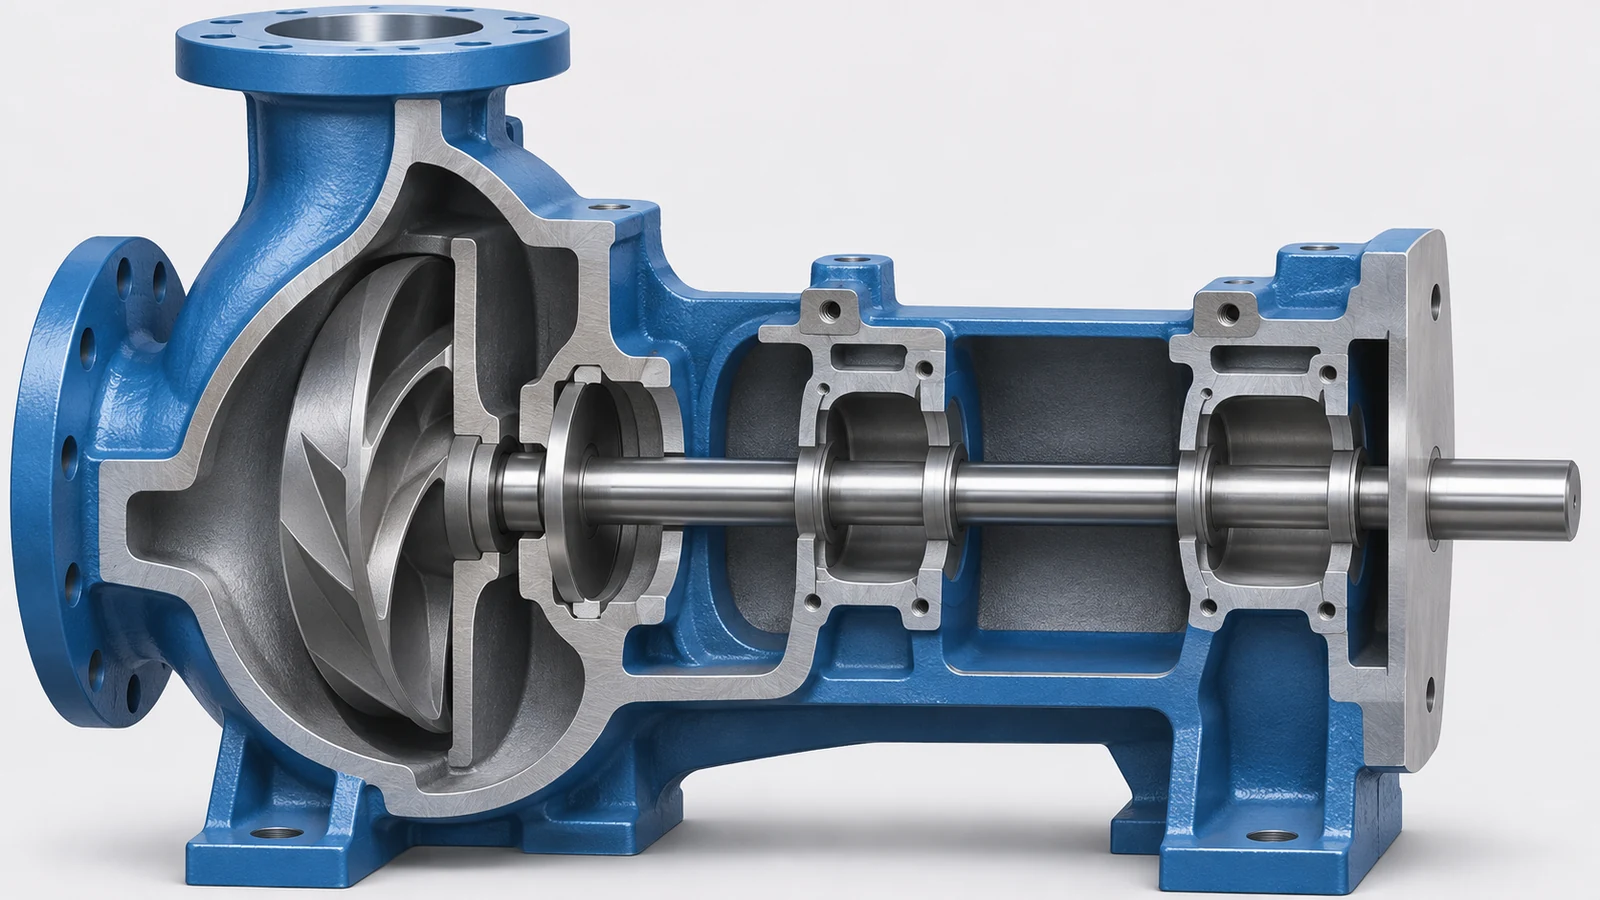
Partire dalla catena meccanica: albero, cuscinetti, tenute, battute della carcassa e interfaccia della girante. Identificare quali alesature della carcassa supportano l'albero, quali facce posizionano i componenti dei cuscinetti o delle tenute e quali caratteristiche controllano la posizione assiale. La girante è montata sull'albero, quindi la sua posizione di lavoro dipende dall'intera catena, non da una singola dimensione di cavità isolata.
Separare l'allineamento radiale dal posizionamento assiale. Un'alesatura per cuscinetto può stabilire l'asse di rotazione, mentre una spalla o una faccia di copertura controlla la catena lungo tale asse. Una sede per tenuta può richiedere entrambe le relazioni. Evitare una nota generica che implichi che ogni alesatura, svasatura e tasca condivida lo stesso controllo.
Costruire i datum attorno all'asse dell'albero supportato
Utilizzare caratteristiche di datum che rappresentino la carcassa installata. Una superficie di montaggio o un giunto di divisione può stabilire l'orientamento; una sede per cuscinetto può stabilire l'asse; una disposizione di fori o un perno può impostare l'orientamento angolare e la posizione di assemblaggio. Selezionare il riferimento primario dall'interfaccia della macchina, non da una parete estetica o da una superficie grezza di fusione, a meno che tale superficie posizioni realmente il pezzo.
Per più sedi di cuscinetti, definire la coassialità o le relazioni tra assi in modo che possano essere interpretate e misurate nella condizione specificata. Se il progetto utilizza una cartuccia, una camicia o un inserto sostituibile, chiarire se il datum si applica alla sede della carcassa, all'inserto installato o all'asse finale del cuscinetto. L'accoppiamento e l'assemblaggio possono spostare o deformare la caratteristica supportata, quindi la base di ispezione è importante.
La pagina Lavorazione della girante a 5 assi la pagina tratta le interfacce dei componenti correlati; questo articolo è limitato alla geometria della carcassa e alla sua definizione di ispezione.
Lavorare le sedi correlate in una sequenza controllata
Pianificare come il pezzo viene posizionato prima che inizi il taglio. La sgrossatura, il rilascio delle tensioni, la finitura e la rimozione del pezzo possono cambiare la forma di una fusione o di una carcassa sottile. La finitura delle alesature correlate in un'unica configurazione può preservarne la relazione; se è necessario un trasferimento, il metodo di posizionamento deve ristabilire gli stessi datum funzionali. Un piano pratico di allineamento delle alesature della carcassa della pompa preserva queste relazioni funzionali attraverso la configurazione scelta e le conferma dopo qualsiasi operazione che possa rilasciare le tensioni di fusione.
Il serraggio fa parte della definizione del processo. Una carcassa può deformarsi contro un supporto irregolare o quando viene serrata in pochi punti. Se si riprende dopo il rilascio, le dimensioni rilevate durante il serraggio possono non prevedere lo stato libero o installato. Identificare la condizione che conta e utilizzare un'attrezzatura di ispezione che la riproduca senza imporre forze indesiderate.
L'accessibilità per la lavorazione influisce anche sulla sequenza. Una sede profonda per cuscinetto, un controforo per tenuta e una cavità per girante possono richiedere accessi utensile o orientamenti diversi. L'obiettivo non è forzare ogni caratteristica in un'unica configurazione, ma prevenire la deriva dei datum quando l'asse funzionale viene trasferito tra operazioni.
Misurare più del diametro dell'alesatura
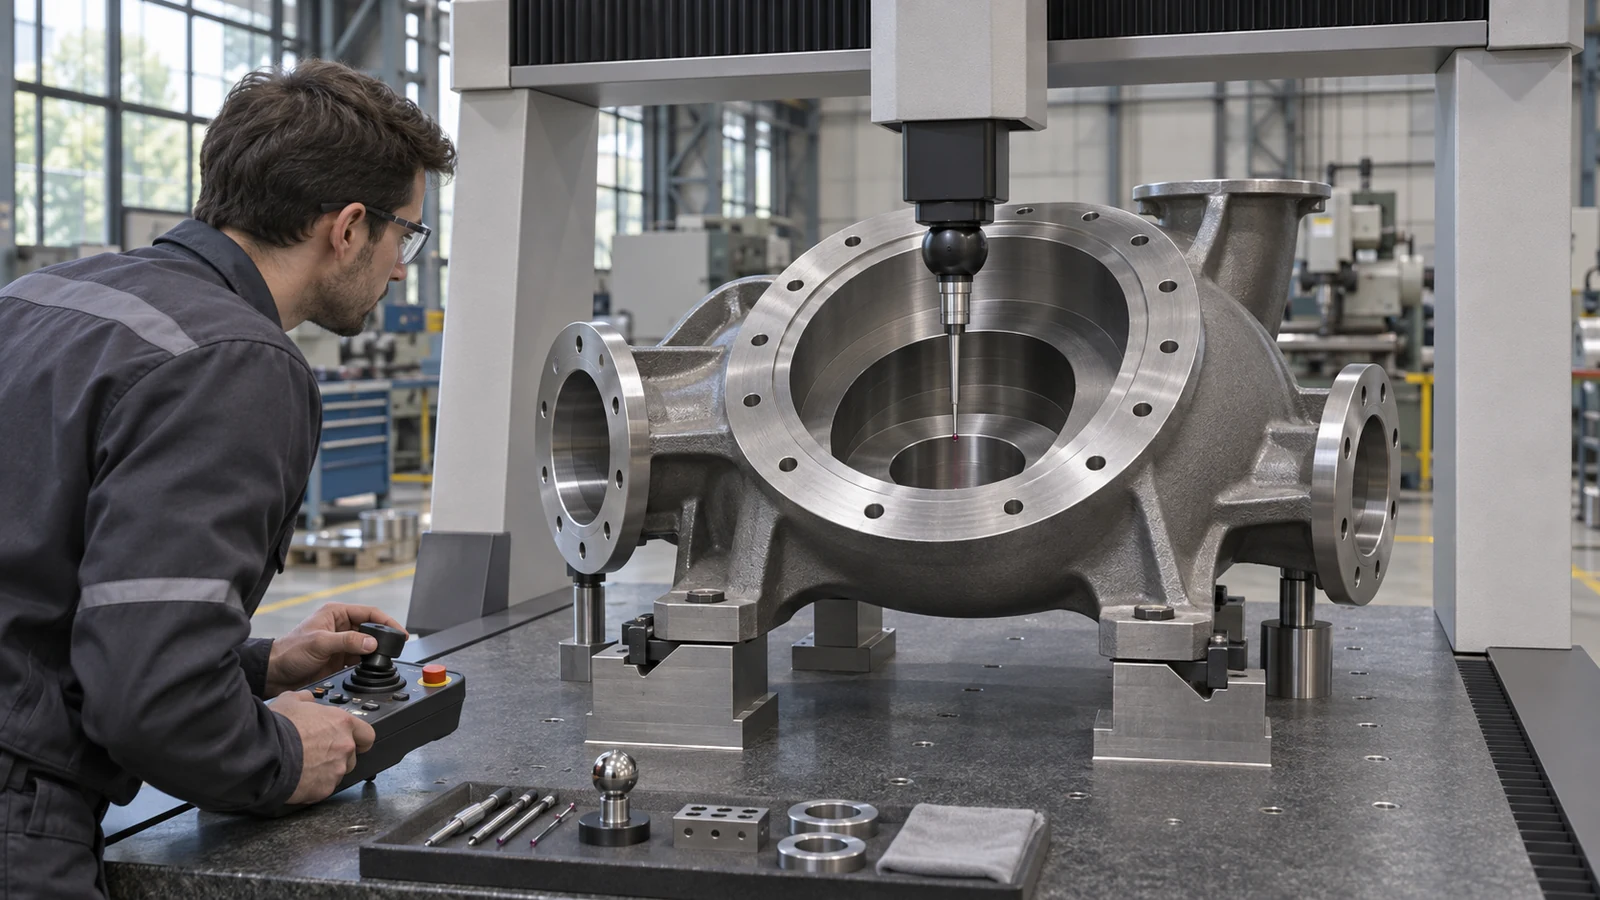
Un controllo completo può includere dimensione dell'alesaggio, forma ove specificata, posizione dell'asse, relazione angolare, posizione dello spallamento e distanza tra le interfacce. Quali caratteristiche si applichino dipende dal progetto. Un tampone o un calibro ad aria può verificare la dimensione ma potrebbe non stabilire una relazione con un altro alesaggio o una faccia. Un'ispezione basata su coordinate può valutare diverse relazioni se il pezzo è allineato al datum corretto e la misura raggiunge le profondità rilevanti.
| Caratteristica | Intento del disegno da chiarire | Domanda di ispezione |
|---|---|---|
| Sede del cuscinetto | Accoppiamento, asse e condizione di riferimento | La dimensione è verificata separatamente dalla posizione dell'asse? |
| Alesaggio o faccia di tenuta | Allineamento e sede assiale | La misura la mette in relazione con l'asse dell'albero supportato? |
| Interfaccia di copertura o di divisione | Condizione del giunto, spine e elementi di fissaggio | L'alloggiamento è verificato sciolto o assemblato? |
| Registro relativo alla girante | Posizione assiale e relazione di runout | La configurazione rappresenta lo stack assemblato? |
Non convertire un requisito di sistema in una tolleranza stretta arbitraria su ogni caratteristica. Il progettista dovrebbe identificare le dimensioni che controllano l'accoppiamento, la funzione di tenuta, il gioco del rotore o l'assemblaggio, quindi assegnare ad esse limiti misurabili.
Mantenere l'allineamento separato dalla qualificazione della pompa
Corrette relazioni tra le sedi favoriscono l'assemblaggio, ma non certificano le prestazioni idrauliche, le perdite, le vibrazioni, l'efficienza o l'idoneità dei materiali. Tali esiti dipendono dalla progettazione della girante, dai giochi, dall'equilibratura, dai cuscinetti, dalle tenute, dal fluido di esercizio, dalla velocità e dalle condizioni di prova. Specificare chi è responsabile di ciascuna prova di accettazione e quali registrazioni sono richieste. Un rapporto di ispezione CNC documenta la geometria specificata; non deve essere presentato come prova di prestazione della pompa a meno che la parte responsabile non abbia eseguito tale prova.
Distinguere un problema di allineamento di fabbricazione da usura o danni di assemblaggio riscontrati durante il servizio. Le decisioni di riparazione richiedono il modello della pompa, il disegno, le condizioni e i limiti OEM. Questa è una guida al disegno e alla pianificazione della lavorazione, non una procedura di riparazione né un prospetto universale delle tolleranze.
Fornire al fornitore una definizione di ispezione utilizzabile
Includere il modello e la revisione attuali della carcassa, lo schema dei datum, le interfacce di cuscinetti e tenute, l'intento di accoppiamento, la condizione di assemblaggio, le relazioni critiche tra gli assi, i requisiti di finitura e le registrazioni di ispezione. Identificare se inserti, boccole o cuscinetti sono forniti con la carcassa e chi li installa. Se l'ispezione avviene con un coperchio o una cassa divisa installati, definire gli elementi di fissaggio, la sequenza e la condizione che rendono il risultato ripetibile.
Prima del rilascio, verificare ciascuna indicazione rispetto alla misurazione prevista. Se una caratteristica non è accessibile per la sonda diretta, concordare il calibro o l'attrezzatura e il relativo trasferimento dei datum prima della produzione. Un disegno chiaro aiuta a pianificare il ciclo; un piano di accettazione chiaro aiuta a distinguere un reale problema di allineamento da una differenza nella configurazione di misura. La revisione finale dell'allineamento delle sedi della carcassa della pompa deve confermare che ciascuna indicazione e metodo di misurazione descrivano la stessa condizione assemblata o libera.
Per il contesto generale sulla lavorazione dei componenti, vedere la pagina Fresatura CNC del sito. L'ambito effettivo e l'accettazione restano specifici del disegno.